

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
電解研磨とは、部品の表面から極めて薄く、かつ制御された金属層を除去する電気化学的な仕上げ加工です。 電気研磨はどのように行われるのでしょうか?部品を直流電源のプラス極に接続し、酸性の電解液中に浸漬すると、電流によって表面の金属が溶解され、まず微細な突起部分から除去されていきます。これは、以下の表面仕上げと並んで提供されている仕上げ方法の一つです。 CNC加工 Tuowei Precisionにて。
その結果、より滑らかで、明るく、清潔な仕上がりになります。ステンレス鋼の場合、表面の耐食性も向上するため、この仕上げは医療、製薬、食品、半導体関連の機器において標準仕様となっています。
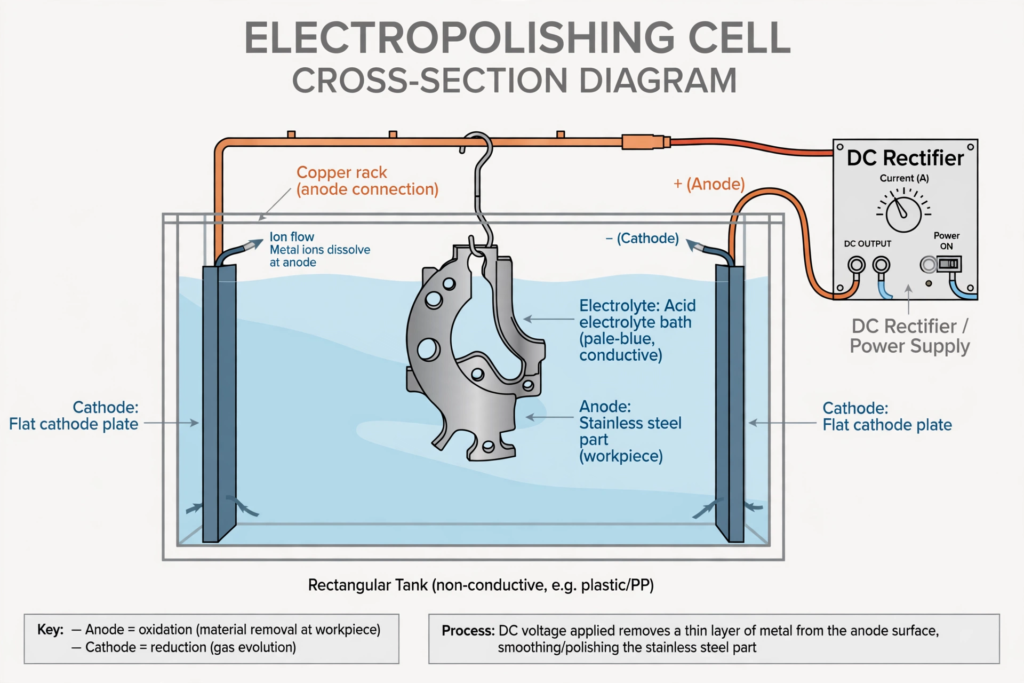
簡単な答え:電解研磨は、電気めっきの逆の仕組みで機能します。 金属部品は、通常はリン酸と硫酸を混合した酸浴の中で陽極となります。制御された直流電流が表面を原子単位で溶解させ、凹部よりも凸部をより速く除去します。これにより、部品の表面が滑らかになり光沢が増すほか、微細なバリや埋没した鉄分が除去され、クロムを豊富に含む不動態化された表面を持つステンレス鋼が得られます。
このガイドでは、電気化学処理の手順を段階的に解説するとともに、この処理がステンレス鋼にどのような影響を与えるか、どの程度の材料が除去されるか、どの合金が良好な反応を示すか、仕様をどのように定めるか、そしてこの処理では解決できない問題について解説します。
この工程には、電気化学研磨や電解研磨など、いくつかの名称があります。これは、すでに機械加工、成形、または溶接が施された金属部品の仕上げ工程です。コーティングを施すのではなく金属を削り取るため、後で欠けたり剥がれたりすることがありません。この工程は、他の2つの仕上げ方法とよく比較されます:
この2つの方法は、しばしば組み合わせて用いられます。部品を機械研磨して深い傷を取り除いた後、電気化学処理を施して、汚れを取り除き、光沢を出し、不動態化させることもあります。
これは、電流に関するある単純な事実、すなわち電流は高い部分に集中するという点にすべてかかっています。部品が陽極になると、電解液の中でその表面に薄く粘性のある膜が形成されます。この膜は、微細な突起の上では薄く、くぼみでは厚くなります。そのため、突起の部分では電流密度が高くなり、そこで金属がより速く溶解します。 数分も経つと、突起は平らになり、表面は均一な状態になります。
技術者は、これを粗さの大規模なレベルでは「陽極レベリング」、極めて微細なレベルでは「陽極ブライトニング」と呼んでいます。これら2つが相まって、お馴染みの鏡面のような仕上げが生まれます。
ステンレス鋼には、もう1つ特徴があります。鉄はクロムよりも溶けやすいため、表面にはクロムがより多く残留することになり、そのクロムが、部品を水洗いして空気にさらされると、より強固な不動態酸化皮膜を形成します。
ステンレス鋼の場合、 ASTM B912 この方法による不動態化に関する米国の一般的な規格です。この規格は、200、300、400シリーズのステンレス鋼および析出硬化型鋼種を対象としており、作業を前処理洗浄、研磨工程自体、および後処理に分類しています。国際的には、 ISO 15730 ステンレス鋼の表面を平滑化し、不動態化するための工程について解説しています。
5つのことが変わります。
| プロパティ | 変更点 |
|---|---|
| 表面粗さ | より低くなる。これは、ピークが最初に除去されるためである。 |
| 外観 | より明るく、反射率が高い |
| 耐食性 | より良い。表面はクロムを豊富に含み、鉄が混入していない。 |
| 洗浄性 | より良い;細菌や残留物が付着する場所が少なくなる |
| エッジとバリ | 微細なバリが溶け、鋭いエッジがわずかに丸くなる |
腐食防止効果には2つの要因があります。表面が滑らかになることで、汚染物質が付着する場所が少なくなります。また、表面層を除去することで、機械加工、研削、あるいは取り扱いによって残った鉄粉も取り除かれます。さらに、この処理では、通常の化学的パッシベーションでは除去できない、溶接部の熱変色や酸化スケールも除去されます。
どちらもステンレス鋼の耐食性を向上させますが、その作用機序は異なります。
| ファクター | 電気化学研磨 | 化学的パッシベーション |
|---|---|---|
| 仕組み | 表面金属の電気化学的除去 | 酸浴は遊離鉄を溶解させる |
| 材料の除去 | 数ミクロン、制御可能 | 実質的にゼロ |
| 表面仕上げ | よりなめらかで、より明るく | 変更なし |
| 溶接による熱変色 | 削除されました | 通常は削除されません |
| コスト | より高い | 下へ |
当社の見解:ステンレス製の部品に、滑らかで洗浄しやすい表面が求められる場合は、電気化学的な処理法を選択すべきです。単に耐食性の向上が必要で、既存の表面仕上げで問題ない場合は、パッシベーションの方が安価で十分です。
除去量は電流と時間で制御されるため、部品に合わせて設定することができます。除去されるのは表面の薄い層のみであり、外観仕上げや不動態化処理は、その範囲の中でも比較的低いレベルに位置します。これはごくわずかな量に聞こえるかもしれませんが、ベアリングの嵌合においてはそうではありません。
電流はエッジや角にも集中するため、これらの部分は平らな面よりもわずかに多くの材料が削り取られますが、深い穴や内径は削り取り量が少ないです。仕上げ業者に、どの寸法が重要かを伝えてください。業者側では、該当する部分をマスキングしたり、処理時間を調整したり、内部陰極を追加したりすることができます。
深い傷は残ります。この処理では微細な粗さは十分に軽減されますが、深い傷や工具跡はその後も目立ち続け、ただ光沢が増すだけです。元の表面が粗い場合は、まず機械研磨を行うようにしてください。
「全体を磨き上げる」といった曖昧な指示から、多くの問題が生じます。明確な指示があれば、質問のやり取りを省き、1週間の遅れを防ぐことができます。適切な指示には、以下の点が含まれます:
すべての図面にすべての線が必要というわけではありません。外観用ブラケットであれば、合金、表面仕上げ、およびラックマークに関する注記だけで済む場合もありますが、製薬プラント用の流体処理部品であれば、7つすべての情報が必要になる場合があります。
| メリット | デメリット |
|---|---|
| 滑らかで光沢があり、お手入れが簡単な表面 | 深い傷や工具の跡は除去できません |
| ステンレスの耐食性を向上させる | 材料を除去するため、きつい嵌合に影響を与える可能性があります |
| 微細なバリや溶接による変色を取り除きます | 深い窪みや穴での除去ムラ |
| コーティングが剥がれたり、はがれたりすることはありません | ラックに小さな接触跡が残る |
| 手作業での研磨では実現できない複雑な形状を実現します | 専門的な取り扱いが必要な有害な酸を使用しています |
| ロットごとに一貫性がある | 一部の合金に含まれる介在物を明らかにすることができる |
浴槽での処理時間は短く、作業時間の大部分はタンク自体の処理ではなく、洗浄、ラックへの配置、すすぎ、および検査に費やされます。内部に陰極を備えた複雑な部品は、セットアップに時間がかかります。
その他の仕上げは、それぞれの用途に適しています。アルミニウム製の部品は、より頻繁に 陽極酸化処理済み、また、暗色で低コストな仕上げでよい鋼製部品には、以下を使用することができます ブラックオキサイド.
深い傷は除去できません。また、素材をわずかに削り取るため、きつい嵌合に影響を与える可能性があります。さらに、凹部は外面に比べて研磨されにくくなります。ラックとの接触による小さな跡が残るほか、303ステンレスなどの一部の合金では、内部の不純物が露呈する場合があります。また、この処理には有害な酸を使用するため、専門の設備と適切な取り扱いが必要です。
目的によって異なります。電気化学研磨は、表面を滑らかにして光沢を出し、溶接による変色を取り除き、ステンレス鋼をパッシベートする一連の工程を1つのステップで完了させるため、洗浄性や耐食性が向上します。一方、化学パッシベーションはコストが安く、寸法変化も生じないため、既存の表面仕上げがすでに許容範囲内である場合には、これで十分です。
費用は、部品のサイズ、数量、めっき時間、合金、必要な仕上げ、および内面に特殊な陰極が必要かどうかによって異なります。小型部品を大量にめっきする場合、通常は1個あたりの単価が安くなりますが、大型または複雑な部品の場合は費用が高くなります。正確な見積もりを得るためには、必要な表面粗さを明記した図面をめっき業者に送付してください。
はい、多少はあります。露出したすべての表面から、通常は数ミクロン程度の薄い層を、制御された範囲で除去します。エッジやコーナーは平らな面よりも少し多く削られ、深い穴は削られる量が少なくなります。厳しい公差が求められる場合は、どの寸法が重要かを仕上げ業者に伝えてください。そうすれば、加工時間を調整したり、特定の部分をマスキングしたりすることができます。
はい。適切な電解液を使用すれば、アルミニウムは光沢のある反射性の高い仕上げになります。これは、装飾用トリムやリフレクターの製造において、陽極酸化処理を行う前に施されることがよくあります。ただし、ステンレス鋼の場合ほど一般的ではありません。これは、アルミニウムがこの処理によってステンレス鋼と同等の耐食性を得られないためであり、通常は保護を目的として陽極酸化処理が行われるからです。
で 卓偉精密、この仕上げは当社の 30種類以上の表面仕上げオプション、CNC加工と併せて提供しているため、1件のご注文で加工、仕上げ、検査をすべてカバーできます。304、316L、17-4 PH製の医療、航空宇宙、自動化用部品に多く採用されています。当社の品質管理システムはISO 9001:2015の認証を取得しています。
正確な見積もりをご希望の場合は、合金、数量、要求されるRa値、重要寸法、および研磨が必要な内部表面を明記した図面をお送りください。当社のエンジニアが、マスキングが必要な箇所を指摘し、初期表面が粗すぎる場合には、予備研磨を推奨いたします。詳しくは当社の ブラスト仕上げおよび電解研磨仕上げ ページ、またはガイドを参照してください CNC加工部品の表面仕上げ.
オーウェン・リンは、Tuowei Precisionのエンジニアです。彼は金型や製造工程の計画を立て、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。





