

بقلم أوين لين، مهندس في شركة Tuowei Precision · نوفمبر 2026
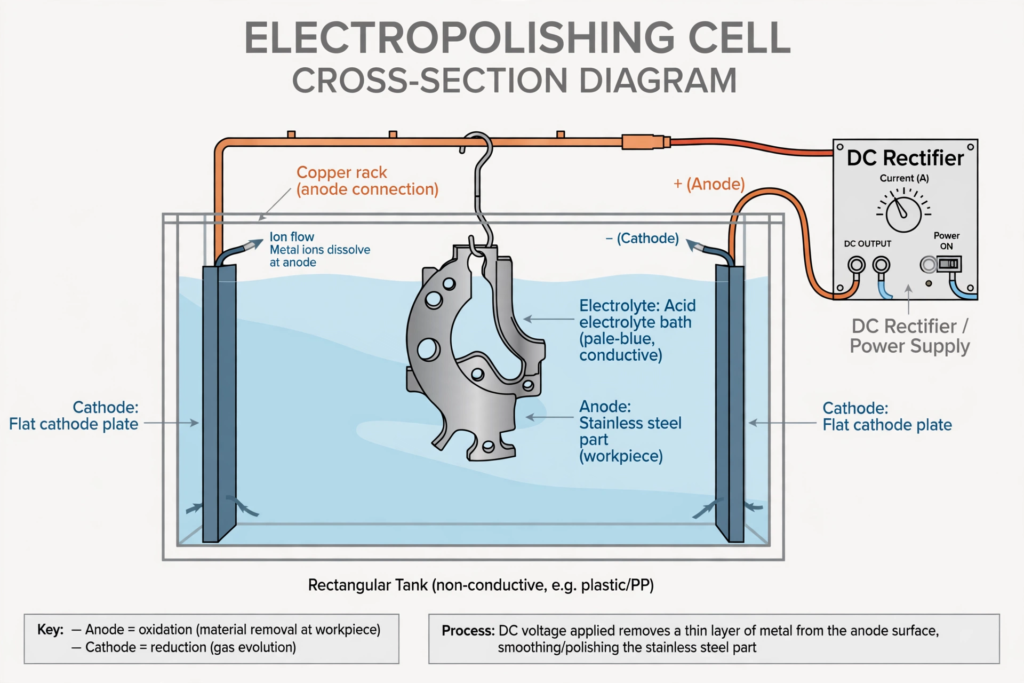
الصقل الكهربائي هو عملية تشطيب كهروكيميائية تعمل على إزالة طبقة معدنية رقيقة جدًّا ومحكومة من سطح القطعة. كيف يعمل الصقل الكهربائي؟ يتم توصيل القطعة بالطرف الموجب لمصدر طاقة تيار مستمر، ثم تُغمر في محلول إلكتروليت حمضي، حيث يعمل التيار على إذابة المعدن من السطح، بدءًا من النتوءات المجهرية أولاً. وهي إحدى طرق تشطيب الأسطح المتوفرة إلى جانب التصنيع الآلي باستخدام الحاسب الآلي في شركة «تووي بريسيجن».
ويصبح السطح أكثر نعومة وإشراقًا ونظافة. كما أن سطح الفولاذ المقاوم للصدأ يتمتع بمقاومة أفضل للتآكل، ولهذا السبب يُعتبر هذا النوع من التشطيب معيارًا قياسيًّا في المعدات الطبية والصيدلانية والغذائية ومعدات أشباه الموصلات.
الإجابة المختصرة: يعمل الصقل الكهربائي بنفس مبدأ الطلاء الكهربائي، ولكن في الاتجاه المعاكس. يكون الجزء المعدني هو القطب الموجب في حوض من الأحماض المختلطة، وعادةً ما تكون الفوسفوريك والكبريتيك. يعمل تيار مستمر خاضع للتحكم على إذابة السطح ذرةً ذرةً، مما يؤدي إلى إزالة النتوءات بشكل أسرع من التجاويف. ويؤدي ذلك إلى تنعيم الجزء وتلميعه، وإزالة النتوءات الدقيقة والحديد المتغلغل، وترك الفولاذ المقاوم للصدأ بسطح سلبي غني بالكروم.
يتناول هذا الدليل الكيمياء الكهربائية خطوة بخطوة، وما يفعله هذا العلاج بالفولاذ المقاوم للصدأ، وكمية المادة التي تتآكل، والسبائك التي تستجيب بشكل جيد، وكيفية تحديد مواصفاتها، والمشاكل التي لن يحلها.
تُعرف هذه العملية بعدة أسماء، منها «التلميع الكهروكيميائي» و«التلميع الإلكتروليتي». وهي خطوة نهائية لتشطيب الأجزاء المعدنية التي خضعت مسبقًا للمعالجة الآلية أو التشكيل أو اللحام. ونظرًا لأنها تعمل على إزالة المعدن بدلاً من إضافة طبقة طلاء، فلا يوجد ما قد يتشقق أو يتقشر لاحقًا. وغالبًا ما تُقارن هذه العملية بنوعين آخرين من التشطيبات:
غالبًا ما يتم الجمع بين هاتين الطريقتين. فقد يتم صقل القطعة ميكانيكيًا لإزالة العلامات العميقة، ثم تخضع لمعالجة كهروكيميائية لتنظيفها وتلميعها وتثبيتها.
كل هذا يتوقف على حقيقة بسيطة واحدة تتعلق بالتيار: وهو أنه يتركز على النقاط المرتفعة. عندما يصبح الجزء الأنود، تتشكل طبقة رقيقة ولزجة على سطحه داخل المحلول الكهربائي. وتكون هذه الطبقة أرق فوق القمم المجهرية وأكثر سمكًا في الوديان. ولذلك تكون كثافة التيار أعلى عند القمم، مما يؤدي إلى ذوبان المعدن هناك بشكل أسرع. خلال بضع دقائق، تنخفض القمم ويستقر السطح.
يُطلق المهندسون على هذه العملية اسم «التسوية الأنودية» عند مقياس الخشونة الأكبر، و«التلميع الأنودي» عند المقياس الدقيق جدًّا. ويؤدي هذان الإجراءان معًا إلى الحصول على التشطيب المألوف الذي يشبه المرآة.
ويضيف الفولاذ المقاوم للصدأ تأثيرًا إضافيًا. فالحديد يذوب أسرع من الكروم، لذا يصبح السطح أكثر غنىً بالكروم، ويشكل هذا الكروم طبقة أكسيد سلبية أقوى بمجرد شطف القطعة وتعرضها للهواء.
بالنسبة للفولاذ المقاوم للصدأ، ASTM B912 هي المواصفة الأمريكية الشائعة لعملية التخميل بهذه الطريقة. وهي تشمل الفولاذ المقاوم للصدأ من السلاسل 200 و300 و400 والدرجات المقواة بالترسيب، وتقسم العملية إلى التنظيف التمهيدي وخطوة التلميع نفسها والمعالجة اللاحقة. وعلى الصعيد الدولي، ISO 15730 يتناول هذه العملية باعتبارها وسيلة لتنعيم الفولاذ المقاوم للصدأ وتثبيته.
خمسة أشياء تتغير.
| الممتلكات | ما هي التغييرات؟ |
|---|---|
| خشونة السطح | أقل، لأن القيم القصوى تُزال أولاً |
| المظهر | أكثر إشراقًا وأكثر انعكاسًا |
| مقاومة التآكل | بل أفضل من ذلك؛ فالسطح غني بالكروم وخالٍ من الحديد المتغلغل فيه |
| سهولة التنظيف | أفضل؛ حيث تقل الأماكن التي يمكن للبكتيريا والبقايا أن تلتصق بها |
| الحواف والنتوءات | تتلاشى النتوءات الدقيقة، وتصبح الحواف الحادة مستديرة قليلاً |
تعود فائدة هذه المعالجة في مقاومة التآكل إلى سببين. فالسطح الأكثر نعومة يقلل من الأماكن التي يمكن أن تستقر فيها الملوثات. كما أن إزالة الطبقة الخارجية تزيل جزيئات الحديد المتبقية من عمليات التصنيع أو الطحن أو المناولة. وتزيل هذه المعالجة أيضًا التلوين الحراري وقشور الأكسيد من اللحامات، وهو ما لا تحققه عملية التخميل الكيميائي العادي.
كلاهما يعزز مقاومة الفولاذ المقاوم للصدأ للتآكل، لكنهما يعملان بطرق مختلفة.
| العامل | التلميع الكهروكيميائي | التخميل الكيميائي |
|---|---|---|
| كيف يعمل | الإزالة الكهروكيميائية للمعادن السطحية | الحمام الحمضي يذيب الحديد الحر |
| إزالة المواد | بضعة ميكرونات، قابلة للتحكم | لا شيء تقريبًا |
| تشطيب السطح | أكثر نعومة وإشراقًا | لم يتغير |
| تغير لون الحام بسبب الحرارة | تم حذفه | لا تتم إزالتها عادةً |
| التكلفة | أعلى | أدنى |
رأينا: إذا كانت القطعة المصنوعة من الفولاذ المقاوم للصدأ تحتاج إلى سطح أملس وقابل للتنظيف، فاختر الطريقة الكهروكيميائية. أما إذا كانت تحتاج فقط إلى مقاومة أفضل للتآكل وكان التشطيب الحالي مقبولاً، فإن عملية التخميل أرخص وتكفي الغرض.
يتم التحكم في عملية الإزالة من خلال التيار والوقت، لذا يمكن ضبطها لتناسب القطعة المعنية. ولا يتم إزالة سوى طبقة سطحية رقيقة، وتقع عمليات التجميل والتخميل في الطرف الأدنى من النطاق. قد يبدو هذا ضئيلاً، لكنه ليس كذلك عند تركيب المحامل.
كما أن التيار يتركز على الحواف والزوايا، لذا فإن خسارة هذه الأجزاء تكون أكبر قليلاً من الأسطح المستوية، في حين أن الثقوب العميقة والتجاويف الداخلية تفقد كمية أقل. أخبر فني التشطيب بالأبعاد الحاسمة. فيمكنه إخفاء بعض الملامح، أو ضبط الوقت، أو إضافة كاثودات داخلية.
تظل العيوب العميقة موجودة. يقلل هذا العلاج من الخشونة الدقيقة بشكل جيد، لكن الخدوش العميقة أو آثار الأدوات ستظل مرئية بعد ذلك، وإن أصبحت أكثر لمعانًا. إذا كان السطح الأصلي خشنًا، فخطط لإجراء تلميع ميكانيكي أولاً.
تنشأ العديد من المشكلات عن ملاحظة غامضة مثل “تلميع كل الأجزاء”. فالتوجيه الواضح يوفر جولة من الأسئلة ويحول دون تأخير لمدة أسبوع. وتشمل الملاحظة الجيدة ما يلي:
ليس كل رسم يحتاج إلى كل خط. فقد لا يحتاج قوس تجميلي سوى إلى ذكر السبيكة، والتشطيب، وملاحظة بشأن علامات التثبيت، في حين أن قطعةً مخصصةً لمناولة السوائل في مصنع أدوية قد تحتاج إلى جميع الخطوط السبعة.
| المزايا | العيوب |
|---|---|
| سطح أملس ولامع وسهل التنظيف | لا يزيل الخدوش العميقة أو آثار الأدوات |
| يعزز مقاومة الفولاذ المقاوم للصدأ للتآكل | يزيل المواد التي قد تؤثر على الملاءمة المحكمة |
| يزيل النتوءات الدقيقة والصبغة الناتجة عن حرارة اللحام | إزالة غير متساوية في التجاويف العميقة والثقوب |
| لا يتعرض الطلاء للتشقق أو التقشر | تترك علامات تلامس صغيرة على الرف |
| يتمكن من تشكيل أشكال معقدة لا يمكن تحقيقها بالتلميع اليدوي | تستخدم أحماضًا خطرة تتطلب معالجة متخصصة |
| اتساق من دفعة إلى أخرى | يمكن أن يكشف عن الشوائب الموجودة في بعض السبائك |
الوقت الذي يقضيه العامل في حوض الغسيل قصير، ويُخصص معظم وقت العمل للتنظيف، ووضع القطع على الرفوف، والشطف، والفحص، بدلاً من التركيز على الخزان نفسه. أما الأجزاء المعقدة التي تحتوي على كاثودات داخلية، فتستغرق وقتًا أطول في الإعداد.
هناك أنواع أخرى من التشطيبات تناسب احتياجات أخرى. وغالبًا ما تكون الأجزاء المصنوعة من الألومنيوم مطلي بالأنود، أما الأجزاء الفولاذية التي لا تحتاج سوى إلى طلاء داكن ومنخفض التكلفة فيمكن استخدام الأكسيد الأسود.
لن يزيل الخدوش العميقة، بل يزيل القليل من المادة مما قد يؤثر على دقة الملاءمة، كما أن التلميع يكون أقل في التجاويف مقارنة بالأسطح الخارجية. ويترك علامات تلامس صغيرة ناتجة عن الرفوف، وقد يكشف عن شوائب في بعض السبائك مثل الفولاذ المقاوم للصدأ 303. كما أنه يستخدم أحماضًا خطرة تتطلب معدات وممارسات معالجة متخصصة.
يعتمد ذلك على الهدف. يعمل التلميع الكهروكيميائي على تنعيم السطح وتلميعه، وإزالة التلوين الناتج عن حرارة اللحام، وتخميل الفولاذ المقاوم للصدأ في خطوة واحدة، مما يوفر سهولة أكبر في التنظيف ومقاومة أفضل للتآكل. أما التخميل الكيميائي فهو أقل تكلفة ولا يغير الأبعاد، وهو ما يكفي عندما يكون التشطيب السطحي الحالي مقبولاً بالفعل.
تعتمد التكلفة على حجم القطعة، والكمية، ومدة الغمس، والسبائك المستخدمة، والتشطيب المطلوب، وما إذا كانت الأسطح الداخلية تحتاج إلى كاثودات خاصة. عادةً ما تكون تكلفة القطع الصغيرة في الدفعات الكبيرة منخفضة لكل قطعة، في حين أن القطع الكبيرة أو المعقدة تكون تكلفتها أعلى. أرسل الرسومات مع مواصفات خشونة السطح المطلوبة للحصول على عرض أسعار دقيق من شركة التشطيب التي تتعامل معها.
نعم، بشكل طفيف. فهي تزيل طبقة رقيقة ومحكومة، تبلغ سماكتها عادةً بضعة ميكرونات، من كل سطح مكشوف. وتفقد الحواف والزوايا كمية أكبر قليلاً مقارنةً بالأسطح المستوية، بينما تفقد الثقوب العميقة كمية أقل. وفي حالة التفاوتات الدقيقة، يجب إخبار القائم بالتصنيع بالأبعاد الحرجة حتى يتمكن من ضبط الوقت أو تغطية بعض الملامح.
نعم. باستخدام محلول إلكتروليت مناسب، يكتسب الألومنيوم لمعة لامعة وعاكسة، وغالبًا ما يتم ذلك قبل عملية الأنودة المستخدمة في الزخارف والعاكسات. إلا أن هذه العملية أقل شيوعًا مقارنةً بالفولاذ المقاوم للصدأ، لأن الألومنيوم لا يحصل على نفس المزايا المضادة للتآكل من هذه المعالجة، وعادةً ما يتم أنودته للحماية بدلاً من ذلك.
في دقة تووي، هذه اللمسة النهائية هي إحدى... أكثر من 30 خيارًا لتشطيب الأسطح، وتُقدَّم هذه الخدمة جنبًا إلى جنب مع التصنيع باستخدام الحاسب الآلي (CNC)، بحيث يغطي الطلب الواحد عمليات التصنيع والتشطيب والفحص. وغالبًا ما تُستخدم هذه الخدمة في تصنيع قطع غيار القطاعات الطبية والفضائية والأتمتة من الفولاذ المقاوم للصدأ من أنواع 304 و316L و17-4 PH. ونظام الجودة لدينا معتمد وفقًا لمعيار ISO 9001:2015.
للحصول على عرض أسعار دقيق، يرجى إرسال رسم توضيحي يتضمن نوع السبيكة والكمية وقيمة Ra المطلوبة والأبعاد الحرجة وأي أسطح داخلية يجب صقلها. يقوم مهندسونا بتحديد الأجزاء التي تحتاج إلى تغطية، ويوصون بإجراء صقل مسبق في الحالات التي يكون فيها السطح الأصلي خشنًا للغاية. انظر تشطيب بالفرشاة والتلميع الكهربائي الصفحة أو الدليل الخاص بـ تشطيبات الأسطح للأجزاء المُشكَّلة باستخدام آلات التصنيع بالتحكم الرقمي (CNC).
أوين لين هو مهندس في شركة «تووي بريسيشن». وهو يتولى تخطيط عمليات تصنيع القوالب وعمليات الإنتاج، ويعمل مع فريق الجودة لضمان اتساق جودة كل دفعة.





