

黒色酸化皮膜とは、 化学変換皮膜 これにより、鋼、ステンレス鋼、または銅製の部品の表面が均一な黒色になります。塗料やメッキとは異なり、金属の上に別の層を形成することはありません。その代わりに、部品とアルカリ溶液との化学反応により、表面が磁鉄鉱(Fe₃O₄)へと変化します。磁鉄鉱は安定した酸化鉄であり、金属そのものの一部となります。
簡潔な回答:黒色酸化皮膜は、鋼製部品に黒色の外観を与え、軽度の防食効果、光反射の低減、および寸法変化を最小限に抑える、薄層で低コストな表面処理です。その寸法への影響は、堆積型コーティングと比較して一般的に小さいため、公差の厳しいCNC加工鋼製部品にとって実用的な選択肢となります。 本ガイドでは、黒色酸化処理のプロセス、種類、耐食性能、適合材料、および機械加工部品の他の表面仕上げとの比較について解説します。
黒色酸化皮膜は、部品表面の鉄と酸化性塩溶液との間で制御された化学反応によって形成されます。この反応により、母材と化学的に結合した磁鉄鉱(Fe₃O₄)の薄い層が生成されます。
黒色酸化皮膜と、粉体塗装やメッキなどのコーティングとの主な違いは、酸化皮膜が金属の表面に付着するのではなく、金属そのものから形成される点にある。
鋼に形成される一般的な高温黒色酸化皮膜の厚さは、わずか0.5~1.5マイクロメートル(0.00002~0.00006インチ)です。この厚さであれば、部品の寸法を1000分の1の何分の一という精度で維持できるため、黒色酸化処理は 精密加工された鋼製部品 1000分の1の差が重要な場面。
黒色は磁鉄鉱そのものに由来しています。磁鉄鉱は光を効果的に吸収し、まぶしさを軽減します。この特性により、黒色酸化皮膜は、銃器、光学機器、測定機器、および反射光が問題となるあらゆる部品において、標準的な仕上げとして採用されています。
磁鉄鉱層自体は多孔質です。有効な防食効果を得るためには、黒染め処理の直後に、通常は油、ワックス、またはラッカーに浸漬するなどして、部品を密封する必要があります。この密封剤が細孔を埋め、実際の防食バリアを形成します。
黒色酸化処理には主に3つの方法があります。それぞれ処理温度や化学組成が異なり、表面仕上げの品質、耐食性、コストの面でそれぞれ一長一短があります。
高温黒色酸化処理は、従来から行われており、最も広く採用されている処理法です。この処理は、水酸化ナトリウム、硝酸塩、亜硝酸塩を含む浴中で、約141℃(285°F)の温度で行われます。
高温によって、真の化学的変換が促進される。その結果生じるマグネタイト層は、緻密で均一であり、基材と強固に結合している。
高温黒色酸化皮膜は、該当するクラスに指定することができます。 MIL-DTL-13924、鉄系金属の黒色酸化皮膜に関する米国軍用規格。適合性は、基材、工程管理、検査、および図面に記載された具体的な等級によって決まる。
欠点としては、エネルギーコスト、高温の苛性溶液の取り扱い、および廃水処理が挙げられます。浴液の化学物質はアルカリ性であるため、適切な処分が必要です。
中温プロセスは、約100~120℃(220~250℉)の温度範囲で行われます。このプロセスでは、独自の化学物質の配合を使用し、高温プロセスと同様にマグネタイト層を形成しますが、動作温度はより低くなっています。
中温黒色酸化処理はエネルギー消費を抑えられ、小規模な工場でも比較的扱いやすい。仕上げの品質は高温黒色酸化処理に迫るものがあるが、多くの仕様書では依然として高温処理が明示的に指定されている。
コールド・ブラック・オキシドは、鉄を磁鉄鉱に変換するのではなく、表面に銅セレン化合物を堆積させる常温処理です。厳密に言えば、これは真の酸化皮膜ではありません。
冷間黒色酸化皮膜は安価で施しやすいことから、小ロット生産や重要度の低い部品に広く用いられています。しかし、MIL-DTL-13924の規格には適合しておらず、その密着性や耐食性は熱処理法に比べて劣ります。また、取り扱い時や接触時に剥がれやすいという特徴もあります。
| 特徴 | 高温黒色酸化物 | 中温 | 冷間黒色酸化処理 |
|---|---|---|---|
| 入浴温度 | 約140~150°C(284~302°F) | 約100~120°C(212~248°F) | 室温 |
| 化学 | 高温のアルカリ性酸化塩 | 低温用独自配合の塩 | 代表的な銅-セレン化合物 |
| 真のコンバージョンコーティング | はい。鉄系金属上の磁鉄鉱です。 | はい。鉄系金属上の磁鉄鉱です。 | 通常はそうではありません。堆積した黒化層 |
| MIL-DTL-13924 | 指定されたプロセスおよび試験が要件を満たしている場合は可能 | プロセスの適格性およびサプライヤーの認証を確認する | 一般的に準拠していない |
| 接着 | 適切に加工されれば、通常は強度が高い | 適切に加工されれば、通常は強度が高い | よりばらつきがあり、色落ちする可能性がある |
| 耐食性 | オイルやシーラントがないと機能が制限されます | オイルやシーラントがないと機能が制限されます | 多くの場合、それより低い。シーラントの種類による。 |
| 寸法による影響 | 非常に小さい。公差を確認してください。 | 非常に小さい。公差を確認してください。 | 非常に小さい。公差を確認してください。 |
| 相対的なコスト | 中程度 | 中程度 | 多くの場合、低い |
図面の指定や軍事規格を満たす必要があるCNC加工部品の場合、ホットブラックオキシド処理が標準的な選択肢となります。コールドブラックオキシド処理は、試作品、社内用金型、あるいは性能よりも外観が重視される部品には適しています。
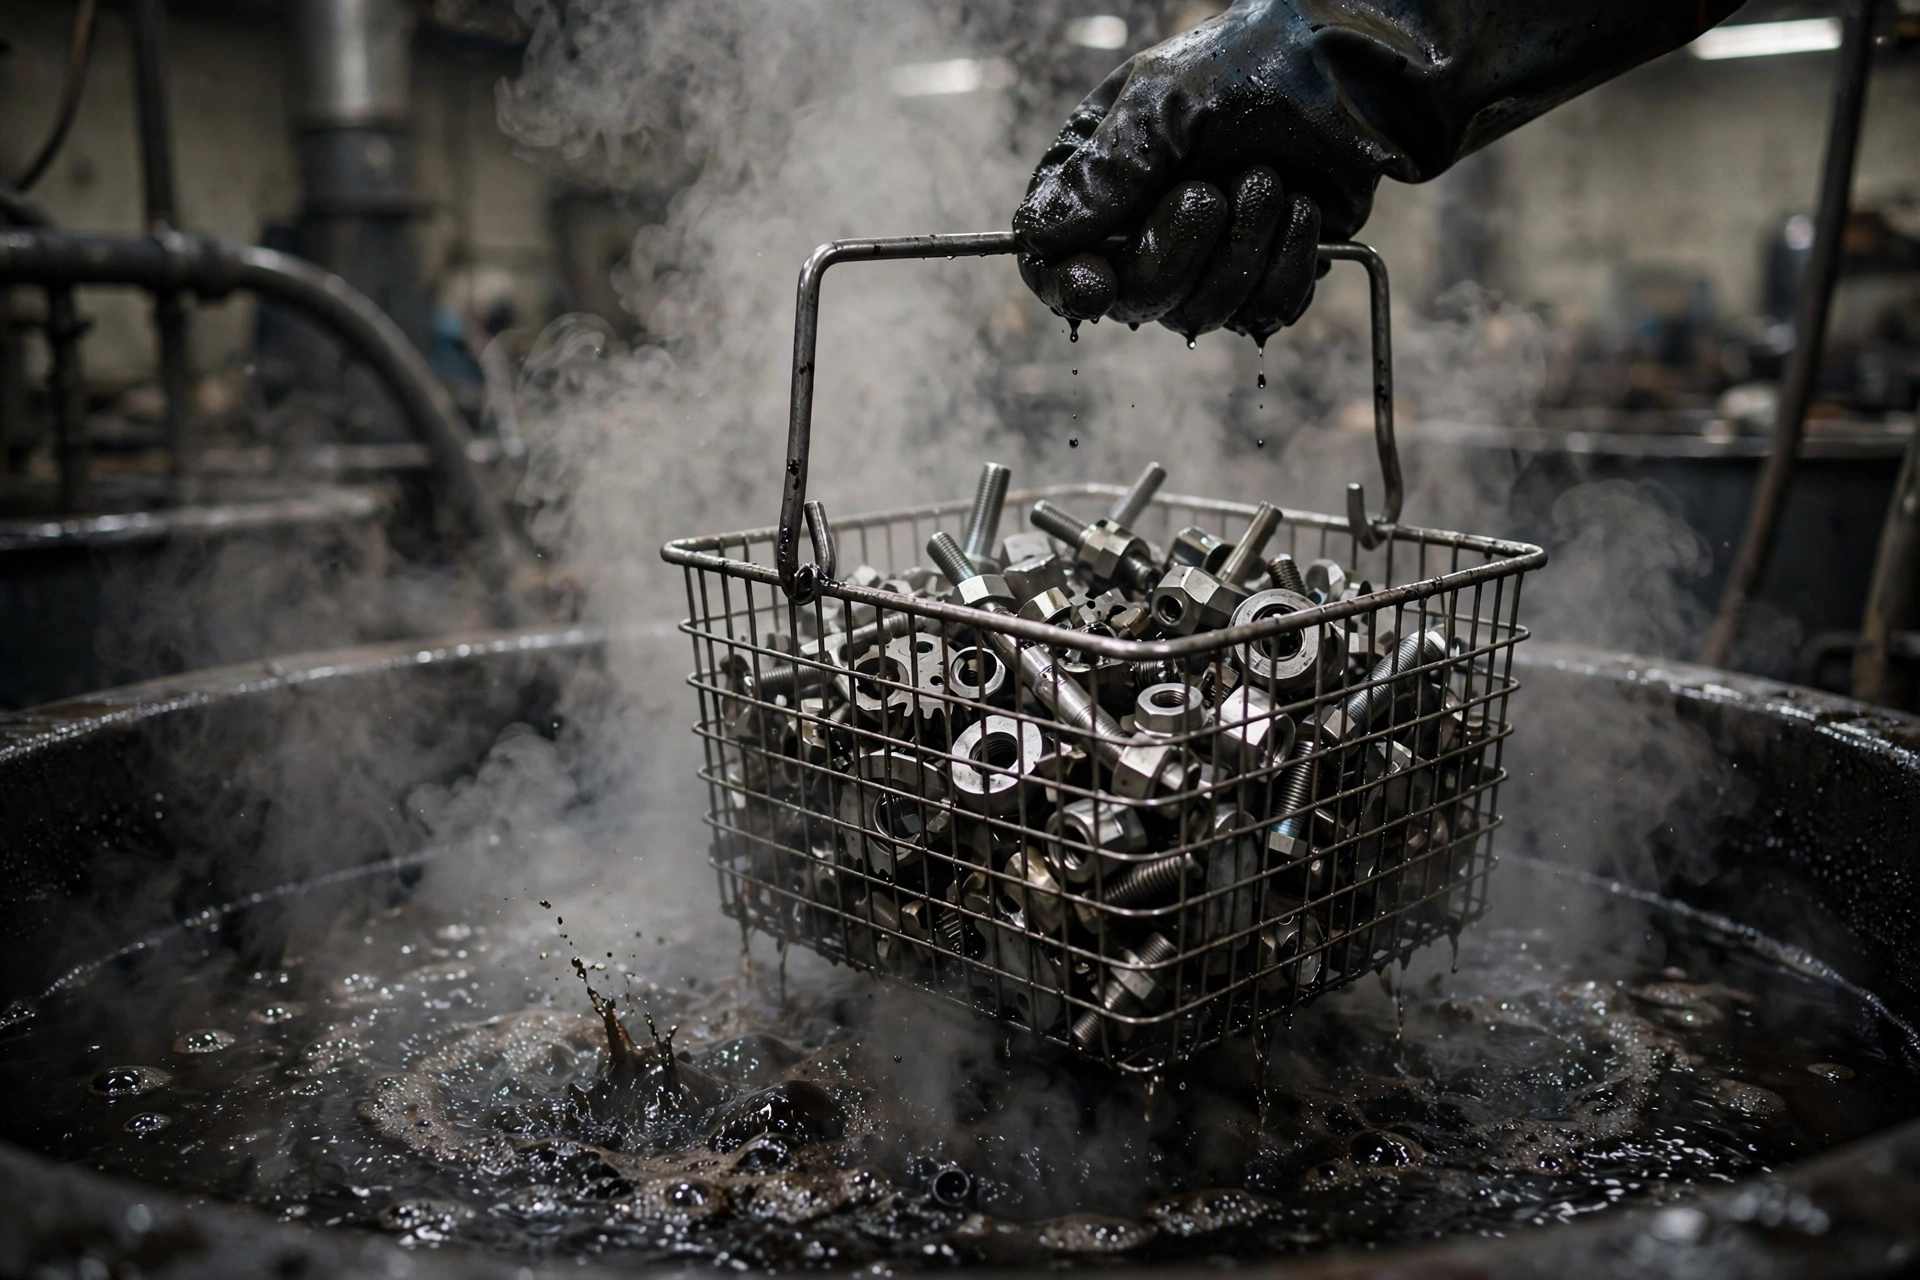
鋼材の熱黒色酸化処理は、一貫した手順で行われます。汚染や不適切なすすぎは、仕上げにムラが生じたり、密着性が低下したり、早期に錆が発生したりする原因となるため、各工程が重要です。
Tuoweiの黒色酸化皮膜処理サービス この一連の工程に従い、各段階で工程内品質検査が行われます。
はい、シーラントが欠けていたり、摩耗していたり、不適切に塗布されていたりすると、黒酸化皮膜も錆びることがあります。これは、この仕上げに関する最も一般的な誤解です。
磁鉄鉱層自体は安定しており、剥がれたりはがれたりすることはありませんが、多孔質です。シーラントを塗布しないと、水分が細孔を通じて下地の鋼材に浸透し、その下で腐食が始まります。 黒色酸化皮膜は、一般的に、高耐久性保護コーティングと比較して、耐塩水噴霧性が限られています。ASTM B117の試験結果は、試験対象の基材、前処理、シーラント、コーティング仕様、および不合格基準についてのみ報告してください。この規格は試験方法を規定するものであり、保証される保護時間を規定するものではありません。
亜鉛メッキや適切に仕様が定められた粉体塗装システムは、腐食防止性能を大幅に向上させることができますが、塩水噴霧試験の正確な持続時間は、膜厚、前処理、トップコートまたは不動態化処理、および規定された試験終了基準によって異なります。 黒色酸化皮膜は、強力な腐食防止層ではありません。これは、管理された環境下で動作する部品や、定期的に注油される部品に最も適した、軽度の保護および外観仕上げです。
保管または出荷される部品には、より強力な防錆油、あるいはVCI(揮発性腐食防止剤)包装が必要です。黒色酸化皮膜処理業者では、通常、この両方のオプションを提供しています。
以下の条件を満たす部品の場合、黒色酸化皮膜の耐食性は十分です:
部品が長期間にわたり、屋外の気象条件、塩水噴霧、高湿度、または腐食性化学物質にさらされる場合には、本製品は適していません。
以下の表は、CNC加工された鋼製およびアルミニウム製部品に施される一般的な表面処理と比較して、黒色酸化皮膜の特徴を示したものです。
| 終了 | 代表的な基材 | 耐食性 | 寸法による影響 | 相対的なコスト |
|---|---|---|---|---|
| 黒色酸化皮膜(油仕上げ) | 適用鋼種 | シーラントの種類や試験内容によって異なります | 非常に小さい。公差を確認してください。 | 低い |
| リン酸塩コーティング(油仕上げ) | スチール | リン酸塩と油次第です | コーティングのクラスによって異なります | 低い |
| 亜鉛メッキ | スチール | 厚さやパッシベーション処理によって異なります | 指定された堆積物の厚さ | ミディアム |
| 無電解ニッケル | 鉄、アルミニウム、銅 | 預金額とテストの結果次第です | 指定された堆積物の厚さ | より高い |
| 粉体塗装 | 鋼、アルミニウム | 前処理やシステムによって異なります | 規定のドライフィルム厚さ | ミディアム |
| II型陽極酸化処理 | アルミニウム | 合金やシールによって異なります | 規定の酸化膜厚さ | ミディアム |
| クロメート処理 | アルミニウム | プロセスやクラスによって異なります | 薄い変換層 | 低い |
黒色酸化皮膜は、寸法変化が最小限で、均一な暗い外観が得られることからよく選ばれますが、その耐食性能は後処理に大きく依存します。単一の一般的な評価順位に頼るのではなく、図面の公差、使用環境、試験要件を踏まえて仕上げを選択してください。
はい、ステンレス鋼にも黒色酸化処理を施すことは可能ですが、炭素鋼とは異なる化学的処理が必要となります。炭素鋼に用いられる標準的な高温アルカリ処理は、ステンレス鋼には効果がありません。これは、ステンレス鋼表面の酸化クロム層が反応を阻害するためです。
ステンレス鋼の黒色酸化処理は、独自の酸系プロセスを用いて、暗く均一な表面を形成します。炭素鋼の黒色酸化処理に比べて普及度は低く、この処理を提供する加工業者も少ないですが、ステンレス部品に被膜を付着させることなく黒色仕上げが必要な場合には、有効な選択肢となります。
MIL-DTL-13924では、対象となる鉄系金属について、4つの黒色酸化処理プロセスのクラスが規定されています。これらのクラスは、プロセスの化学的特性や材料への適用性を規定するものであり、鋼、銅、亜鉛の4つの別々の材料群を指すものではありません:
| クラス | 非貴金属 |
|---|---|
| 第1クラス | 鍛鉄、鋳鉄、可鍛鋳鉄、および普通炭素鋼または低合金鋼のアルカリ酸化処理 |
| 第2クラス | 特定の耐食性鋼材に対するアルカリ酸化処理 |
| 第3組 | 耐食性鋼のための溶融塩酸化法 |
| 第4クラス | 耐食性鋼(特定の300系グレードを含む)のためのアルカリ酸化処理 |
CNC加工されたステンレス鋼については、正確な鋼種および承認された加工プロセスに基づき、MIL-DTL-13924のクラスを選択し、図面を確定する前に仕上げ業者に現在の仕様と対応能力を確認してください。クラス2がすべてのステンレス合金に適用されるとは限りません。
銅や真鍮には特殊な黒化処理を施すことができますが、これらはMIL-DTL-13924クラス3の鉄系金属用処理には該当しません。従来の鋼用黒酸化皮膜処理はアルミニウムには適しておらず、黒色アルマイト処理や黒色粉体塗装が一般的な代替手段となります。
黒色酸化皮膜は、黒色の仕上げ、反射の低減、軽度の防食、あるいは寸法保持が必要な産業分野で広く利用されています。
銃器の部品のほとんどは、まぶしさを軽減し、軽微な取り扱いによる腐食を防ぐため、高温黒色酸化処理が施されています。この仕上げは、炭素鋼製のレシーバー、銃身、およびトリガーについて、MIL-DTL-13924 クラス 1 に準拠して規定されています。
黒色酸化皮膜は、締結部品、歯車、軸、およびエンジン内部部品に用いられます。これは、接触する鋼面間のかじりを低減し、油を保持するための基盤となるため、可動アセンブリの潤滑に役立ちます。
重要度の低い鋼製金具や工具については、黒色酸化皮膜処理により、測定可能な厚みを増すことなく、軍事規格を満たす低コストな表面仕上げを実現します。Tuoweiの工作機械 航空宇宙用部品 公差が厳しい場合、黒色酸化皮膜により加工後の寸法が維持される。
ドリルビット、タップ、レンチ、ノギス、ゲージブロックなどは、一般的に黒色酸化処理が施されています。表面が黒いため、まぶしさを抑え、摩耗の跡がはっきり見えるため、作業者は工具の摩耗を早期に発見しやすくなります。
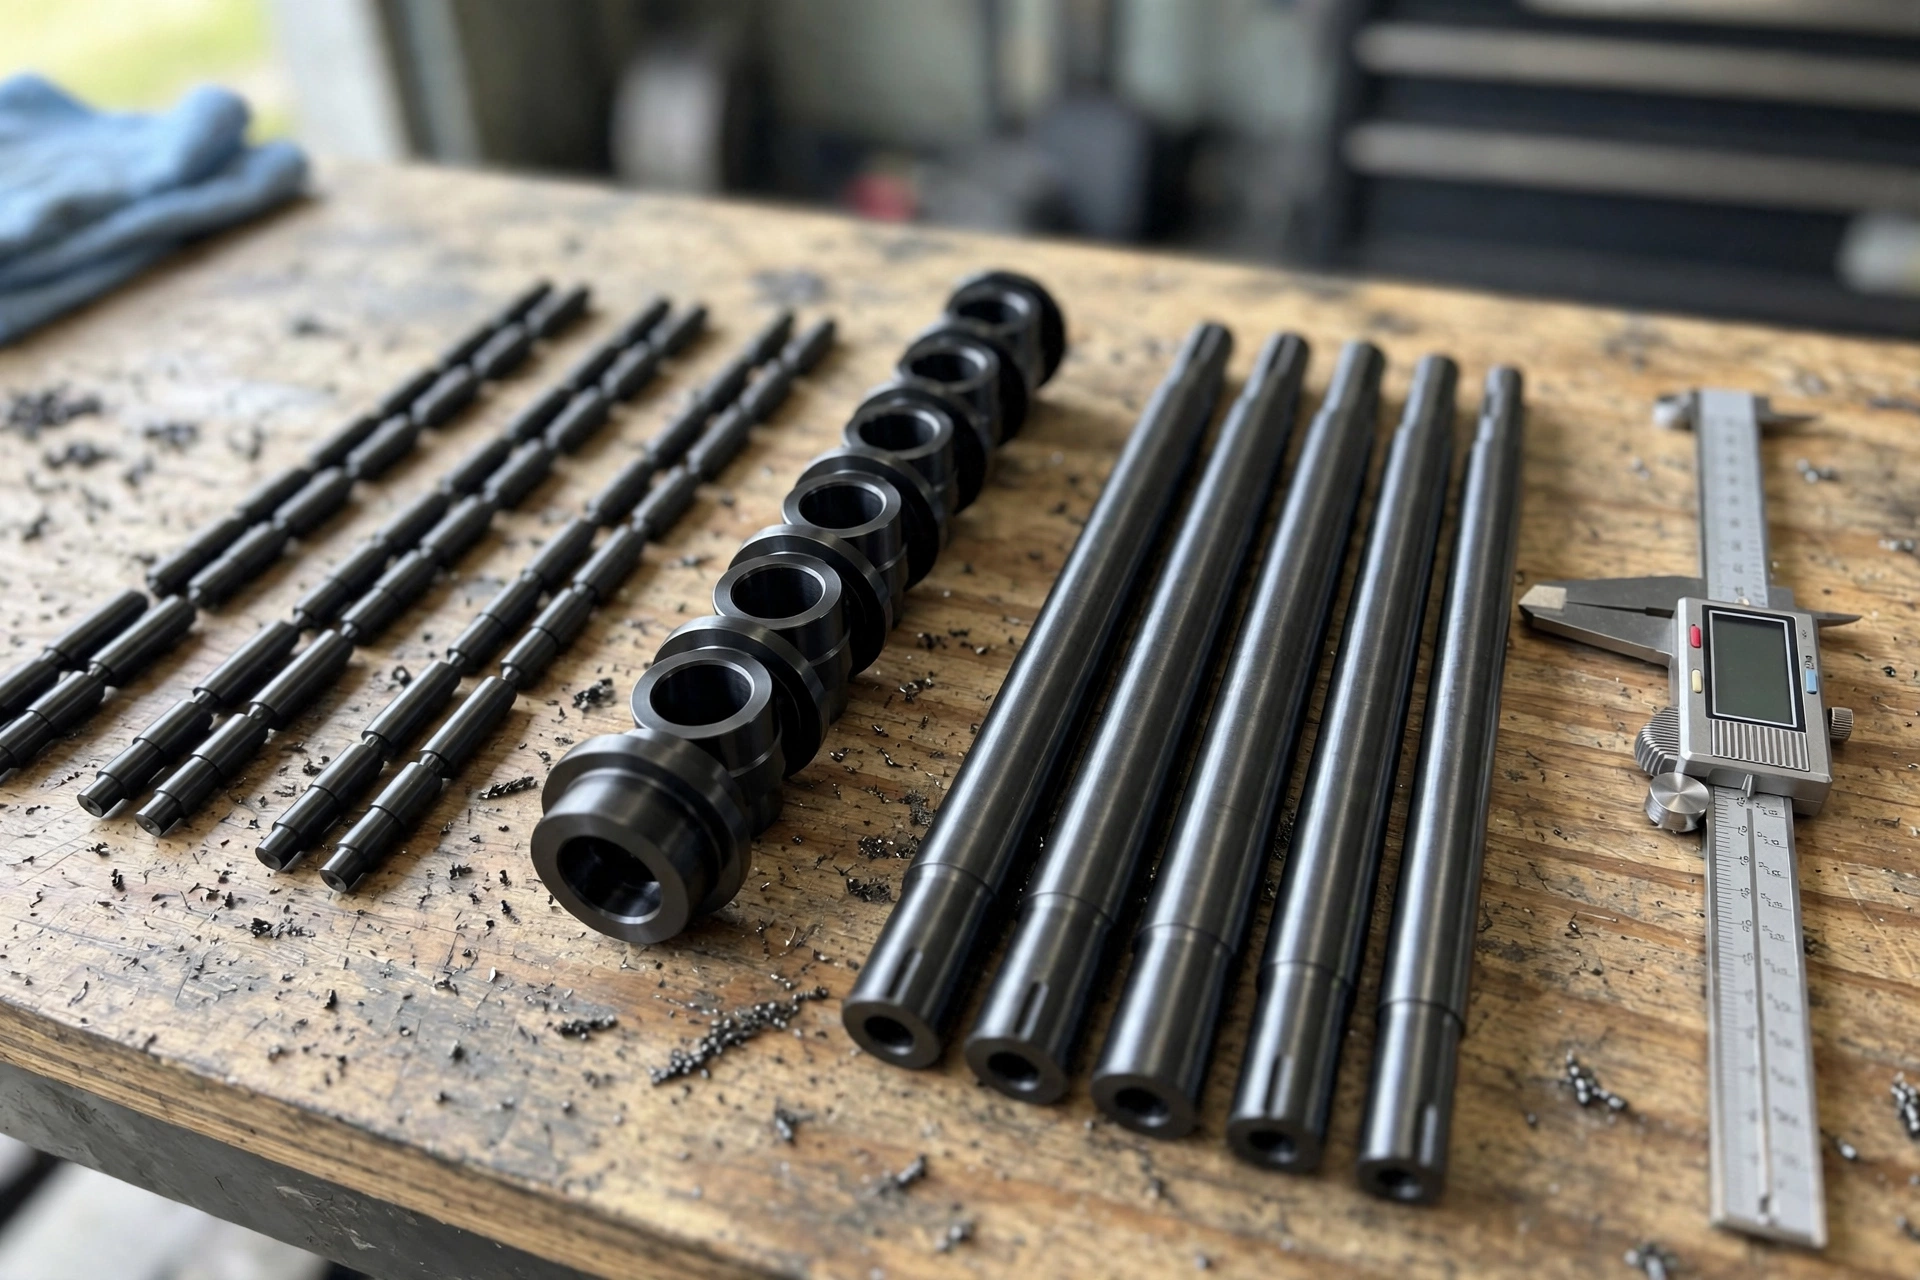
公差が±0.001インチ以下に保たれる必要がある鋼製部品には、実質的に材料をほとんど追加しない表面処理が適しています。黒色酸化皮膜は、ダボピン、ブッシュ、シャフト、スペーサー、および鋼製治具の位置決め用突起部にとって、定番の表面処理です。
ブラックオキシド処理は、用途が以下の条件を満たす場合に適しています:
部品が屋外にさらされたり、腐食性の強い化学物質に接触したりする場合、あるいは塩水噴霧試験で数百時間に及ぶ耐食性が求められる場合には、この方法は適していません。そのような場合には、亜鉛メッキ、 無電解ニッケルめっき、粉体塗装、あるいはこれらの仕上げを組み合わせたものがより良い選択となります。
For aluminum parts specifically, black oxide is not an option. Instead, look at black Type II anodizing or black powder coat, both of which Tuowei offers as standard finishes for CNC machined aluminum parts.
主な欠点は、耐食性が限られていることであり、特に補助的な油やワックスによる保護がない場合や、それらが摩耗して失われた場合に顕著です。腐食試験の結果は基材やシーラントによって異なるため、塩水噴霧試験における耐用年数を一律に想定してはなりません。また、黒色酸化皮膜は、母材の硬度や耐摩耗性を有意に向上させるものではありません。
高温黒色酸化皮膜は金属と化学的に結合しているため、通常の取り扱いでは欠けたり、剥がれたり、はがれたりすることはありません。ただし、接触面では、特に潤滑がない場合、時間の経過とともに摩耗して穴が開くことがあります。他の表面と滑ったり摩擦したりする部品については、無電解ニッケルや硬質クロムのようなより硬い表面処理の方が耐久性に優れています。
適切に施された高温黒色酸化皮膜は、こすっても剥がれません。一方、低温黒色酸化皮膜は、真の変換被膜ではなく化合物堆積物であるため、白い布に付着したり、にじんだりすることがあります。剥がれが懸念される場合は、高温黒色酸化皮膜を指定し、その処理がMIL-DTL-13924に準拠していることを確認してください。
オイル系シーラントを使用した標準的な黒色酸化処理は、オイル自体が食品グレードではないため、食品用として安全とはみなされません。一部のメーカーでは、食品加工機器に使用される黒色酸化処理部品向けに、食品グレードのシーラントやドライワックス仕上げを提供しています。部品が食品と接触する場合は、仕上げ業者にシーラントの種類を確認してください。
黒色酸化処理は、業界や母材によっていくつかの名称で呼ばれます。一般的な別称には、黒化処理、ガンブルーイング、熱黒化処理、アルカリ黒化処理、化学黒化処理などがあります。銅部品の場合、銅酸化物またはCuOコーティングと呼ばれることもあります。 技術的には、ガンブルーイングではわずかに異なる化学反応(二酸化セレンまたは塩化第二鉄)が用いられ、生成される酸化物も異なりますが、一般的な使用法ではこれらの用語は重なり合っています。





