

Por Owen Lin, ingeniero de Tuowei Precision · Noviembre de 2026
El electropulido es un proceso de acabado electroquímico que elimina una capa muy fina y controlada de metal de la superficie de una pieza. ¿Cómo funciona el electropulido? La pieza se conecta al polo positivo de una fuente de alimentación de corriente continua y se sumerge en un electrolito ácido, donde la corriente disuelve el metal de la superficie, empezando por las protuberancias microscópicas. Es uno de los acabados superficiales que se ofrecen junto con Mecanizado CNC en Tuowei Precision.
El resultado es una superficie más lisa, brillante y limpia. En el acero inoxidable, la superficie también resiste mejor la corrosión, por lo que este acabado es habitual en equipos médicos, farmacéuticos, alimentarios y de semiconductores.
Respuesta breve: El electropulido funciona como la galvanoplastia, pero a la inversa. La pieza metálica actúa como ánodo en un baño de ácidos mezclados, normalmente fosfórico y sulfúrico. Una corriente continua controlada disuelve la superficie átomo a átomo, eliminando las protuberancias más rápidamente que los huecos. Esto alisa y abrillanta la pieza, elimina las microrebabas y el hierro incrustado, y deja el acero inoxidable con una superficie pasiva rica en cromo.
Esta guía explica paso a paso los fundamentos de la electroquímica, qué efectos tiene el tratamiento sobre el acero inoxidable, cuánto material se elimina, qué aleaciones responden bien, cómo especificarlo y los problemas que no resuelve.
Este proceso recibe varios nombres, entre ellos «pulido electroquímico» y «pulido electrolítico». Se trata de una etapa de acabado para piezas metálicas que ya han sido mecanizadas, conformadas o soldadas. Dado que elimina metal en lugar de añadir un recubrimiento, no hay nada que pueda astillarse o desprenderse posteriormente. A menudo se compara con otros dos tipos de acabado:
A menudo se combinan ambos métodos. Una pieza puede pulirse mecánicamente para eliminar las marcas profundas y, a continuación, someterse a un tratamiento electroquímico para limpiarla, abrillantarla y pasivarla.
Todo depende de un hecho sencillo sobre la corriente: se concentra en los puntos más altos. Cuando la pieza se convierte en ánodo, se forma una película fina y viscosa en su superficie, dentro del electrolito. La película es más fina sobre los picos microscópicos y más gruesa en los valles. Por lo tanto, la densidad de corriente es mayor en los picos, por lo que el metal se disuelve allí más rápidamente. En cuestión de unos minutos, los picos se aplanan y la superficie se nivela.
Los ingenieros denominan a este proceso «nivelación anódica» cuando se trata de una escala mayor de rugosidad, y «abrillantado anódico» cuando se trata de una escala muy fina. Ambos procesos combinados dan lugar al conocido acabado especular.
El acero inoxidable aporta un efecto más. El hierro se disuelve más fácilmente que el cromo, por lo que la superficie acaba teniendo una mayor concentración de cromo, y ese cromo forma una capa de óxido pasivo más resistente una vez que la pieza se enjuaga y se expone al aire.
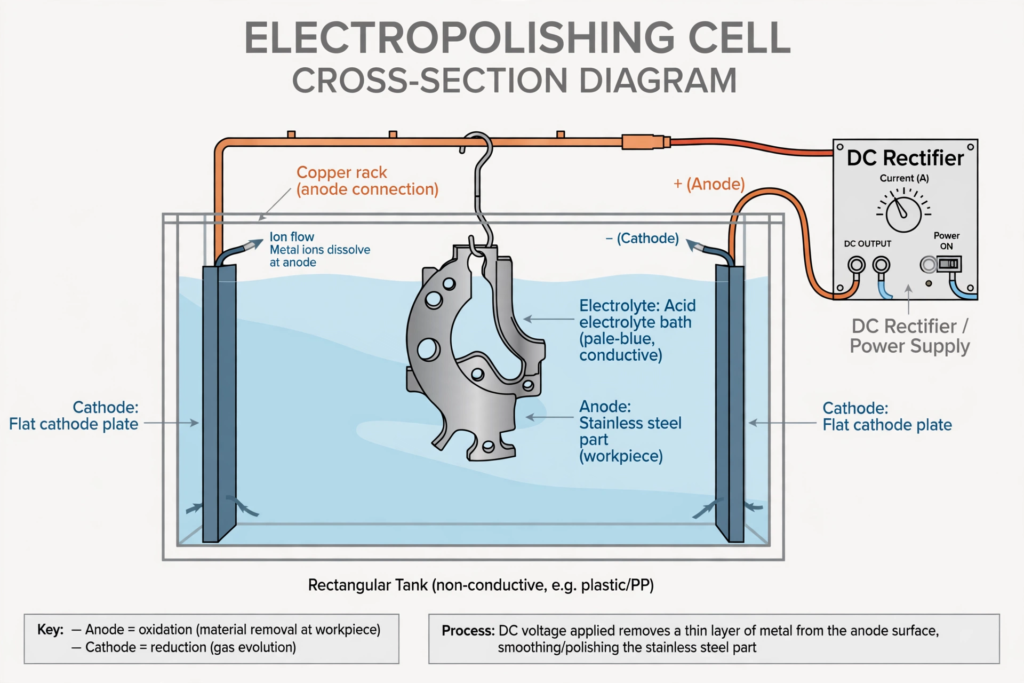
En el caso del acero inoxidable, ASTM B912 es la especificación habitual en EE. UU. para la pasivación mediante este método. Abarca los aceros inoxidables de las series 200, 300 y 400, así como los grados endurecidos por precipitación, y agrupa el proceso en limpieza preparatoria, la etapa de pulido propiamente dicha y el tratamiento posterior. A nivel internacional, ISO 15730 aborda este proceso como un método para alisar y pasivar el acero inoxidable.
Hay cinco cosas que cambian.
| Propiedad | ¿Qué cambia? |
|---|---|
| Rugosidad superficial | Menor, porque primero se eliminan los picos |
| Aspecto | Más brillante y más reflectante |
| Resistencia a la corrosión | Mejor aún: la superficie es rica en cromo y no contiene hierro incrustado. |
| Facilidad de limpieza | Mejor: hay menos lugares donde puedan adherirse las bacterias y los residuos |
| Bordes y rebabas | Las microrebabas se disuelven y los bordes afilados se redondean ligeramente |
La ventaja en cuanto a la corrosión se debe a dos factores. Una superficie más lisa ofrece menos puntos donde puedan depositarse los contaminantes. Además, al eliminar la capa exterior se retiran las partículas de hierro que quedan tras el mecanizado, el rectificado o la manipulación. El tratamiento también elimina el tinte térmico y la capa de óxido de las soldaduras, algo que no consigue la pasivación química simple.
Ambos mejoran la resistencia a la corrosión del acero inoxidable, pero actúan de forma diferente.
| Factor | Pulido electroquímico | Pasivación química |
|---|---|---|
| Cómo funciona | Eliminación electroquímica del metal superficial | El baño ácido disuelve el hierro libre |
| Eliminación de material | Unas pocas micras, controlables | Prácticamente ninguno |
| Acabado de la superficie | Más suave y brillante | Sin cambios |
| Tinte térmico de soldadura | Eliminado | Normalmente no se retira |
| Coste | Más alto | Inferior |
Nuestra opinión: si una pieza de acero inoxidable necesita una superficie lisa y fácil de limpiar, opta por el método electroquímico. Si solo necesita una mayor resistencia a la corrosión y el acabado actual es aceptable, la pasivación resulta más económica y es suficiente.
La eliminación se controla mediante la intensidad de la corriente y el tiempo, por lo que se puede ajustar en función de la pieza. Solo se elimina una fina capa superficial, y los trabajos de acabado y pasivación se sitúan en el extremo inferior del rango. Puede parecer muy poco, pero en el caso del ajuste de un rodamiento no lo es.
La corriente también se concentra en los bordes y las esquinas, por lo que estos pierden un poco más que las superficies planas, mientras que los agujeros profundos y los orificios internos pierden menos. Indica al encargado del acabado qué dimensiones son críticas. Él puede enmascarar elementos, ajustar el tiempo o añadir cátodos internos.
Los defectos profundos persisten. El tratamiento reduce bien la rugosidad fina, pero un arañazo profundo o una marca de herramienta seguirán siendo visibles después, aunque más brillantes. Si la superficie inicial es rugosa, es recomendable realizar primero un pulido mecánico.
Muchos problemas se deben a una indicación imprecisa como “pulir todo”. Una indicación clara evita una ronda de preguntas y una semana de retraso. Una buena indicación debe incluir:
No todos los planos necesitan todas las líneas. Es posible que para un soporte estético solo se necesite indicar la aleación, el acabado y una nota sobre las marcas de la rejilla, mientras que para una pieza destinada al manejo de fluidos en una planta farmacéutica quizá se necesiten las siete.
| Ventajas | Desventajas |
|---|---|
| Superficie lisa, brillante y fácil de limpiar | No elimina los arañazos profundos ni las marcas de herramientas |
| Mejora la resistencia a la corrosión del acero inoxidable | Elimina material, lo que puede afectar a los ajustes ajustados |
| Elimina las microrebabas y el tono de color provocado por el calor de la soldadura | Eliminación desigual en huecos y cavidades profundas |
| El revestimiento no se descascarilla ni se desprende | Deja pequeñas marcas de contacto en la rejilla |
| Consigue formas complejas que no se pueden lograr con el pulido a mano | Utiliza ácidos peligrosos que requieren una manipulación especializada |
| Consistencia entre lotes | Puede poner de manifiesto inclusiones en algunas aleaciones |
El tiempo en el baño es breve, y la mayor parte del tiempo de trabajo se dedica a la limpieza, la colocación en las rejillas, el enjuague y la inspección, más que al propio depósito. Las piezas complejas con cátodos internos requieren más tiempo de preparación.
Hay otros acabados que se adaptan a otras necesidades. Las piezas de aluminio suelen ser anodizado, y las piezas de acero que solo requieran un acabado oscuro y económico pueden utilizar óxido negro.
No elimina los arañazos profundos, retira una pequeña cantidad de material que puede afectar a los ajustes precisos y los huecos se pulen menos que las superficies exteriores. Deja pequeñas marcas de contacto con la rejilla y puede dejar al descubierto inclusiones en algunas aleaciones, como el acero inoxidable 303. Además, utiliza ácidos peligrosos que requieren equipo y manipulación especializados.
Depende del objetivo. El pulido electroquímico alisa y abrillanta la superficie, elimina el tono de color provocado por el calor de la soldadura y pasiva el acero inoxidable en un solo paso, lo que mejora la facilidad de limpieza y la resistencia a la corrosión. La pasivación química es más económica y no altera las dimensiones, lo cual es suficiente cuando el acabado superficial existente ya es aceptable.
El coste depende del tamaño de la pieza, la cantidad, el tiempo de inmersión, la aleación, el acabado requerido y de si las superficies internas necesitan cátodos especiales. Las piezas pequeñas en lotes grandes suelen resultar económicas por unidad, mientras que las piezas grandes o complejas tienen un coste mayor. Envía los planos con la rugosidad superficial requerida para obtener un presupuesto preciso de tu proveedor de acabados.
Sí, ligeramente. Elimina una capa fina y controlada, normalmente de unas pocas micras, de todas las superficies expuestas. Los bordes y las esquinas pierden un poco más que las caras planas, y los agujeros profundos pierden menos. Para tolerancias estrictas, indica al encargado del acabado qué dimensiones son críticas para que pueda ajustar el tiempo o enmascarar determinadas características.
Sí. Con un electrolito adecuado, el aluminio adquiere un acabado brillante y reflectante, a menudo antes de someterse al proceso de anodizado para molduras decorativas y reflectores. Es menos habitual que en el acero inoxidable, ya que el aluminio no obtiene la misma protección contra la corrosión con este tratamiento y, por lo general, se somete al anodizado con fines protectores.
En Precisión Tuowei, este acabado es uno de nuestros más de 30 opciones de acabado superficial, que se ofrece junto con el mecanizado CNC, de modo que un solo pedido cubre el mecanizado, el acabado y la inspección. Suele especificarse para piezas médicas, aeroespaciales y de automatización en acero inoxidable 304, 316L y 17-4 PH. Nuestro sistema de calidad cuenta con la certificación ISO 9001:2015.
Para obtener un presupuesto preciso, envía un plano en el que se especifiquen la aleación, la cantidad, el valor Ra requerido, las dimensiones críticas y cualquier superficie interna que deba pulirse. Nuestros ingenieros señalan los ajustes que requieren enmascaramiento y recomiendan un pulido previo cuando la superficie inicial es demasiado rugosa. Consulta nuestro acabado cepillado y electropulido página o la guía sobre acabados superficiales para piezas mecanizadas con CNC.
Owen Lin es ingeniero en Tuowei Precision. Se encarga de planificar los procesos de fabricación y de utillaje, y colabora con el equipo de calidad para garantizar la uniformidad de cada lote.





