

Par Owen Lin, ingénieur chez Tuowei Precision · novembre 2026
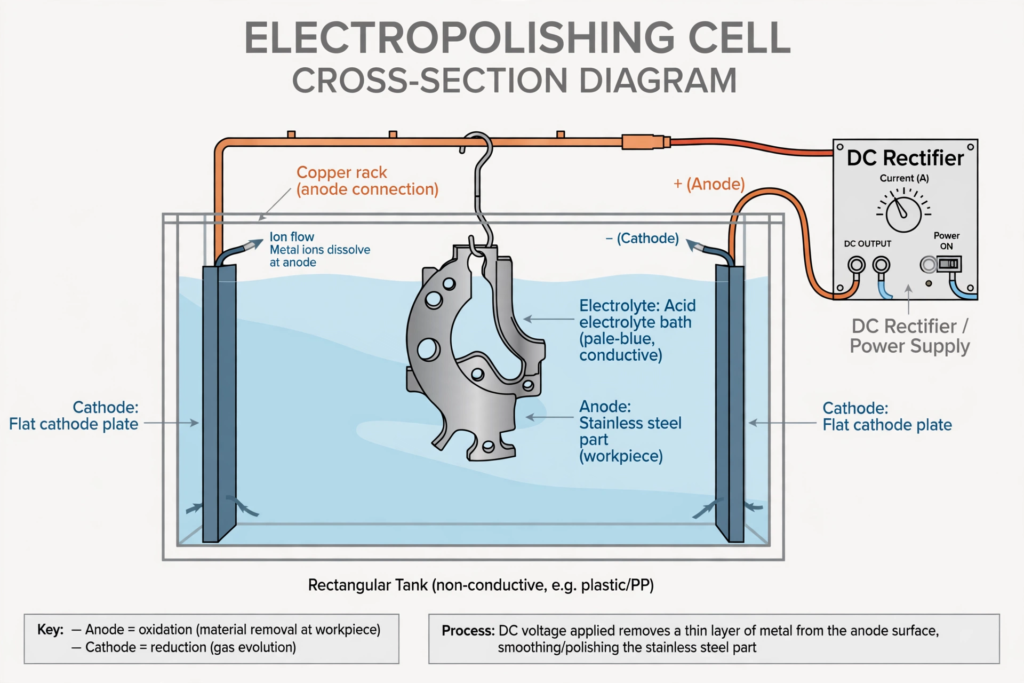
L'électropolissage est un procédé de finition électrochimique qui permet d'éliminer une couche très fine et contrôlée de métal de la surface d'une pièce. Comment fonctionne l'électropolissage ? La pièce est reliée à la borne positive d'une alimentation en courant continu, puis plongée dans un électrolyte acide, où le courant dissout le métal de la surface, en commençant par les picots microscopiques. Il s'agit de l'une des finitions de surface proposées aux côtés de Usinage CNC chez Tuowei Precision.
Le résultat est une surface plus lisse, plus brillante et plus propre. Sur l'acier inoxydable, la surface offre également une meilleure résistance à la corrosion, ce qui explique pourquoi cette finition est couramment utilisée sur les équipements médicaux, pharmaceutiques, alimentaires et destinés à l'industrie des semi-conducteurs.
Réponse courte : L'électropolissage fonctionne comme la galvanoplastie, mais à l'envers. La pièce métallique sert d’anode dans un bain d’acides mélangés, généralement de l’acide phosphorique et de l’acide sulfurique. Un courant continu contrôlé dissout la surface atome par atome, éliminant les reliefs plus rapidement que les creux. Ce procédé lisse et fait briller la pièce, élimine les micro-bavures et le fer incrusté, et confère à l’acier inoxydable une surface passive riche en chrome.
Ce guide présente étape par étape les principes de l'électrochimie, les effets du traitement sur l'acier inoxydable, la quantité de matière éliminée, les alliages qui réagissent bien à ce traitement, comment le prescrire, ainsi que les problèmes qu'il ne permet pas de résoudre.
Ce procédé porte plusieurs noms, notamment « polissage électrochimique » et « polissage électrolytique ». Il s'agit d'une étape de finition destinée aux pièces métalliques ayant déjà été usinées, formées ou soudées. Comme il consiste à retirer du métal plutôt qu'à ajouter un revêtement, il n'y a aucun risque d'écaillage ou de décollement ultérieur. Il est souvent comparé à deux autres types de finition :
Ces deux méthodes sont souvent associées. Une pièce peut être polie mécaniquement pour éliminer les marques profondes, puis subir un traitement électrochimique afin d'être nettoyée, brillantisée et passivée.
Tout repose sur un principe simple concernant le courant : celui-ci se concentre sur les points les plus élevés. Lorsque la pièce devient l’anode, un film mince et visqueux se forme à sa surface dans l’électrolyte. Ce film est plus fin au niveau des pics microscopiques et plus épais dans les creux. La densité de courant est donc plus élevée au niveau des pics, ce qui accélère la dissolution du métal à ces endroits. En l'espace de quelques minutes, les pics s'aplatissent et la surface se uniformise.
Les ingénieurs appellent ce phénomène « nivellement anodique » à grande échelle de rugosité et « polissage anodique » à très petite échelle. Ensemble, ces deux processus produisent la finition miroitante bien connue.
L'acier inoxydable apporte un effet supplémentaire. Le fer se dissout plus facilement que le chrome, ce qui fait que la surface se retrouve plus riche en chrome ; or, ce chrome forme une couche d'oxyde passive plus résistante une fois que la pièce a été rincée et exposée à l'air.
Pour l'acier inoxydable, ASTM B912 Il s'agit de la norme américaine couramment utilisée pour la passivation selon cette méthode. Elle couvre les aciers inoxydables des séries 200, 300 et 400 ainsi que les nuances durcies par précipitation, et elle répartit le processus en trois étapes : le nettoyage préparatoire, l'étape de polissage proprement dite et le post-traitement. Au niveau international, ISO 15730 décrit ce procédé comme un moyen de lissage et de passivation de l'acier inoxydable.
Cinq choses changent.
| Propriété | Quels sont les changements ? |
|---|---|
| Rugosité de surface | Plus faible, car les pics sont d'abord supprimés |
| Aspect | Plus lumineux et plus réfléchissant |
| Résistance à la corrosion | Mieux encore : la surface est riche en chrome et ne contient pas de fer incrusté. |
| Facilité de nettoyage | C'est mieux : les bactéries et les résidus ont moins d'endroits où s'accumuler |
| Arêtes et bavures | Les micro-bavures disparaissent et les arêtes vives s'arrondissent légèrement |
Les avantages en matière de corrosion proviennent de deux facteurs. Une surface plus lisse offre moins de points d'accrochage aux contaminants. Le retrait de la couche superficielle élimine également les particules de fer laissées par l'usinage, le meulage ou la manutention. Ce traitement permet en outre d'éliminer les traces de surchauffe et la couche d'oxyde des soudures, ce que la passivation chimique simple ne permet pas.
Ces deux méthodes améliorent la résistance à la corrosion de l'acier inoxydable, mais elles agissent de manière différente.
| Facteur | Polissage électrochimique | Passivation chimique |
|---|---|---|
| Comment ça marche ? | Élimination électrochimique du métal de surface | Le bain acide dissout le fer libre |
| Enlèvement de matière | Quelques microns, réglables | Pratiquement aucun |
| Finition de surface | Plus lisse et plus éclatant | Inchangé |
| Teinte due à la chaleur de soudage | Supprimé | N'est généralement pas supprimé |
| Coût | Plus élevé | Inférieur |
Notre avis : si une pièce en acier inoxydable doit présenter une surface lisse et facile à nettoyer, optez pour le traitement électrochimique. Si elle doit simplement offrir une meilleure résistance à la corrosion et que la finition existante est acceptable, la passivation est moins coûteuse et suffit.
L'enlèvement est contrôlé par le courant et la durée, ce qui permet de l'adapter à la pièce. Seule une fine couche superficielle est retirée, et les opérations esthétiques et de passivation se situent dans la partie basse de la plage. Cela peut sembler minime. Mais sur un ajustement de roulement, ce n'est pas le cas.
Le courant se concentre également sur les arêtes et les angles, qui subissent donc une érosion légèrement plus importante que les faces planes, tandis que les trous profonds et les alésages internes s’usent moins. Indiquez au spécialiste de la finition quelles dimensions sont critiques. Il pourra masquer certaines parties, ajuster la durée du traitement ou ajouter des cathodes internes.
Les défauts profonds persistent. Le traitement permet de bien atténuer les irrégularités fines, mais une rayure profonde ou une marque d'outil restera visible après le traitement, même si elle sera plus brillante. Si la surface de départ est rugueuse, prévoyez d'abord un polissage mécanique.
De nombreux problèmes découlent d’une consigne vague telle que “ polir partout ”. Une consigne claire permet d’éviter une série de questions et une semaine de retard. Une bonne consigne doit préciser :
Toutes les pièces ne nécessitent pas toutes les informations. Pour une bride esthétique, il suffira peut-être d'indiquer l'alliage, la finition et une remarque concernant les marques de support, tandis qu'une pièce destinée au transport de fluides dans une usine pharmaceutique pourra nécessiter les sept informations.
| Avantages | Inconvénients |
|---|---|
| Surface lisse, brillante et facile à nettoyer | N'élimine pas les rayures profondes ni les marques d'outils |
| Améliore la résistance à la corrosion de l'acier inoxydable | Élimine l'excédent de matière, ce qui peut nuire à l'ajustement serré |
| Élimine les micro-bavures et la coloration due à la chaleur de soudage | Élimination inégale dans les renfoncements profonds et les trous |
| Aucun revêtement susceptible de s'écailler ou de se décoller | Laisse de petites traces de contact sur la grille |
| Permet d'obtenir des formes complexes que le polissage à la main ne permet pas d'obtenir | Utilise des acides dangereux qui nécessitent une manipulation spécialisée |
| Une qualité constante d'un lot à l'autre | Peut mettre en évidence des inclusions dans certains alliages |
Le temps passé dans le bain est court, et la majeure partie du temps de travail est consacrée au nettoyage, à la mise en rack, au rinçage et au contrôle plutôt qu’au réservoir lui-même. La mise en place des pièces complexes comportant des cathodes internes prend plus de temps.
D'autres finitions répondent à d'autres besoins. Les pièces en aluminium sont le plus souvent anodisé, et les pièces en acier qui ne nécessitent qu’une finition sombre et peu coûteuse peuvent utiliser oxyde noir.
Ce procédé ne permet pas d'éliminer les rayures profondes ; il enlève un peu de matière, ce qui peut nuire à l'ajustement serré des pièces, et les creux se polissent moins bien que les surfaces extérieures. Il laisse de petites marques de contact dues à la grille et peut mettre à nu des inclusions dans certains alliages, comme l'inox 303. Il fait également appel à des acides dangereux qui nécessitent un équipement et une manipulation spécifiques.
Tout dépend de l'objectif recherché. Le polissage électrochimique lisse et fait briller la surface, élimine la coloration due à la chaleur de soudage et passive l'acier inoxydable en une seule étape, ce qui améliore la facilité de nettoyage et la résistance à la corrosion. La passivation chimique est moins coûteuse et ne modifie pas les dimensions, ce qui est suffisant lorsque l'état de surface existant est déjà acceptable.
Le coût dépend de la taille de la pièce, de la quantité, du temps de trempage, de l'alliage, de la finition requise et de la nécessité ou non d'utiliser des cathodes spéciales pour les surfaces internes. Les petites pièces en grandes séries reviennent généralement peu cher à l'unité, tandis que les pièces de grande taille ou complexes sont plus onéreuses. Envoyez vos plans en précisant la rugosité de surface requise afin d'obtenir un devis précis de la part de votre prestataire de finition.
Oui, légèrement. Ce procédé enlève une fine couche contrôlée, généralement de quelques microns, sur chaque surface exposée. Les arêtes et les angles perdent un peu plus de matière que les faces planes, tandis que les trous profonds en perdent moins. Pour les tolérances serrées, indiquez au spécialiste de la finition quelles dimensions sont critiques afin qu’il puisse ajuster la durée du traitement ou masquer certaines parties.
Oui. Avec un électrolyte adapté, l'aluminium prend un aspect brillant et réfléchissant, souvent avant d'être anodisé pour la fabrication de garnitures décoratives et de réflecteurs. Cette technique est moins courante que sur l'acier inoxydable, car l'aluminium ne tire pas le même avantage de ce traitement en termes de résistance à la corrosion et est généralement anodisé à des fins de protection.
Au Précision Tuowei, cette finition fait partie de nos plus de 30 options de finition de surface, proposée en complément de l'usinage CNC, ce qui permet de regrouper l'usinage, la finition et le contrôle au sein d'une même commande. Elle est souvent choisie pour les pièces destinées aux secteurs médical, aérospatial et de l'automatisation, en aciers 304, 316L et 17-4 PH. Notre système qualité est certifié ISO 9001:2015.
Pour obtenir un devis précis, veuillez nous envoyer un plan précisant l'alliage, la quantité, la valeur Ra requise, les cotes critiques et les éventuelles surfaces internes devant être polies. Nos ingénieurs signalent les ajustements nécessitant un masquage et recommandent un polissage préalable lorsque la surface de départ est trop rugueuse. Consultez notre finition brossée et électropolie page ou le guide sur finitions de surface pour les pièces usinées par CNC.
Owen Lin est ingénieur chez Tuowei Precision. Il planifie les outillages et les processus de production et collabore avec l'équipe qualité afin de garantir la cohérence de chaque lot.





