

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
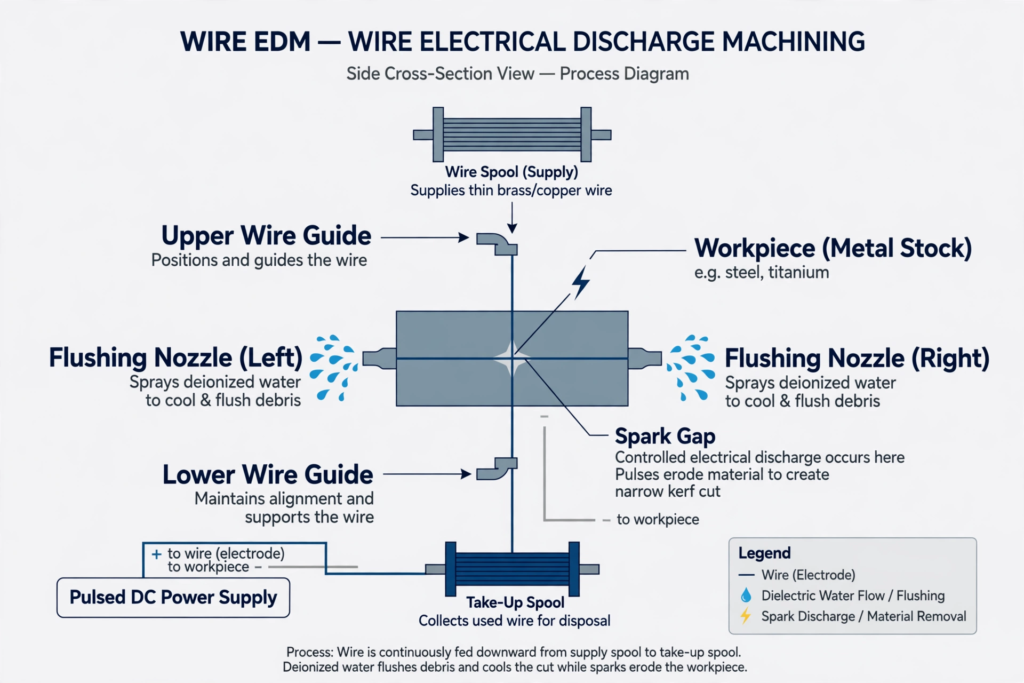
ワイヤ放電加工とは何かという問いに対する答えは、その名称に込められています: ワイヤ放電加工 切削工具の代わりに電気火花を用いて金属を切断します。帯電した細いワイヤーがワークピース内を通り抜け、毎秒数千回発生する微細な火花によって、その経路上の金属が溶融・気化します。ワイヤーはワークピースに一切接触しません。
この事実一つで、そのプロセス全体が説明できます。切削力が働かないため、硬度は問題にならず、細部の形状も曲がりません。このワイヤーは、焼入れされた工具鋼も軟鋼と同じくらい容易に切断し、鋭い内角を形成し、エンドミルでは達成するのが極めて困難な公差を維持します。
簡単な答え:ワイヤ放電加工(Wire EDM)は、通常直径0.1~0.3 mmの細い真鍮製または被覆されたワイヤを用いて、導電性のある金属を切削する非接触加工法です。 脱イオン水を通じ、ワイヤーと加工物の間で制御された火花が発生し、CNCプログラムで指定された経路に沿って細い溝を削り取ります。この加工法は、焼入れ鋼、超硬合金、チタン、パンチ、ダイス、および精密な2次元形状の加工に適しています。
このガイドでは、そのプロセスの仕組み、機械やワイヤーの材質、想定される公差や仕上げ、そしてフライス加工やレーザー切断に比べてワイヤー放電加工が適している場面について解説します。
EDMは「放電加工(Electrical Discharge Machining)」の略称です。「ワイヤー」とは電極を指し、この加工法では、成形されたブロックではなく、連続供給されるワイヤーが使用されます。また、ワイヤーカット、ワイヤー放電、放電加工、あるいは単に「ワイヤー」と呼ばれることもあります。“
EDMというファミリーには、主に3人のメンバーがいます:
その隙間を想像すれば、物理的な仕組みは単純です。ワイヤーと被加工物はどちらも電源に接続されていますが、決して接触することはありません。その間には、数百分の一ミリメートルの隙間があり、そこには絶縁体、つまり誘電体として機能する脱イオン水が満たされています。
その隙間の電圧が十分に高くなると、水が分解され、火花が飛び越えます。 火花はごく小さいものの、その温度は極めて高いため、金属に微細なクレーターを溶かし出します。その後、周囲の水が溶けた粒子を洗い流し、表面を冷却します。CNCがプログラムされた経路に沿ってワイヤーを移動させている間、発電機はこの動作を1秒間に数千回繰り返します。
一般的な業務の流れは、おおむね以下の通りです:
粗削りは速いですが、表面が粗くなり、溶融層も薄くなります。各スキムカットでは、より低いエネルギーで少しずつ削り取るため、パスを重ねるごとに精度と仕上げが向上します。その代償として、時間がかかります。 1回の切削で加工する部品なら1時間で完成するかもしれませんが、同じ形状を3回のスキム加工で仕上げる場合は、その数倍の時間がかかることがあります。スキム加工は、必要な面のみに依頼するようにしてください。
ワイヤ放電加工機には、主に4つのシステムがあります:
中国では、モリブデン線を前後に往復させ、それを何度も再利用する往復式の「ファストワイヤー」加工機を導入している工場も数多くあります。この方式は稼働コストは安くなりますが、シングルパス式の真鍮線加工機に比べると精度が低く、仕上げ面も粗くなります。サプライヤーから見積もりを依頼する際は、その部品がどのタイプの加工機で加工されるのかを確認しておく価値があります。
ワイヤー自体が電極となるため、その材質によって切断速度、精度、およびコストが決まります。
| ワイヤータイプ | 素材 | 代表的な用途 |
|---|---|---|
| 無垢の真鍮 | 銅・亜鉛合金 | 汎用型:最も一般的な選択肢 |
| 被覆線 | 真鍮または銅の芯に、亜鉛を豊富に含むコーティングが施されている | 厚みのある部品での切削速度の向上と洗浄効果の向上 |
| モリブデン | モリ | 往復式の「高速ワイヤー」加工機;何度も再利用された |
| タングステン | タングステン | 微細構造用極細ワイヤ |
一般的な直径は約0.1 mmから0.3 mmで、通常は0.25 mmが標準となっています。より細いワイヤーはコーナー半径を小さく切削できますが、切れやすく、切削速度も遅くなります。シングルパス式加工機では、放電加工によってワイヤーの表面が損傷するため、ワイヤーは一度使用された後、スクラップとしてリサイクルされます。
このプロセスは、電気を導くあらゆる材料に適用できます。硬度はほとんど影響しないため、これがこのプロセスが存在する主な理由となっています。
プラスチック、ガラス、ほとんどのセラミックス、その他の絶縁体は切断できません。導電性複合材料の切断は可能ですが、事前に試験を行う必要があります。
ワイヤーカットは、一般的な機械加工工場において最も精度の高い切断工程の一つです。精度は、部品のサイズ、厚さ、スキムカットの回数、温度管理、そして機械そのものに左右されます。当社のワイヤーカットサービスでは、以下の公差を基準として作業を行っています:
| ワイヤ放電加工 | 一般的な許容差 |
|---|---|
| 標準的なワイヤー切断 | ±0.005インチ(±0.127 mm) |
| 高精度ワイヤーカット | ±0.002インチ(±0.051 mm) |
| 小さな部品 | ±0.003インチ(±0.076 mm) |
| 大型部品 | ±0.010インチ(±0.254 mm) |
| 複雑な機能 | ±0.005インチ(±0.127 mm) |
数回の薄削り加工を行うことで、表面粗さはRa約16 µin(0.4 µm)まで達成できます。図面上の公差は、以下の一般的な公差クラスなど、広く認められた体系に従う必要があります。 ISO 2768-1 または、以下の項目における幾何公差 ASME Y14.5、そのため、サプライヤーとバイヤーは図面を同じように読み取ることができます。
当社の見解:すべてのエッジで機械の最高公差を求める必要はありません。パンチとダイのクリアランス、嵌合、基準面については最も厳しい公差を維持し、それ以外は標準公差で加工してください。スキムカットを1回追加するごとに、加工時間が長くなります。
| メリット | 制限事項 |
|---|---|
| 被削材に工具の摩耗を生じさせることなく、硬化金属を切削します | 導電性のある素材でのみ機能します |
| 切削力が発生しないため、薄い壁や細かい形状も正確に保たれます | フライス加工やレーザー切断に比べて時間がかかる |
| ワイヤの半径によってのみ制限される鋭い内角 | 貫通加工のみ。ブラインドポケットにはシンカー放電加工が必要です。 |
| スキムカットによる極めて厳しい公差と高精度な仕上げ | 切断面に薄い再結晶層が残る |
| バリのないエッジ | 内部形状を作成するには、まず開始穴が必要です |
| 熱処理後に切断することで、歪みを防ぐことができます | 部品の厚みやスキムパスが増えるにつれて、部品あたりのコストは急速に上昇する |
火花は金属を溶かし、その金属の一部は流されずに表面で再凝固します。その結果、時には「ホワイトレイヤー」とも呼ばれる薄い再凝固層が形成され、その下には熱影響部が生じます。この層は母材よりも硬く、脆く、微細な亀裂が含まれている場合があります。
ほとんどの場合、これは問題になりません。しかし、疲労強度が重要な航空宇宙部品、医療用インプラント、あるいは高い応力が加わるパンチなどの場合は、問題となる可能性があります。スキムカットを行うことで層を薄くすることができ、研磨や軽い研削によって除去することも可能です。部品に繰返し荷重がかかる場合は、サプライヤーが対策を講じられるよう、図面にその旨を明記してください。
| ファクター | ワイヤー放電加工機 | CNCフライス加工 | レーザー切断 |
|---|---|---|---|
| 硬質材料(約45 HRC以上) | 素晴らしい | 難しい | 熱の影響があれば、あり得る |
| 鋭い内角 | はい、ワイヤーの半径まで | いいえ、工具の半径によって制限されます | 切り込み幅による制限 |
| 肉厚部分 | ええ、ゆっくりね | はい | 限定 |
| 速度 | 遅い | 速い | シート上では非常に速い |
| 代表的な精度 | 非常に高い | 高い | 中程度 |
| 3D機能 | 貫通切りとテーパー加工のみ | 完全な3D | 2D断面図 |
経験則は単純です。可能であればフライス加工を行い、板金の場合はレーザー切断を行い、硬度や鋭い内角、あるいは厳しい形状公差のために他の2つの方法が適さない場合は、ワイヤーカット加工に回します。多くの部品では、これら両方の方法が併用されています: CNC加工 熱処理前はラフ加工を行い、熱処理後はワイヤーで焼入れされた形状を切断します。板金部品については、当社のガイドで レーザー切断の仕組み より高速な代替案について解説しています。
この工程は、工場全体においても目立たないながらも重要な役割を果たしています。アルミニウム押出成形に使用される金型や、射出成形金型のインサートの多くを切削するため、大量生産される部品の大部分の製造を支えています。これは、 精密機械加工.
EDMは、放電加工プロセスの総称です。ワイヤ放電加工は、その一種であり、連続供給される細いワイヤを電極として使用し、ワークを貫通させて切削します。もう一つの種類である沈め型放電加工では、成形された電極を用いて、金型のポケットなど、材料を貫通しない盲穴を加工します。
通常はそうではありません。ウォータージェットは、特に厚みのある素材や柔らかい素材の場合、はるかに高速に材料を削り取ることができ、非導電性素材も切断可能です。ワイヤ放電加工は速度は遅いものの、はるかに高精度で、バリが残らず、より滑らかな仕上げが得られるため、速度や部品あたりのコストよりも精度が重視される場合に選ばれます。
機械のフレームや使用するワイヤによっては、厚さ約300 mm(12インチ)までの部品を切断することができます。厚さが増すにつれて切断速度は大幅に低下し、また、非常に背の高い部品の場合、フラッシングやワイヤのたわみを制御しにくくなるため、通常は公差を緩める必要があります。
火花一つひとつが、被削材だけでなくワイヤも少しずつ侵食するため、ワイヤの表面にはピットが生じ、直径も不均一になります。これを再利用すると、精度が低下し、ワイヤの断線を引き起こすことになります。往復式高速ワイヤ放電加工機ではモリブデンワイヤを再利用していますが、その代償として、精度の低下や仕上げ面の粗さが許容されています。
この装置は、切削工具の代わりに火花を用いて、導電性金属に精密な2次元形状やテーパー形状を加工します。工場では、パンチ、ダイプレート、金型インサート、歯車、微細なスロットの加工に用いられており、特に焼入れ鋼や超硬合金など、フライス加工では鋭い内角や厳しい公差を維持することが困難な材料の加工に適しています。
で 卓偉精密、ワイヤーカット加工は、CNCフライス加工、旋盤加工、熱処理と並行して行われるため、1つの注文で、焼入れ済み部品の荒加工、焼入れ、ワイヤーカットをまとめて行うことが可能です。当社の施設は、ISO 9001:2015およびISO 14001:2015の認証を取得しています。
正確な見積もりをご希望の場合は、材質・硬度、部品の厚さ、数量、スキムカットが必要な面、および開始穴に関する制限事項を記載したDXFまたはSTEPファイルをお送りください。当社のエンジニアが見積もり作成前にコーナー半径、厚さ、公差を確認し、フライス加工によってコスト削減が可能な箇所をご提案いたします。まずは当社の ワイヤーカットのページ.
オーウェン・リンは、Tuowei Precisionのエンジニアです。彼は金型や製造工程の計画を立て、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。





