

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
エンジニアから「オーバーモールドとは何か」と尋ねられた場合、簡単に言えば、それは 射出成形プロセス ある材料を別の材料の表面や周囲に直接成形し、一体化した接着部品を作るものです。最初の部品は「基材」と呼ばれ、通常は硬質プラスチックです。2番目の層は通常、熱可塑性エラストマー(TPE)やシリコーンなど、より柔らかい素材です。
皆さんは毎日、こうした部品を手にしています。歯ブラシの柄、電動工具のグリップ、スマホケース、密閉型コネクタ、医療機器のハンドルなどは、すべて接着剤や組み立て工程を必要とせずに、このように堅牢な構造と、柔らかく、握りやすい、あるいは密閉性のある表面を兼ね備えています。 本ガイドでは、このプロセスの仕組み、2つの主な製造方法、接着可能な材料の組み合わせ、剥離を防ぐための設計上のルール、そして追加の金型コストがいつ元を取れるかについて解説します。
簡単な答え:オーバーモールドとは、あらかじめ成形された基材の上に別の材料を成形し、1つの一体成形部品を形成する、多段階の射出成形プロセスです。 この結合は、互換性のある材料間の化学的接着、設計上の機械的噛み合わせ、あるいはその両方に起因します。ソフトタッチのグリップ、シール、振動減衰、電子機器の保護などに用いられます。
このプロセスは、 標準的な射出成形。いずれの材料も、溶融させた後、鋼またはアルミニウム製の金型に射出され、冷却されて取り出されます。違いは、2回目の射出用の金型にはすでに1回目の部品が収められており、新しい材料がその部品の表面に沿って流れ込む点にあります。
よく耳にする3つの用語がありますが、これらは混同されがちです。当サイトのガイドでは、 オーバーモールドとインサート成形の違い これら2つを並べて比較すると:
どのような方法であっても、どの仕事も基本的な手順は同じです:
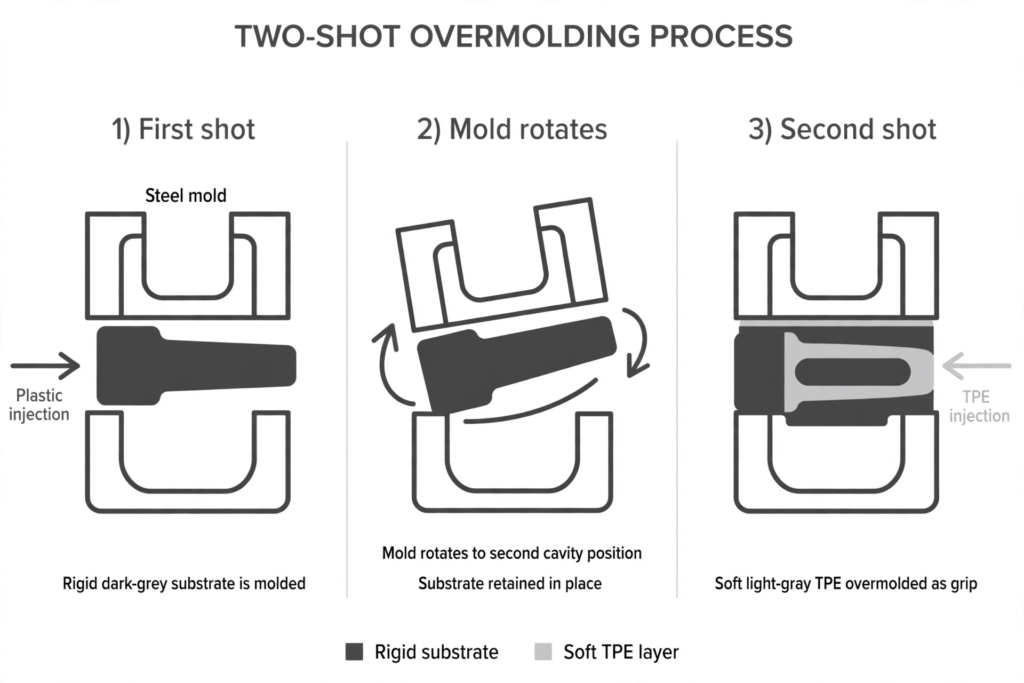
2ショット成形では、2つの射出ユニットを備えた成形機が、1サイクルで両方の成形を行います。1回目の成形後、金型が回転するか、コアが移動して、新しい基材が2番目のキャビティに配置されます。基材がまだ温かいうちに軟質材料を注入することで、密着性が向上します。
2ショット成形は複雑でコストもかかる上、マルチショットプレスが必要となります。その一方で、サイクルタイムが短く、2つの材料の位置合わせが非常に安定しており、人件費も最小限に抑えられます。
ここでは、まず基板が成形されます。多くの場合、別の金型と機械を使って行われます。その後、ロボットまたは作業員が、各基板を2つ目の金型にセットし、2回目の射出成形を行います。
この手法はより簡便で安価であり、標準的なシングルショットプレスで処理が可能です。ただし、サイクルタイムと1個あたりの人件費は高くなります。また、被覆を行う時点で基板が冷却されているため、一部の材料の組み合わせでは接合強度が低下します。予熱やプラズマ処理を行うと改善されます。
当社の見解:試作や数万個程度の小ロット生産の場合、通常はピック・アンド・プレースから始めるのが適切です。 金型の投資を回収できるほど生産量が増加した場合、あるいはボンディングや位置合わせに単一サイクルでの一貫性が求められる場合には、ツーショット成形に移行すべきです。損益分岐点は部品のサイズや人件費によって異なるため、成形業者に両方の方法について見積もりを依頼してください。
| ファクター | ツーショット成形 | ピック・アンド・プレース |
|---|---|---|
| 金型 | 1つの複雑なマルチショット金型 | もっとシンプルな型が2つ |
| 報道 | 2つの射出ユニットを備えたマルチショットプレス | 標準的なシングルショットプレス |
| サイクルタイム | ショート | 1部品あたりの作業時間が長くなるほか、取り扱い時間も加算されます |
| ボンド | より強力な2発目が、温かい基質に命中した | 一部の通貨ペアでは軟調で、市場は落ち着きを見せている |
| こんな方に最適 | 高生産量、安定した接着性と位置合わせ | 試作品および数万台規模までの量産 |
材料の適合性は、プロジェクト全体において最も重要な判断事項です。2つの材料が化学的に結合しない場合、設計上、外層を機械的に固定しなければならず、そうしなければ剥がれてしまいます。
| 基板 | 一般的な外装素材 | 債券 |
|---|---|---|
| ポリプロピレン(PP) | SEBS系TPE | 標準グレードとの強固な化学結合 |
| ABS、PC、PC/ABS | 改質TPEまたはTPU | これらのプラスチックに密着するように配合されたグレードが必要 |
| ナイロン(PA6、PA66) | ナイロンと結合したTPEまたはTPU | ナイロンを乾かしてください。湿気があると接着力が弱まります。 |
| PC、PA | 自己接着性液体シリコーン(LSR) | 自己接着性のLSRと、硬化熱に耐えられる基材が必要 |
| メタル | TPE、TPU、ゴム、または硬質プラスチック | 通常は機械式ロックやプライマーに依存している |
外層の柔らかさはデュロメーター硬度として規定されており、グリップやシールの場合、通常はショアA硬度で表されます。測定はASTM D2240に準拠して行われるため、図面には硬度スケールと数値の両方を明記してください。 同じショア値を持つ2つの材料でも、手にした感触は大きく異なる場合があるため、サンプル部品を入手する価値は十分にあります。
材料サプライヤーは接着強度表を公開しており、これが最初の確認手段として最適です。ただし、接着強度はグレード、成形条件、色によって異なるため、量産に入る前に実際の部品で試験を行う必要があります。
エンジニアはこのプロセスを用いて、基材だけでは得られない特性を付与します:
電子機器において、2番目の材料は、部品を水、ほこり、衝撃から保護するために、それらを封入する役割を果たします。ケーブルアセンブリはその代表的な例です。コネクタに成形されたプラスチックは、接合部を密閉するとともに、ストレインリリーフの役割も果たすため、ケーブルがプラグ部分で断線することを防ぎます。
部品が実装された基板の封止は、より繊細な作業となります。標準的な射出圧力や温度では、部品やはんだ接合部に損傷を与える可能性があるため、代わりにホットメルトポリアミドを用いた低圧成形がしばしば用いられます。成形業者には、封止部位の下にどの部品が配置されているか、およびそれらの耐熱温度を正確に伝えてください。
医療機器では、器具を確実に把持するためのグリップ、患者と接触する柔らかい表面、および筐体への液体の侵入を防ぐシールなどにこの素材が使用されています。一体成形の部品には接着ラインがなく、組み立て品に比べて隙間も少ないため、洗浄や滅菌が容易になります。
その代償となるのが、材料の適合性です。患者に接触するすべての材料は、適切な生体適合性試験(通常はISO 10993シリーズに基づく)を経た医療用グレードのものでなければならず、また、その接合部は選定された滅菌方法に耐えられなければなりません。これらの要件は医療機器の種類や市場によって異なるため、材料を選定する前に規制対応チームに確認してください。
失敗のほとんどは、処理ではなく設計に起因しています。以下のルールに従うことで、よくある失敗を防ぐことができます:
2種類の材料から成る部品は、標準的な成形部品と同様の公差を保っていますが、材料の接合部では若干のばらつきが見られます。 ISO 20457 これは、プラスチック成形部品の公差に関する国際規格であり、図面作成における有用な共通の基準となります。2種類の材料を使用した部品の代表的な値は以下の通りです:
| 業務の種類 | 一般的な許容差 |
|---|---|
| 標準的な2種材料部品 | ±0.005インチ(±0.127 mm) |
| 精密作業 | ±0.002インチ(±0.051 mm) |
| 金属インサートの上 | ±0.005インチ(±0.127 mm) |
| 複雑な部品 | ±0.003インチ(±0.076 mm) |
柔らかい表面はプローブやノギスで押すと変形するため、測定方法について事前に合意しておく必要があります。剛性のある基材については厳しい公差を設定し、エラストマーについては緩やかな公差を設定してください。
| メリット | デメリット |
|---|---|
| 1つの部品に剛性と柔軟性を兼ね備えている | 2つの金型、あるいは複雑な2ショット成形金型を使用すると、初期コストが高くなる |
| 組み立て部品、接着剤、および締結具を取り外します | すべての物質が化学結合を形成するわけではない |
| 設計が適切であれば、強固で永続的な結合が得られる | 開発およびサンプリングに要する時間が長くなる |
| 内蔵のシールとグリップ | 欠陥があると、どちらか一方ではなく、両方の材料が廃棄される |
| 塗装をせずに2色または2種類の質感を出す | 素材が接合されているため、リサイクルが難しくなる |
| 振動の吸収性と落下保護性能の向上 | 金型製作後の設計変更には多額の費用がかかる |
単一材料成形に比べて初期費用が高くなります。これは、2つの金型、あるいは1つの複雑なマルチショット金型が必要となるためです。1個あたりのコストは製造方法によって異なります。2ショット成形の部品は、金型が完成すればコストが安くなりますが、ピック・アンド・プレース方式では、すべての部品にハンドリング時間が追加されます。
重要なのは、それが置き換えるアセンブリとの比較です。ソフト層によって、別途のガスケットや接着工程、スナップフィット式のキャップが不要になる場合、適度な生産量であれば、人件費と部品点数の削減効果が金型コストを上回る可能性があります。部品にソフトな表面が必要な理由が外観上の理由のみである場合は、ソフトタッチ塗装や別途のグリップスリーブの方がコスト面で有利となる場合があります。
オーバーモールドとは、ある材料の上に別の材料を成形して、単一の部品を作り出すことを指します。硬質プラスチックや金属の基材を金型に配置し、その周囲に、多くの場合、軟質TPEやシリコーンといった別の材料を射出成形します。これら2つの材料は、化学的、機械的、あるいはその両方の方法で結合するため、その後の組み立て作業は不要です。
これは、材料の組み合わせ、グレード、色、および成形条件によって異なります。PPとSEBS系TPEのような相性の良い組み合わせでは、接着力が非常に強いため、分離する前にエラストマーが破断してしまうほどです。一方、相性の悪い組み合わせではほとんど接着しないため、機械的な固定が必要となります。生産前には、必ず実際の成形サンプルを用いて剥離強度の試験を行ってください。
オーバーモールドとは、ある材料の上に別の材料を成形する一般的なプロセスのことです。その手法の一つにツーショット成形があり、回転式またはシャトル式の金型を用いて、1台の成形機で1サイクル内に両方の材料を成形します。もう一つの一般的な手法はピック・アンド・プレースで、2つの別々の成形工程を用います。
熱可塑性エラストマーが最も一般的で、次いでTPU、液体シリコーンゴムが続きます。TPEのグレードは、PP、ABS、PC、ナイロンなどの特定の基材と接着できるよう配合されています。シリコーンの場合は、自己接着性のグレードと耐熱性のある基材が必要です。硬質プラスチックは、色や構造の目的で、他のプラスチックの上に成形されることがあります。
金型の寿命は、金型材、成形品の材質、およびメンテナンス状況によって異なります。アルミニウム製の試作用金型では数千個の成形品を生産できるのに対し、焼入れ鋼製の量産用金型では数十万個から100万個以上を生産可能です。ガラス繊維強化材や研磨性の高い材料用の金型は、摩耗が早くなります。見積もりを依頼する際は、成形業者に予想される金型寿命を確認してください。
で 卓偉精密、当社はプラスチック上のプラスチック、プラスチック上のゴム、および金属上のプラスチックやゴムを成形しており、試作から量産まで対応しています。当社の品質管理システムは、ISO 9001:2015 および ISO 14001:2015 の認証を取得しています。部品に軟質層ではなく金属製のねじ山が必要な場合、当社の インサート成形サービス これで網羅されています。
お見積りをご希望の場合は、基材と外層の両方のSTEPファイル、ご希望の材料と硬度、色、年間生産量、およびシーリングや接着強度の要件(ある場合)をお送りください。当社のエンジニアが、金型製作前に材料の適合性、シャットオフ、およびメカニカルロックを確認いたします。当社の カスタムオーバーモールドのページ.
オーウェン・リンは、Tuowei Precisionのエンジニアです。彼は金型や製造工程の計画を立て、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。
この記事は一般的な技術情報です。医療機器の材料および規制要件は、機器や市場によって異なりますので、資格を有する規制関連の専門家に確認してください。





