

作者:林欧文,图威精密工程师 · 2026年11月
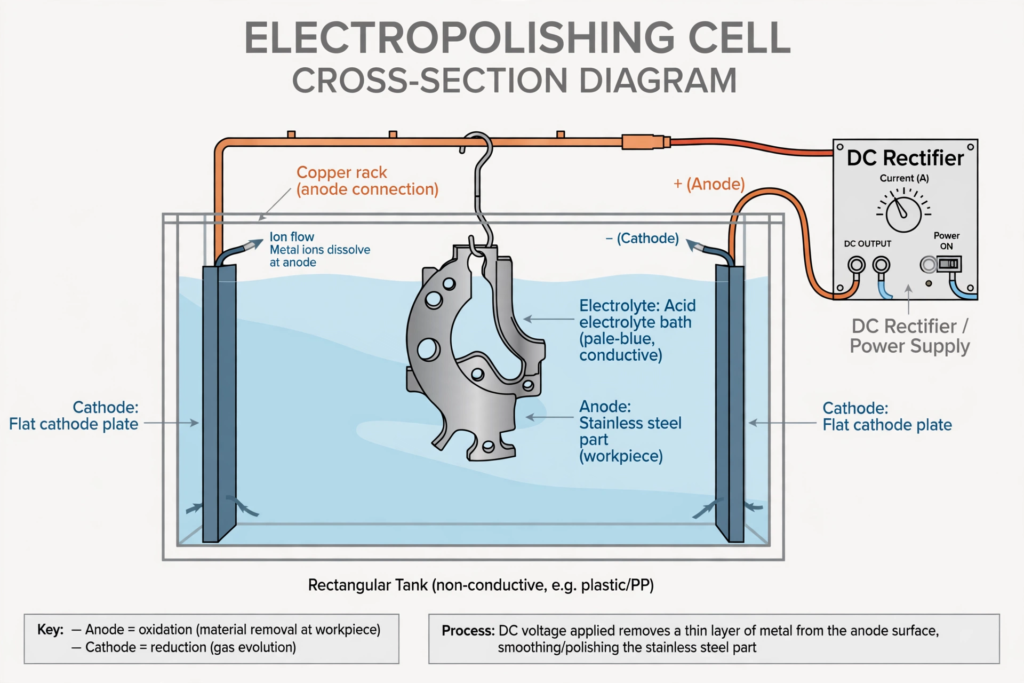
电解抛光是一种电化学表面处理工艺,可从零件表面去除一层非常薄且可控的金属层。 电解抛光是如何工作的?将工件连接到直流电源的正极,然后浸入酸性电解液中,电流会从表面溶解金属,首先溶解的是微观凸起部分。这是与以下工艺并列提供的表面处理工艺之一: 数控加工 在图威精密。
处理后的表面更加光滑、明亮且洁净。在不锈钢上,这种表面处理还能提供更好的耐腐蚀性,因此该表面处理工艺已成为医疗、制药、食品和半导体设备上的标准配置。
简答:电解抛光的工作原理与电镀相反。 金属工件作为阳极置于混合酸溶液(通常为磷酸和硫酸)中。在受控直流电流的作用下,表面原子被逐个溶解,凸起部位的去除速度快于凹陷部位。该工艺可使工件表面光滑亮泽,去除微毛刺和嵌入的铁屑,并使不锈钢表面形成富含铬的钝化层。
本指南分步骤介绍了电化学处理的过程,包括该处理对不锈钢的作用、材料剥离量、哪些合金对此反应良好、如何制定技术规范,以及该处理无法解决的问题。
该工艺有多种名称,包括电化学抛光和电解抛光。它是针对已经过机加工、成形或焊接的金属零件进行的一道精加工工序。由于该工艺是去除金属而非添加涂层,因此日后不会出现剥落或起皮的情况。它常与其他两种表面处理工艺相提并论:
这两种方法通常会结合使用。先对零件进行机械抛光以去除深痕,然后进行电化学处理,使其清洁、光亮并形成钝化层。
这完全取决于电流的一个简单特性:电流会集中在高点上。当该部件成为阳极时,电解液中其表面会形成一层薄而粘稠的薄膜。这层薄膜在微观凸起处较薄,而在凹陷处较厚。因此,凸起处的电流密度更高,金属在那里溶解得更快。 几分钟后,这些峰值逐渐降低,表面变得平整。
工程师将这种现象在较大粗糙度尺度上称为“阳极整平”,在极细微尺度上称为“阳极抛光”。二者结合,便形成了人们熟悉的镜面般的光洁度。
不锈钢还具有另一项特性。由于铁比铬更容易溶解,因此表面最终会富含铬;一旦零件经过冲洗并暴露在空气中,这些铬就会形成更坚固的钝化氧化层。
对于不锈钢, ASTM B912 是美国针对该钝化方法的通用规范。该规范涵盖200、300和400系列不锈钢及沉淀硬化钢,并将相关工序分为预处理清洗、抛光步骤本身以及后处理。在国际上, ISO 15730 介绍了该工艺作为不锈钢抛光和钝化的一种方法。
有五件事发生了变化。
| 物业 | 有哪些变化 |
|---|---|
| 表面粗糙度 | 较低,因为峰值会被先去除 |
| 外观 | 更亮、反光性更强 |
| 耐腐蚀性 | 更好;表面富含铬,且不含嵌入的铁 |
| 易清洁性 | 更好;细菌和残留物附着的部位更少 |
| 边缘和毛刺 | 微小毛刺消失,锋利的边缘略微变圆 |
其抗腐蚀优势源于两方面。更光滑的表面使污染物更难附着。去除表层还能清除因机加工、磨削或搬运而留下的铁颗粒。该处理还能去除焊缝上的热变色和氧化皮,而单纯的化学钝化处理则无法做到这一点。
这两种方法都能提高不锈钢的耐腐蚀性,但作用机制不同。
| 系数 | 电化学抛光 | 化学钝化 |
|---|---|---|
| 工作原理 | 电化学去除表面金属 | 酸浴可溶解游离铁 |
| 材料去除 | 几微米,可控 | 基本上没有 |
| 表面处理 | 更光滑、更亮丽 | 未更改 |
| 焊缝热变色 | 已删除 | 通常不删除 |
| 费用 | 更高 | 较低 |
我们的观点是:如果不锈钢部件需要光滑且易于清洁的表面,应选择电化学处理。如果仅需更好的耐腐蚀性,且现有表面处理效果尚可,则钝化处理成本更低且已足够。
去除量由电流和时间控制,因此可根据工件的具体情况进行设定。仅去除表层的一小部分,而外观处理和钝化处理则处于该范围的较低端。这听起来似乎微不足道,但在轴承配合中却并非如此。
电流也会集中在边缘和拱角处,因此这些部位的损失略多于平坦表面,而深孔和内孔的损失则较少。请告知精加工人员哪些尺寸是关键尺寸。他们可以对相关部位进行遮蔽处理、调整加工时间或增加内部阴极。
深层瑕疵依然存在。该处理方法能有效降低微细粗糙度,但深划痕或工具痕迹处理后仍会可见,只是会显得更光亮一些。如果初始表面较粗糙,建议先进行机械抛光。
许多问题都源于“全面打磨”这类含糊的说明。明确的说明可以省去一轮询问,避免一周的延误。一份好的说明应包括:
并非每张图纸都需要包含所有线条。例如,一个装饰性支架可能只需标注合金材质、表面处理以及关于夹具痕迹的注释;而制药厂的流体输送部件则可能需要标注全部七项内容。
| 优势 | 缺点 |
|---|---|
| 表面光滑、光亮、易于清洁 | 无法去除深划痕或工具痕迹 |
| 提高不锈钢的耐腐蚀性 | 去除多余材料,这可能会影响紧密配合 |
| 去除微毛刺和焊接热变色 | 深凹槽和孔洞中的去除不均匀 |
| 涂层不会碎裂或剥落 | 会留下细小的支架接触痕迹 |
| 能够处理手工抛光无法处理的复杂形状 | 使用需要专业处理的有害酸 |
| 批次间一致 | 可显露某些合金中的夹杂物 |
浸渍时间很短,大部分工时都花在清洁、挂件、冲洗和检查上,而不是浸渍槽本身。带有内部阴极的复杂零件,其准备工作需要更长时间。
其他表面处理方式则适用于其他需求。铝制部件通常更常用于 阳极氧化,而仅需进行深色、低成本表面处理的钢制零件可采用 黑色氧化物.
它无法去除深划痕,会磨去少量材料,这可能会影响紧配合;而且凹陷处的抛光效果不如外表面。它会留下细小的抛光架接触痕迹,并可能使某些合金(如303不锈钢)中的夹杂物显露出来。此外,该工艺使用有毒酸,需要专用设备和专业操作。
这取决于具体目标。电化学抛光能一步完成表面平滑、增亮、去除焊接热变色以及对不锈钢进行钝化处理,从而提高可清洁性和耐腐蚀性。化学钝化成本较低且不会改变尺寸,当现有表面光洁度已符合要求时,这种处理方式就足够了。
成本取决于零件尺寸、数量、电镀时间、合金种类、所需表面处理效果,以及内表面是否需要特殊阴极。大批量的小零件通常单件成本较低,而大尺寸或结构复杂的零件成本则较高。请提供标注所需表面粗糙度的图纸,以便从表面处理供应商处获得准确的报价。
是的,会有一点。它会从每个暴露的表面去除一层薄而可控的材料,通常为几微米。边缘和拐角处的材料损失量比平坦表面稍多一些,而深孔处的损失量则较少。对于公差要求严格的工件,请告知精加工人员哪些尺寸是关键的,以便他们调整加工时间或对特定部位进行遮蔽处理。
是的。使用合适的电解液后,铝材会呈现出光亮、具有反射性的表面,通常在用于装饰条和反光板之前会进行阳极氧化处理。与不锈钢相比,这种做法在铝材上并不常见,因为铝材无法从该处理中获得与不锈钢相同的防腐蚀效益,通常进行阳极氧化处理主要是为了保护表面。
在 拓维精密, 这种饰面是我们的 30多种表面处理方案,该服务与数控加工同步提供,因此一单即可涵盖加工、表面处理和检测。该服务常被指定用于304、316L和17-4 PH材质的医疗、航空航天及自动化零部件。我们的质量管理体系已通过ISO 9001:2015认证。
如需获得准确的报价,请提供包含合金材质、数量、要求的Ra值、关键尺寸以及任何必须抛光的内表面信息的图纸。我们的工程师会标注需要遮蔽的部位,并在起始表面过于粗糙时建议进行预抛光。请参阅我们的 拉丝和电解抛光表面处理 该页面或指南 数控加工件的表面处理.
林欧文是图威精密的一名工程师。他负责规划工装和生产工艺,并与质量团队合作,确保每批产品的质量一致。





