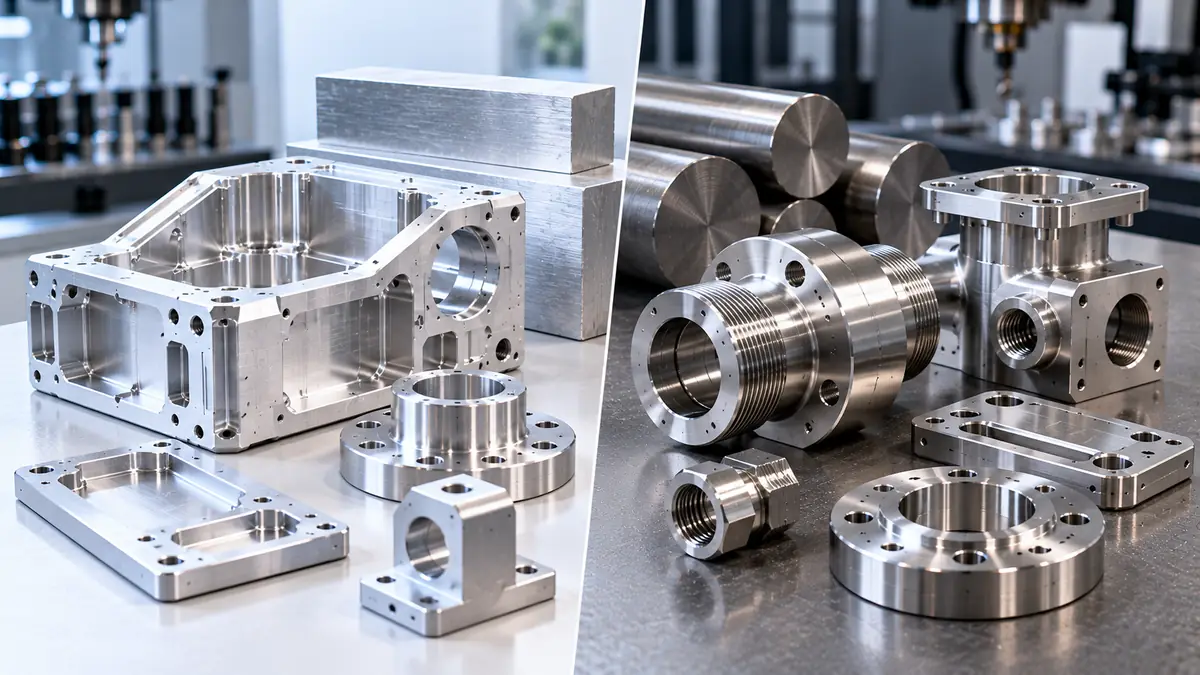
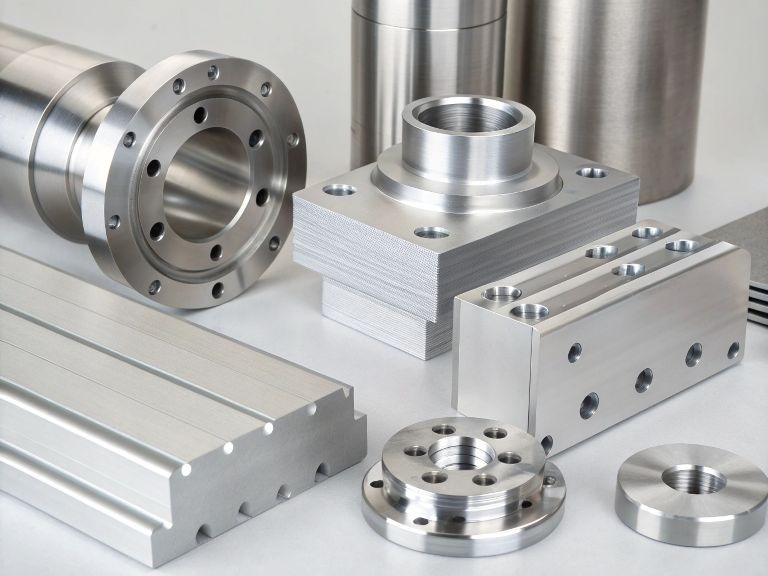
専門的な機械加工ソリューションが必要ですか?私たちTuowei Protoのチームは、あなたのすべての製造のニーズを支援するためにここにいる。現在進行中または今後のプロジェクトのお見積もりについては、今すぐご連絡ください!
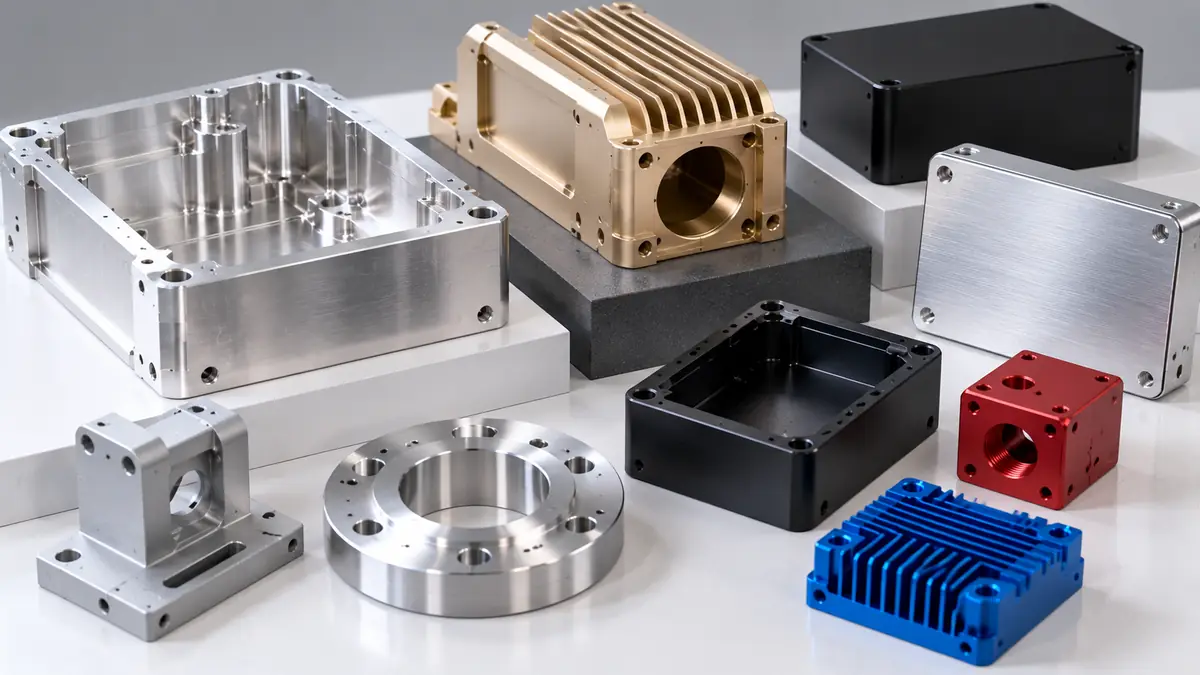
CNC加工されたアルミニウムの最も一般的な表面仕上げには、無処理、ビーズブラスト、陽極酸化処理、クロメート化処理(ケムフィルム)、粉体塗装、無電解ニッケルめっきなどがあります。 それぞれが異なる役割を果たします。陽極酸化処理は部品を保護し着色し、ケムフィルムは保護しつつ導電性を維持し、ビーズブラストは外観のみを変更し、粉体塗装とメッキはより厚い機能層を形成します。.
簡単な答え: ほとんどのアルミニウム部品にとって、タイプIIの陽極酸化処理は最も万能な仕上げ方法です。耐食性に優れ、色のバリエーションも豊富で、寸法変化もわずかです。表面の導電性を維持する必要がある場合はケムフィルムを、耐摩耗性を高める場合はタイプIIIのハードコートを、厚みのある着色保護層が必要な場合は粉体塗装を、均一なマット仕上げを求める場合は陽極酸化処理前のビーズブラスト処理を選択してください。.
このガイドでは、各表面処理について、保護性能、外観、導電性、寸法変化、およびコストを比較し、その選び方と指定方法について解説します。.
| 終了 | 機能の説明 | 立体感 | 導電性がありますか? | 見て | 相対的なコスト |
| 機械加工済み | 何も追加されておらず、工具跡が見える | なし | はい | メタリック調で、加工跡がある | 最低 |
| ビーズブラスト | 均一なマットな質感で、工具跡を目立たなくします | 非常に小さい;縁がぼやけている | はい | 均一なサテンマット仕上げ | 低い |
| ブラッシングまたは研磨 | 木目の方向や光沢 | ごく小さい | はい | サテングレインまたは光沢仕上げ | 低~中 |
| II型陽極酸化処理 | 防食処理、染色 | わずかな伸び | いいえ(絶縁) | 透明または着色 | ミディアム |
| タイプIIIハードコート | 耐摩耗性・耐擦傷性 | より大きな成長 | いいえ(絶縁) | グレーから濃いブロンズ色、濃い色の染料 | より高い |
| ケムフィルム(クロメート変換処理) | 防食、塗料下地 | 無視できる | はい(クラス3) | 透明、金色、または虹色 | 低い |
| 粉体塗装 | 厚みのある着色保護層 | 最も厚い | いいえ(絶縁) | どの色でも、マットから光沢まで | ミディアム |
| 無電解ニッケル | 硬く、均一な金属コーティング | 均一で、所定の厚さ | はい | 光沢のあるニッケルからやや光沢のあるニッケル | より高い |
以下のセクションでは、これらのアルミニウム仕上げの各オプションについて、例外を含めて説明します。.
2つの用語が混同されています。. 表面粗さ 加工によって生じる表面粗さであり、通常はRaとして測定され、山と谷の平均高さである。. 表面仕上げ 加工後の部品に対して、ブラスト処理、コーティング、メッキなどの処理は行われますか。.
これらは、あらゆるアルミニウムの表面仕上げにおいて共通しています。ほとんどのコーティングは下地の質感に追従するため、粗い表面にクリアアルマイト処理を施しても、依然として粗い見た目のままです。.
Tuoweiの標準的な加工仕上げはRa約125 µin(3.2 µm)で、工具痕が目立ちます。これはほとんどの機能部品に適しています。追加の加工工程を加えることで、より滑らかな仕上げにすることも可能ですが、加工時間が長くなるため、表面がシールや摺動に用いられる場合、あるいは目に見える部分となる場合にのみ指定してください。.
最もシンプルなアルミニウムの仕上げ方法では、表面の質感のみが変わります。.
機械加工済み とは、バリ取りを行った後、機械から取り出したままの状態で出荷されることを意味します。これは最も安価な選択肢であり、すべての寸法が切削時の状態を正確に維持されます。その代償として、素地のアルミニウムには薄い自然酸化膜しか形成されないため、取り扱いの際に傷がついたり光沢が失われたりし、過酷な環境下では腐食する可能性があります。.
ビーズブラスト 表面に微細なガラスビーズを吹き付けることで、均一なサテン調のマットな質感を作り出します。工具跡や取り扱いによる小さな傷を目立たなくするため、外観が重要な部品の陽極酸化処理の前に、この工程が行われることがよくあります。この処理自体には保護効果はありません。ブラスト処理を行うと、鋭いエッジが丸くなったり、非常に細かい形状がわずかに変化したりする可能性があるため、シール面や精密な穴はマスキングしてください。.
ブラッシング 木目がまっすぐで、方向性がはっきりしており、目立つパネルによく用いられる。. 研磨 明るく光沢のある表面に仕上がるが、手間がかかり、後からついた傷がすべて目立ってしまう。. タンブリング あるいは、振動研磨では、個々の表面に対する制御性は低下するものの、一度に多くの小さな部品の角を丸め、表面を滑らかにすることができます。.
当社の見解:外観仕上げが求められるアルミニウム部品については、陽極酸化処理の前にビードブラスト処理を指定することをお勧めします。この処理は低コストであり、陽極酸化処理を施した部品の外観がロットごとにばらつきを生じさせる要因の大部分を取り除くことができます。.
陽極酸化処理は、アルミニウムの表面を硬い酸化アルミニウム層に変えるもので、この層は表面に塗布されるのではなく、金属自体から生成されます。これは、機械加工されたアルミニウムの仕上げ処理の中で最も広く用いられているものです。.
米国における適用規格はMIL-PRF-8625であり、米国防総省(DoD)を通じて入手可能です。 ASSISTデータベース. ほとんどの機械加工部品において、重要なのは以下の2種類です:
陽極酸化処理は表面を絶縁状態にするため、接地箇所はマスキングする必要があります。また、合金によって色合いも異なります。6061合金は最も均一な仕上がりになりますが、7075や2024合金は、無着色や淡い着色の場合、色が暗くなったり、色むらが生じたりすることがあります。.
クロメート変換被膜は、ケムフィルムやブランド名の「アロディン」とも呼ばれ、部品を溶液に浸漬することで形成される薄い化学変換層です。これは腐食から保護するほか、塗料や下地塗料の優れた下地となり、陽極酸化処理とは異なり、表面の導電性を維持します。.
米国では、MIL-DTL-5541で規定されており、この規格ではコーティングを種類およびクラスごとに分類しています:
その種類は、以前よりも重要視されるようになっています。六価クロムは、EUによって規制されている物質の一つです。 RoHS指令, これによると、電気・電子機器の均質材料における含有量は、重量比で最大0.1%と定められています。製品がRoHSに準拠する必要がある場合は、MIL-DTL-5541 Type IIを指定してください。規制や適用除外事項は変更される可能性があるため、発売前に対象市場における最新の要件を確認してください。.
タイプIのコーティングは、多くの場合、金色や虹色をしています。タイプIIのコーティングは一般的に透明または水色であり、伝統的な金色の外観を期待している購入者を驚かせることがあります。このコーティングは非常に薄いため、寸法への影響はごくわずかですが、陽極酸化処理に比べて柔らかく、耐摩耗性も劣ります。.
Tuoweiでは、以下のサービスを提供しています クロメート化成皮膜 アルミニウム部品について。.
粉体塗装は、乾燥したポリマー粉末を静電力を利用して塗布し、その後、オーブンで加熱して、連続した着色層に硬化させる工法です。この塗装は耐久性に優れ、ほぼあらゆる色に対応可能で、風雨や取り扱いにさらされる部品に適しています。.
また、一般的なアルミニウム仕上げの中で最も膜厚が厚いため、公差の厳しい部位には適していません。ねじ部、穴、嵌合面、および接地点は通常、マスキング処理されます。鋭いエッジ部分はコーティングの膜厚が薄くなるため、エッジの半径を小さくすることでコーティングの耐久性を高めることができます。 アルミニウムの場合、粉体塗装の下地にコンバージョンコーティングやその他の前処理を施すことで、密着性と耐食性が向上します。.
ウェットペイントについても同様のルールが適用されます。部品間で正確な色合わせを行うためには、RAL番号などの色基準を指定し、生産前にサンプルを承認してください。.
無電解ニッケルめっきは、電流を流さずに化学的にニッケル・リン合金を析出させるため、穴の内側や複雑な形状の表面でも非常に均一な厚みでめっき層を形成します。これにより、硬度、耐摩耗性、はんだ付け性が向上し、表面の導電性も維持されます。.
ASTM B733 無電解ニッケルをリン含有量に基づいて分類する:
| リンの範囲 | 主な特徴 |
| 下位(1~3% P) | 微結晶性;はんだ付け性や導電性が重要な場面で使用される |
| 低(2~4% P) | 高いめっき直後の硬度(620~750 HK100)により、耐摩耗性に優れる |
| ミディアム(5~9% P) | 耐摩耗性・耐食性を兼ね備えた汎用的な選択肢 |
| 高(10% P以上) | 最高の耐塩水噴霧性および耐酸性;11.2% P以上では非磁性 |
アルミニウムのメッキには、ニッケルを密着させるために、通常は亜鉛化処理といった特別な前処理が必要です。これにより工程上のリスクやコストが増加するため、無電解ニッケルは、その特定の特性が求められる場合に選択され、アルミニウムの一般的な表面仕上げとしては用いられません。電気接点用のスズや銀など、その他の電気メッキ仕上げもアルミニウムに施すことは可能ですが、あまり一般的ではありません。.
サプライヤーの仕上げ一覧には通常、加工対象となるすべての金属が記載されているため、アルミニウムには適用されないオプションもいくつかあります:
Tuoweiの仕上げ一覧には、鋼製およびステンレス製部品向けの黒色酸化処理および電解研磨が含まれています。アルミニウム製部品については、上記の比較表に記載されている機械加工済みアルミニウムの仕上げからお選びください。.
ここで、アルミニウム部品の仕上げが機械加工に影響を及ぼします。MIL-PRF-8625 では、陽極酸化処理された各表面は、被膜厚さの約半分だけ膨張すると規定されています。 公称0.002インチのタイプIIIコーティングの場合、これは1面あたり約0.001インチ、つまり直径換算で約0.002インチに相当します。これにより、穴径は縮小し、軸径は拡大し、ねじ山は締まります。.
| 終了 | 計画ガイドライン |
| 機械加工済み | 変更なし |
| ビーズブラスト | ごくわずかだが、マスクの精度は面や穴に対して低下する |
| ケムフィルム | ほとんどの公差範囲において無視できる |
| II型陽極酸化処理 | 小型;微細なねじ山や精密な嵌合を確認してください |
| タイプIII陽極酸化処理 | 各面あたりのコーティング厚さの約半分となるため、機械加工の際にこれを考慮に入れてください。 |
| 無電解ニッケル | 均一かつ規定通り。コーティングの厚さにより、機械の寸法が規定より小さい。 |
| 粉体塗装 | 最も厚い;すべてのフィット、ねじ、基準面をマスクする |
アルミ加工品の仕上げ全般に関する実用的なルール:図面に、寸法が仕上げの前か後かを明記する注記を記載すること。この一文の注記があれば、コーティングされた部品に関する紛争のほとんどは解消される。.
アルミニウムの表面仕上げを選ぶ際、導電性は最も見過ごされがちな要件の一つです。シャーシの接地、EMIシールド付き筐体、コネクタマウントなど、多くのアルミニウム部品は電流を流す必要があります。陽極酸化処理も粉体塗装も絶縁性があるため、マスキングを行わない限り、接触面に使用することはできません。.
よくある解決策:
について 家電 ハウジングの場合、2つ目の手法がよく用いられます。つまり、外観と保護を兼ねた陽極酸化処理を施し、接地用の小さな導電パッドを設けるというものです。.
アルミニウムの仕上げは、多くの場合、何層にも重ねられて施されます:
余分な工程が一つ増えるごとに、作業の手間とリードタイムが増加し、その都度、図面に明確なマスキング指示を記載する必要があります。.
| その部品に以下の要件がある場合は | 選ぶ | 備考 |
| 一般的な腐食防止と色 | II型陽極酸化処理 | ほとんどの部品におけるデフォルト設定 |
| 均一で美しい仕上がり | ビーズブラスト+タイプII陽極酸化処理 | 工具の跡を隠す |
| 摺動面の耐摩耗性 | タイプIIIハードアルマイト処理 | 規模拡大に向けた計画 |
| 電気伝導度 | ケムフィルムクラス3または無電解ニッケル | 陽極酸化処理は絶縁効果をもたらす |
| ケムフィルムによるRoHS準拠 | MIL-DTL-5541 タイプII | I型には六価クロムが含まれている |
| 耐久性に優れた屋外用カラー仕上げ | 前処理後の粉体塗装 | マスクのフィット感と糸 |
| 硬度とはんだ付け性 | 無電解ニッケル | コストの増加とプロセス上のリスク |
| 内部部品の最低コスト | 機械加工済み | 保護は追加されていません |
当社の見解:部品に特別な要件がない場合、機械加工されたアルミニウムには、粉体塗装よりもタイプII陽極酸化処理を選択すべきです。これにより、膜厚の増加がはるかに少なく、公差をより厳密に維持でき、厚いポリマー層のように剥がれ落ちることもありません。.
について 航空宇宙用部品, 、仕上げは多くの場合、お客様の仕様に基づいて決定されるため、見積書を作成する前に、正確な種類、クラス、および改訂版を確認してください。.
アルミニウムの表面処理の多くはバッチ処理です。部品はロット単位でラックにセットされ、処理・検査が行われるため、仕上げ工程には機械加工に加えて独自の待ち時間が生じ、処理工程が積み重なるごとにさらに待ち時間が加算されます。ロット単位の料金体系のため、プロトタイプを数点だけ陽極酸化処理する場合でも、大規模なバッチとほぼ同等の費用がかかることがあります。.
通常、マスキングが最大の変動要因となります。ねじ穴の塞ぎや表面のテープ貼りといった作業は、部品ごとに単価が設定される手作業であるため、マスキング箇所が多い部品は、コーティングが厚いだけのシンプルな部品よりも仕上げコストが高くなる可能性があります。同じ仕上げを施す部品を1つのロットにまとめ、同じ色のアルミニウム部品をまとめて仕上げることにより、コストと色むらの両方を抑えることができます。.
これらのアルミニウム仕上げオプションのいずれかについて、詳細な説明があれば、当て推量を排除できます:
Tuoweiは、自社のサービスを通じて、機械加工と仕上げをまとめて見積もりを提示しています。 CNC加工サービス, そのため、最初の切断を行う前に、マスキングや寸法余裕を計画することができます。.
こうした問題のほとんどは、プロセスの改善ではなく、図面の注記を改善することで解決されます。当社の CNCフライス加工サービス チームは、加工工程と併せて仕上げの指定事項を一緒に確認するため、見積もり段階で問題点が明らかになります。.
CNC加工されたアルミニウムの表面仕上げを選ぶ際は、まずその部品の用途(保護、導電性、耐摩耗性、外観、またはコスト)を考慮することから始めます。タイプII陽極酸化処理はほとんどのニーズに対応し、ケミカルフィルムは導電性を確保し、ハードコートは耐摩耗性を高め、ビーズブラスト処理は外観部品の仕上がりを均一にします。.
図面と仕上げの要件を以下の宛先までお送りください。 卓偉精密, 、当社のエンジニアが、お見積もりと併せて、仕上げ、マスキング、および寸法公差について確認いたします。.
Q:アルミニウム製のCNC加工部品に最適な表面仕上げは何ですか?
A: ほとんどの場合、タイプIIの陽極酸化処理が最も万能な選択肢です。耐食性に優れ、色のバリエーションも豊富で、寸法変化もわずかです。表面に導電性が求められる場合はケムフィルムを、耐摩耗性が求められる場合はタイプIIIのハードコートを、外観が重要な場合は陽極酸化処理の前にビーズブラスト処理を行ってください。.
Q:陽極酸化処理とケムフィルムにはどのような違いがありますか?
A: 陽極酸化処理では、表面を絶縁し、着色も可能な、より厚く硬い酸化皮膜が形成されます。ケムフィルムは、腐食から保護し、塗装の下地として適しており、導電性も維持される、はるかに薄い化学変換皮膜ですが、陽極酸化処理に比べて硬度が低く、耐摩耗性も劣ります。.
Q:陽極酸化処理によって部品の寸法はどの程度変化しますか?
A: MIL-PRF-8625 によると、コーティングが施された各表面は、コーティング厚さの約半分分だけ寸法が増加するとされています。公称厚さ 0.002 インチのタイプ III ハードコートの場合、表面 1 つあたり約 0.001 インチの増加となります。タイプ II では寸法変化は小さくなりますが、微細なねじや精密な嵌合については、依然として検査またはマスキングが必要です。.
Q:ビーズブラスト処理によって寸法は変化しますか?
A: ほんのわずかです。マットな質感を生み出し、鋭いエッジを和らげることはできますが、コーティングを施すわけではありません。精密な穴、シール面、および微細な形状については、引き続きマスキングを行う必要があります。また、陽極酸化処理の前にビードブラスト処理が必要な場合は、図面にその旨を明記する必要があります。.
Q: アロダインはRoHS指令に準拠していますか?
A: 種類によって異なります。MIL-DTL-5541 タイプIのケムフィルムには六価クロムが含まれており、EUのRoHS指令では、均質材料中の含有量を重量比で0.1%以下に制限しています。タイプIIのケムフィルムには六価クロムが含まれておらず、RoHS対応製品には通常こちらが選ばれます。.
執筆:TUOWEI Precisionの製造エンジニア、アンディ。. アンディは、CNC加工、精密製造、生産工学を専門としており、ラピッドプロトタイピングから本格生産に至るまでのプロジェクト支援において、実務経験を有しています。彼は、エンジニアリングチームや製造チームと緊密に連携し、材料、公差、加工プロセス、および設計の製造適性を評価しています。 彼の記事は、実用的かつ技術的な知見に裏打ちされた洞察を提供し、エンジニアや購買担当者がより適切な製造上の意思決定を行い、生産効率を最適化し、一貫した部品品質を実現できるよう支援しています。次回のプロジェクトには、TUOWEI PrecisionのCNC加工およびカスタム製造ソリューションをご検討ください。.
ラピッドプロトタイピングから量産に至るまで、Tuowei Precisionは、あらゆる工程において精度と一貫性を兼ね備えた信頼性の高いCNC加工を提供します。今すぐプロジェクトを始めましょう。.
Tuowei精密の実際のCNC加工、業界動向、生産洞察力を常に更新しますが、より良い生産の意思決定を行うことができるようにインストールされています。.