

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
インサート成形とは何でしょうか?それは、 射出成形プロセス この方法では、インサートと呼ばれる既製の部品を、プラスチックを射出する前に金型内に配置します。溶融したプラスチックがインサートの周囲に流れ込み、インサートを所定の位置に固定するため、インサートが恒久的に組み込まれた状態で、部品が一体として成形されます。
インサートの多くは金属製です。具体的には、ねじ付き真鍮ナット、スチール製ブッシュ、ピン、電気接点、端子などがあります。 このプロセスにより、別途の組み立て工程を必要とせずに、プラスチック部品に必要な箇所にのみ金属の強度や導電性を付与することができます。本ガイドでは、このプロセスの仕組み、使用されるインサートの種類、金型によるインサートの保持方法、インサートの緩みや破損を防ぐための設計上のルール、および成形後にインサートを追加する方がコスト面で有利となる場合について解説します。
簡単な答え:インサート成形とは、あらかじめ成形されたインサート(通常は金属製)を射出成形金型のキャビティに配置し、1回のサイクルでその周囲をプラスチックで成形するプロセスです。 プラスチックがインサートを包み込み、機械的に固定することで、内部に金属製のネジ山、接点、または補強材を備えた単一の部品が製造されます。この成形法は、ネジ付きボス、コネクタ、センサー、ノブ、医療機器の部品などに用いられます。
インサートとは、射出成形前に金型内に配置され、完成品内部に組み込まれる部品のことです。プラスチックによって接合されるため、後工程でネジや接着剤、圧入などは必要ありません。
一般的なインサートには、次のようなものがあります:
このサイクルは標準的なものです 射出成形 最初に1つの手順が追加されたサイクル。
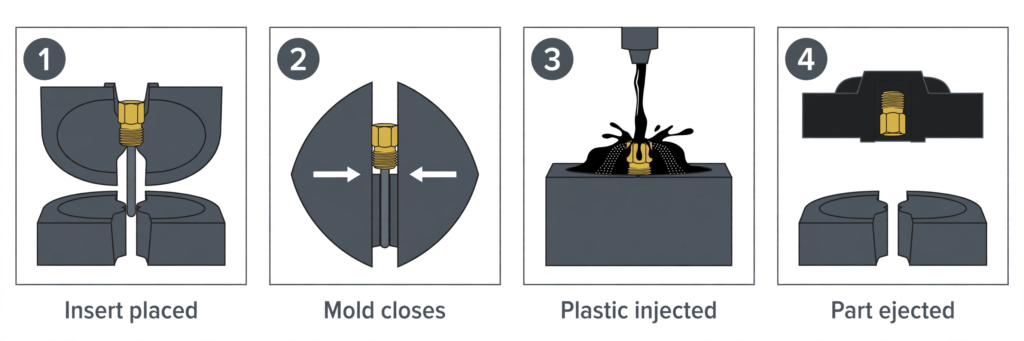
成形工程において、この「材料の投入」の段階が標準的な成形と最も大きく異なり、コストと品質の両方に大きな影響を与えます。
ここでは、些細な細部が重要になります。ボウルフィーダー、インサートの向き、そしてセンサーによる部品チェックが、生産ロットの不良率を許容範囲内に収められるかどうかを左右することがよくあります。
射出圧力下でプラスチックがインサートに衝突した際、インサートが動いてはなりません。インサートがずれると、不良品が発生するだけでなく、多くの場合、金型も損傷してしまいます。
信頼性の高い結果を得るためには、インサートを金型内で正確かつ一貫した位置に配置する必要があるため、インサート自体も正確かつ一貫した寸法で製造されなければなりません。ロットごとに0.1ミリメートル程度のばらつきがあるインサートは、バリの発生やインサートの破損の原因となります。
優れたインサートの設計には、主に3つの要素が重要です。それは、インサートを確実に固定すること、フラッシュから保護すること、そしてインサート周囲のプラスチックに十分な強度を持たせることです。
当社の見解:信頼できるサプライヤーから、成形用に設計されたインサートを指定し、その寸法を図面で確定させておくべきです。私たちが目にしている問題のほとんどは、成形そのものではなく、プロジェクトの途中でインサートのサプライヤーを変更したことによるものです。
プラスチックに金属のネジ山を形成する方法は、インサート成形だけではありません。インサートは、成形後に熱(ヒートステーキング)、超音波振動、あるいは単純な圧入によって埋め込むこともできます。
| ファクター | インサート成形 | 金型への挿入後 |
|---|---|---|
| 引き抜き強度およびねじり強度 | 最高 | 加熱法や超音波法に適している |
| インサート周辺のシール | 完全密閉型 | 考えられるギャップ |
| 金型 | 金型にはインサート座とシャットオフが必要だ | 標準金型と簡易治具 |
| サイクルタイム | 読み込み中のため、時間がかかります | 成形はより迅速ですが、挿入は別の工程となります |
| 最適な音量 | 中~高 | プロトタイプから中規模まで |
| 柔軟性 | インサートの設計はツール内で固定されています | 後でインサートの種類を簡単に変更できる |
生産数量が少ない場合、単純なボス部を成形し、その後でヒートセットインサートを追加する方が、多くの場合、コストが安く、変更も容易です。部品に可能な限り強固な接合部が必要な場合、接点やピンの周囲を密閉する必要がある場合、あるいは二次工程を省くことで金型コストを回収できるほどの生産数量が見込まれる場合は、インサート成形を選択してください。
ほとんどの熱可塑性樹脂は、インサート周辺でも良好な性能を発揮します。一般的に選ばれるのは、ナイロン、PBT、POM(アセタール)、PC、ABS、PPなどであり、強度を高めるためにガラス繊維強化グレードも使用されます。エポキシやフェノール樹脂などの熱硬化性樹脂は、一部の電気部品に使用されます。
インサートには、加工が容易で、耐食性があり、導電性に優れていることから、真鍮が最も一般的に使用されています。ステンレス鋼、鋼、アルミニウム、銅合金も使用されます。プラスチックとインサートは、部品の用途に合わせて選択してください。例えば、ガラス繊維強化ナイロンに真鍮製のインサートを組み合わせたものは構造用ブラケットに適しており、PBTに銅製の端子を組み合わせたものはコネクタに適しています。当社の プラスチック射出成形 このページには、当社が成形している樹脂の一覧が掲載されています。
インサートが組み込まれた部品は、次のような公差を保持しています。 標準成形部品、さらにインサート自体の位置によるばらつきも加わります。 ISO 20457 プラスチック成形部品の公差を規定している一方、インサートの位置は、以下の幾何公差を用いて管理するのが最適である。 ASME Y14.5. 当社が遵守している公差は以下の通りです:
| 業務の種類 | 一般的な許容差 |
|---|---|
| インサート付き標準成形品 | ±0.005インチ(±0.127 mm) |
| 高精度な作業 | ±0.002インチ(±0.051 mm) |
| 金属インサート付き部品 | ±0.003インチ(±0.076 mm) |
| 大量生産 | ±0.005インチ(±0.127 mm) |
インサート付き部品の価格を決定する要因は4つあります。1つ目は金型です。すべてのインサートには、座面、位置決めピンまたは磁石、およびシャットオフ機構が必要であり、これにより 加工および組立時間 そのツールへ。2つ目はロード作業で、ロボットが行わない限り、すべてのサイクルに数秒の時間がかかります。
3つ目はインサートそのものです。標準的な真鍮製のネジ付きインサートは安価ですが、特注の機械加工された接点やプレス成形されたリードフレームは、それを囲むプラスチック部品よりも高価になる場合があります。4つ目は廃棄物です。部品が検査に不合格となった場合、プラスチック部品もインサートも両方とも無駄になってしまいます。
実用的な教訓は、標準化を行うことです。可能な限りカタログ用インサートを使用し、部品あたりのインサート枚数を最小限に抑え、挿入方向が1通りしかできないように設計してください。
| メリット | デメリット |
|---|---|
| プラスチック部品に組み込まれた強靭な金属糸および接点 | 金型には、インサート座、ピン、およびシャットオフが必要である |
| 二次的な組み立て工程を省略します | 読み込みによりサイクルが遅くなる |
| インサートは密閉されており、簡単に緩むことはありません | 一部の樹脂において、インサート周辺にひび割れが生じるリスク |
| 全金属製の部品よりも軽量 | インサートの供給と公差は管理されなければならない |
| 金属の導電性とプラスチックの絶縁性を兼ね備えています | 欠陥があると、インサートもプラスチックも両方とも廃棄となる |
| 自動化により、大量生産でも高い信頼性を発揮 | 金型製作後の変更はコストがかかる |
成形インサートとは、通常は金属製の既製部品であり、プラスチックを射出する前に射出成形金型内に配置されるものです。プラスチックがこれを包み込み、所定の位置に固定します。代表的な例としては、ねじ付き真鍮ナット、ブッシュ、ピン、電気接点などが挙げられます。また、この用語は、金型内部にある交換可能な鋼製ブロックを指す場合もあります。
インサート成形では、あらかじめ用意されたインサート(通常は金属製)の周囲にプラスチックを1回の成形工程で成形し、強度や機能性を高めます。 オーバーモールディング 成形済みのプラスチック基材の上に、多くの場合柔らかいエラストマーなどの第2の材料を成形し、グリップ性や密閉性を高める加工法です。インサート成形には金型が1つ必要ですが、オーバーモールドには通常2回の射出成形が必要です。
リストによって異なりますが、最もよく挙げられるプラスチック成形プロセスは、射出成形、ブロー成形、圧縮成形の3つです。インサート成形やオーバーモールド成形は、射出成形のバリエーションです。回転成形や熱成形も広く用いられているため、答えは情報源がどのプロセスを同一のグループに分類するかによって異なります。
成形埋め込み型インサートは、通常、あらゆるねじインサート工法の中で最も高い引き抜き強度とトルク耐性を発揮します。これは、プラスチックがローレットや溝の周囲で収縮するためです。実際の強度は、インサートの設計、樹脂、および周囲の肉厚によって異なるため、重要な接合部については、引き抜き試験およびトルク試験を指定してください。
はい。あらかじめ成形されたプラスチック部品を金型に配置し、その上に別のプラスチックを被せることは可能ですが、これは通常「オーバーモールド」と呼ばれます。挿入部品は、溶融温度に耐え、軟化しないものでなければなりません。また、2つの材料は互いに相性が良いか、あるいは機械的に固定されるようにして、使用中に結合した状態が維持されるようにする必要があります。
で 卓偉精密、当社は、短納期の試作用にはアルミニウム製、量産用には焼入れ鋼製のインサート金型を製造しています。インサートの仕様決定から成形品完成までを一貫して管理しているため、インサートの寸法と金型の嵌合部は、最初から整合が取れた状態で設計されています。
正確な見積もりをご希望の場合は、部品およびインサートのSTEPファイル、インサートの部品番号または図面、ご使用の樹脂、年間生産数量、ならびに引き抜き力やトルクに関する要件をお送りください。当社のエンジニアは、金型製作に先立ち、インサートの固定状態、インサート周囲の肉厚、および装填方法を確認いたします。まずは当社の インサート成形サービス ページ。.
オーウェン・リンは、Tuowei Precisionのエンジニアです。彼は金型や製造工程の計画を立て、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。





