陽極酸化処理とは、金属(主にアルミニウム)の表面に、硬く保護作用のある酸化皮膜を形成する電気化学的処理です。部品を酸浴に浸し、電源のプラス極に接続すると、電流によって表面が酸化アルミニウムに変化します。その結果、 腐食や摩耗に強い仕上げ, 、着色が可能で、金属そのものの一部となっているため剥がれることはありません。北米以外ではこの処理は「anodising」と表記されるため、英国や欧州の仕様書では、アルミニウムの硫酸陽極酸化処理およびクロム酸陽極酸化処理について言及されています。.
簡単な答え: 陽極酸化処理は、アルミニウムの表面を制御された陽極酸化皮膜に変えます。 部品を陽極として、酸性電解液に電流を流すことで、酸素が表面と結合し、微細な保護膜が形成されます。この膜は着色が可能で、その後封止処理が行われます。これにより、耐食性、耐摩耗性、外観が向上し、予測可能なわずかな厚みが加わります。.
では、他の処理と比較して、陽極酸化処理とは一体どのようなものなのでしょうか 塗装またはメッキ, 、また、部品を陽極酸化処理したり、図面に仕上げを指定したりする前に、どのような点に注意すべきでしょうか?このガイドでは、そのプロセスの仕組み、アルミニウム部品にどのような変化が生じるか、どの金属や合金が陽極酸化処理に適しているか、そして発注者が仕様を指定する際に犯しがちな間違いについて解説します。.
アルミニウムはもともと自己保護機能を備えています。空気にさらされると、わずか数ナノメートルの厚さの天然の膜が数秒のうちに形成されます。この天然の酸化膜は酸化を遅らせますが、傷がつきやすく、摩耗に対する保護効果はほとんどありません。.
「アルミニウムの陽極酸化処理とは何か」と尋ねられたとき、その答えは、この自然発生する反応を利用して、それを制御することにある。このプロセスでは、数ナノメートル程度の酸化膜ではなく、ミクロン単位の均一な酸化膜を形成し、その構造は技術者が予測・指定できるものである。.
このプロセスが他のコーティングと異なる点は、以下の3つです:
陽極酸化処理がどのように行われるかを説明するには、ある部品が1つの工程サイクルをたどる様子を追うのが最もわかりやすいでしょう。一般的なラインには6つの工程があります。.
部品は、切削油や指紋を取り除くために脱脂処理が行われます。この段階で残留物が残っていると、後でシミや色むらとして現れてしまいます。多くの工場では、アルカリ浴で部品をエッチング処理し、表面の天然膜を除去して、均一なマット仕上げの基面を作ります。この工程を省略することが、部品に斑点状の陽極酸化処理が生じる最も一般的な原因です。.
エッチング処理を行うと、溶解しない合金元素からなる「スマット」と呼ばれる黒い残留物が残ります。これを酸に浸すことで除去します。また、一部の外装部品については、反射率を高めるために化学的研磨処理が施されることもあります。.
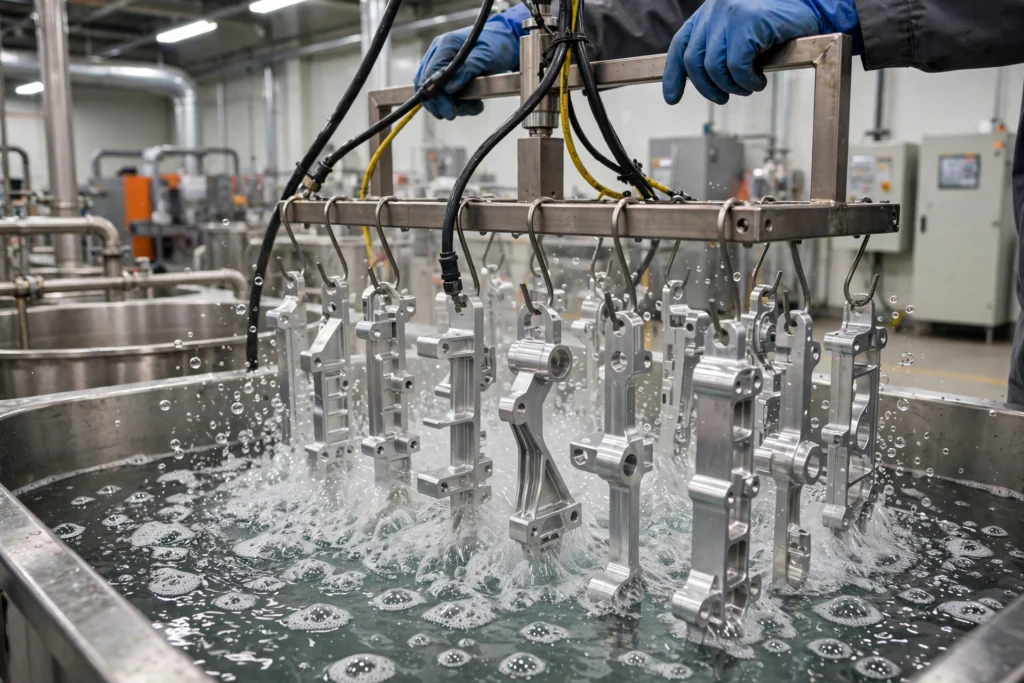
部品は導電性治具に固定され、電解液(多くの場合、希硫酸)の中に浸漬されます。部品は陽極(プラス極)となり、タンク内には陰極(マイナス極)が設置されています。電流が流れると、陰極で水素が放出される一方、部品表面では酸素がアルミニウムと結合して被膜が形成されます。 被膜が均一に成長するように、電圧は徐々に上昇させられます。タイプIIラインでは通常、約12~20ボルトで処理が行われますが、ハードコートでは被膜が厚くなるにつれてより高い電圧が必要となります。酸度、溶液温度、電流密度はすべて制御されます。これらはいずれも、被膜の硬度や厚さに影響を与えるためです。.
気孔が開いている間に、その部品を有機染料に浸すか、スズやニッケルの塩を用いて電解着色することで、屋外での退色に強く、深みのあるブロンズ色や黒色に仕上げることができます。.
毛穴を塞ぐために、ショップでは高温の脱イオン水、蒸気、または酢酸ニッケル溶液を使用します。 適切なシーリング処理を行うと、フィルムに水分が供給され、細孔の開口部が膨張して閉じられます。これにより染料が封じ込められ、腐食に対する保護性能が大幅に向上します。シーリング処理が施されていない部品は汚れやすく、腐食も早いため、仕上げにシーリング処理を施すか、塗装や接着のために開放したままにするかを、必ず店舗に伝えてください。.
部品は水洗いし、乾燥させた後、膜厚、色合わせ、および被覆状態を確認します。ラックの接触部分は塗装されていないため、重要度の低い面に配置する必要があります。.
タンク内での処理時間と電流密度によって、形成される皮膜の厚さが決まります。一般的な経験則として「720の法則」があります。これは、皮膜の厚さ(ミル単位)が、電流密度(平方フィートあたりのアンペア)に処理時間(分)を掛け、720で割った値に等しくなるというものです。 1平方フィートあたり12アンペアで60分間処理した場合、約1ミル(0.001インチ)の被膜が形成されます。被膜が厚くなるほど、見た目は暗くなり、手触りも硬くなる傾向があります。そのため、6061アルミニウムをハードコート処理した部品は、通常、透明ではなく灰色に仕上がります。.
陽極酸化処理は、実際にはアルミニウムにどのような影響を与えるのでしょうか? これにより、部品には5つの変化が生じます。.
| プロパティ | 変更点 |
|---|---|
| 耐食性 | ずっと良くなりました。特に密封したらなおさらです。 |
| 耐摩耗性 | タイプIIでも改善されますが、タイプIIIの硬質アルマイト処理を施すとさらに大幅な改善が見られます |
| 外観 | 無地、サテン仕上げ、または多彩な色に染色されたもの |
| 電気伝導度 | 表面が絶縁性になる |
| 寸法 | コーティングされた各表面は、コーティング厚さの約半分だけ厚くなる |
エンジニアが忘れがちな2つの変更点は、導電率と寸法です。.
陽極酸化層は電気絶縁体であるため、陽極酸化処理されたアルミニウムは表面を介して接地することはできません。ヒートシンクは、暗い仕上げの方が放熱に役立つため、多くの場合、黒色に陽極酸化処理されています。ブラケット、筐体、またはヒートシンクに接地経路が必要な場合は、図面にそれらの箇所をマスキング対象として明記してください。.
寸法変化は予測可能ですが、実際に生じます。コーティングの約半分は元の表面の下に形成され、残りの半分は表面の上に堆積します。 0.002インチのハードコートが施されると、各表面は約0.001インチずつ厚くなるため、シャフトの直径は約0.002インチ大きくなり、穴の直径は約0.002インチ小さくなります。ねじや締まり合いのよい部品については、加工前に余裕を持たせるか、マスキングを行う必要があります。.
では、陽極酸化処理は全体としてどのような効果をもたらすのでしょうか?それは、寸法精度をわずかに犠牲にする代わりに、素地のアルミニウムよりも硬く、耐久性が高く、見た目も美しい表面を実現するものです。.
米国では、アルミニウムの陽極酸化処理は通常、MIL-PRF-8625に準拠することが規定されており、多くの図面では依然としてMIL-A-8625と表記されています。この規格では、主に3つのタイプが定義されています。すなわち、タイプIのクロム酸陽極酸化処理、タイプIIの硫酸陽極酸化処理、およびタイプIIIのハード陽極酸化処理です。.
| 種類 | 電解質 | 一般的な厚さ | 主な用途 |
|---|---|---|---|
| I型 | クロム酸 | 非常に薄く、約0.00002~0.0001インチ | 疲労強度が重要な航空宇宙部品 |
| II型 | 硫酸 | 約0.0002~0.001インチ | 防食と色 |
| III型 | 高電流密度下での冷水浴 | 公称 0.002 インチ | 耐摩耗性・耐擦傷性 |
このクロム処理法は、1920年代に英国の防衛関連事業のために初めて開発されました。この処理により形成される皮膜は非常に薄く、疲労強度にほとんど影響を与えないため、航空宇宙構造物において長く広く用いられてきました。しかし、六価クロムに関する環境規制のため、現在ではあまり一般的ではなくなっています。.
タイプIIは、ハウジング、ブラケット、筐体、および民生用部品に日常的に採用されている素材です。耐食性、色、コストのバランスが取れており、厚みをわずかに増すだけです。.
タイプIII(ハードコートとも呼ばれる)は、滑動、摩擦、または摩耗にさらされる部品に用いられる処理法である。この処理槽は、大電流で運転しながら凍結点付近の温度を維持するために、強力な冷却が必要となる。.
一部の特殊製品では、特定の色や硬度を得るために、シュウ酸などの有機酸、あるいは複数の酸の混合物が使用されています。 航空宇宙分野のバイヤーは、ハードコートについては AMS 2469、クリアフィルムおよび着色フィルムについては AMS 2471 および AMS 2472、PTFE を含むハードコートについては AMS 2482 を参照することもあります。 ASTM B580 は一般的な機械用途向けの陽極酸化仕上げを、ASTM D3933 は接着前のリン酸陽極酸化処理を規定しています。.
これら2つの一般的なタイプから選ぶ際には、それだけで1つのガイドを割く価値があります。私たちの比較では、 タイプIIとタイプIIIの陽極酸化処理の比較 厚さ、色、シール性、コストについて詳しく解説しています。.
アルミニウムは、陽極酸化処理において圧倒的に最も広く使用されている金属ですが、マグネシウム、亜鉛、ニオブ、タンタルなど、他にも陽極酸化処理が可能な金属がいくつかあります。鋼は、酸化鉄(錆)が保護層として機能するのではなく、剥がれやすくはがれやすい性質を持つため、通常の意味での陽極酸化処理を行うことはできません。そのため、鋼製の部品には、代わりにメッキ、ブルーイング、または塗装を施す必要があります。.
アルミニウムの場合、合金の選択は非常に重要です。合金元素は純アルミニウムとは異なる反応を示すため、コーティングの色や品質に影響を与えます:
外観を重視する場合は、陽極酸化処理を行う前に、仕上げを考慮して合金を選んでください。当社のガイドでは、 陽極酸化処理に最適なアルミニウム合金 一般的なグレードを比較し、当社の 6061アルミニウムのCNC加工 このガイドでは、陽極酸化処理された部品の中で最も人気のある選択肢について解説しています。.
チタンの陽極酸化処理とは何でしょうか?また、どのような違いがあるのでしょうか?加工業者では、アルミニウムと同じ電気化学的原理を用いて陽極酸化処理を行いますが、その仕上がりの外観や特性はアルミニウムとは異なります。.
この金属の膜は非常に薄く、透明です。目に見える色は光の干渉によるもので、これはシャボン玉や油膜が色づいて見えるのと同じ現象です。最終的な電圧によって膜の厚さが決まり、その厚さによって色が決まります。電圧が低いと青銅色や青色になり、電圧が高いと金色、紫色、緑色になります。 染料は一切使用されていないため、色が褪せることはありません。.
この仕上げには、主に2つの理由があります:
主な欠点は耐久性です。着色フィルムは非常に薄いため、取り扱いや摩擦によってすぐに摩耗してしまいます。.
アルマイト処理がアルミニウムの標準的な保護仕上げとなっているのにはそれなりの理由がありますが、完璧というわけではありません。.
| メリット | 制限事項 |
|---|---|
| 密閉状態では、腐食に対して強力な保護効果を発揮します | ぴったりとしたフィット感に影響を与える厚みを加える |
| 硬く、耐摩耗性に優れた表面 | 表面が電気的に絶縁性となる |
| 剥がれたり、はがれたりしません | 厚い被膜は疲労強度を低下させる可能性がある |
| 豊富な染色カラーバリエーション | 色はロットや合金によって異なる場合があります |
| 薄く、均一な層 | 一部の染料は、紫外線に長時間さらされると色あせてしまうことがあります |
| 塗料や接着剤の下地として最適 | 傷ついた部分は簡単に補修することができません |
陽極酸化処理は、その多孔質の表面が塗膜や接着剤の密着性を高めるため、塗装や接着前の前処理としても利用できます。.
当社の見解: ほとんどの機械加工済みアルミニウム部品において、密閉型IIの陽極酸化処理は、保護性能、コスト、外観のバランスが最も優れています。表面に真に耐摩耗性が求められる場合にのみ、密閉型IIIへの切り替えを検討してください。これは、皮膜が厚くなるためコストが高くなり、寸法許容値も大きくする必要があるからです。.
陽極酸化処理における問題のほとんどは、タンク内ではなく、図面段階で発生します。以下は、手直し作業を最も頻繁に引き起こす問題です:
で 卓偉精密, 、当社では機械加工の一環として部品の陽極酸化処理を行っているため、寸法と表面仕上げの両方を同じチームが管理しています。当社の アルミニウム陽極酸化サービス 腐食防止と着色にはタイプII、耐摩耗性にはタイプIIIの硬質アルマイト処理を施します。コーティング前の標準的な機械加工面粗さはRa約125 µin(3.2 µm)ですが、より均一な外観仕上げにするためにビーズブラスト処理を追加することも可能です。.
まだ仕上げをお選び中の方は、当社のガイドをご覧ください。 CNC加工されたアルミニウムの表面仕上げ 陽極酸化処理とケムフィルム、粉体塗装、メッキなどを比較しています。また、当社の全製品を閲覧することもできます。 表面仕上げサービス 一か所にまとめて。.
陽極酸化処理とは、アルミニウムの表面をより強靭にし、耐食性を高める方法です。部品を酸浴に浸し、電流を流すことで、アルミニウム自体の一部となる硬い保護層が形成されます。.
陽極酸化処理は剥がれることはありませんが、経年による摩耗や、強力なアルカリ性洗剤の使用、あるいは長時間の紫外線曝露によって、一部の染料が色あせる可能性があります。摩擦や滑動が生じる部品においては、タイプIIIの硬質陽極酸化処理は、タイプIIよりもはるかに優れた耐摩耗性を発揮します。.
鋼やほとんどの鉄系金属は、その錆が保護膜ではなく剥がれやすいものであるため、陽極酸化処理を行うことはできません。銅や真鍮も同様に不向きです。工業用部品において、陽極酸化処理が最も一般的に行われる素材はアルミニウムとチタンです。.
陽極酸化処理された表面は電気絶縁性があり、寸法がわずかに膨張し、ロットや合金によって色の違いが生じることがあります。また、被膜が厚すぎると疲労強度が低下する可能性があります。損傷した箇所は、部品全体を剥離して再コーティングを行わない限り、修復が困難です。.
適切に密封された陽極酸化処理仕上げは、屋内では数十年、屋外でも長年にわたり耐久性を維持します。その耐用年数は、コーティングの種類や厚さ、密封の品質、染料の選択、および摩耗、紫外線、強力な洗浄剤への曝露状況によって異なります。.