

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
押出とは、材料を所定の形状の開口部から押し出し、その全長にわたって同じ断面形状を保ったまま排出させることを指します。では、 アルミ押出? これは、加熱されたアルミニウムのビレットにその原理を応用したものです。油圧ラムが、柔らかくなっていますがまだ固体の状態にある金属を鋼製の金型に押し込み、金型の開口部の形状に合わせた長い形材が出来上がります。
窓枠、ヒートシンク、Tスロットフレーム、レール、筐体などは、すべてこの方法で製造されています。このプロセスは金型のコストが安く、加工が迅速で、ある一点において非常に優れています。それは、断面が一定の長尺部品の製造です。
簡単な答え: アルミニウム押出成形では、通常400~500 °Cに予熱されたアルミニウムビレットを鋼製のダイスに通し、断面が一定な連続プロファイルを形成します。 このプロファイルは冷却され、まっすぐに引き伸ばされ、所定の長さに切断され、強度を高めるためにしばしば時効処理が施されます。6000系合金製のフレーム、レール、ヒートシンク、ハウジングなどに適しており、試作から大量生産まで幅広く対応しています。
このガイドでは、アルミニウム押出成形プロセスの各工程、知っておくべき合金や焼戻し状態、現実的な公差、コストを左右する要因、そして新しいプロファイルの開発を遅らせる原因となる最もよくある設計上のミスについて解説します。
アルミニウム押出成形品とは、この工程によって製造される製品であり、両端の断面が均一な細長いアルミニウム材のことです。技術者の間では、これを「プロファイル」や「断面」と呼ぶことがよくあります。この工程は、チューブから歯磨き粉を絞り出すことに例えられることが多く、その例えは的を射ています。つまり、開口部の形状によって、出てくるものの形状が決まるのです。
プロファイルは3つのファミリーに分類され、そのファミリーによって、その工場に必要なダイの種類が決まります:
重要な制限は、定義にあるものです。押し出しでは、長さに沿って形状が変化するフィーチャーを作成することはできません。穴、スロット、テーパー、ポケットは、押し出し後に切断、打ち抜き、または CNC加工.
どのプロファイルも、工場内ではおおむね同じ経路をたどります。以下は、典型的な直接押出ラインにおける工程の流れです。
単純な立体形状の場合、プレス加工そのものの工程は短時間で済みます。新しい部品にかかる時間の大部分は、金属のプレス加工ではなく、金型製作と初回品検査に費やされます。
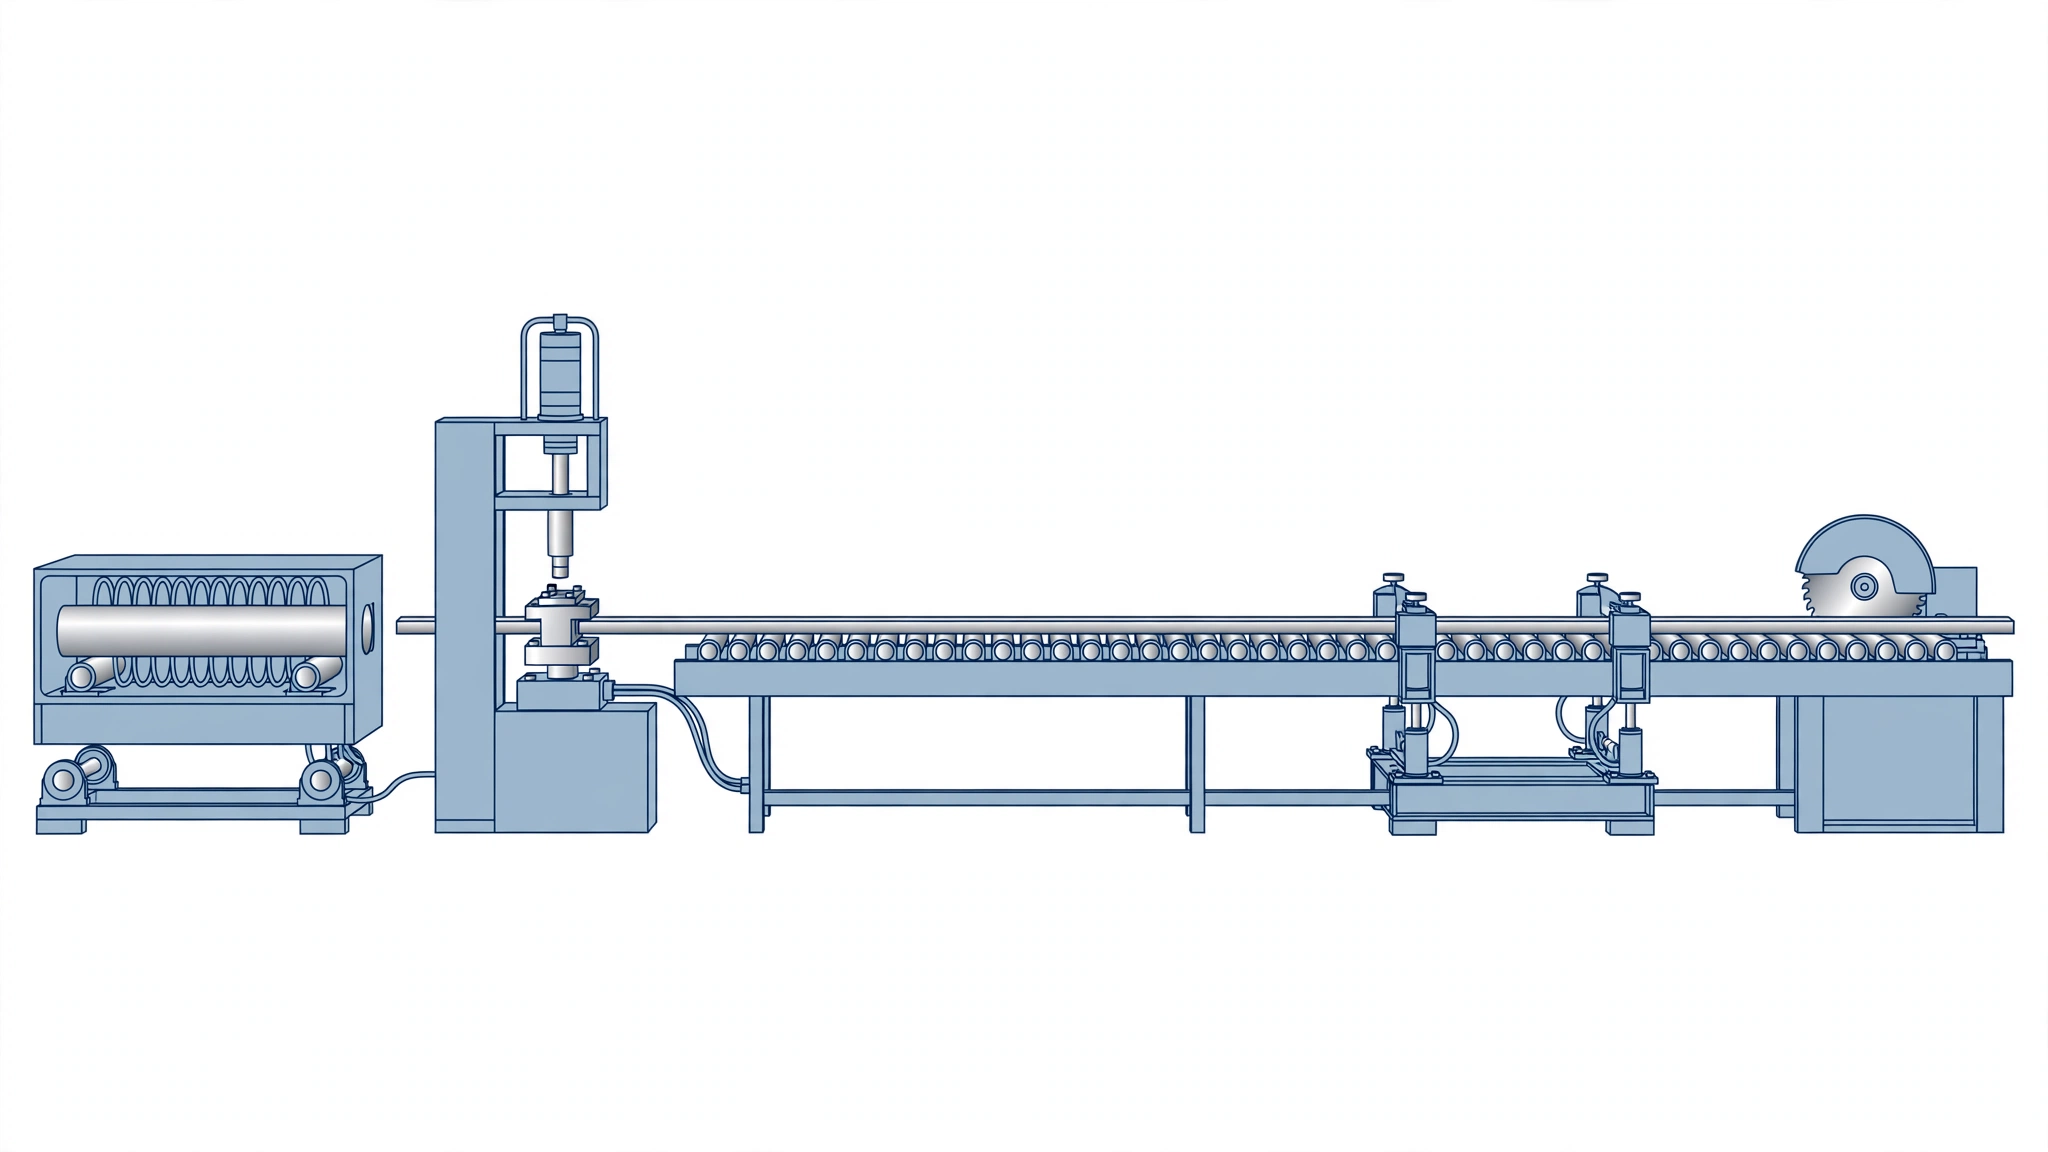
直接押出成形では、ダイは固定されており、ラムがビレットをダイを通して押し出します。ビレットは容器の壁面に沿って滑るため摩擦は大きくなりますが、この方法は単純で、ほとんどの断面形状に対応できます。これが標準的な手法です。
間接押出では、ダイは中空のラム上に設置され、そのラムが固定されたビレットに向かって移動します。容器との間に滑り摩擦が生じないため、加わる力が小さくなり、金属がより均一に流動します。その代償として、中空のラムの存在により、プレスで成形できるプロファイルのサイズに制限が生じます。
市販のアルミニウム形材のほぼすべては、熱間押出成形されています。これは、熱を加えることで必要な力が軽減され、金属が複雑な金型に充填しやすくなるためです。
室温またはそれに近い温度で行われる冷間押出は、衝撃押出による缶やシリンダーなど、小型で高強度の部品の製造に用いられます。この方法では、きめ細かな表面仕上げと厳密な寸法精度が得られますが、はるかに大きな力が必要となります。
金型は、通常ワイヤ放電加工によって断面形状が切り抜かれた、厚みのある鋼製の円盤です。 中実の金型が最も単純で安価です。中空の形状を成形するには、ポートホール金型が必要です。この金型では、金属がマンドレルの周囲で分割され、金型内から排出される前に内部で再び溶接されて結合します。こうした内部の溶接線は正常な現象ですが、陽極酸化処理後にかすかな縞模様として現れることがあります。
射出成形金型やダイカスト金型に比べ、押出成形金型は製造コストが安く、短期間で製作できます。そのため、他の金型を必要とする加工法では採算が取れないような少量生産においても、特注のプロファイルの製造が合理的となります。とはいえ、中空の金型は中実の金型よりもコストが高く、また、壁が極めて薄い場合や、深く狭い流路、鋭い内角がある場合は、金型の寿命が短くなり、コストが高くなります。
押出成形されたアルミニウムのほとんどは6000系であり、この系はダイを通る際の良好な流動性と、時効処理後の実用的な強度を兼ね備えています。
| 合金 | 強さ | 押出成形性 | 代表的な用途 | 注意点 |
|---|---|---|---|---|
| 6063 | 中程度 | 素晴らしい | 窓枠、トリム、放熱器、装飾用プロファイル | 構造的な高荷重には適しません |
| 6061 | グッド | グッド | 構造用フレーム、機械部品、ブラケット | 複雑な形状において、6063よりも表面が粗い |
| 6005A / 6082 | 良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好~良好 | グッド | 構造部材、輸送用フレーム | 地域によって在庫状況が異なります |
| 7075 | 非常に高い | 貧しい | 航空宇宙用および高荷重部品 | 成形に時間がかかる、コストが高い、成形可能な形状が限られている |
| 1100 / 3003 | 低い | 素晴らしい | チューブ、電気部品、装飾部品 | 柔らかく、強度が低い |
当社の見解:外観や細部の仕上げが重要な場合、ほとんどの特注プロファイルについては、まず6063から始め、 6061 その部品が実際の構造荷重を受ける場合。7000系合金は、強度要件上他に選択肢がない場合にのみ選択してください。コストとリードタイムが大幅に増加するためです。
「テンパー」とは、その鋼材がどのような熱処理を施されたかを表すものです。これらの記号は、ANSI H35.1のテンパー体系に基づいており、同体系は アルミニウム協会. 6000系製品の多くは、高速プレス焼入れによりT6に近い特性を実現していますが、その特性を鵜呑みにするのではなく、材料証明書に記載されている機械的特性を確認してください。
アルミニウム押出成形品は、プロファイル全体を通じて良好な精度を維持していますが、機械加工精度については同様ではありません。寸法は、合金、プロファイルのサイズ、肉厚、および形状が開放された隙間をまたぐかどうかに依存します。北米では、押出成形品の標準公差は以下に定められています。 ANSI H35.2:アルミニウム圧延製品の寸法公差に関する米国国家規格, (アルミニウム協会が管理・運営しています)。当社の特注押出成形品における一般的な公差は以下の通りです:
| 特徴 | 一般的な許容差 |
|---|---|
| プロファイルの寸法 | ±0.10 mm ~ ±0.50 mm |
| 肉厚(肉厚が3 mm以下の壁) | ±0.10 mm |
| 壁の厚さ(より厚い壁) | ±0.30 mm |
| 真直度 | 1,000 mmあたり1.0 mm |
| ツイスト | 300 mmあたり1.0 mm |
| 平坦性 | 幅25mmにつき±0.15mm |
| 切断長さ | ±0.50 mm ~ ±1.0 mm |
| 角度 | ±0.5° |
軸受穴、シール面、あるいは精密な穴配置といった、より精密な形状は、押出成形後に機械加工されます。この組み合わせは一般的です。つまり、押出成形によって安価で均一な断面が得られ、CNC加工によって少数の精密な形状が追加されるのです。
| メリット | 制限事項 |
|---|---|
| 鋳造や成形に比べて金型コストが低い | 断面は全長にわたって一定でなければならない |
| 一体成形された形状(スロット、フィン、スナップフィット)を備えた複雑なプロファイル | 機械加工よりも公差が緩い |
| 6000系合金の優れた強度対重量比 | 壁が非常に薄く、溝が深いと、充填するのが難しい |
| 寸法が均一な長尺品 | 中空ダイはコストが高く、溶接線が目立ちます |
| 陽極酸化処理や粉体塗装がうまく施せる | 高強度合金の押出成形は時間がかかる |
| アルミニウムは、その特性を損なうことなく繰り返しリサイクルすることができます。 | 最小注文数は、単品単位ではなく、印刷ロット単位で設定されています。 |
購入者は、カスタムプロファイルと、板材や鋳物からの機械加工とを比較検討することがよくあります。どちらが適切かは、形状や生産量によって異なります。
この複合加工法は注目に値する。ヒートシンクやレール用のアルミニウム押出成形品は、ほぼ最終形状に近い状態で製造され、ごく一部の箇所のみを機械加工するため、同じ部品を厚板から機械加工する場合に比べ、はるかに安価になることが多い。これは、材料の大部分が切削くずとして排出されないためである。
優れたアルミニウム押出成形の設計とは、主に金属が金型内を均一に流れるようにすることにある。
カスタムプロファイルに関する問題のほとんどは、プレス加工の段階ではなく、図面作成の段階で生じます。以下に、最もよく見られる例を挙げます:
こうしたミスは、時間と費用の両方を浪費することになります。新しい金型について公差に関する問い合わせがあると、通常は図面を顧客に差し戻すことになり、切削加工の開始までに数日余分にかかってしまいます。
押出成形されたアルミニウムは、ほぼすべての産業分野で使用されており、通常は、長くて軽量かつ剛性の高い部品が必要な場面で用いられます。
その後に仕上げ作業が行われるのが一般的です。 陽極酸化処理 は、防食と着色において最も一般的な選択肢ですが、一方で 粉体塗装 屋外で、より厚い着色層が必要な部分に適しています。
押出成形とは、材料を「ダイ」と呼ばれる成形用の開口部から押し出すことで形状を形成する方法です。押し出されたものは、その全長にわたって開口部と同じ断面形状になります。アルミニウムやプラスチック、さらにはパスタなどの食品までもが、この方法で製造されていますが、その際、温度や圧力はそれぞれ大きく異なります。
主な制限としては、長さ方向に沿って断面が変化してはならないこと、公差が機械加工よりも許容範囲が広いこと、そして非常に薄い肉厚や深い溝の形成が困難であることが挙げられます。中空プロファイルの加工にはより高価な金型が必要となり、穴やポケットなどの形状については、プロファイルを所定の長さに切断した後、二次加工を行う必要があります。
通常はそうです。押出成形されたアルミニウムは鍛造金属であるため、一般的な鋳造品に比べて組織が緻密で、気孔率も低くなっています。6061-T6の押出成形品は、一般的に強度や延性において一般的なダイカスト合金よりも優れた性能を発揮しますが、正確な数値は合金、焼戻し状態、断面形状によって異なるため、必ず材料証明書を確認してください。
リードタイムは、プロファイルの複雑さ、金型の種類、およびプレス工場の受注状況によって異なりますので、サプライヤーにご確認ください。中実型の金型は、中空のポートホール型金型よりも製造期間が短くなります。その後、最初のサンプルを図面と照合して確認を行い、量産承認が下りて本生産が始まる前に、金型の微調整が行われることがよくあります。
はい。押出成形された6063および6061は陽極酸化処理が非常にうまくいくため、建築用および民生用のプロファイルのほとんどは陽極酸化処理が施されています。ロットや合金によって若干の色差が生じるほか、中空プロファイルの場合、金型内部で金属が溶着した部分に微かな線が入る可能性があります。図面には、合金と陽極酸化処理の種類を併記してください。
で 卓偉精密、当社の押出加工パートナー各社は複数のプレスラインを稼働しており、そのネットワークはISO 9001およびISO 14001の認証を取得しています。当社は、金型設計、押出加工、切断、CNC加工、陽極酸化処理または粉体塗装、そして検査に至るまでの全工程を、1つの注文で一括して対応いたします。
お見積りをご依頼の際は、プロファイル図面またはSTEPファイルに、合金および焼戻し状態、表面仕上げ、切断長さ、年間発注数量、および特に重要な寸法を明記してご送付ください。当社のエンジニアは、金型製作を開始する前に、各プロファイルについて肉厚バランス、舌比、および金型コストを精査いたします。当社の 特注アルミニウム押出成形品 サービスページ。
オーウェン・リンは、Tuowei Precisionのエンジニアです。彼は金型や製造工程の計画を立て、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。





