
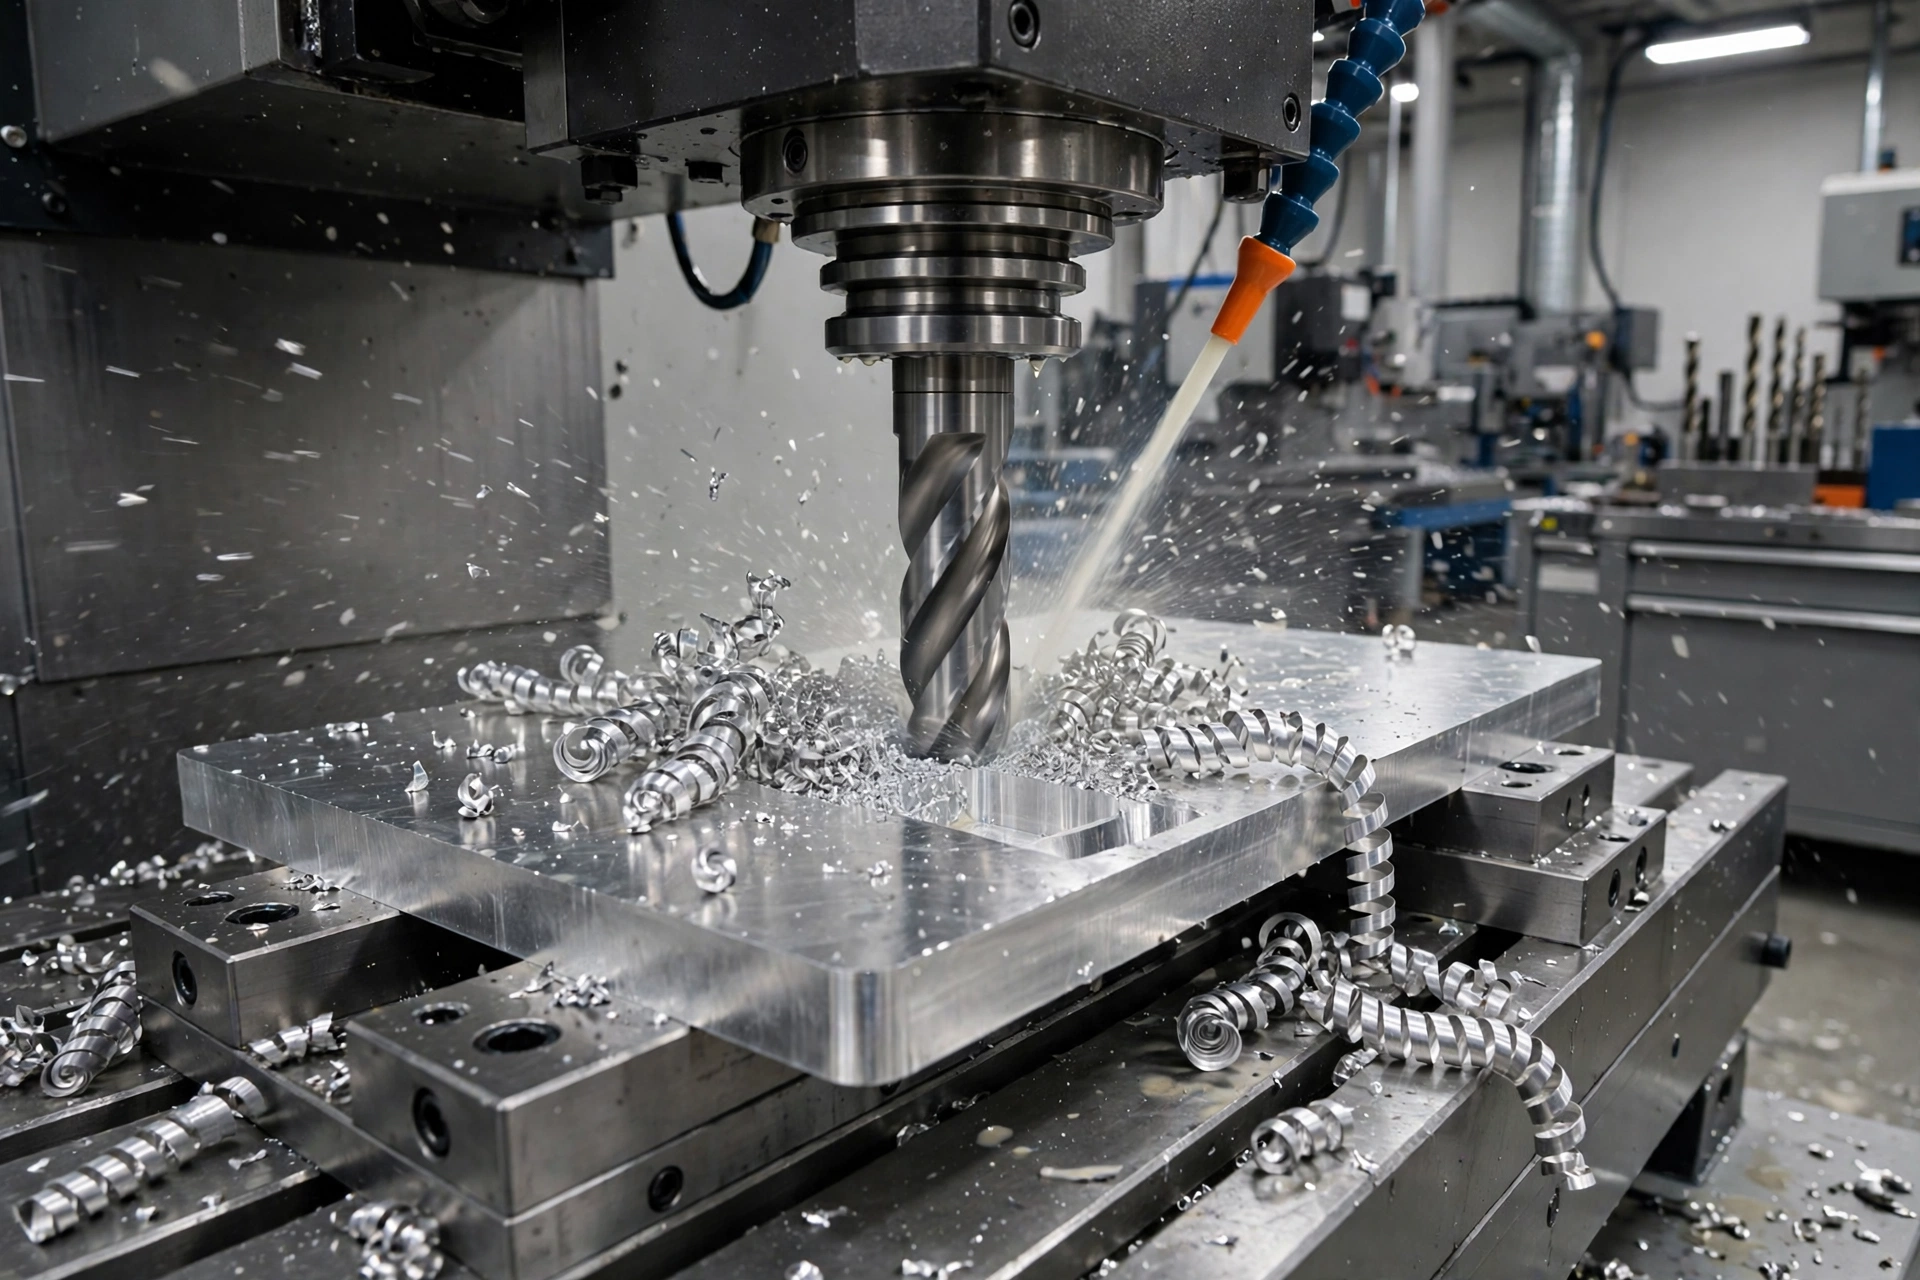
6061铝合金是应用最广泛的铝合金,在 定制数控加工. 该材质兼具中等强度、良好的耐腐蚀性以及易切削性,且价格实惠。本指南介绍了其性能、热处理状态、切削速度与进给量、公差及表面处理,助您自信地指定6061-T6零件的规格。这是6061铝合金加工的实用指南,涵盖从坯料选择到成品零件的各个环节。.
当零件需要具备真正的强度,同时又不想承担更硬合金带来的成本或加工难度时,大多数工厂首先会选择6061铝合金。它焊接性能良好,阳极氧化效果出色,且在户外及海洋环境中都能经久耐用。以下各节首先为您提供经过验证的数据表,随后就工装、公差和表面处理提供实用指南。.
6061是一种沉淀硬化型铝合金,其主要合金元素为镁和硅。在热处理过程中,这两种元素会形成硅化镁,从而赋予该合金强度。少量铜、锰、铁、锌和钛作为合金元素,其余部分均为铝。.
由于6061铝合金可进行热处理,因此既可提供软态材料用于成形,也可提供硬化材料用于结构件。 T6状态是机加工零件的标准选择,而T651状态经过应力消除处理,可获得更平整、更稳定的板材。这两种状态的最低强度相同,我们在下方的状态对照表中进行了对比。其统一编号系统代号为UNS A96061。成分表中的单个数字均为规格规定的上限值。.
| 元素 | 金额 |
|---|---|
| 镁(Mg) | 0.8-1.2% |
| 硅(Si) | 0.4-0.8% |
| 铜(Cu) | 0.15-0.40% |
| 铁(Fe) | 0.7% |
| 锰(Mn) | 0.15% |
| 锌(Zn) | 0.25% |
| 钛(Ti) | 0.15% |
| 铝(Al) | 余数 |
在T6热处理状态下,6061铝合金的最小抗拉强度为290 MPa(42.1 ksi),最小屈服强度为240 MPa(34.8 ksi)。 已公布的典型数值范围略宽一些,抗拉强度为260至310 MPa,屈服强度为240至270 MPa,具体数值取决于产品形态和测试来源。这些力学性能解释了为何6061铝合金的性能适合用于结构工程。.
布氏硬度约为95,密度为2.70克/立方厘米,这正是6061合金制成的零件在同等尺寸下触感轻盈的原因。 其刚度为68至74 GPa,该合金具有非磁性、高耐腐蚀性和高可焊性,这些特性使其非常适合用于结构件和户外部件。强度重量比是6061成为结构件首选材料的关键原因,而其天然氧化层则赋予了材料出色的耐腐蚀性。.
| 物业 | 价值 |
|---|---|
| 极限拉伸强度 | 回火强度不低于290 MPa(42.1 ksi);公布的产品范围为260-310 MPa |
| 屈服强度 | 回火强度不低于 240 MPa(34.8 ksi);公布的产品范围为 240-270 MPa |
| 断裂伸长率 | 8-11% 为典型值;10% 为最低回火值 |
| 硬度 | 95 HB |
| 密度 | 2.70 克/立方厘米(0.0975 磅/立方英寸) |
| 杨氏模量 | 68-74 GPa(9.9-10.7 Mpsi) |
| 导热性 | 152-169 W/m·℃ |
| 最高使用温度 | 130-150 摄氏度 |
| 耐腐蚀性 | 高 |
| 焊接性 | 高 |
| 磁性 | 非磁性 |
热处理状态的重要性超出了大多数买家的预期,因为同一种合金既可以是软质且易于成型的,也可以是硬质且适用于结构用途的。退火的6061-O是软度最高的形态,适合弯曲和成形加工,而T4经过固溶处理和人工时效后,则提供了中等强度的选择。.
对于机加工件,T6是默认处理方式,而T651在保持其强度的同时,增加了拉伸工序以消除内部应力。这种应力消除使T651具有更好的平整度和尺寸稳定性,因此对于精密板材以及对平整度要求严格的零件而言,T651是更优的选择。.
| 性情 | 治疗 | 抗拉强度 | 屈服强度 |
|---|---|---|---|
| 6061-O | 退火 | 最大150 MPa(21.8 ksi) | 最大 82 MPa(11.9 ksi) |
| 6061-T4 | 经溶液处理并人工老化 | 210 MPa 最小值(30.5 ksi) | 110 MPa 最小值(16.0 ksi) |
| 6061-T6 | 经溶液处理并人工老化 | 290 MPa 最小值(42.1 ksi) | 240 MPa 最小值(34.8 ksi) |
| 6061-T651 | 经溶液处理、拉伸消除应力、人工老化 | 290 MPa 最小值(42.1 ksi) | 240 MPa 最小值(34.8 ksi) |
6061 材的切削性能良好,实际限制通常在于主轴转速或装夹条件,而非材料本身。已公布的硬质合金铣削速度一般在 650 至 2,000 SFM 之间,而 加工专家‘在理想条件下,其优化铣削建议值可达2,100至2,840 SFM。.
在选择新加工任务的切削速度时,应从范围的中间值开始,然后根据刀具直径、机床刚度以及切屑排出情况进行调整。在高速主轴上使用小型刀具时,切削速度可接近范围上限;而当存在较长的悬伸、夹紧不牢或切屑排出不畅等情况时,则需要采用更慢、更稳定的切削速度。.
| 操作 | 未涂层硬质合金(SFM) | DLC (SFM) | PCD(SFM) |
|---|---|---|---|
| 转动 | 1000-3300 | 1000-6000 | 2000-8000 |
| 铣削 | 650-2000 | 650-3500 | 1000-6500 |
| 操作 | 推荐的SFM |
|---|---|
| 转动 | 1670-2260 |
| 铣削 | 2100-2840 |
| 钻探 | 710-950 |
| 开槽 | 1390-1890 |
| 离别 | 1120-1510 |
在大多数车间中,对于6061铝合金而言,未涂层的硬质合金是最佳的默认选择,因为它能保持锋利,且成本远低于金刚石刀具。当产量较高且机床能达到相应加工速度时,DLC涂层硬质合金能提升切削顺畅度并延长使用寿命;而对于超长批量加工和精细表面处理,PCD则是首选。.
刀具的形状与刀具材料同样重要。应选用刃口锋利、经过抛光、前角较大且未进行刃口珩磨的刀具;选择2或3条切削槽,以便切屑有足够的空间排出;并选择35至45度的螺旋角,以确保切削顺畅。我们的 机械加工服务页面 列出了我们用于此类工作的设备和材料。.
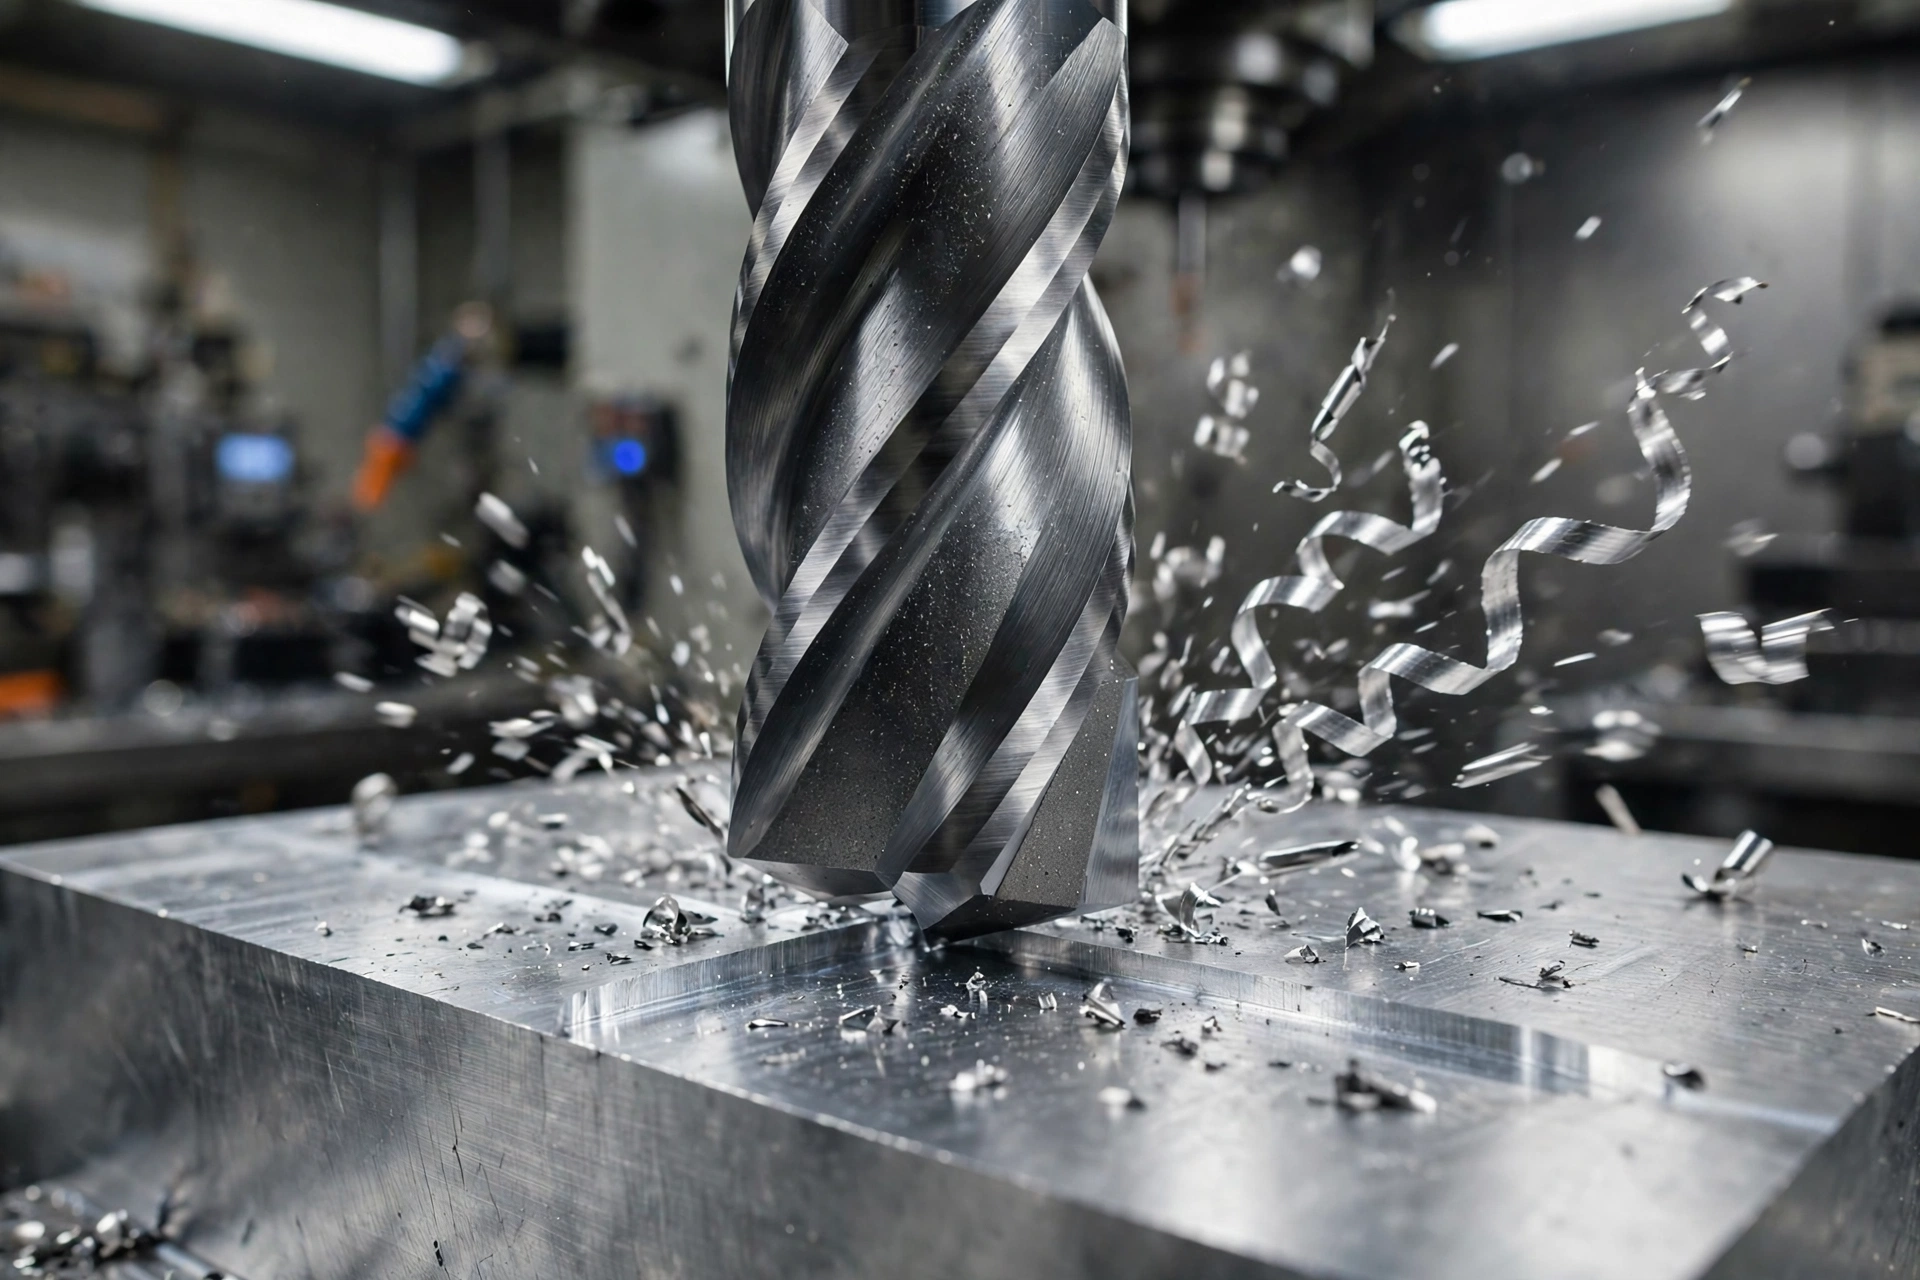
6061铝合金可以实现严格的公差,但能否轻松保持这些公差取决于热处理状态的选择和零件形状。T651板材初始平整度更高,切割后的变形也较小,因此当整个零件的平整度或紧密配合要求较高时,它是更稳妥的选择。.
薄壁和深腔需要特别注意,因为切削力可能会导致壁面发生弯曲,从而产生锥度或抖动。应支撑壁面,使用锋利的刀具进行轻微的精加工,并避免在切削开始前使用会导致工件弯曲的夹紧方式。我们的 公差指南 更详细地解释了铝制零件的实际可行性。.
6061铝合金易于进行表面处理,具体选择取决于工件是否需要着色、耐磨、防腐蚀,还是保持素面加工的外观。阳极氧化是最常见的方法,珠击处理可呈现柔和的哑光质感,而铬酸盐转化处理则能在不显著改变尺寸的情况下提供保护。.
II型阳极氧化适用于装饰性着色和一般防护,而III型硬质阳极氧化则是滑动或需握持表面的耐磨处理的首选。如果零件必须保持导电性或需要作为涂装底层,铬酸盐转化处理通常是更好的选择,而我们的 饰面指南 将这些选项并列进行比较。.
| 完成 | 它能带来什么 | 最适合 |
|---|---|---|
| II型阳极氧化 | 装饰性着色与常规保护 | 消费类零部件、外壳、支架 |
| III型硬质阳极氧化处理 | 更厚、更耐磨的层 | 滑动部件、带手柄部件、高强度使用部件 |
| 喷砂 | 均匀的哑光质感 | 装饰件,遮盖加工痕迹 |
| 铬酸盐转化 | 防腐蚀且尺寸变化微小 | 电气部件、底漆、导电材料 |
| 机加工后 | 清洁金属表面,成本最低 | 内部部件、原型、隐藏部件 |
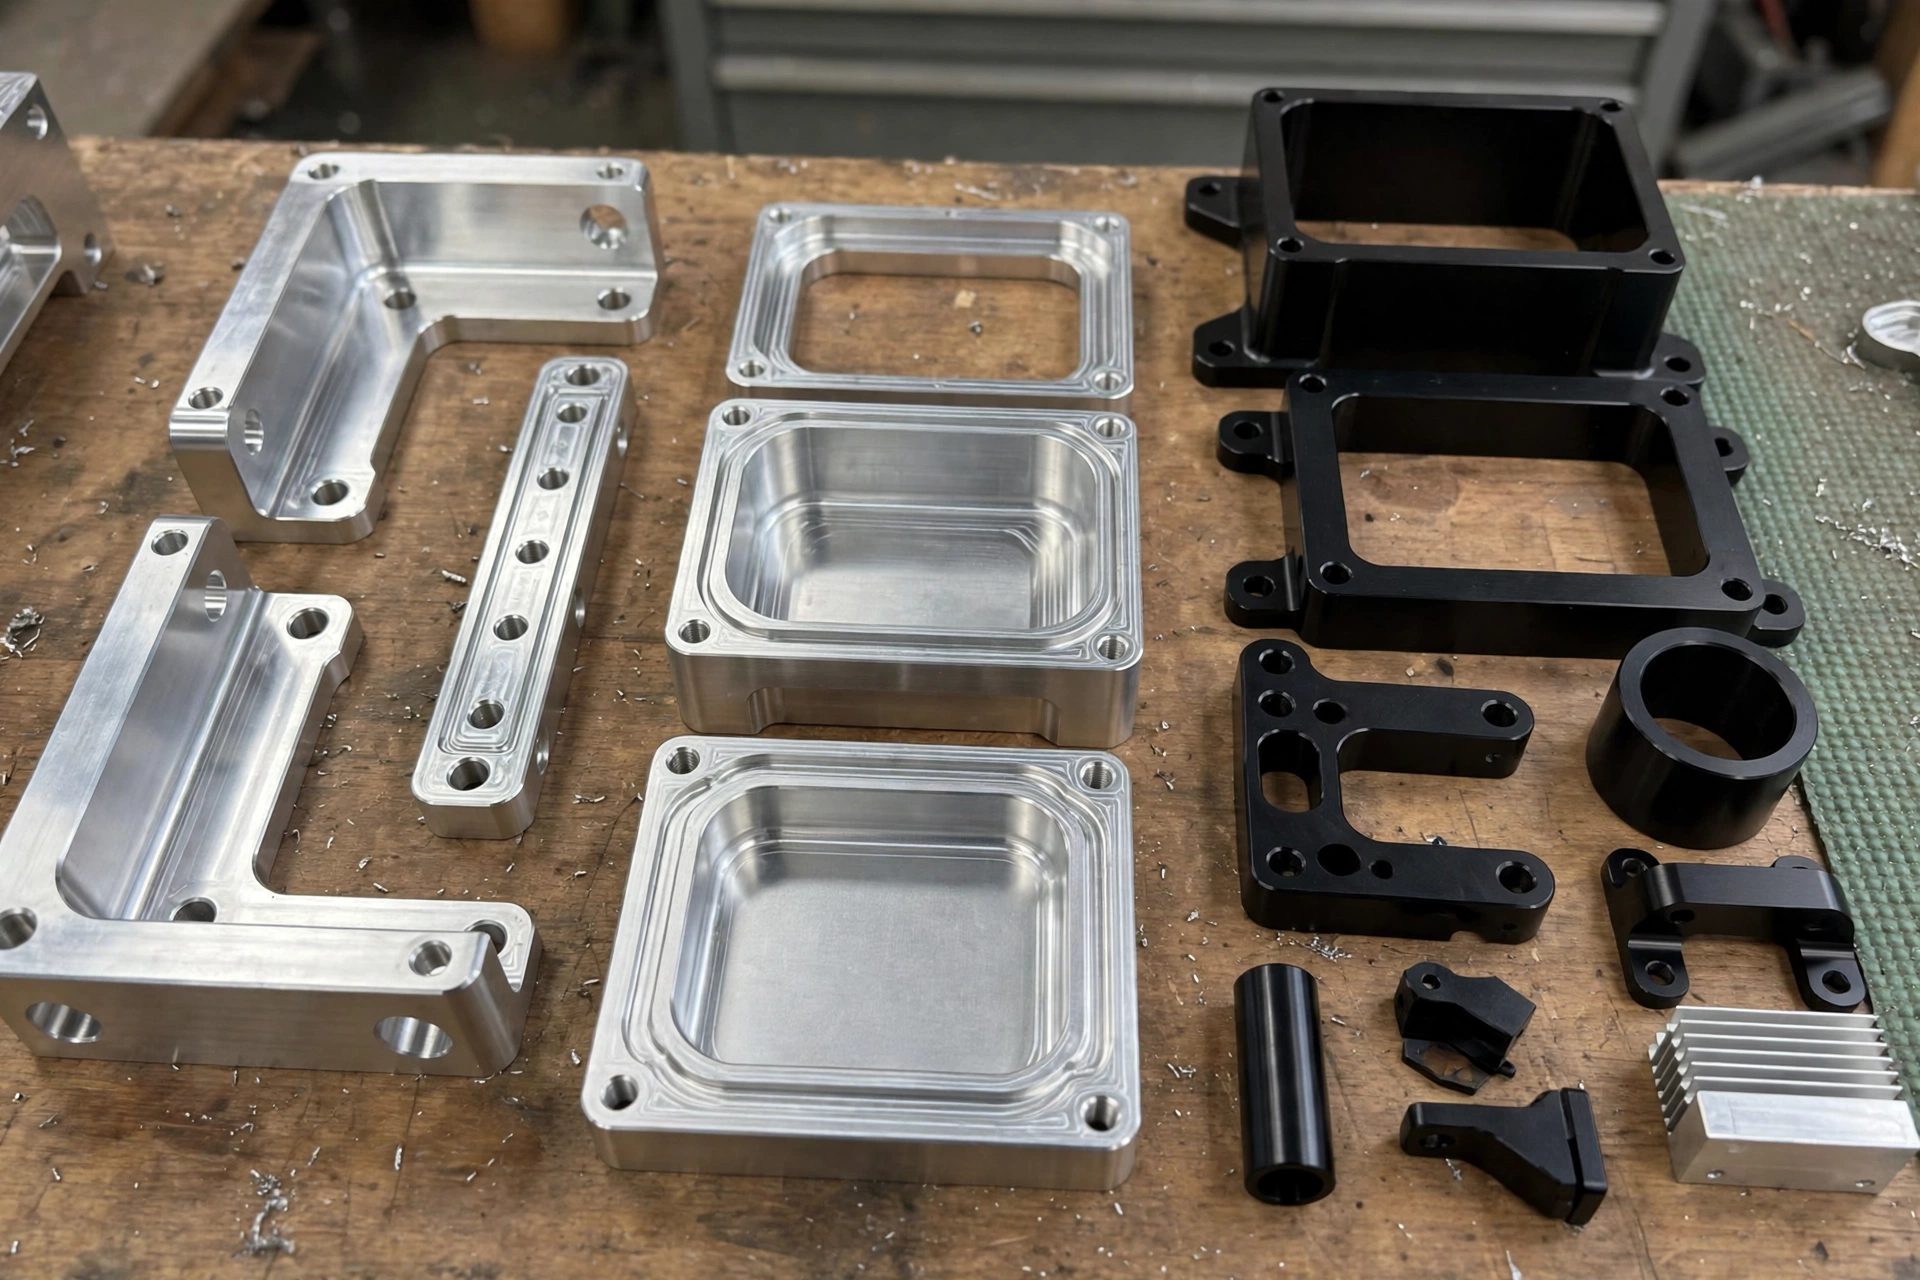
采购方通常会将选择范围缩小到几种熟悉的合金,而每种合金在强度、耐腐蚀性和可焊性方面的权衡各不相同。. 7075 它的强度高于6061,但焊接难度更大,且在户外环境下的耐受性较差,因此相比普通支架和外壳,它更适合用于承受高负荷的飞机部件。.
5052 耐腐蚀且成形性好,但强度较低,因此更适合用于船用板材和弯曲板材,而非机加工件。2024 强度高,但耐腐蚀性和焊接性能较差,因此对于大多数机加工件而言,6061 仍是兼顾各项性能的折中选择。我们的对比文章涵盖了 6061 与 7075 和 5052 全文。用于数控加工的7075铝合金适用于高应力零件,在这些情况下,其强度足以证明较高的成本是合理的。.
| 合金 | 实力 | 耐腐蚀性 | 焊接性 | 最适合 |
|---|---|---|---|---|
| 6061 | 中型 | 高 | 高 | 通用机械零件、结构件、船舶部件 |
| 7075 | 高 | 较低 | 较低 | 受高负荷作用的飞机部件 |
| 5052 | 较低 | 非常高 | 高 | 船用板材、弯板、储罐 |
| 2024 | 高 | 低 | 低 | 高强度飞机结构 |
6061 合金的库存规格和形态比几乎所有其他铝合金都更为丰富,这使得交货周期较短且价格具有竞争力。T6 通常是最便宜且最易获得的时效状态,这也是它成为机加工零件默认选择的又一原因。.
这种可用性还简化了库存管理,因为一种材级即可满足多个项目中支架、外壳、固定件和原型的需求。如需全面了解6061材级与其他材级的对比情况,请参阅 家长指南 用于铝合金的数控加工。.
大多数 6061 零件最初以板材、棒材或型材的形式存在,随后在数控设备上进行铣削、车削或钻孔加工。铣削用于加工壳体、支架和板件;车削用于制造轴、接头和圆形零件;而钻孔和攻丝则用于在零件上开孔和攻丝,以便组装。.
由于6061材质的切削性能极佳,加工车间通常可以在比加工钢制零件更少的装夹次数内完成粗加工和精加工。这种高效性是6061材质的原型件和小批量产品能够保持价格实惠的原因之一,同时也意味着锋利的刀具和良好的排屑效果能迅速带来回报。.
飞机结构部件和自行车车架是6061合金的经典应用领域,该合金还广泛用于汽车零部件、船用五金件、电气配件以及阀门和接头。 消费类电子产品将其用于机壳和框架,这些部件既需要轻量化,又需要洁净的阳极氧化表面处理。6061合金被广泛应用于航空航天领域的支架、接头和机加工外壳,而汽车零部件及铝制外壳部件也具备相同的强度和耐腐蚀性。.
由于6061合金加工速度快且表面光洁度高,当原型件必须具备与量产件相同的性能时,它也是极佳的原型材料。此外,由于该合金性能稳定、易于切削且便于修改,因此非常适合用于制作夹具、定位装置和加工板。.
6061合金的钻孔速度很快,但由于该合金较软,如果钻头前角或进给量不正确,钻头容易卡住,孔洞也会偏移。应使用锋利且经过抛光的钻头,钻深孔时采用点钻法清除切屑,并在切削过程中保持冷却液或气流,以防止切屑堆积并划伤孔壁。.
攻丝遵循相同的原理,因为螺纹断裂通常是由于丝锥钝化、润滑不足或切屑堵塞螺纹槽所致。在6061铝合金上使用成形丝锥效果良好,可形成牢固且无切屑的螺纹;而切削丝锥则需要锋利的刃口和稳定的润滑才能保持加工精度。.
内角处设置充足的圆角可减轻应力并减少刀具抖动,而且与尖锐的内角相比,圆角结构更便于加工。当壁厚必须保持较薄时,应在附近添加加强筋或凸台以提供支撑,而不是仅依赖薄壁部分本身。 在薄壁特征上应保持较大的壁厚,并尽早检查最小壁厚,以确保工件能够经受住加工和搬运过程。.
请记住,阳极氧化会在每个表面形成一层薄膜,因此在设计配合特征和紧配合时,应将这层涂层考虑在内。6061材质的螺纹切削效果良好,但需使用锋利的丝锥、适当的润滑以及及时清除切屑,以确保螺纹精度并避免螺纹撕裂。 应尽早规划铝材的表面处理方案,因为阳极氧化及其他表面处理会改变最终尺寸。.
切边堆积是6061加工中最常见的故障,通常可归因于刀刃钝化、表面进给速度过慢或切屑在切削区域堆积。应保持刀刃锋利且经过抛光,利用气流或切削液确保切屑顺畅排出,并避免刀具发生摩擦而非切削。.
在外观加工方面,使用锋利的刀具进行爬铣通常比常规切削能留下更光洁的表面,而轻微的精加工能消除铣痕。在批量加工前,请在光线充足的条件下检查第一个工件,因为6061材质的表面上,边缘状态的细微变化会立即显现出来。.
对于6061合金而言,首件检验至关重要,因为该合金极易被切削,因此微小的设备调整都会导致尺寸漂移。应检查首件的关键尺寸、孔位和平整度,并在后续大批量生产过程中按固定间隔进行复检。.
表面处理同样需要引起重视,因为在车间照明下,切屑划痕和边缘积屑很容易被忽略。应在强光下检查表面,对每个边缘进行去毛刺处理,并在发货前确认阳极氧化部件的颜色均匀。.
如果您有图纸或原型构想,我们的团队可以进行审核,并针对该项目推荐合适的热处理等级、表面处理方式和公差方案。请通过我们的 服务中心 如需报价,我们将在开始切割前确认材料、交货期和价格。.
如需更深入地了解全系列铝材牌号,请参阅 家长指南 将每种合金并列进行比较,而 完整指南 涵盖了从毛坯到成品的整个加工过程。如果您的零件需要专门的车间,那么 服务页面 将材料、表面处理和公差集中列于一处。.
材料选择首先要考虑铝合金的牌号,而6061铝合金是大多数数控铝加工的默认选择,因为它在强度、耐腐蚀性和成本之间取得了平衡。 在成形性能比强度更重要的情况下,6061铝合金的表现优于6082铝合金和5052铝合金(或称5052铝)。 若需更高强度,7075铝合金优于6061;而在选择6061还是7075铝合金时,关键在于强度需求与预算及可焊性之间的权衡。.
加工成本往往决定了材料等级的选择,因此在启动数控加工项目之前,请参考本指南选择数控加工材料:当零件需要兼具强度、可焊性和良好的表面光洁度,且价格适中时,6061是数控加工的理想选择。 用于数控加工的铝材种类繁多,从软成形级到高强度板材应有尽有,而铝加工厂通常备有6061铝材,因为它被广泛应用于日常的数控加工中。.
高速数控铣削非常适合加工6061铝合金,使用大尺寸铣刀进行端面铣削既能快速切除余量,又能获得光滑的表面。在铣床上,刚性夹持和锋利的刀具比单纯的功率更重要,而精心设置的铣削参数则有助于缩短加工周期。 稳定的加工效果源于较小的切深、牢固的工件夹持以及平稳的排屑,这些因素还能在长时间连续加工中改善加工性能。.
6061合金在三轴数控设备上易于加工,通过此类设备加工而成的数控铝制零件包括支架、板件和定制铝制外壳。6061 T6材质的机械零件和精密零件得益于该合金易于切削的特性,采用这种方式订购的数控铝制零件能保持较高的加工效率。.
6061号铝合金是最易于加工的铝合金之一,使用硬质合金刀具时,可在高速下实现干净利落的切削。T6时效处理的铝合金比软时效处理的更易于加工,后者在切削时容易产生粘连并在刀刃上堆积。使用锋利、抛光过的刀具并保持良好的排屑,可确保表面光洁度良好。.
“Machining Doctor”在其评分标准中将6061的切削性能评定为270%,这反映了它与更硬的材料相比,切削起来有多么轻松。由于不同出版商的评分标准各不相同,因此该数值最好作为相对参考,而非绝对分数。实际上,在铝合金中,6061属于较易切削的一类。.
对于硬质合金立铣刀,一般建议切削速度为 650 至 2,000 SFM,而 Machining Doctor 在理想条件下的优化铣削建议则可达 2,100 至 2,840 SFM。 使用硬质合金进行车削时,一般指导范围为1,000至3,300 SFM,优化后的范围为1,670至2,260 SFM。建议从该范围的中间值开始,并根据刀具尺寸、刚性及排屑情况进行调整。.
从严格意义上讲并非如此。易切削合金中添加了铅或铋等元素,这些元素能将切屑破碎成小块。6061合金中不含此类添加剂,因此会形成连续切屑,但只要使用锋利的刀具并确保切屑能顺利排出,它仍然易于加工。.
淬火工具钢、钛合金以及因科镍(Inconel)等镍合金属于最难加工的金属之一,因为它们兼具高强度、导热性差和刀具磨损快等特性。6061铝合金则处于另一端,因为它可以在高速切削时仅造成适度的刀具磨损。 正是这种差异,使得6061在加工成本是关键考量因素时成为广受欢迎的选择。.
这两种热处理状态的最低强度相同,因此选择主要取决于稳定性和价格。T651 通过拉伸进行应力消除,这使得精密板材和宽型零件具有更好的平整度和尺寸稳定性。T6 通常价格更低且更易采购,因此在不需要极高平整度的情况下,它是默认选择。.





