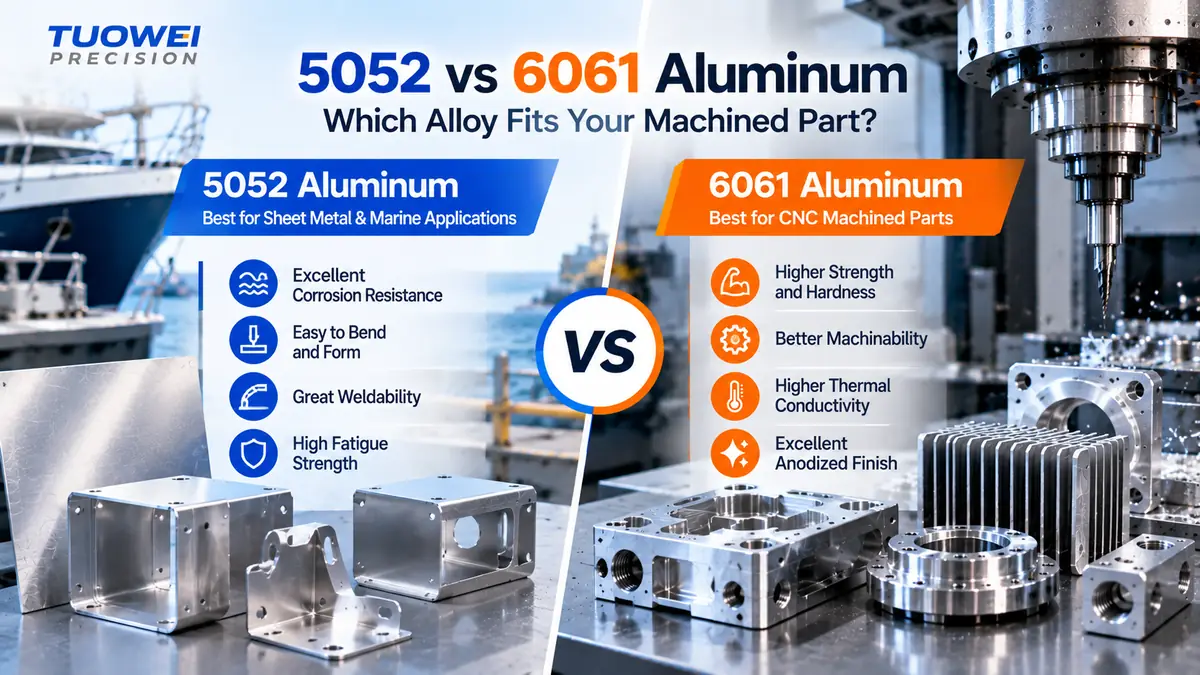
在选择5052还是6061铝合金时,通常由零件的主要加工工艺决定。 对于数控加工件,应选择6061:该材料在T6热处理状态下强度更高,切削效果良好,且阳极氧化处理均匀。对于弯曲的钣金件和暴露在盐水环境中的零件,应选择5052,因为它能紧密成型且不易开裂,并且抗海洋腐蚀性能更佳。.
简答: 6061-T6 的抗拉强度和屈服强度更高,切削加工性更好,且阳极氧化表面处理效果更均匀。 5052-H32 更易于弯曲和焊接,且在盐水环境中的耐腐蚀性更佳,但加工时会产生粘连。如果零件是从坯料上铣削而成,请使用 6061;如果是由板材折弯而成,请使用 5052。.
5052和6061有什么区别?
这种差异源于化学反应。根据 铝业协会的合金指南,, 5xxx系列合金以镁为主要合金元素,而6xxx系列合金则将镁与硅结合,形成硅化镁。.
正是这一项变化决定了每种合金的强度来源:
- 5052 无法进行热处理。. 它通过冷加工得到强化,这体现在“H”型回火状态上,例如H32(应变硬化并稳定化)。.
- 6061 属于可热处理材料。. 该材料经过溶体热处理和人工时效处理,以达到“T6”状态。用于机加工的板材通常为T651状态,即经过拉伸处理的T6状态。.
本次对比中的其他所有方面,从可加工性到焊接性,都源于这一区分。.
5052 与 6061 材料性能对比
下表列出了工程师最常使用的热处理等级的典型数值。规格中的最低要求在 ASTM B209 因为薄板和厚板的强度较低,因此设计时应以最低值为准,而非典型值。.
| 属性(典型) | 5052-H32 | 6061-T6 | 更适合 |
| 极限拉伸强度 | 228 MPa (33 ksi) | 310 MPa (45 ksi) | 6061 |
| 屈服强度 | 193 MPa (28 ksi) | 276 MPa (40 ksi) | 6061 |
| 疲劳强度 | 117 MPa (17 ksi) | 96.5 MPa (14 ksi) | 5052 |
| 弹性模量 | 70.3 GPa | 68.9 GPa | 类似的 |
| 密度 | 2.68 克/立方厘米 | 2.70 克/立方厘米 | 类似的 |
| 导热性 | 138 W/m·K | 167 W/m·K | 6061 |
| 可进行热处理 | 没有 | 是 | 6061 |
| 可加工性 | 白皙,粘稠 | 良好 | 6061 |
| 可成形性与弯曲 | 优秀 | T6中的“差” | 5052 |
| 焊接性 | 优秀 | 好,在焊缝附近强度降低 | 5052 |
| 耐盐水腐蚀性 | 优秀 | 良好 | 5052 |
| 装饰性阳极氧化 | 好,这样看起来就不那么千篇一律了 | 非常好,颜色均匀 | 6061 |
在5052与6061的对比中,有两个数据令人意外。5052的疲劳强度更高,因此抗振动性能更佳。而6061的散热性能比20%高出约20%,这对散热器和电子设备外壳至关重要。.
5052和6061哪一种更易于加工?
6061 更易于加工,而且优势非常明显。.
5052 材质柔软且延展性好。 在车床上加工时,该材料容易产生粘连,形成细长的丝状切屑,并粘附在刀具上。这会导致表面撕裂、产生毛刺以及刀具磨损。该材料的加工性能良好。如果设计要求在5052-H32铝合金上进行机械加工(例如成形盖板上的凹槽),以下方法会有所帮助:
- 使用锋利、经过抛光的硬质合金刀具 专为铝材设计。钝边或涂层边缘会加剧涂抹不均的现象。.
- 积极清除碎片 采用气流或大量冷却液冷却,以避免将细长切屑再次切削。.
- 规划一个去毛刺工序。. 5052 产生的毛刺比 6061 更严重,因此应为每个机加工特征预留边缘精加工的预算。.
- 在可能的情况下,对公差要求应适当放宽。. 柔软的材料在夹紧压力下变形程度更大,因此更难保持极高的平整度。.
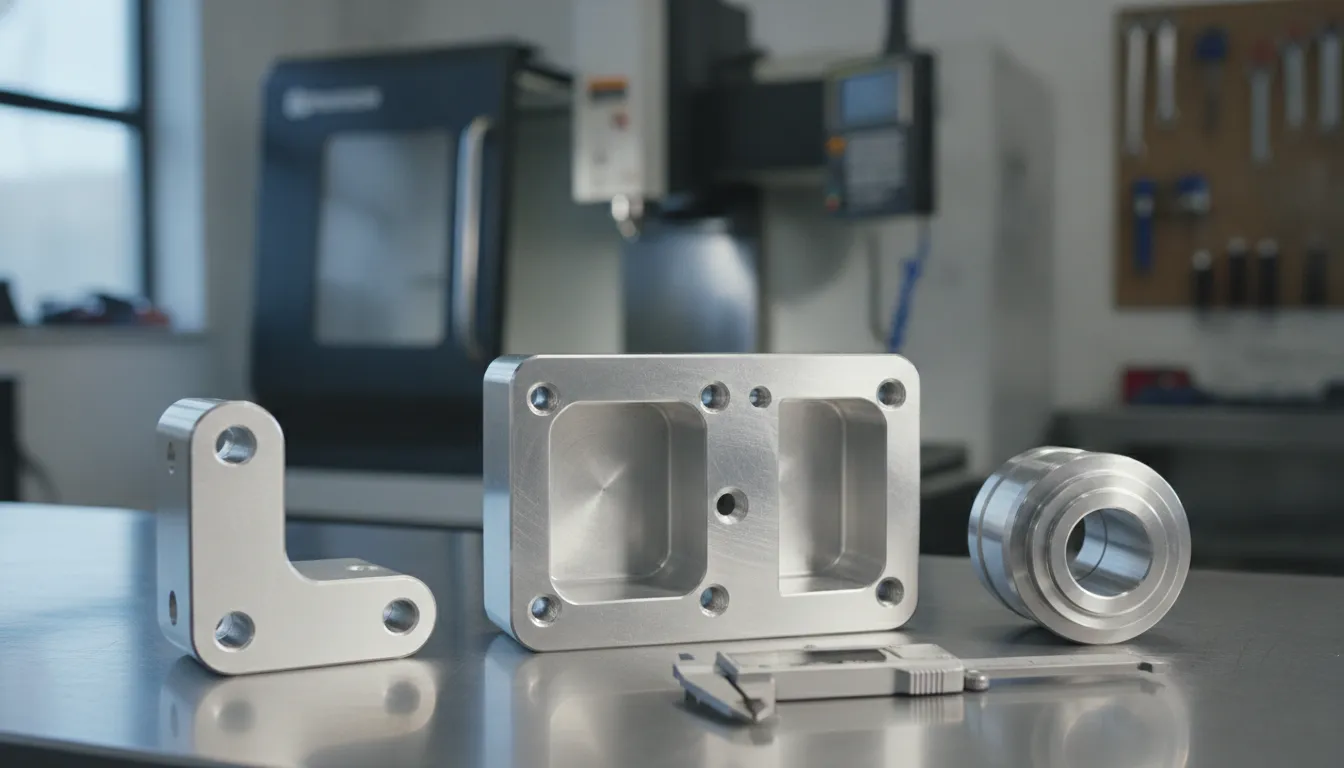
6061-T6 铝合金硬度更高,因此切屑断裂整齐,且表面光洁度能直接由刀具形成。这就是为什么它成为 数控铣削 外壳、支架和固定件,以及为什么大多数工厂对单个零件的报价更快、价格更低。.
我们的立场: 如果零件主要需要进行机加工,请指定使用6061-T651板材。对于需要大量机加工的零件,使用5052材料通常在循环时间和去毛刺方面所增加的成本,会超过材料成本的节省。.
弯曲与成形:5052材的优势所在
5052-H32 铝合金是弯曲加工的标准合金 铝板. 它能够承受较小的弯曲半径而不会开裂,因此非常适合用于机箱、支架、底盘和盖板。.
6061-T6 并不适合用于弯曲加工。它在紧弯的外侧容易产生裂纹。如果必须对 6061 零件进行成形加工,通常会先将其弯曲成较软的状态,然后再进行热处理,这不仅增加了成本,还存在变形的风险。.
一个常见的错误是将机加工件上的合金材质直接复制到钣金图纸上。如果您的 金属折弯 供应商要求将某成型件的材质从6061更换为5052,这通常是正确的决定。.
耐腐蚀性与焊接
5052 通常被称为船用级铝合金。其含镁量使其具有优异的耐盐水和耐盐雾性能,因此常用于船用零部件、燃油箱和户外机柜。.
6061在正常大气环境中也具有良好的耐腐蚀性,而阳极氧化处理可进一步提高其耐腐蚀性。在持续接触海水的环境下,5052是更稳妥的选择。.
在焊接方面,5052 更具优势。由于未经过热处理,焊缝附近的区域能保留大部分强度。 6061-T6铝合金的焊接性能良好,通常使用4043或5356焊丝进行焊接,但热量会破坏焊缝旁热影响区内的T6时效状态,因此,除非再次进行热处理,否则焊接后的6061车架在接头处的强度会降低。.
这两种合金经过阳极氧化处理后是什么样子的?
5052和6061都可以进行阳极氧化处理,而且两者都适用于 II型阳极氧化. 区别在于外观。.
6061 能呈现均匀、一致的颜色,因此通常是化妆品部件的首选材料。5052 的颜色可能略显不均匀,即使在同一槽中,其色调也可能与 6061 有所不同。.
对于紧邻机加工零件的铝板零件而言,这一点同样至关重要,而许多装配问题正源于此。.
将两种合金混合在同一组件中
许多产品同时使用这两种合金,正因如此,关于5052还是6061的选择就不再那么泾渭分明了。一个典型的例子:一个外壳,其底座由6061合金经机加工制成,顶盖则由5052合金折弯而成。.
虽然可以正常工作,但经常会出现两个问题:
- 阳极氧化后出现颜色不一致。. 5052和6061铝合金经过黑色或彩色阳极氧化处理后,颜色极少能完全一致。如果零件需要并排放置,请在生产前索取两种合金的颜色样本,或明确规定可接受的颜色范围。.
- 供应商不同,储罐也不同。. 当钣金件和机加工件分别由不同的工厂进行阳极氧化处理时,两者之间的色差会更加明显。尽可能由同一家供应商为这两个部件提供表面处理服务。.
这两个问题都不构成避免混合合金的理由。只需在图纸上做好相应规划即可。.
如何在图纸上标注合金成分
“图纸上的”铝”并非规格说明,无论你选择的是5052还是6061。请写明合金牌号、状态和产品形态:
- 机加工件: “6061-T651铝板”或“6061-T6511铝棒”,具体取决于库存情况。.
- 钣金件: “5052-H32 铝板”,加上厚度。.
- 标准: 如果您的客户或行业有相关要求,请添加适用标准,例如针对薄板和板材的ASTM B209标准。.
- 完成: 请说明阳极氧化类型、等级和颜色,并说明尺寸是适用于表面处理前还是表面处理后。.
请要求每批货物都提供工厂检验证书。该证书可确认您收到的合金和状态与图纸要求一致。.
您应该为零件选择哪种合金?
| 你的部分 | 最佳选择 | 为什么 |
| 铣削加工的壳体、支架或夹具 | 6061-T651 | 强度高、加工表面光洁、阳极氧化处理均匀 |
| 机箱、盖板或底盘变形 | 5052-H32 | 小弯度且无开裂 |
| 接触海水或盐雾 | 5052 | 更好的耐盐水腐蚀性 |
| 焊接框架必须保持坚固 | 5052 或 6061 经再热处理 | 5052在焊缝处能保持更高的强度 |
| 散热器或散热板 | 6061 | 更高的导热性 |
| 受振动载荷作用的薄壁部件 | 5052 | 更高的疲劳强度 |
当零件既需要机加工又需要弯曲时,应根据主导工艺来确定选用5052还是6061,并在设计时以较弱的性能为基准。.
常见问题
5052的强度是否高于6061?
6061-T6 的抗拉强度和屈服强度均高于 5052-H32,其典型屈服强度约为 276 MPa,而 5052-H32 则为 193 MPa。 然而,5052的疲劳强度更高,且在焊接后能保持更高的强度,因此在某些承受振动载荷或经过焊接的部件中,其整体性能可能更优。.
5052铝合金可以进行数控加工吗?
是的,但与6061相比,它的加工难度更大。5052材质较软且粘稠,因此会形成丝状切屑,并在刀具上产生积屑瘤。 使用锋利的刀具、良好的排屑条件以及保守的切削参数会有帮助。对于需要大量加工的零件,6061-T651通常加工速度更快,且单件成本更低。.
6061铝合金可以弯曲吗?
可以,但6061-T6在进行小曲率半径弯曲时往往会开裂。应采用较大的弯曲半径,或者先以较软的状态进行成形,随后再进行热处理。对于弯曲的钣金件,5052-H32通常是更好的选择,因为它能在不产生开裂的情况下实现小曲率半径的弯曲。.
在海洋应用中,5052和6061哪一种更好?
5052 通常更适合用于船舶领域。其镁含量赋予了该材料优异的耐盐水和耐盐雾性能,因此被称为“船用级铝合金”。6061 在户外环境中的表现也十分出色,尤其是经过阳极氧化处理后,当零件需要更高强度时,通常会选用该材料。.
5052比6061便宜吗?
原材料价格通常相差不大,具体取决于材料形态和市场状况。更大的成本差异来自加工环节。5052型铝合金的弯曲和焊接成本较低,而6061型铝合金的机加工成本较低。应比较成品零件的价格,而非原材料的每公斤价格。.
为您的下一个零件选择5052还是6061铝合金
在选择5052与6061铝合金时,应从加工工艺入手。机加工件应选用6061,弯曲板材件应选用5052,而船用或焊接组件则倾向于选用5052。.
Tuowei Precision 同时加工这两种合金,包括 6061-T651 板材 对于机加工零件和 5052 页 适用于成型件。请通过以下方式发送您的图纸: 图威精密主页 进行DFM(可制造性设计)审查,我们的工程师会在开始切割前指出合金或回火状态的变更。.