注塑成型是一种将熔融材料注入模具中以制造零件的制造工艺, 精密加工的金属模具, ,待其冷却后,将成品从模具中取出。一个模具可以重复这个循环数千甚至数百万次,这就是为什么你每天接触的大多数产品——从手机壳到瓶盖——都是通过这种方式制造的。在英国和欧洲,该工艺被称为“注塑成型”。.
简短回答: 注塑成型是在加热的料筒中将聚合物颗粒熔化,然后将熔体在高压下注入封闭的钢制或铝制模具中,在冷却过程中保持压力,随后打开模具并将成品推出。模具造价昂贵,制造需要数周时间,但此后生产的每个零件成本极低,且与前一个几乎完全相同。.
那么,注塑成型在实际中究竟是什么,对于您的零部件来说,何时采用这种工艺才是合理的?本指南将逐步讲解注塑成型工艺的工作原理、注塑机和模具的作用、可选用的材料,以及真正的成本和风险所在。本指南专为需要决定某零部件是否应采用注塑成型的工程师和采购人员编写。 模压、机加工或打印.
当人们问起什么是塑料注塑成型时,通常指的是热塑性塑料成型,这涵盖了绝大多数的塑料成型件。ABS、聚丙烯和尼龙等热塑性塑料在受热时会软化,冷却时会硬化,因此可以在不改变其化学性质的情况下被熔化、塑形并重新固化。.
每个注塑件中,有三者相互配合:
模具是成本高且制造周期长的环节。一旦模具制成,冲压机就能每隔几秒到几分钟生产一个新零件,具体时间取决于零件尺寸和壁厚。这种权衡——即高昂的初期模具成本与极具成本效益的单件价格——几乎影响着该工艺的每一项决策。.
该方法不仅限于热塑性塑料。金属注射成型使用的是与粘合剂混合的金属粉末;环氧树脂等热固性材料通过加热固化而非熔融;液体硅橡胶(LSR)的成型方式也与此类似。本指南主要聚焦于热塑性塑料,因为这是大多数采购方入门的起点。.
如果您想了解注塑成型的工作原理,请跟随一个注塑周期,从闭模到成品的整个过程。每个周期都会重复相同的五个步骤。.
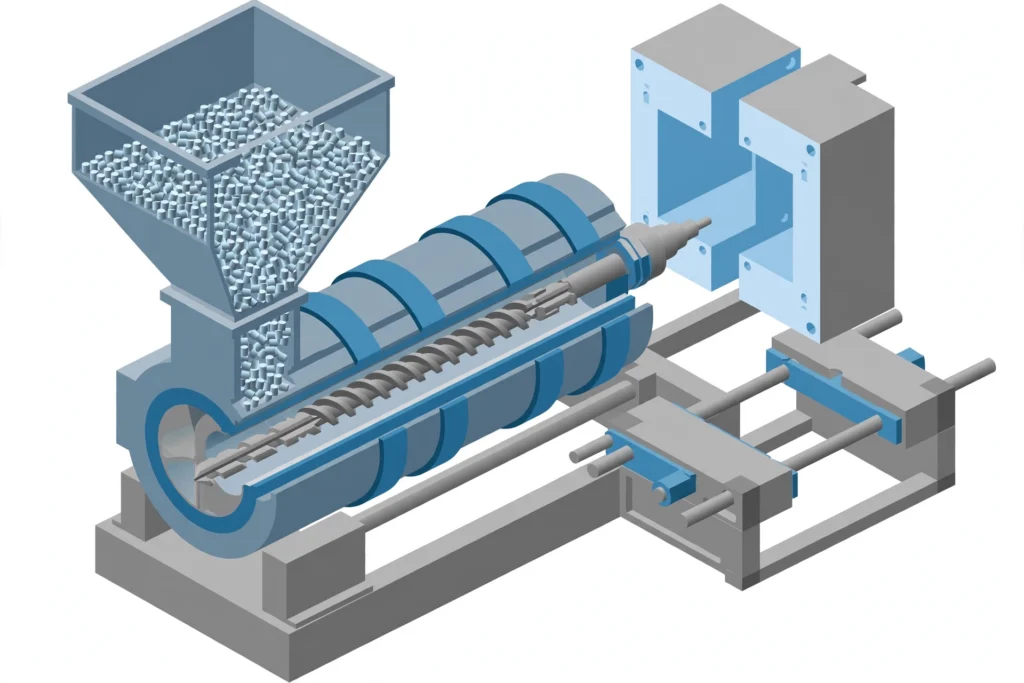
模具的两半合拢,锁紧装置将它们锁在一起。锁模力以吨为单位,必须足够大,才能在熔融塑料对模具施加压力时保持模具闭合。 如果锁模力不足,材料就会从分型线处渗出,形成细小的飞边,这是一种常见的缺陷。选择合适的注塑机规格需要进行专门的计算,计算依据包括零件的投影面积以及材料所需的压力。.
加热筒内的旋转螺杆将颗粒熔化,并积聚一定体积的熔体,称为“射出量”。随后,螺杆像柱塞一样向前推进,将熔体通过喷嘴和浇口,沿流道经由浇口流入型腔。树脂的流动性决定了它填充薄壁和长流道时的顺畅程度。.
塑料在冷却时会收缩。为了弥补这一点,机器在型腔填满后仍会对熔体施加压力,将少量材料进一步压入。这一压实阶段可防止较厚区域出现缩痕和气孔。当浇口凝固且无法再有材料进入时,该阶段即告结束。.
冷却通常是整个成型周期中耗时最长的环节。水流经模具内部的通道,带走热量,直到零件足够坚固,可以顶出。壁厚对冷却时间的影响最大,因此设计师会尽量使壁厚保持较薄且均匀。与此同时,螺杆已经在为下一次注射熔化材料了。.
模具打开后,一个或多个顶针将零件从型芯上顶出。模具再次闭合,下一个循环开始。流道中残留的材料要么被重新研磨并重复利用,要么在热流道模具中根本不会凝固。.
这就是注塑成型在生产车间的工作原理:相同的五个步骤,在严格控制温度、压力、速度和时间的情况下反复进行。 其中任何一个参数的微小变化都会导致零件发生改变,因此一旦首批样品通过检验,工艺参数就会被记录并锁定。有些工程师将整个循环分为“充料”和“冷却”两个阶段,但上述五个步骤能更清晰地揭示问题产生的根源。.
大多数印刷机都由以下三个主要部分组成:
| 章节 | 主要部件 | 功能介绍 |
|---|---|---|
| 注射单元 | 料斗、料筒、往复螺杆、加热带、喷嘴 | 将颗粒熔化并注入型腔 |
| 夹紧装置 | 压板、拉杆、液压或电动夹紧装置 | 打开、关闭并保持模具闭合 |
| 模具(工装) | 型腔、型芯、流道、浇口、冷却通道、顶针 | 使工件成形并对其进行冷却 |
了解注塑成型在模具层面的工作原理,就能解释大多数质量问题。 模具理应得到比平时更多的关注,因为几乎所有与尺寸或表面光洁度相关的问题,其根源都可追溯到模具设计。浇口位置决定了材料流动路径以及焊缝的形成位置;冷却通道的布局决定了零件冷却的均匀程度以及是否会翘曲;脱模斜度则决定了零件能否顺利脱模。.
模具通常由铝或淬火工具钢制成:
模具寿命通常用SPI模具等级来描述。101级模具的设计寿命超过1,000,000个循环,而105级原型模具的寿命可能只有几百个循环。如果您想了解模具制造成本的去向,请参阅我们的 注塑模具成本明细 逐一讲解了每个成本驱动因素。.
材料的选择会影响强度、刚度、耐热性、耐化学性、外观、收缩率以及价格。以下是制造塑料零件时最常用的材料:
| 材料 | 主要特性 | 典型部件 |
|---|---|---|
| ABS | 坚韧、易于成型、零件表面质量好 | 外壳、机箱、消费类产品 |
| 聚丙烯(PP) | 成本低、耐化学腐蚀、柔韧性好 | 瓶盖、封口件、活铰链、容器 |
| 聚碳酸酯(PC) | 透明,抗冲击性极强 | 镜片、护罩、安全部件 |
| 尼龙(PA) | 强度高、耐磨,通常为玻璃纤维增强型 | 齿轮、衬套、结构卡扣 |
| POM(乙缩醛) | 刚性强、摩擦小、尺寸稳定 | 精密齿轮、卡扣式连接 |
| 聚乙烯(HDPE、LDPE) | 成本低、坚固、防潮 | 容器、储罐、包装 |
| TPE 和 TPU | 具有橡胶般的特性,伸长率高 | 握把、密封件、包覆成型手柄 |
未填充的牌号流动性更好,且能形成更光滑的表面。玻璃纤维增强牌号可提高刚度和耐热性,但会加速模具磨损,且如果纤维排列不均匀,可能会导致变形。.
我们的观点: 首先根据零件的使用条件和所需的机械性能选择材料,然后检查其可成型性。即使某种树脂在技术数据表上看起来非常理想,但如果零件设计与之不匹配,仍可能导致翘曲或循环时间过长。.
该标准流程有多种变体,每种变体都用于解决特定的设计问题:
那么,塑料注塑成型在实际产品中有哪些用途呢?几乎所有需要批量生产的零部件都适合采用这种工艺,这使得该工艺的应用范围极为广泛:
其共同点在于可重复性。当需要生产数千个尺寸和表面均完全相同的零件时,这种工艺几乎无可匹敌。一个带有多个型腔的模具甚至可以在每个循环中生产多个零件,从而进一步降低生产成本。.
每个流程都存在取舍。在做出决定时,以下几点最为关键:
| 优势 | 缺点 |
|---|---|
| 大批量生产时,单件成本极低 | 高昂的初期模具成本 |
| 循环时间短,通常每件仅需几秒 | 模具制造需要几周时间 |
| 零件之间的重复性极佳 | 模具制作完成后的设计变更成本高昂 |
| 带有加强筋、凸台或卡扣连接的复杂几何形状 | 设计规则对壁厚和每个底切进行了限制 |
| 种类繁多的材料和颜色 | 对于极小批量而言,这样做并不经济 |
| 材料浪费少,后处理少 | 零件尺寸受压机尺寸的限制 |
最大的缺点恰恰是买家往往低估的那一点:模具加工完成后若要修改设计,就意味着必须对淬火钢进行改动。要增加零件的材料量,通常只需通过机加工去除更多模具材料即可;而要减少材料量,则可能需要进行焊接并重新加工模具。这就是为什么在制作模具之前进行设计审查能节省大量成本。.
注塑成型很少是唯一的选择。其他制造工艺(如数控加工和增材制造)通常也会成为同一零件的竞争方案,而正确的选择主要取决于零件数量、材料以及设计是否已定型。.
| 系数 | 注塑成型 | 机械加工 | 三维打印 |
|---|---|---|---|
| 最佳数量 | 数百到数百万 | 1 到几千 | 1 到几百 |
| 前期成本 | 高(模具) | 低 | 非常低 |
| 每个部件的成本 | 大宗交易时价格极低 | 中至高 | 中至高 |
| 首件产品交货周期 | 周 | 天 | 天 |
| 设计变更 | 昂贵 | 简单 | 简单 |
一条实用准则:通过机械加工或3D打印制作原型,直到设计不再变更,然后转入模具制作阶段。如需更深入的比较,请阅读我们的指南: 数控加工与注塑成型.
大多数注塑问题早在首次注塑之前就已经在设计阶段就已埋下隐患。以下准则反映了图威工程师在可制造性设计(DFM)评审过程中所检查的内容:
当零件出现问题时,最常见的问题包括凹陷、翘曲、注塑不足、飞边和焊缝。我们关于 常见注塑缺陷 解释了每种情况的原因及解决方法。.
总成本包括两部分:模具和零部件。.
达到收支平衡的时机比许多人预期的要早。一旦需要几百到几千个相同的零件,与逐个零件进行机加工或3D打印相比,模具的成本往往就能收回。.
在 拓维精密, ,在开始任何钢材切割之前,注塑项目都会先进行免费的DFM审查和模具流分析。我们的 塑料注塑成型服务 从封面原型制作到全面投产,我们拥有90至830吨的压机。我们通过自己的 注塑模具 团队。通常的时间安排是:约2周后提供首批样品,约4周后投入量产。.
质量检查分为三个阶段:生产前的模具试模、生产过程中对温度、压力和速度的监控,以及使用三坐标测量机和色差仪进行的最终检验。如果您不确定您的零件是否适合注塑成型,请发送 CAD 文件。我们的工程师会如实告知您,是选择机加工还是3D打印作为第一步更为合适。.
注塑成型就像将熔融的塑料填充到精确的金属模具中一样。塑料在压力作用下被注入模具,冷却后凝固,最终作为成品从模具中弹出。随后,同一套模具会继续生产下一个完全相同的零件。.
其主要缺点是前期模具成本和交货周期较长。制造一个生产模具可能需要数周时间,此后若进行设计更改,成本会很高。对于极小批量生产,采用机械加工或3D打印通常更经济。.
模具的使用寿命取决于材料和制造质量。根据SPI分类标准,101级钢制模具的设计使用寿命超过100万次循环,而铝制原型模具的使用寿命则可能在几百次到几千次之间。.
最常见的塑料包括聚丙烯、ABS、聚乙烯、聚碳酸酯、尼龙和聚甲醛。每种塑料在成本、强度、耐热性和外观方面的平衡各不相同,因此正确的选择取决于成品零件的使用方式和用途。.
虽然没有固定的数量标准,但通常在生产几百到几千个零件时,模具制造才开始显现效益。如果产量低于这个范围,每个零件的模具成本就会很高,因此从整体来看,采用机加工或3D打印往往更划算。.