
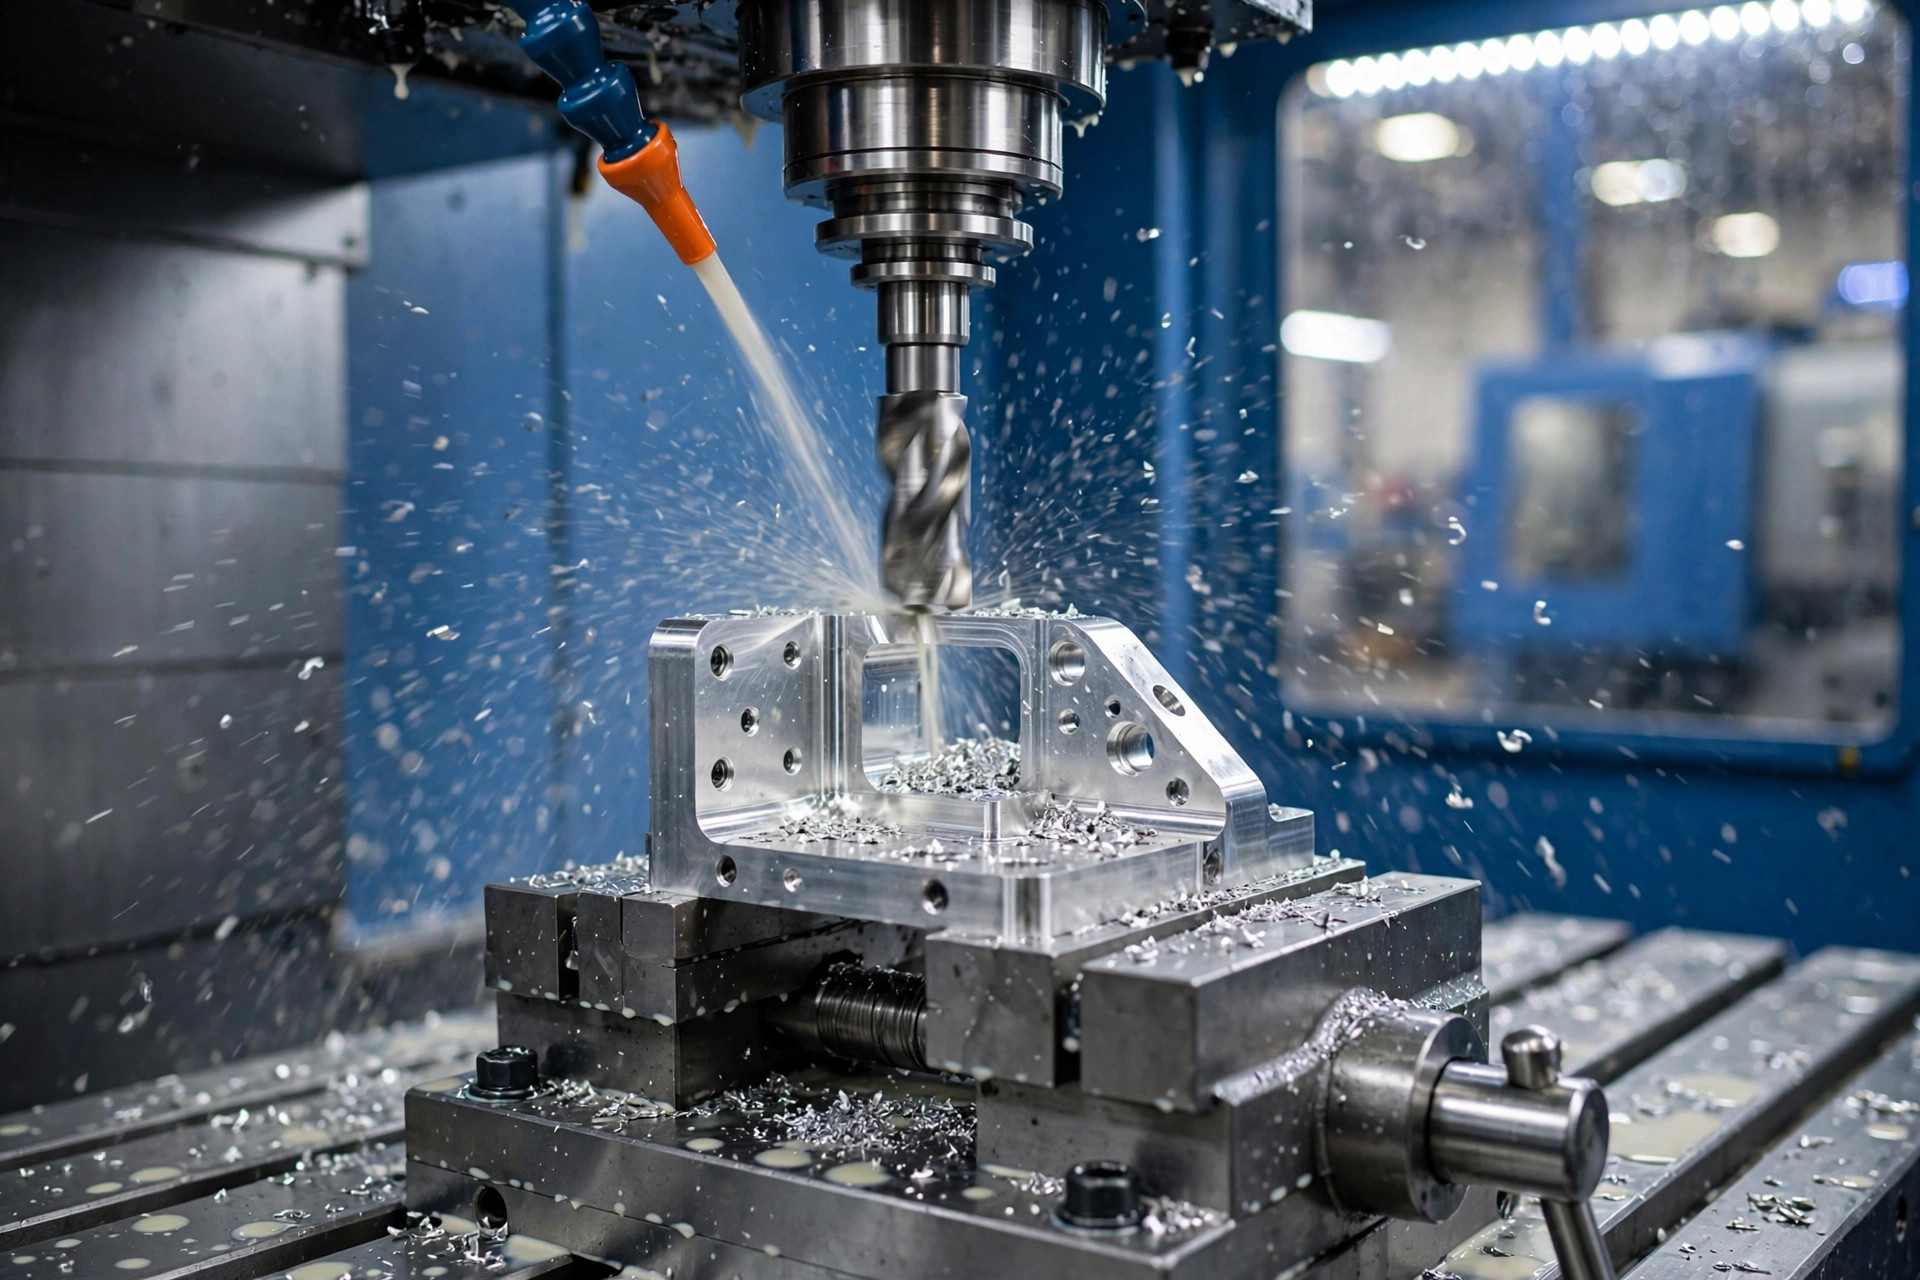
在加工7075铝合金时,铝便不再表现得像一种“柔软、易加工”的金属了。 7075是常见铝合金中强度最高的——在T6状态下,7075-T6铝合金的抗拉强度可达83,000 psi(572 MPa),接近某些钢材的强度,而重量仅为其三分之一左右。 正是这种强度,使得飞机制造商、国防承包商和高性能品牌都指定使用它;这也正是为什么加工7075铝合金比加工那些“宽容”的合金需要更严格的规范:更锋利的刀具、受控的切削参数,以及针对材料内部残余应力的处理方案。.
本指南详细介绍了在计算机数控(CNC)设备上加工7075铝合金的完整流程——包括有效的刀具选择、实际可行的切削速度和进给量、如何在T6和T7351两种时效状态之间进行选择,以及如何防止精密零件在离机后发生翘曲。 如果您仍在考虑零件应选用哪种合金,不妨从我们的 CNC加工最佳铝合金分级指南, 然后回到这里查看加工细节。.
7075铝合金 该合金属于7000系列,其中锌是主要合金元素(5.1–6.1%),辅以镁(2.1–2.9%)和铜(1.2–2.0%)。 该合金于20世纪30年代为机身结构而开发,是一种可通过热处理增强强度的合金,其强度来源于沉淀硬化:即先进行固溶热处理,随后进行人工时效处理。 由此制成的铝合金具有出色的强度重量比——这种比强度是其他轻质材料难以匹敌的——此外还具有良好的抗疲劳性,密度仅为 0.102 磅/英寸³(2.81 克/厘米³)。 该合金以板材、棒材、薄板和挤压型材的形式供应,几乎所有精密零件都以其中一种形式为起点。.
在机加工过程中,7075铝合金的以下三项性能最为关键:
完整的注册化学成分既解释了其强度,也解释了其加工性能——其中包括微量铬的添加(0.18–0.28%),该成分可控制晶粒结构并有助于抵抗应力腐蚀开裂:
| 元素 | 内容 |
|---|---|
| 锌(Zn) | 5.1–6.1% |
| 镁(Mg) | 2.1–2.9% |
| 铜(Cu) | 1.2–2.0% |
| 铬(Cr) | 0.18–0.28% |
| 铁(Fe) | 0.50% 最大值 |
| 硅(Si) | 0.40% 最大值 |
| 锰(Mn) | 0.30% 最大值 |
| 钛(Ti) | 0.20% 最大值 |
| 铝(Al) | 平衡 |
该合金在北美被命名为UNS A97075,在欧洲被命名为EN AW-7075,在DIN体系中被命名为AlZnMgCu1.5(材料编号3.4365)。.
您选购的钢材,在主轴启动之前就决定了加工过程的一半成败:
| 性情 | 状况 | 抗拉强度 | 屈服强度 | 伸长率 | 通常的选择是 |
|---|---|---|---|---|---|
| 7075-T6 / T651 | 峰值年龄;T651通过拉伸进行应力消除 | 83,000 psi(572 MPa) | 73,000 psi (503 MPa) | 11% | 最高强度;用于精密零件的T651钢板 |
| 7075-T73 / T7351 | 已过抗应力腐蚀时效处理期限;T7351 已进行应力消除处理 | 73,000 psi(505 MPa) | 63,000 psi (435 MPa) | 13% | 厚实且经过精密加工、暴露在天气或海风中的零件 |
| 7075-O | 退火 | 33,000 psi(228 MPa) | 15,000 psi(103 MPa) | 16% | 先进行成形,然后进行热处理以获得更强的回火状态 |
7075-T6的其他力学性能及参考值:杨氏模量 ≈ 10,400 ksi (71.7 GPa), 导热系数 ≈ 130 W/m·K,电导率约为 40% IACS,熔点范围约为 890–1,180 °F (477–635 °C)。.
不——但它的加工容错性不如6061。7075铝合金的切削性能通常被评定为约70–80%级易切削黄铜(或2011-T3铝合金)的水平——对于高强度合金而言,这已是良好的切削性能。 使用锋利的刀具时,切屑形成整齐且呈段状:它会产生短而断裂良好的切屑,而不是较软合金加工时产生的长而丝状的切屑;毛刺极少,且能保持极佳的表面光洁度。.
车工们常犯的错误就是把它完全当作6061来处理:
简而言之,加工7075铝合金需要刚性良好的夹具、锋利的硬质合金刀具以及稳定的切屑排出——只要这三点做对,这种合金的切削加工体验确实非常顺畅。.
在任何7075铝合金数控加工任务中,刀具选择都是首要的决策。针对该合金的切削刀具需遵循以下几条简单规则:
刀具磨损是每项7075加工任务中一个容易被忽视的因素。该合金的硬度会持续磨圆切削刃,而磨损的刀具无法再有效切削切屑,转而开始“犁削”——这会导致表面光洁度下降、温度升高以及尺寸偏差。 在生产加工中,应通过“每刃加工件数”来追踪刀具寿命;应按计划对刀具进行转位或更换,而非等到刀具失效才处理;此外,请留心聆听:经验丰富的车工能在表面光洁度出现变化之前,就通过听觉察觉到切削音调的变化——这正是刀具变钝的信号。.
7075 材料在较高主轴转速下加工,其转速略低于软合金加工时所采用的最高转速,因为切削刃寿命和表面光洁度比材料去除率(MRR)更为重要。 优化切削参数应从表面速度(SFM,即每分钟表面英尺)和每齿进给量开始。请将下图作为使用充淹式冷却液的硬质合金刀具的经验起始值,然后根据您的机床、刀具和工件几何形状进行调整。.
| 操作 | 切削速度 | 饲料指南 | 说明 |
|---|---|---|---|
| 铣削(粗加工) | 820–1,150 英尺/分钟(250–350 米/分钟) | 3/8–3/4 英寸铣刀的切屑负荷为 0.004–0.010 英寸/齿(0.10–0.25 毫米) | 径向进给量为刀具直径的30–50%;建议采用爬升铣削 |
| 铣削(精加工) | 1,150–1,800 英尺/分钟(350–550 米/分钟) | 切屑负荷 0.002–0.005 in/齿(0.05–0.13 mm) | 采用较小的径向切削深度(直径的2–5%),以获得最佳表面光洁度 |
| 钻探 | 490–820 英尺/分钟(150–250 米/分钟) | 0.002–0.008 英寸/转(0.05–0.20 毫米/转),具体取决于钻头尺寸 | 深孔钻削;适用于批量生产的内冷钻头 |
| 转动 | 980–1,650 英尺/分钟(300–500 米/分钟) | 0.004–0.012 英寸/转(0.10–0.30 毫米/转) | 正前角抛光刀片;连续切削可避免滞留痕迹 |
| 开槽与开槽 | 700–1,180 英尺/分钟(215–360 米/分钟) | 0.002–0.006 英寸/转(0.05–0.15 毫米/转) | 细长刀具需要坚固的支撑;在切削过程中保持切削液流向切削面,以清除沟槽中的切屑 |
在加工7075铝合金时,以下三个参数设置既能延长刀具寿命,又能保证加工精度:
变形是7075铝合金加工中最大的报废风险,但这与切削本身几乎无关。 板材和棒材出厂时,因淬火处理而残留有残余应力。若切削去除材料不均匀,应力平衡就会发生变化——零件一松开夹具,就会发生弯曲、扭曲或回弹。从厚板加工而成的薄壁件和大型内腔是情况最严重的案例。.
一个能防止变形的加工顺序如下:
这些正是我们应用于 薄壁铝件加工 一般而言——对于7075材料,省略这些步骤的代价会更高,因为材料本身的应力以及零件的尺寸都更大。.
在T6与T7351的选型决策中,牺牲了约12%的强度,换取了精密零件通常更需要的两项特性:稳定性和抗应力腐蚀性。.
这两种回火状态都源于相同的热处理工艺——在900 °F(480 °C)附近进行固溶处理,随后进行水淬火,最后进行人工时效。 T6在强度达到峰值时停止时效;T73则继续进行过时效处理,在牺牲部分强度的同时,稳定了晶界结构,从而抵抗应力腐蚀开裂。因此,轧厂证书上的时效等级代码绝非单纯的文书工作——它关乎加工性能和使用寿命的决策。.
实用规则:如果图纸上仅标注“7075”,则对铣削板件应按T651状态报价并加工。 如果零件是带有深腔且需在户外环境中使用的厚壁航空航天接头,请在加工前与客户商定采用T7351热处理——在图纸上更改热处理等级比报废一批变形的外壳更经济。.
7075 材质的加工效果良好,可获得极佳的表面光洁度——采用上述精加工参数,刚从刀具上取下时,Ra 32 µin(0.8 µm)或更优的光洁度是完全可行的。在此基础上,常见的精加工工艺包括:
由于未处理的7075铝合金耐腐蚀性仅属一般,因此对于将接触潮湿环境、盐雾或异种金属的零件而言,防护性表面处理是必不可少的。.
最简洁的诚实答案是:6061是更好的通用选择,7075则是更优的专用选择。6061-T6(抗拉强度45,000 psi / 310 MPa)价格更低、更易采购、焊接性能良好,且阳极氧化效果极佳。 7075-T6 的强度大约比 80% 高,在疲劳载荷下表现更佳,且加工后表面更光洁、切屑更短——但材料价格更高,实际上不可焊接,且在防腐蚀和防变形方面需要更加谨慎。.
当设计确实受强度或疲劳极限限制时,请选择7075:例如受力较大的连接件、航空航天结构件,以及需要更薄、更轻的截面来承受载荷的高性能部件。对于普通外壳、支架、夹具以及任何需要焊接的部件,请继续使用6061。我们的详细 6061与7075铝合金对比 将该决定按每处房产逐一分解。.
凡是强度重量比决定设计的地方,都会集中使用7075铝合金加工件:
不。其切削性能评级约为70–80%(相对于易切削黄铜),这使其成为较易加工的高强度合金之一。 与较软的合金相比,它确实需要更锋利的硬质合金刀具、更坚固的夹具以及更好的切屑控制,而且会更快地磨损刀具——但只要参数设置得当,它就能产生短切屑并获得极佳的表面光洁度。.
由于7075合金中锌和铜含量较高,熔焊接头在凝固过程中会发生热裂纹,且高温会破坏焊区的T6时效状态,导致接头强度降低。因此,实际应用中,7075零件通常采用紧固件、粘接或热缩配合等方式进行连接。 如果设计必须采用焊接,工程师通常会将需要焊接的构件改用6061铝合金。.
7075,优势明显。在T6热处理状态下,7075的抗拉强度可达83,000 psi(572 MPa),屈服强度为73,000 psi(503 MPa),而6061-T6的抗拉强度仅为45,000 psi (310 MPa) 和 40,000 psi (276 MPa)——此外还具有更优的抗疲劳性能。正是由于这种强度,尽管价格较高,7075仍被指定用于高应力部件。.
是的。II型硫酸阳极氧化和III型硬阳极氧化均可应用于7075铝合金,而在对耐磨性和防腐性要求最高的情况下,硬阳极氧化是常见的选择。 不过,对于外观件,请做好心理准备:该合金中的锌含量可能会使透明阳极氧化层呈现出轻微的黄灰色调,而且与6061合金相比,要保持颜色的一致性更为困难。.
原因有三:其锌铜合金成分的成本高于6061的镁硅配方;产量较小,因此库存的规格和状态较少;此外,更严格的加工和消除应力工序(T651、T7351)增加了厂方成本。 在不计入加工成本的情况下,预计其每磅价格将比6061系列高出一个明显的价差。.
只能轻柔地进行,且通常不适用于T6状态——7075-T6板材的弯曲半径需约为材料厚度的6至10倍,即便如此仍存在开裂风险。 需要真正成形的零件,通常先在软态(O态,即退火态)下进行弯曲,然后进行T6热处理;或者重新设计为机加工零件——这也是许多7075部件采用铣削加工而非成形加工的原因之一。.
成功加工7075铝合金的关键在于充分了解该合金的特性:这是一种高强度、经热处理的材料,使用锋利的硬质合金刀具并配合正确的切削速度和进给量,可实现干净利落的切削;但若刀具钝化、装夹不牢或切削操作粗心大意,则会导致刀具磨损、材料过热及工件变形。 从经应力消除处理的T651(或在恶劣环境下使用T7351)开始,均匀地进行粗加工,轻度精加工,并在之后对表面进行保护——这样,7075就能达到其他轻质材料难以企及的公差和表面光洁度。.
如果您正在规划量产零件,我们的 铝材数控加工完全指南 涵盖了更广泛的过程,而图伟的 7075铝合金加工服务 team machines 7075-T6 和 T7351 零件,适用于航空航天、国防及工业制造项目——请将您的图纸发送给我们,我们将为您提供报价并进行免费的可制造性评估。.






