需要专业的加工解决方案?拓维 Proto 团队可满足您的所有加工需求。现在就联系我们,为您正在进行或即将进行的项目报价!
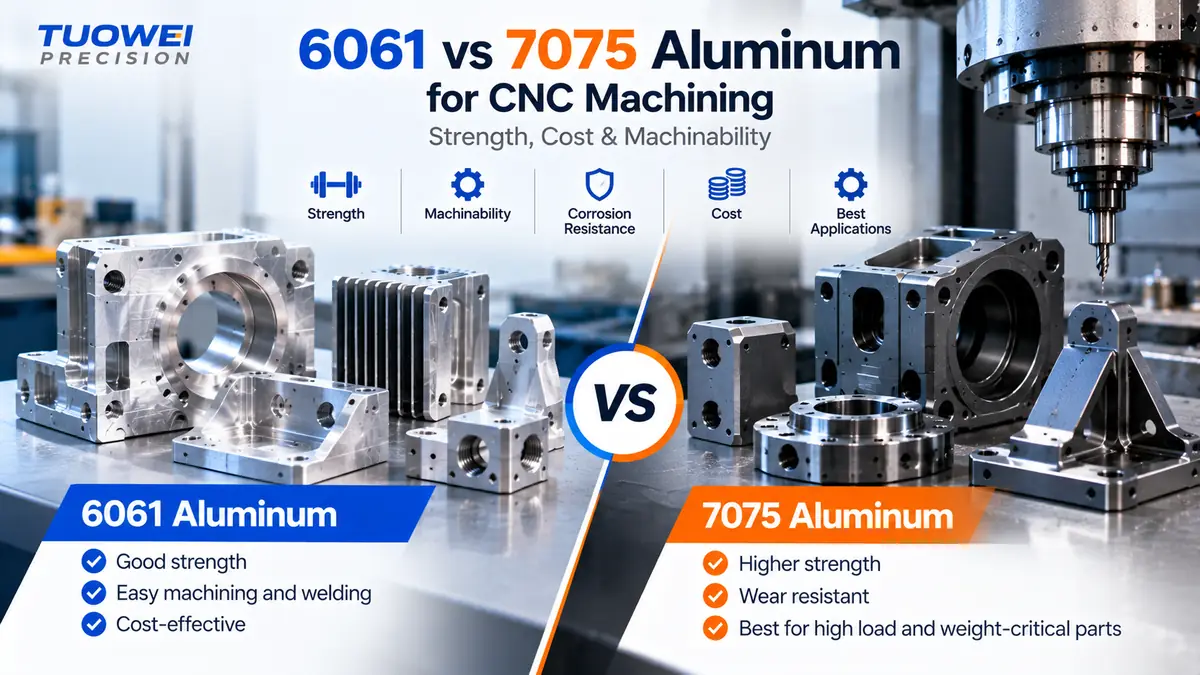
6061与7075铝合金的选择归根结底取决于一个权衡。7075-T6的强度约为6061-T6的1.7倍,但价格更高,无法进行熔焊,且耐腐蚀性较差。 对于大多数机加工零件而言,6061是更经济、更易加工的选择。仅当载荷计算表明零件需要额外强度时,才应选用7075。.
简短回答: 6061-T6 适用于支架、外壳、机箱、夹具和散热器,它以较低的价格提供了良好的强度、易加工性、可焊性以及洁净的阳极氧化表面处理。 在航空航天、机器人和国防领域中,对于受力较大且对重量要求严格的零件,应选用7075-T6或T651。这两种合金的刚度几乎相当,因此7075也无法完全防止零件发生弯曲。.
下文中的物理性质数值均来自美国宇航局(NASA)的材料手册,而非供应商的博客,这也是为什么其中一些数值看起来比你在其他地方看到的要低的原因。.
两者的区别首先体现在化学成分上。6061属于6xxx系列,通过添加镁和硅来增强强度。7075属于7xxx系列,其中锌是主要合金元素,并添加了镁和铜。.
这两种材料均可进行热处理。“T6”表示先进行固溶热处理,然后进行人工时效处理以达到最大强度。“T651”则是在淬火后进行受控拉伸以消除残余应力,这一点在开始从板材上切除材料时尤为重要。.
正是这些锌和铜的含量赋予了7075铝合金其强度。这也是7075铝合金更难焊接且耐腐蚀性较差的原因。.
该表采用了《NASA材料数据手册》中列出的T6型薄板和T651型钢板的设计值,用于 6061铝合金 和 7075铝合金.
| 物业 | 6061-T6 / T651 | 7075-T6 / T651 |
| 极限抗拉强度(设计值) | 45 ksi (310 MPa) | 77 ksi(531 MPa) |
| 抗拉屈服强度(设计值) | 40 ksi (276 MPa) | 66 ksi (455 MPa) |
| 伸长率 | 8 至 10%,具体取决于厚度 | 7% |
| 密度 | 2.70 克/立方厘米 | 2.80 克/立方厘米 |
| 弹性模量 | 10.0 × 10³ ksi (68.9 GPa) | 10.3 × 10³ ksi (71.0 GPa) |
| 导热系数(T6) | 约 167 瓦/米·开尔文 | 约 131 W/m·K |
| 熔合焊接 | 只要按照正确的程序操作,效果就很好 | 不建议 |
| 应力腐蚀开裂 | 良好的耐通用腐蚀性 | 仅在T73回火状态下具有抗性 |
| 可加工性(手册评级) | 在T4和T6中表现优异 | 不错;在淬火硬化状态下难度更大 |
从该表中可以直接得出以下几点结论:7075的抗拉强度比70%高约70%。在体积相同的情况下,其重量比70%重约4%。其刚度仅比70%高约3%。 而6061的导热性能约高出27%,这也是它通常被选作机加工散热器材料的原因。.
搜索“7075与6061的强度数据”,你会发现几种不同的答案。这种差异主要源于将两种不同的数据混为一谈。.
典型值 是测试批次的平均值。. 最小值或设计值 这些标准设定得较低,因此几乎每批材料都能达到这些要求。NASA 7075手册中同时列出了这两项数值:T6状态下典型的抗拉强度和屈服强度分别为83 ksi和73 ksi,而T6板材和T651钢板的设计值分别为77 ksi和66 ksi。.
这两个数字都没有错。它们回答的是不同的问题。.
我们的建议:根据产品规格中针对您实际形状和厚度的最小值来确定结构件的尺寸,仅将典型值用于比较6061和7075两种材料。对于板材,适用规范是 ASTM B209, ,且随着板材变厚,最小值会下降。《6061手册》显示了伸长率呈现相同的趋势,即从中等厚度板材的10%降至1至2英寸厚时的8%。.
在强度方面确实如此,但在刚度方面则仅略有差异。这一区别对合金的选择影响之大,远超数据表上的任何其他数值。.
如果某个部件在受力时因屈服或断裂而失效,通过将6061-T6与7075-T6进行直接对比可以发现,7075材料能承受的应力约为6061-T6的1.7倍,或者在保持相同载荷的情况下,其截面可以做得更薄、更轻。这就是为什么它会出现在 航空航天零部件, 无人机机械臂、机器人连杆和重载夹具。.
如果该零件的真正问题在于挠度,那么7075材料几乎起不到任何作用。刚度取决于弹性模量,而7075的弹性模量仅比3%高出约3%。 一个弯曲过度的6061支架,即使改用7075材料,弯曲程度也几乎不会减少。解决之道在于几何设计:加深截面、增加加强筋或缩短跨度。.
因此,在更换合金以解决“薄弱”部件的问题之前,应先确认该部件是因强度不足还是刚度不足而出现故障。7075合金的强度高于6061合金,但更换合金只能解决上述两个问题中的一个。.
选择6061还是7075对加工周期时间的影响通常不大。这两种材料都易于加工,且二者共同涵盖了买家所指的“最适合数控加工的铝合金”的大部分需求。 美国宇航局(NASA)手册将6061在T4和T6时效状态下的加工性能评为“优秀”,并将7075描述为在常规加工中表现良好,但在硬化时效状态下加工难度较大。.
实际上,这种差异体现在切屑和表面上。6061-T6 材质较软,如果刀具钝了或进给量过小,切屑可能会在刀具刃口处涂抹或堆积。 7075-T6 硬度更高,切屑断裂更干净,通常能在精细特征上获得更锐利的表面光洁度,但代价是刀具磨损速度会稍快一些。.
这两种合金在加工过程中最大的风险是变形。深度铣槽会释放板材中锁定的应力,薄壁零件在从夹具上取下后可能会发生翘曲。如果以T651型消除应力的板材为起点,先进行粗加工,松开夹具后再进行精加工,这样可以确保大多数零件保持平整。我们的 数控铣削服务 应规划好薄壁铝制零件的粗加工和精加工顺序,因为增加这一步骤的成本,比报废变形的零件要低。.
焊接。. 6061在采用正确工艺的情况下可进行良好的熔焊。焊接会软化热影响区,因此,除非再次进行热处理,否则焊接后的6061组件在接头处无法保持完整的T6强度。 美国宇航局(NASA)手册明确指出,不建议对7075进行熔焊。如果设计需要焊接接头,7075通常不是合适的选择。.
腐蚀。. 6061 具有良好的耐一般腐蚀性。7075-T6 的耐腐蚀性较差,且易发生应力腐蚀开裂;该手册将 T73 列为抗应力腐蚀的热处理状态。暴露在外的 7075 部件通常需要进行防护性表面处理。.
阳极氧化。. 这两种合金均易于进行阳极氧化处理,包括硬质阳极氧化。 6061 能呈现最清澈、最均匀的颜色,因此它是外观件的首选材料。7075 在透明色和浅色处理下可能会显得略微偏暗或偏黄,因此应避免在同一可见组件中混合使用 7075 和 6061 零件。当零件必须保持导电性时,, 铬酸盐转化涂层 既能保护这两种合金,又不会使表面绝缘。.
合金只是规格要求的一半。其后的回火处理会改变零件在机加工和使用过程中的性能表现。.
| 性情 | 其含义 | 何时应指定它 |
| 6061-T6 | 经溶液处理并人工老化 | 通用零件用棒材和型材 |
| 6061-T651 | T6 加拉伸应力消除 | 适用于平板、带凹槽或薄壁零件的夹具 |
| 7075-T6 | 全员出动 | 杠铃,以及对最大强度要求较高的部件 |
| 7075-T651 | T6 加拉伸应力消除 | 用于机加工结构件的板材 |
| 7075-T73 | 因时效过长而丧失抗应力腐蚀能力 | 在腐蚀性环境中承受持续载荷的部件 |
T73 牺牲了 T6 的一部分强度,以换取抗应力腐蚀能力。我们的建议是:对于需要进行大量机加工的板材零件,无论采用哪种合金,均应指定 T651;而 T73 应仅用于经应力工程师确认在腐蚀性环境中会承受持续拉应力的零件。 在图威的材料清单中,7050-T7451 也可用于 7075 并不最适合的厚航空航天板材。.
一旦明确了零件的限制因素,大多数关于7075与6061的选材决策自然就能迎刃而解。下表反映了这两种合金在数控加工中的典型应用情况。.
| 零件类型 | 更好的选择 | 为什么 |
| 电子设备外壳和机箱 | 6061-T6 | 强度足够,阳极氧化色泽纯净,成本较低 |
| 散热器和冷板 | 6061-T6 | 导热系数约高出27% |
| 焊接框架和支架 | 6061-T6 | 7075 不应进行熔焊 |
| 夹具、工装和机床底座 | 6061-T651 | 刚度和平整度比强度更重要 |
| 无人机臂和机器人连杆 | 7075-T651 | 薄型、轻量化结构的高强度 |
| 航空航天用接头和支架 | 7075-T651 或 T73 | 强度,适用于存在应力腐蚀风险的T73材料 |
| 高负荷夹具、齿轮和轴 | 7075-T6 | 更高的强度和更坚硬的表面 |
| 未做表面处理的户外或船用部件 | 6061-T6 | 更好的耐一般腐蚀性 |
当零件位于立柱之间时,选择6061-T6还是7075-T6通常取决于一个问题:较薄的7075型材能否节省足够的重量,以抵消额外的材料和表面处理成本?如果答案是否定的,那么6061更胜一筹。.
7075铝合金棒材和板材的价格明显高于6061,且7075的库存规格较少。各供应商、不同形态和规格的公布溢价差异较大,因此请查阅您所需库存的当前分销商或工厂报价,而非仅依赖经验法则。.
成品零件的溢价通常低于金属本身的溢价。对于数控加工零件而言,加工时间、装夹和精加工的成本往往高于材料成本,而且由于两种合金的加工速度相近,加工周期几乎不会发生变化。 金属溢价主要体现在由大型坯料切削而成的零件上,或者在材料成本在单位成本中占比更大的大批量生产中。.
还有两项隐性成本值得补充。7075材料通常需要进行保护性表面处理,而6061材料则可以省去这一步;此外,其应力腐蚀行为可能会迫使您选择价格更高的T73热处理状态。当您通过我们的平台 数控加工服务, ,请按相同数量订购6061和7075,这样才能看出两者的实际差异。.
无论您选择 6061 还是 7075,如果仅标注“7075 铝合金”这样模糊的说明,供应商可能会发货任何形状、状态或产地的产品。完整的标注应明确列出合金名称、状态和产品规格,例如:
请随零件一并索取钢厂测试报告(即由生产钢厂出具的、载明该批次材料化学成分及测试性能的证书)。对于航空航天和国防项目,合同可能还会要求符合特定的AMS(航空航天材料规范)标准,并具备完整的可追溯性。.
最常见的错误是在后期更换合金。原本在6061合金上经过验证的设计,在测试后“为了提高强度”被改为7075合金,却无人重新检查焊缝、阳极氧化颜色或防腐性能。应将合金变更视为设计变更,而非采购变更。.
对于大多数机加工零件而言,6061-T6 是 CNC 加工的最佳铝材:价格更低、更易于焊接和表面处理,且强度足够。 当通过强度计算(而非凭直觉)表明 6061 无法满足要求时,请改用 7075-T6 或 T651;同时请记住,7075 无法解决刚度问题。.
如果您仍在为某个特定零件在6061和7075铝合金之间权衡取舍,请将图纸和载荷工况发送至 拓维精密. 我们的工程师可以对两种合金进行并列报价,并指出在哪些情况下,回火状态、表面处理或几何形状比合金本身更为重要。我们的 7075-T651 材料页面 如果想先核对一下数字,这里列出了它的属性。.
问:7075铝合金比6061铝合金更坚固吗?
答:是的。根据美国宇航局(NASA)手册,7075-T6 板材和 T651 钢板的设计抗拉强度和屈服强度分别为 77 和 66 ksi,而 6061-T6 分别为 45 和 40 ksi。这意味着其强度约为后者的 1.7 倍。 刚度几乎相同,因此7075不会增加挠度。.
问:6061和7075哪一种更容易加工?
答:这两种材料都易于加工。6061-T6 材料的加工容错性更高,可加工性评级为“优秀”,但可能会形成堆积刃。7075-T6 硬度更高,切屑断裂整齐,通常能获得更精细的表面光洁度,但刀具磨损速度稍快。残余应力引起的变形比合金的选择更为重要。.
问:你们能焊接7075铝合金吗?
答:根据美国宇航局(NASA)手册,不建议对7075材料进行熔焊,因为7075的焊接接头容易出现裂纹并导致强度下降。 如果某个组件需要焊接接头,6061是更好的选择,尽管焊接仍会使6061的热影响区变软,除非对该部件进行再次热处理。.
问:7075值得多花这笔钱吗?
A:仅当零件受强度或重量限制时才适用。 对于受刚度、成本或外观限制的支架、外壳和固定装置,6061-T6 铝材在性能上毫不逊色,且成本更低。由于加工时间是决定大多数零件价格的主要因素,因此成品 7075 零件的实际溢价往往低于 7075 铝材的价格所暗示的水平。.
问:7075与6061的阳极氧化处理方式是否不同?
答:是的,略有不同。6061合金呈现的颜色最清澈、最均匀。7075合金在透明或浅色染料中可能会显得更深或更偏黄,当这两种合金并排放置时,这种差异就十分明显。这两种合金均可进行II型和III型阳极氧化处理,因此差异主要体现在外观上。.
作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
随时了解拓维精工的真实数控加工、行业趋势和生产见解,安装拓维精工是为了让您做出更好的生产决策。.