需要专业的加工解决方案?拓维 Proto 团队可满足您的所有加工需求。现在就联系我们,为您正在进行或即将进行的项目报价!
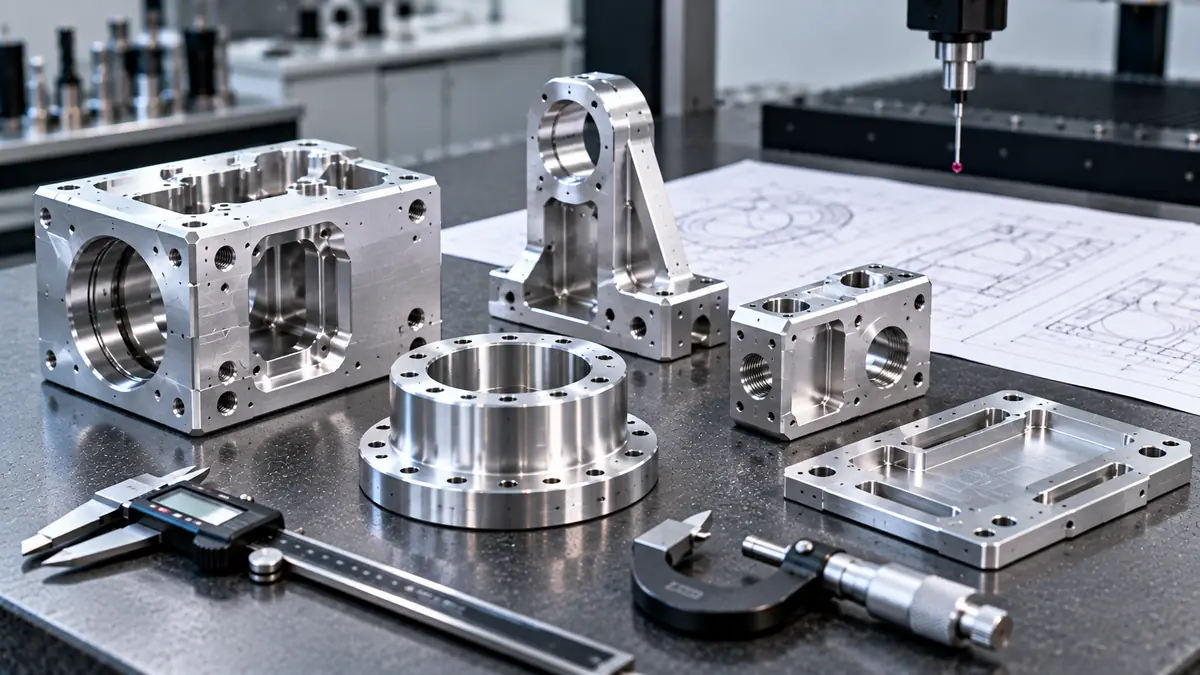
在调试良好的铣床上,铝材的实际数控加工公差为:标准特征为±0.005英寸(±0.127毫米),高精度特征为±0.001英寸(±0.025毫米)。 车削直径和铰孔的公差可以更严格,但温度、工件尺寸、薄壁结构以及阳极氧化处理等因素将决定实际可达到的公差范围以及可检测的精度。.
简答: 将±0.005英寸设为默认值,其余情况均采用ISO 2768-m等通用公差说明。仅对配合、孔和密封面适用±0.001英寸的公差。 请注意,铝材每升高 1 °C,每米长度会膨胀约 23 µm;此外,阳极氧化处理会在所有表面(包括内孔和螺纹)上增加材料厚度。.
公差是指尺寸允许偏离其公称尺寸的范围。一个公称尺寸为20.000 mm、公差为±0.025 mm的孔,其尺寸在19.975 mm至20.025 mm之间均视为合格。.
图纸分为三种:
公差与机床的精度并不相同,而在判断铝制零件的实际公差时,这一区别至关重要。即使定位精度达到几微米的机床,所生产的零件仍会因刀具磨损、热胀冷缩、夹紧以及材料位移等因素而产生偏差。.
以下是图威针对数控铣削零件公布的铝材加工公差。这些公差反映了生产车间能够稳定达到的加工精度,而非单次加工的最佳情况。.
| 要素类型 | 实际公差 |
| 标准加工特征 | ±0.005 英寸(±0.127 毫米) |
| 高精度特征 | ±0.001 英寸(±0.025 毫米) |
| 小型部件 | ±0.002 英寸(±0.051 毫米) |
| 大型部件 | ±0.010 英寸(±0.254 毫米) |
| 螺纹特征 | ±0.005 英寸(±0.127 毫米) |
车削直径和铰孔或钻孔的公差通常可以比铣削特征更紧,因为该工艺仅控制单一尺寸轴。而长型工件和大尺寸板材的情况则恰恰相反。工件越大,产生的热量和内应力就越容易导致其位移。.
我们的立场: 如果你不知道某个特征需要什么样的公差,那么它很可能需要采用标准公差。紧公差应适用于用于定位、密封或承载轴承的特征。.
铝制零件的不同特征需要不同的公差。一个实用的起点是:
| 特点 | 常用标注 | 为什么 |
| 轴承内径 | H7 适配 | 通过标准轴承调节配合度 |
| 定位销孔 | H7,铰孔 | 可重复定位配合部件 |
| 用于螺栓的通孔 | 宽松的、大致的公差 | 只需让螺栓通过即可 |
| 攻丝孔 | 螺纹等级 6H(公制)或 2B(英制) | 使用标准螺纹量规进行检查 |
| O型圈槽 | 纵深较紧,横向较宽 | 深度决定了密封件的挤压程度 |
| 装饰性外表面 | 一般公差 | 重要的是外表,而不是合身与否 |
图纸上大多数铝材加工公差应位于宽公差行中。如果紧公差行中包含的特征超过寥寥几个,则应审查每个特征是否确实用于定位、密封或承受载荷。.
ISO 2768-1 为图纸上未标注具体公差的线性尺寸设定通用公差。您只需选择一个等级并写一次,例如“通用公差 ISO 2768-m”。”
| 公称尺寸(毫米) | “Fine”(f) | 中号 (m) |
| 0.5 至 3 | ±0.05 | ±0.1 |
| 3 至 6 以上 | ±0.05 | ±0.1 |
| 6 至 30 以上 | ±0.1 | ±0.2 |
| 30 以上至 120 | ±0.15 | ±0.3 |
| 120 至 400 以上 | ±0.2 | ±0.5 |
| 400 至 1000 以上 | ±0.3 | ±0.8 |
对于大多数铝制零件而言,ISO 2768-m 是适用于未标注公差的铝制零件加工公差的合适通用等级。该等级的公差范围既宽松到足以实现快速加工,又严格到足以满足非关键特征的要求。 仅当整个零件需要高精度时(例如精密夹具),才应使用 ISO 2768-f,因为该标准会同时收紧所有未标注公差的尺寸。.
一般公差并非能力声明,而是一种默认值。关键特征仍需设定其自身的公差。.
在相同的温度变化下,铝的膨胀量大约是钢的两倍,约为每米每摄氏度23微米,因此温度会迅速侵蚀铝的公差。这听起来似乎微不足道,但一旦进行计算就会发现:
这就是为什么要在参考温度下定义尺寸。. ISO 1 将尺寸规格的标准参考温度设定为20 °C。刚从机床上取下、温度较高的零件,在工厂可能通过检测,但在温度较低的检测室却可能不合格。.
实际上,高精度铝制零件在进行最终加工和测量前,需先冷却至室温,并在恒温室中进行检测。.
合金和热处理状态会影响车间控制铝制零件公差的难易程度,甚至比图纸的要求更早产生影响。.
| 合金与回火 | 其行为表现 | 公差提示 |
| 6061-T651 | 已消除应力,性能稳定,切口平整 | 针对紧凑特征的最安全默认设置 |
| 7075-T651 | 硬度更高,切口利落,不易留痕 | 能很好地呈现细腻的细节,但价格较高 |
| 2024-T351 | 机器运行良好,稳定 | 涂上一层保护层;腐蚀会随着时间的推移影响配合度 |
| 5052 | 质地柔软而有嚼劲,毛刺较多 | 避免对5052加工件采用过紧的公差 |
| MIC6 铸板 | 加工后非常平整且稳定 | 当平整度是关键公差时,这是最佳选择 |
如果零件对平整度或位置有严格的尺寸要求,而毛坯是普通的T6材料或挤压件,那么在粗加工后通常会出现位移。改用T651板材或MIC6材料,往往比通过额外工序来消除变形更经济。.
在保持铝材公差方面,大多数问题源于以下五个方面。.
通常的解决方法包括:对称粗加工、预留精加工余量、在进行最后几道加工前松开夹具并轻轻重新夹紧,以及将壁厚保持在设计允许的最大值。.
阳极氧化会将铝表面转化为氧化物。这层氧化膜的一部分会向金属内部渗透,另一部分则向外生长。向外生长的部分会改变工件的尺寸。.
对于铝制零件的公差而言,在横向测量特征时,其影响会加倍。内孔会因内外壁同时增厚而缩小,其缩小量是外表面增厚量的两倍。外径则会相应增大相同量。螺纹可能会变得过于紧,导致螺钉无法拧入。.
硬阳极氧化(III型)的氧化层厚度远大于装饰性II型,因此对公差较小的特征影响更大。处理阳极氧化余量的三种方法:
请向供应商询问您所用合金的典型涂层厚度,并在设计中预留相应的阳极氧化余量。凭猜测行事会导致阳极氧化后的零件无法装配。图威的 II型阳极氧化 该页面介绍了标准表面处理。.
每个零件都可能通过检验,但组装后的产品仍可能不合格。这就是公差累积。.
“叠加误差”是指铝制零件的各个公差值相互叠加后的结果。以三个加工好的垫片叠放在一个壳体中为例,每个垫片的尺寸均为10.00 mm ±0.05 mm。.
| 方法 | 堆栈的总变异量 | 何时使用 |
| 最坏的情况 | ±0.15 毫米(0.05 + 0.05 + 0.05) | 安全关键型装配,小批量生产 |
| 统计(平方和平方根) | 约 ±0.087 毫米(0.05 × √3) | 交易量巨大,但极端情况很少同时出现 |
如果外壳的公差仅为±0.10毫米,那么最坏的情况下,即使每个垫片都符合公差要求,设计仍可能失效。解决方法通常并非对每个零件都采用更严格的公差,而是收紧某个零件的公差,或者添加一个调整机构,例如垫片或槽口。.
在发布图纸之前,请对任何由三个或更多零件组成的链条进行快速公差累加计算。.
高精度加工的成本较高,原因有以下几点,而铝材的公差也不例外:
成本并非呈线性增长。对于单个特征而言,从标准精度升级到高精度尚在可控范围内。但若将整个零件升级为高精度,价格可能会成倍增加。这就是为什么对于大多数图纸而言,最经济的改进措施就是取消那些毫无意义的严格公差。.
只有能够进行检测的公差才是真正的公差。作为车间的一条通用经验法则,测量工具的精度应比其所检测的公差高出约十倍。.
| 宽容 | 典型的测量方法 |
| ±0.005 英寸(±0.127 毫米) | 游标卡尺、高度尺 |
| ±0.001 英寸(±0.025 毫米) | 千分尺、内径量规、销规 |
| 位置、平整度、轮廓 | CMM |
| 螺纹配合 | 通/不通式螺纹量规 |
对于新零件,请索取首件检验报告,以便核实图纸上铝材的公差,而不是仅凭假设。该报告应列出每个尺寸的实测值,而不仅仅是“合格”或“不合格”的判定结果。Tuowei 在其 质量保证 页面。.
当您的进货检验结果与供应商的报告不一致时,原因通常有以下三种:温度不同、基准设置不同或测量方法不同。请在投产前就这三方面达成一致。.
一句“公差为±0.0002英寸”的表述,只是说明了机床在状态最佳时能达到的加工精度,而非您所加工零件的实际测量值。在下达依赖于高精度加工的订单之前,请先确认:
能够清晰回答这些问题的供应商,比只报出最低报价的供应商更值得信赖。.
清晰的图纸能帮助您获得更准确的报价,并减少被拒的情况:
对于机加工铝件的特征,±0.005英寸(±0.127毫米)是典型的标准公差。许多图纸会将其与通用公差注释(例如ISO 2768-m)结合使用,以适用于未标注公差的尺寸。对于关键特征,可采用更严格的公差,但这会增加成本,因为需要采用更慢的切削速度并进行更多的检验。.
是的,在合适的特征上。 一台调试良好的铣床在内孔、配合面和密封面上可将尺寸公差控制在±0.001英寸(±0.025毫米)内。对于大型零件、薄壁零件或经阳极氧化处理后的零件,这一要求会更加严格,因为热、应力和涂层增厚会导致尺寸发生变化。因此,仅在功能上确有必要时才应采用这种公差要求。.
对于大多数铝制零件,应采用 ISO 2768-m 标准。该标准适用于一般特征,且能保持较高的加工速度。仅当整个零件必须精确时(例如精密夹具),才应选择 ISO 2768-f 标准,因为该标准会收紧所有未标注公差的尺寸。关键特征仍应标注各自的公差。.
是的。阳极氧化会形成一层部分向外突出的涂层,因此内径会变小,外径会变大,螺纹可能会变紧。硬质阳极氧化产生的影响比II型更大。应遮蔽关键特征,在加工时预留涂层厚度,或明确说明尺寸是阳极氧化前还是后测量的。.
薄壁在切削力作用下会发生变形,待刀具通过后又会回弹,因此其测量厚度会比编程值更大。毛坯中释放的应力以及夹紧压力都会导致变形。采用较厚的壁厚、经应力消除处理的T651钢板、较轻的夹紧力以及对称粗加工,都有助于薄壁结构保持公差。.
要获得良好的铝材数控加工公差,首先应设定一个易于控制的默认公差,然后仅在零件需要的地方增加精度。需预先考虑温度、应力和阳极氧化等因素,检查各层叠加情况,并与供应商就每个关键特征的测量方法达成一致。.
图威精密在其产品上严格遵循以下公差要求: 数控铣削, 数控车削, 和 精密机械加工 图纸。每份图纸在开始切割前都会经过 DFM(可制造性设计)审查。请将您的图纸发送至 图威精密主页 我们的工程师会标出任何只会增加成本却不增加功能的公差。.
作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
随时了解拓维精工的真实数控加工、行业趋势和生产见解,安装拓维精工是为了让您做出更好的生产决策。.