需要专业的机械加工解决方案吗?图威精密的团队随时准备为您提供全方位的制造支持。立即联系我们,获取您正在进行或即将开展的项目的报价!
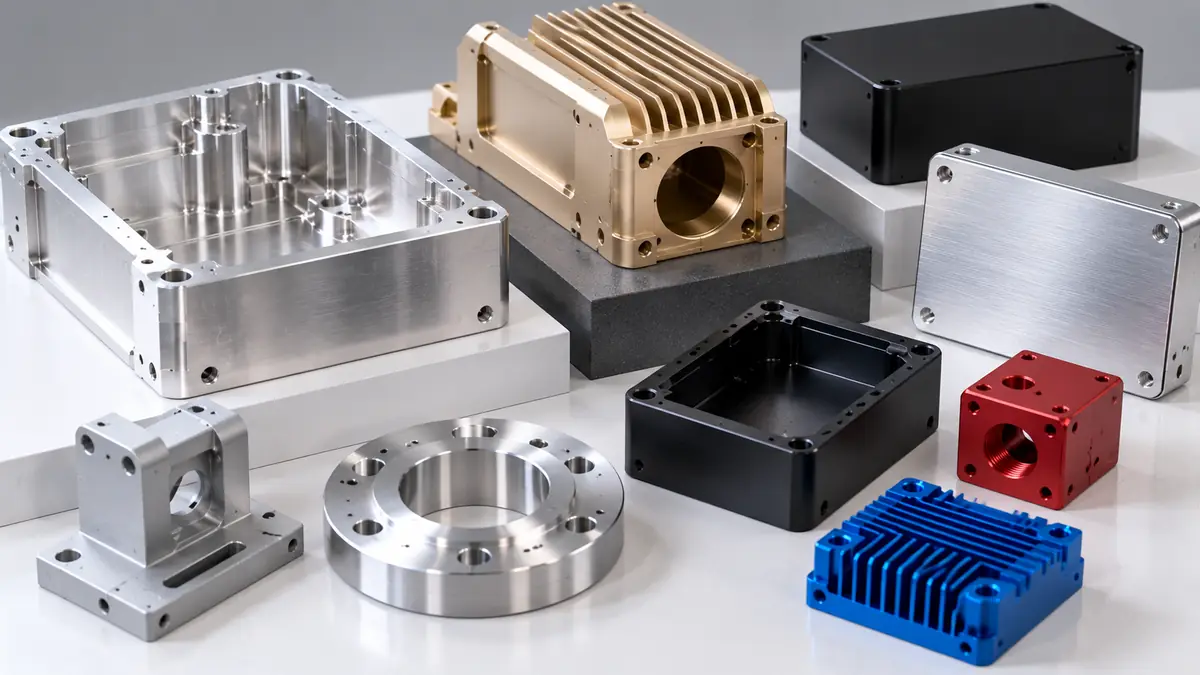
CNC加工铝件最常见的表面处理方式包括:原状表面、珠击处理、阳极氧化、铬酸盐转化涂层(化学膜)、粉末涂装和无电镀镍。 每种工艺的作用各不相同。阳极氧化既能保护零件又能赋予其颜色,化学转化涂层在提供保护的同时保持其导电性,珠击处理仅改变外观,而粉末涂装和电镀则会形成更厚的功能性涂层。
简短回答: 对于大多数铝制零件而言,II型阳极氧化处理是最佳的综合表面处理方案:具有良好的防腐蚀性能、颜色选择丰富,且尺寸变化微小。若表面必须保持导电性,应选择化学氧化膜;若需耐磨,应选择III型硬质阳极氧化;若需厚层彩色保护层,应选择粉末喷涂;若需均匀的哑光效果,可在阳极氧化前进行珠击处理。
本指南从防护性能、外观、导电性、尺寸变化和成本等方面对各种表面处理工艺进行了比较,并介绍了如何选择和指定合适的工艺。
| 完成 | 功能介绍 | 空间效果 | 具有导电性吗? | 看 | 相对成本 |
| 机加工后 | 未添加任何内容;可见加工痕迹 | 无 | 是 | 金属质感,带有加工痕迹 | 最低 |
| 喷砂 | 质地均匀哑光,能遮盖工具痕迹 | 非常小;边缘略显模糊 | 是 | 均匀的缎面哑光 | 低 |
| 刷洗或抛光 | 纹理方向或光泽方向 | 非常小 | 是 | 缎面纹理或光面 | 低至中 |
| II型阳极氧化 | 防腐蚀、染色 | 小幅增长 | 否(绝缘) | 透明或有色 | 中型 |
| III型硬质涂层 | 耐磨性和抗磨损性 | 更强劲的增长 | 否(绝缘) | 灰色至深青铜色,深色染料 | 更高 |
| 化学涂层(铬酸盐转化处理) | 防腐处理,底漆 | 可忽略不计 | 是(第3类) | 透明、金色或虹彩 | 低 |
| 粉末涂装 | 厚实的彩色保护层 | 最厚的 | 否(绝缘) | 任意颜色,从哑光到亮光 | 中型 |
| 无电解镍 | 坚硬、均匀的金属涂层 | 均匀,规定厚度 | 是 | 光亮至半光亮的镍 | 更高 |
以下各节将详细介绍这些铝材表面处理方案,包括其中的例外情况。
有两个术语被混淆了。 表面粗糙度 是指加工留下的表面粗糙度,通常以Ra表示,即峰谷的平均高度。 表面处理 零件在加工后是否进行了任何后续处理:喷砂、涂层或电镀。
它们在所有铝表面处理工艺中都具有关联性。大多数涂层会遵循底层的纹理,因此粗糙表面上的透明阳极氧化处理后,看起来仍然是粗糙的。
Tuowei 的标准机加工表面粗糙度约为 125 µin Ra(3.2 µm),表面可见刀痕。这适用于大多数功能性零件。通过增加加工道数可以获得更光滑的机加工表面,但这会增加加工时间,因此仅在表面用于密封、滑动或需要可见的情况下才应指定此类要求。
最简单的铝材表面处理方式仅改变表面质感。
机加工后 指零件在去毛刺后,以刚从机床上加工下来的原样出货。这是最经济的选项,且能确保所有尺寸完全保持切割时的状态。其缺点是,裸露的铝材仅会形成一层薄薄的天然氧化膜,因此在搬运过程中容易留下划痕并失去光泽,在恶劣环境下还会发生腐蚀。
喷砂 通过向表面喷射细小的玻璃珠,形成均匀的缎面哑光质感。该工艺可遮盖加工痕迹和细微的操作划痕,因此常在美观件进行阳极氧化处理前采用。该工艺本身不具备任何保护作用。喷砂处理会使锐边变圆,并可能略微改变极细微的特征,因此需对密封面和精密孔进行遮蔽处理。
刷牙 形成笔直、方向性明显的木纹,常用于外露的面板上。 抛光 能形成光亮、反光的表面,但加工过程费时费力,且稍有划痕便会显露无遗。 翻滚 或者,振动抛光可以同时对许多小零件进行倒角和抛光,但代价是无法对单个零件的表面进行精细控制。
我们的建议:对于任何需要美观表面处理的铝制零件,应在阳极氧化前指定进行珠击处理。这种方法成本低廉,且能消除导致阳极氧化零件不同批次外观不一致的大部分差异。
阳极氧化处理会将铝表面转化为一层坚硬的氧化铝层,该层是由金属本身生长而成的,而非涂覆在表面之上。这是所有机加工铝件表面处理工艺中应用最广泛的一种。
美国的相关规范为 MIL-PRF-8625,可通过美国国防部(DoD)获取。 ASSIST 数据库. 对于大多数机加工零件而言,有两种类型很重要:
阳极氧化会使表面绝缘,因此需要对接地点进行遮蔽。 合金种类也会影响颜色:6061 能呈现最均匀的效果,而 7075 和 2024 在透明和浅色染料中可能会显得较深或不够均匀。
铬酸盐转化涂层,也称为化学转化膜或以其品牌名“Alodine”著称,是一种通过将零件浸入溶液中形成的薄化学转化层。它能防止腐蚀,为油漆和底漆提供出色的附着基底,而且与阳极氧化处理不同,它能保持表面的导电性。
在美国,MIL-DTL-5541标准对此作了规定,该标准按类型和等级对涂层进行了分类:
物质的类型比以往更为重要。六价铬是欧盟限制使用的物质之一 《RoHS指令》,该标准规定电气和电子设备中同质材料的含铅量上限为0.1%(按重量计)。如果您的产品必须符合RoHS标准,请指定MIL-DTL-5541 II型。相关法规和豁免条款会发生变化,因此请在产品发布前确认您所面向市场的最新要求。
I型涂层通常呈金色或虹彩色。II型涂层通常为透明或浅蓝色,这会让期待传统金色外观的买家感到意外。该涂层非常薄,因此对尺寸的影响可以忽略不计,但其硬度较低,耐磨性也逊于阳极氧化处理。
Tuowei 提供 铬酸盐转化涂层 在铝制零件上。
粉末涂装是通过静电方式将干聚合物粉末喷涂在物体表面,然后在烘箱中固化,形成一层连续的彩色涂层。这种涂层坚韧耐用,几乎可以呈现任何颜色,非常适合用于暴露在户外环境或频繁搬运的零部件。
它也是常见铝表面处理中涂层最厚的一种,因此对于公差要求严格的部位而言并非理想选择。螺纹、孔洞、配合面和接地点通常需要进行遮蔽处理。锐边处的涂层较薄,因此较小的边缘半径有助于延长涂层的使用寿命。 在铝材上,粉末涂层下方施加转化涂层或其他预处理可提高附着力和耐腐蚀性。
湿漆也遵循类似的规则。为了确保各部件之间的颜色精准匹配,请指定一种颜色标准(例如 RAL 编号),并在投产前确认样品。
无电解镍通过化学方法沉积镍-磷合金,无需电流,因此即使在孔内和复杂形状的表面上也能形成厚度非常均匀的镀层。它能提高硬度、耐磨性和可焊性,并保持表面的导电性。
ASTM B733 根据磷含量对无电解镍进行分类:
| 磷含量范围 | 主要特点 |
| 较低(1%至3% P) | 微晶;适用于对可焊性和导电性有要求的场合 |
| 低(磷含量为2%至4%) | 电镀后硬度高(620 至 750 HK100),具有良好的耐磨性 |
| 中等(磷含量为5%至9%) | 耐磨损和耐腐蚀的通用型选择 |
| 高(P值大于10%) | 具有最佳的耐盐雾和耐酸性能;磷含量超过11.2%时呈非磁性 |
铝材电镀需要进行特殊的预处理(通常是锌化处理),以确保镍层能够附着。这会增加工艺风险和成本,因此无电解镍通常仅在需要其特定性能时才被选用,而非作为铝材的一般表面处理。其他电镀处理,例如用于电气触点的锡或银镀层,虽然也可以应用于铝材,但并不常见。
供应商的表面处理清单通常涵盖他们加工的每种金属,因此某些选项根本不适用于铝:
Tuowei 的表面处理方案包括钢制和不锈钢零件的黑氧化处理及电解抛光。对于铝制零件,请从上方的对比表中选择相应的机加工铝件表面处理方式。
这就是铝制零件的表面处理如何影响加工的原因。MIL-PRF-8625 规定,每个阳极氧化表面会因氧化层增厚而扩大,增厚量约为涂层厚度的二分之一。 对于标称厚度为0.002英寸的III型阳极氧化层,每个表面的尺寸增加量约为0.001英寸,或直径方向上增加约0.002英寸:内孔会收缩,轴会变粗,螺纹会变紧。
| 完成 | 规划指南 |
| 机加工后 | 无变化 |
| 喷砂 | 可以忽略不计,但口罩的精度会影响面孔和孔洞 |
| Chem 胶片 | 对于大多数公差而言,该误差可忽略不计 |
| II型阳极氧化 | 小件;请检查细螺纹和精密配合 |
| III型阳极氧化 | 约为每个表面涂层厚度的二分之一;在加工时应预留此余量 |
| 无电解镍 | 均匀且符合规定;涂层厚度导致工件尺寸偏小 |
| 粉末涂装 | 最厚;隐藏所有配合面、螺纹和基准面 |
关于所有机加工铝件表面处理的一条实用准则:在图纸上标注尺寸是适用于表面处理前还是处理后。仅这一条注释就能消除大部分关于涂层零件的争议。
在选择铝材表面处理工艺时,导电性往往是最容易被忽视的要求之一。许多铝制零件需要导电,例如机箱接地、电磁干扰(EMI)屏蔽外壳以及连接器安装座。阳极氧化和粉末喷涂都具有绝缘性,因此如果不进行遮蔽处理,就不能将它们应用于接触表面。
常见的解决方案:
对于 消费电子产品 对于外壳而言,第二种做法较为常见:采用阳极氧化处理以兼顾美观和保护,并配有用于接地的微型导电垫片。
铝材的表面处理通常采用多层工艺:
每增加一个步骤,都会增加处理工序和交货周期,而且每个步骤都需要在图纸上标注明确的遮蔽说明。
| 如果该部件需要 | 选择 | 说明 |
| 一般防腐蚀保护与颜色 | II型阳极氧化 | 大多数部件的默认设置 |
| 均匀的表面效果 | 喷丸处理加II型阳极氧化处理 | 隐藏工具痕迹 |
| 滑动表面的耐磨性 | III型硬质阳极氧化 | 尺寸增长计划 |
| 电导率 | 化学镀层3级或无电镀镍 | 阳极氧化具有绝缘作用 |
| 化学薄膜符合RoHS标准 | MIL-DTL-5541 II型 | I型含有六价铬 |
| 一种耐用的户外彩色涂层 | 预处理后的粉末涂装 | 口罩的尺寸和螺纹 |
| 硬度与可焊性 | 无电解镍 | 更高的成本和工艺风险 |
| 内部零件成本最低 | 机加工后 | 未添加任何保护 |
我们的立场是:当零件没有特殊要求时,对于机加工铝件,应选择II型阳极氧化处理而非粉末涂装。这种处理方式增加的厚度要少得多,能满足更严格的公差要求,而且不会像厚聚合物涂层那样出现剥落现象。
对于 航空航天零部件,表面处理通常由客户的规格要求决定,因此在报价前请确认确切的类型、等级和版本。
大多数铝材表面处理都是批量工艺。零件按批次装架、处理和检验,因此表面处理会在机加工的基础上额外增加排队时间,而每增加一项表面处理工序,排队时间又会相应增加。由于采用批量计费,因此少量原型件的阳极氧化成本几乎与大批量订单相当。
遮蔽通常是最大的变量。填补螺纹孔和用胶带覆盖表面都是按特征计价的手工操作,因此,与涂层较厚但结构简单的零件相比,遮蔽区域较多的零件的表面处理成本可能更高。将具有相同表面处理要求的零件归为一组,并将同色铝制零件集中处理,既能降低成本,又能减少色差。
针对上述任何一种铝材表面处理方案提供完整的说明,可消除猜测:
Tuowei 通过其……同时提供加工和精加工的报价 数控加工服务,因此可以在首次切割前规划好遮盖和尺寸公差。
其中大部分问题是通过改进图纸说明来解决的,而不是通过改进工艺。我们的 数控铣削服务 团队会结合加工过程共同审查最终标注,因此问题能在报价阶段就显现出来。
在为CNC加工的铝件选择表面处理工艺时,首先要考虑零件的用途:防护、导电性、耐磨性、外观还是成本。II型阳极氧化可满足大多数需求,化学氧化膜适用于需要导电性的场合,硬质阳极氧化则能提高耐磨性,而珠击处理可确保装饰性零件的外观一致性。
请将您的图纸和表面处理要求发送至 拓维精密,我们的工程师将在报价中确认表面处理、遮蔽处理及尺寸公差。有关完整的加工流程,请参阅我们的 铝材数控加工完全指南.
问:对于铝制 CNC 零件,哪种表面处理效果最佳?
答:在大多数情况下,II型阳极氧化是最佳的通用选择:具有良好的防腐蚀性能、颜色丰富且尺寸变化小。当表面需要导电时,应采用化学氧化膜;需要耐磨时,应采用III型硬质阳极氧化;当外观要求较高时,应在阳极氧化前进行喷珠处理。
问:阳极氧化和化学镀膜有什么区别?
A:阳极氧化会形成一层更厚、更坚硬的氧化层,该氧化层能对表面起到绝缘作用,并且可以进行着色。化学转化涂层则是一种厚度要薄得多的化学转化涂层,它能防止腐蚀,是良好的涂装底层,且保持导电性,但其硬度较低,耐磨性也逊于阳极氧化。
问:阳极氧化会使零件尺寸发生多大变化?
答:MIL-PRF-8625 规定,每个涂层表面会因涂层增厚而产生约涂层厚度一半的尺寸变化。对于标称厚度为 0.002 英寸的 III 型硬质涂层,每个表面的尺寸变化约为 0.001 英寸。II 型涂层的尺寸变化较小,但对于细牙螺纹和精密配合,仍需进行检查或遮蔽处理。
问:喷丸处理会改变尺寸吗?
答:仅略有影响。它能形成哑光质感并柔化锐利边缘,但不会形成涂层。精密孔、密封面和精细特征仍需进行遮蔽处理,若在阳极氧化前需要进行珠击处理,应在图纸上明确标注。
问:Alodine 是否符合 RoHS 标准?
答:这取决于类型。MIL-DTL-5541 I型化学镀膜含有六价铬,而欧盟《RoHS指令》规定,在均质材料中,六价铬的含量不得超过总重量的0.1%。II型化学镀膜不含六价铬,通常是符合RoHS标准产品的首选。

作者:安迪,图威精密制造工程师。. 安迪专攻数控加工、精密制造和生产工程领域,在从快速原型制作到大规模量产的整个项目过程中拥有丰富的实践经验。他与工程和制造团队紧密合作,共同评估材料、公差、加工工艺以及设计可制造性。 他的文章提供了实用且具有技术深度的见解,旨在帮助工程师和采购人员做出更明智的制造决策、优化生产效率,并确保零件质量的一致性。欢迎了解图威精密的数控加工和定制制造解决方案,为您的下一个项目提供支持。.
从快速原型制作到可扩展的生产,Tuowei Precision 提供可靠的数控加工服务,在每个环节都确保精度与一致性。立即启动您的项目。.
阅读我们关于数控加工、材料、表面处理及行业趋势的最新指南,以做出更明智的生产决策。