
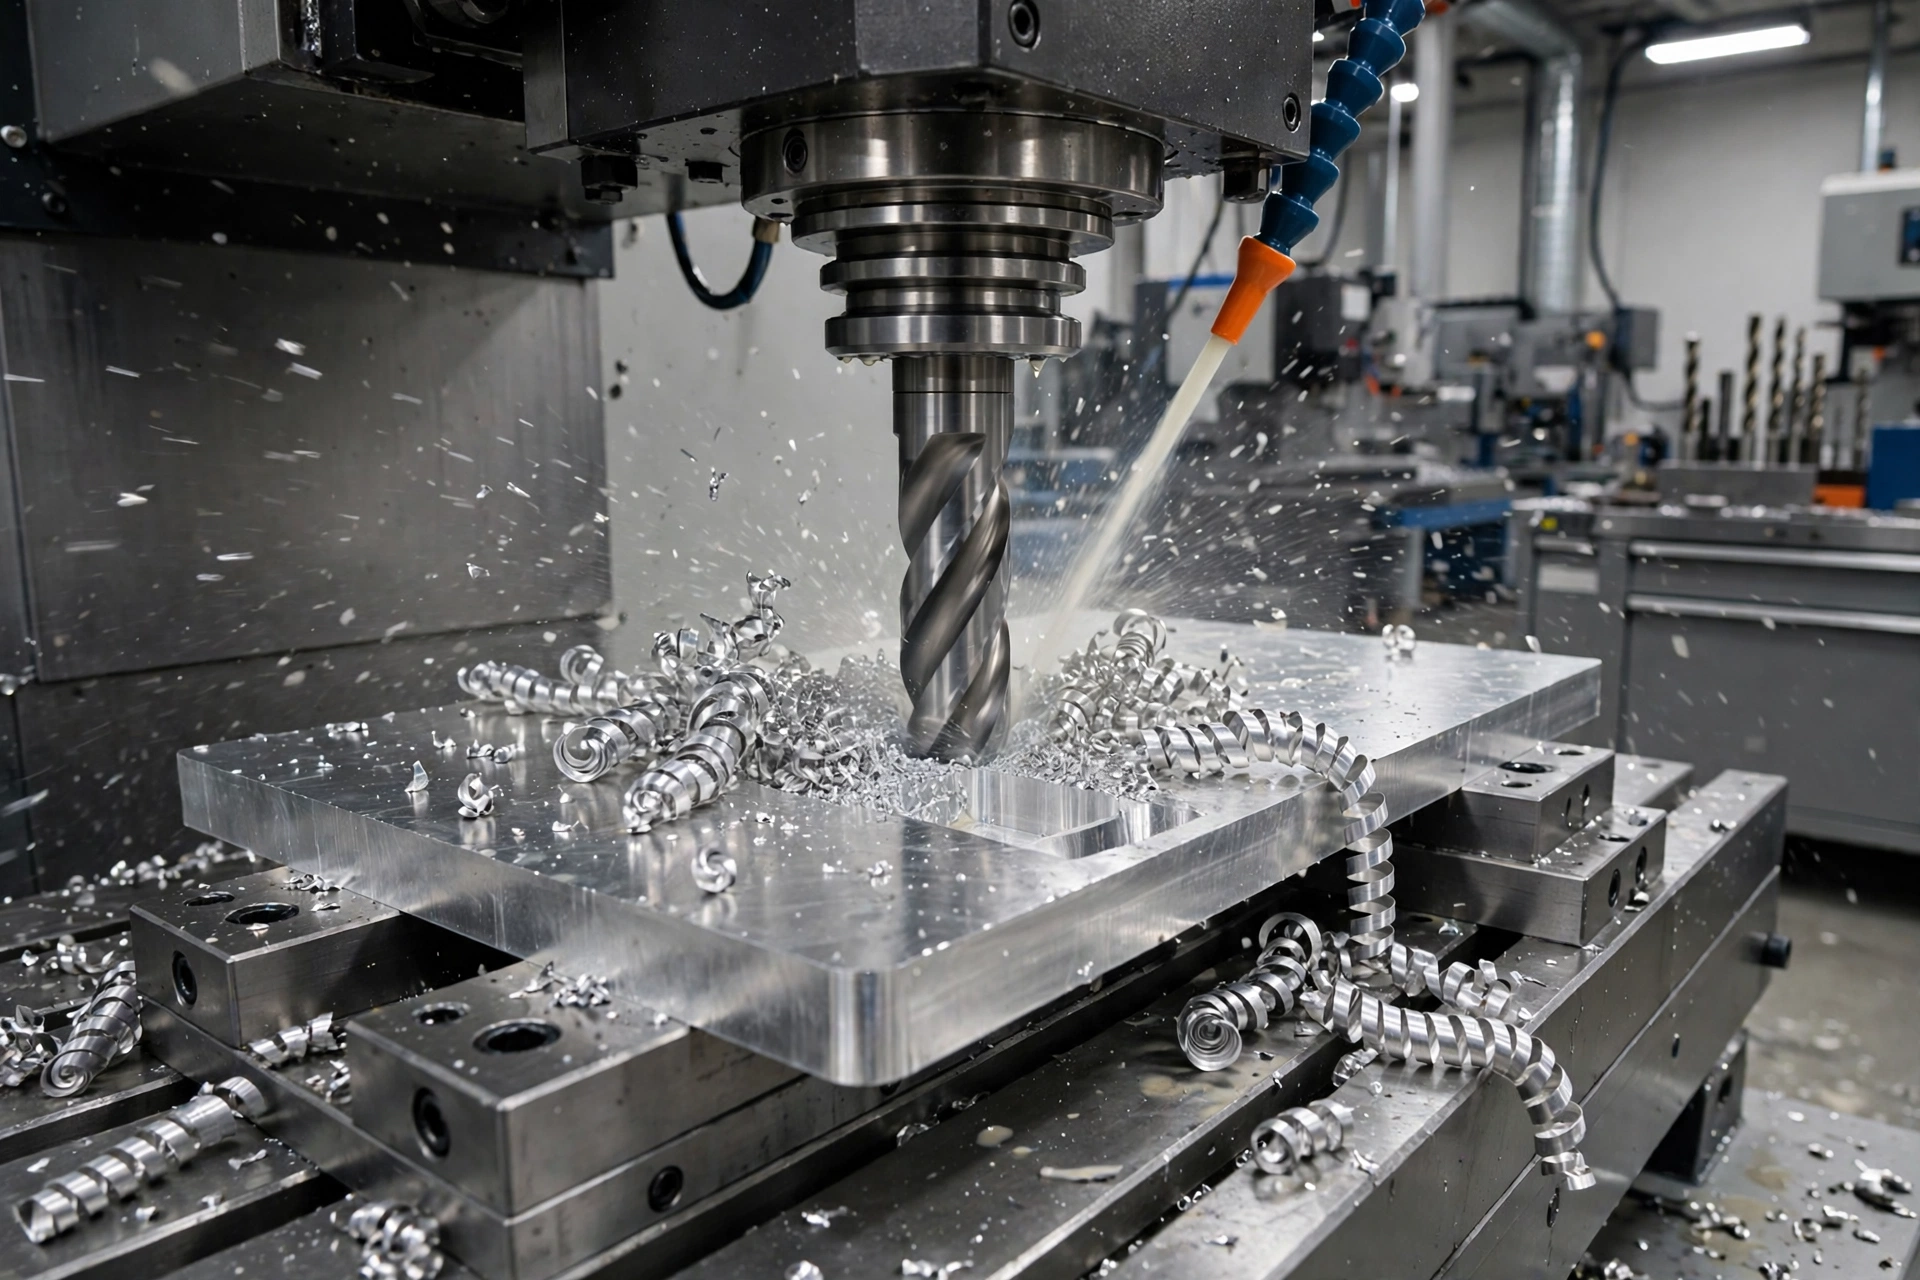
L'aluminium 6061 est l'alliage d'aluminium le plus couramment usiné dans fabrication sur mesure par CNC. Il allie une résistance moyenne, une bonne résistance à la corrosion et une usinabilité aisée dans une nuance abordable. Ce guide présente ses propriétés, ses états de durcissement, les vitesses et avances d'usinage, les tolérances et les finitions, afin que vous puissiez prescrire des pièces en 6061-T6 en toute confiance. Il s'agit ici de l'aspect pratique de l'usinage de l'aluminium 6061, du choix du matériau brut à la pièce finie.
La plupart des ateliers se tournent d'abord vers l'alliage 6061 lorsqu'une pièce doit présenter une résistance élevée sans pour autant entraîner les coûts ou les difficultés d'usinage liés aux alliages plus durs. Il se soude facilement, se prête parfaitement à l'anodisation et résiste bien aux intempéries et à l'air marin. Les sections ci-dessous vous proposent tout d'abord des tableaux de données vérifiées, puis des conseils pratiques concernant l'outillage, les tolérances et les finitions.
Le 6061 est un alliage d'aluminium durci par précipitation dont les principaux éléments d'alliage sont le magnésium et le silicium. Lors du traitement thermique, ces deux éléments forment du siliciure de magnésium, qui confère à l'alliage sa résistance. De faibles quantités de cuivre, de manganèse, de fer, de zinc et de titane complètent la composition, le reste étant constitué d'aluminium.
Comme il est susceptible d'être traité thermiquement, l'alliage 6061 peut être fourni à l'état mou pour le formage ou durci pour les pièces structurelles. Le traitement T6 est le choix standard pour les pièces usinées, tandis que le T651 ajoute un recuit de détente pour obtenir des plaques plus planes et plus stables. Ces deux traitements présentent la même résistance minimale, que nous comparons dans le tableau des traitements ci-dessous. Sa désignation selon le système de numérotation unifié est UNS A96061. Les chiffres à un seul chiffre figurant dans le tableau de composition correspondent aux valeurs maximales spécifiées.
| Élément | Montant |
|---|---|
| Magnésium (Mg) | 0.8-1.2% |
| Silicium (Si) | 0.4-0.8% |
| Cuivre (Cu) | 0.15-0.40% |
| Fer (Fe) | 0.7% |
| Manganèse (Mn) | 0.15% |
| Zinc (Zn) | 0.25% |
| Titane (Ti) | 0.15% |
| Aluminium (Al) | Reste |
Dans l'état de traitement T6, l'alliage 6061 présente une résistance à la traction minimale de 290 MPa (42,1 ksi) et une limite d'élasticité minimale de 240 MPa (34,8 ksi). Les plages typiques publiées sont légèrement plus larges, allant de 260 à 310 MPa pour la résistance à la traction et de 240 à 270 MPa pour la limite d'élasticité, en fonction de la forme du produit et de la source des essais. Ces propriétés mécaniques expliquent pourquoi l'aluminium 6061 est adapté aux applications structurelles.
Sa dureté est d'environ 95 Brinell et sa densité de 2,70 grammes par centimètre cube, ce qui explique pourquoi les pièces en 6061 semblent légères par rapport à leur taille. Sa rigidité est comprise entre 68 et 74 GPa ; cet alliage est non magnétique, présente une grande résistance à la corrosion et une excellente soudabilité, une combinaison qui convient parfaitement aux pièces structurelles et destinées à un usage extérieur. Son rapport résistance/poids est l'une des principales raisons pour lesquelles le 6061 est le matériau de choix pour les pièces structurelles, et sa couche d'oxyde naturelle lui confère une excellente résistance à la corrosion.
| Propriété | Valeur |
|---|---|
| Résistance ultime à la traction | Résistance à la traction minimale : 290 MPa (42,1 ksi) ; plage de valeurs publiée pour le produit : 260-310 MPa |
| Limite d'élasticité | Résistance à la traction minimale : 240 MPa (34,8 ksi) ; plage de valeurs publiée pour le produit : 240-270 MPa |
| Allongement à la rupture | 8-11% : valeur typique ; 10% : valeur minimale de trempe |
| Dureté | 95 HB |
| Densité | 2,70 g/cm³ (0,0975 lb/in³) |
| Module d'Young | 68-74 GPa (9,9-10,7 Mpsi) |
| Conductivité thermique | 152-169 W/m·°C |
| Température de service maximale | 130-150 °C |
| Résistance à la corrosion | Haut |
| Soudabilité | Haut |
| Magnétisme | Non-magnétique |
Le traitement thermique a plus d'importance que ne le pensent la plupart des acheteurs, car un même alliage peut être tendre et malléable ou dur et résistant. L'alliage 6061-O recuit est la forme la plus tendre et convient au pliage et au formage, tandis que le T4 offre un niveau de résistance intermédiaire après traitement de mise en solution et vieillissement artificiel.
Pour les pièces usinées, le traitement T6 est le traitement par défaut ; le traitement T651 offre une résistance équivalente tout en intégrant une étape d'étirage qui permet d'éliminer les contraintes internes. Grâce à cette élimination des contraintes, le traitement T651 garantit une meilleure planéité et une meilleure stabilité dimensionnelle ; il constitue donc le meilleur choix pour les tôles de précision et les pièces soumises à des exigences strictes en matière de planéité.
| Tempérament | Traitement | Résistance à la traction | Limite d'élasticité |
|---|---|---|---|
| 6061-O | Recuit | 150 MPa max. (21,8 ksi) | 82 MPa max. (11,9 ksi) |
| 6061-T4 | Traité par une solution et vieilli artificiellement | 210 MPa min. (30,5 ksi) | 110 MPa min. (16,0 ksi) |
| 6061-T6 | Traité par une solution et vieilli artificiellement | 290 MPa min. (42,1 ksi) | 240 MPa min. (34,8 ksi) |
| 6061-T651 | Traité en solution, détendu par étirement, vieilli artificiellement | 290 MPa min. (42,1 ksi) | 240 MPa min. (34,8 ksi) |
L'alliage 6061 se usine facilement, et la limite pratique réside souvent dans la vitesse de rotation de la broche ou dans la configuration de l'usinage plutôt que dans le matériau lui-même. Les vitesses de fraisage avec des outils en carbure publiées varient généralement entre 650 et 2 000 SFM à titre indicatif, tandis que Le spécialiste de l'usinage‘La recommandation de fraisage optimisée de « » atteint, dans des conditions idéales, une vitesse comprise entre 2 100 et 2 840 SFM.
Commencez par une valeur proche du milieu de la plage pour une nouvelle opération, puis ajustez-la en fonction du diamètre de l'outil, de la rigidité de la machine et de l'évacuation des copeaux. Les petits outils montés sur une broche rapide peuvent fonctionner à des vitesses proches de la limite supérieure de la plage, tandis que les porte-à-faux importants, un serrage insuffisant ou une mauvaise évacuation des copeaux nécessitent une coupe plus lente et plus régulière.
| Fonctionnement | Carbure non revêtu (SFM) | DLC (SFM) | PCD (SFM) |
|---|---|---|---|
| Tournage | 1000-3300 | 1000-6000 | 2000-8000 |
| Fraisage | 650-2000 | 650-3500 | 1000-6500 |
| Fonctionnement | SFM recommandé |
|---|---|
| Tournage | 1670-2260 |
| Fraisage | 2100-2840 |
| Forage | 710-950 |
| Rainurage | 1390-1890 |
| Adieu | 1120-1510 |
Le carbure non revêtu est le choix par défaut pour l'alliage 6061 dans la plupart des ateliers, car il conserve son tranchant et coûte bien moins cher que les outils diamantés. Lorsque le volume de production est élevé et que la machine peut fonctionner à pleine vitesse, le carbure revêtu de DLC offre un meilleur glissement et une meilleure résistance à l'usure, tandis que le PCD constitue le choix haut de gamme pour les séries très longues et les finitions de précision.
La forme de l'outil est tout aussi importante que son matériau. Optez pour des arêtes tranchantes et polies, avec un angle de coupe important et sans affûtage des arêtes ; choisissez 2 ou 3 cannelures afin que les copeaux puissent s'évacuer facilement, et optez pour un angle d'hélice compris entre 35 et 45 degrés pour une coupe en douceur. Notre page des services d'usinage présente la liste des équipements et des matériaux que nous utilisons pour ce type de travaux.
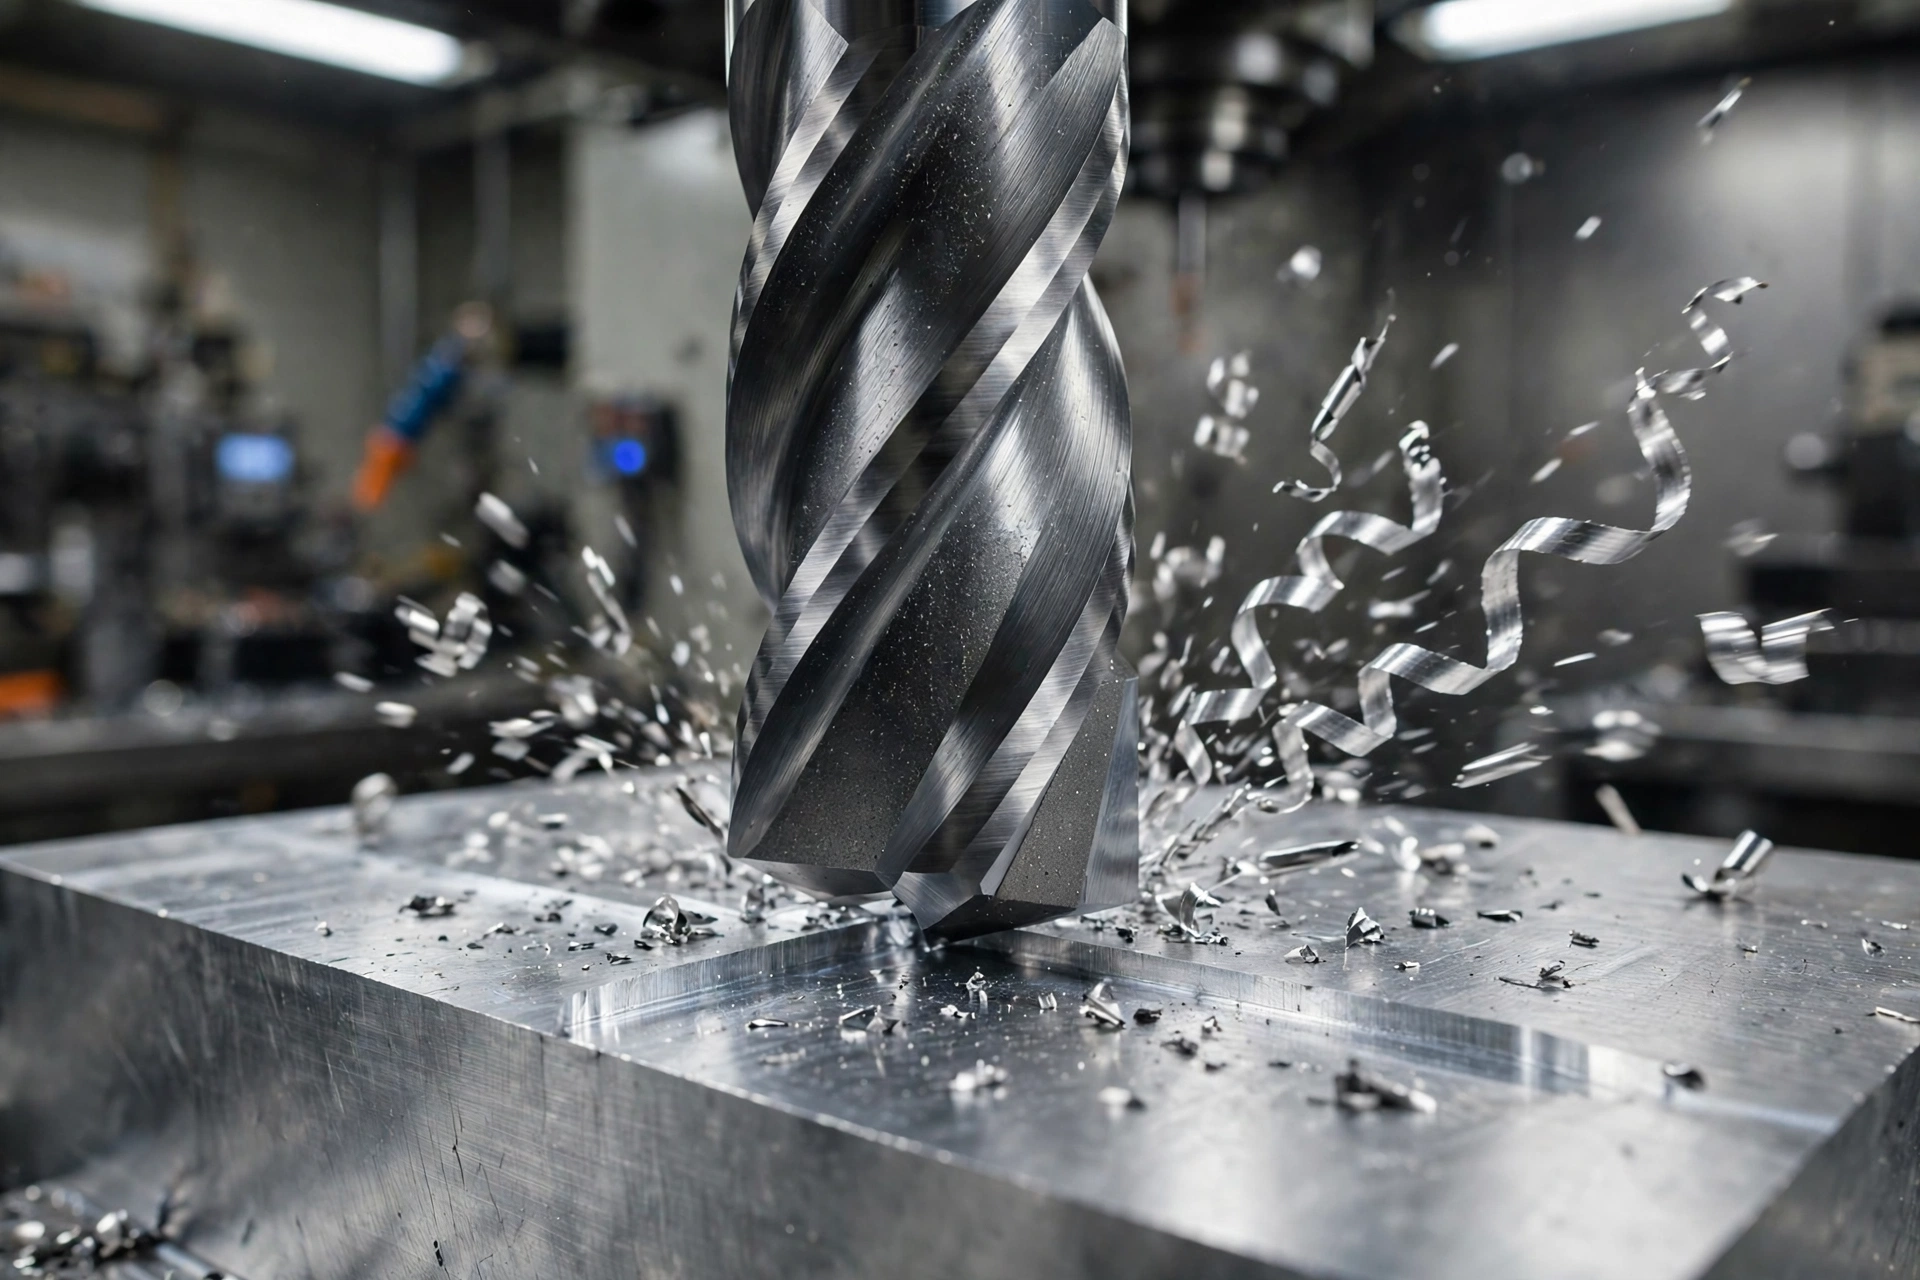
Il est possible d'obtenir des tolérances serrées avec l'alliage 6061, mais le choix du traitement thermique et la forme de la pièce déterminent la facilité avec laquelle ces tolérances sont respectées. La tôle T651 présente une planéité initiale supérieure et se déforme moins après la découpe ; elle constitue donc le choix le plus sûr lorsque la planéité ou des ajustements serrés sont essentiels sur une pièce de grande taille.
Les parois fines et les cavités profondes nécessitent une attention particulière, car les forces de coupe peuvent faire fléchir la paroi et entraîner un effilement ou des vibrations. Renforcez la paroi, effectuez des passes de finition plus légères avec un outil bien affûté et évitez tout serrage susceptible de déformer la pièce avant le début de la coupe. Notre guide des tolérances explique plus en détail ce qui est réaliste pour les pièces en aluminium.
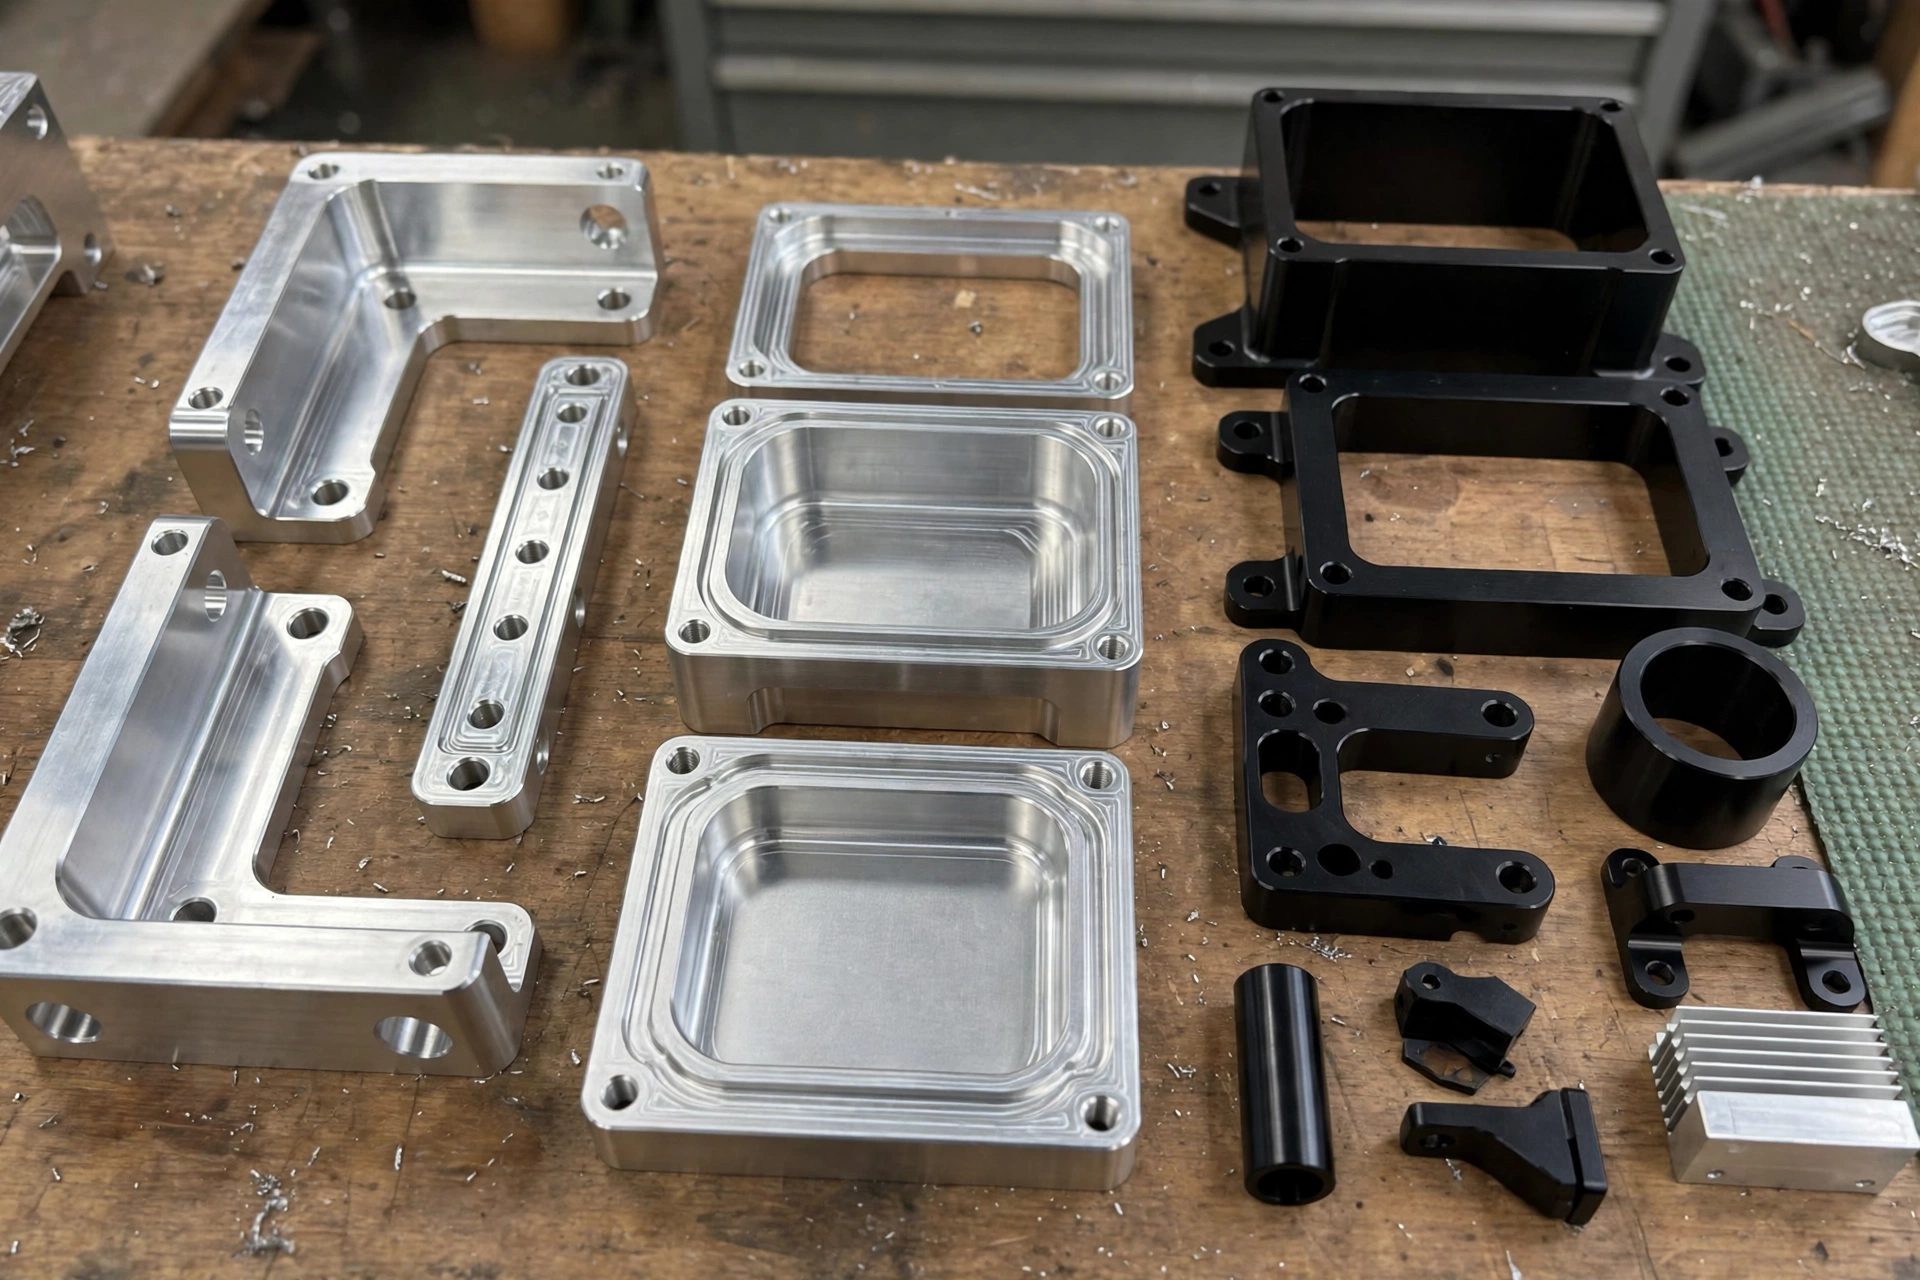
L'alliage 6061 se prête bien aux finitions, et le choix de la technique appropriée dépend des exigences de la pièce : couleur, résistance à l'usure, protection contre la corrosion ou aspect brut d'usinage. L'anodisation est la méthode la plus courante, le microbillage confère une texture mate et douce, tandis que la conversion au chromate assure une protection sans modifier sensiblement les dimensions.
L'anodisation de type II convient aux finitions décoratives et à la protection générale, tandis que l'anodisation dure de type III est le choix idéal pour assurer la résistance à l'usure des surfaces soumises à des mouvements de glissement ou à des manipulations. Si une pièce doit conserver ses propriétés de conductivité électrique ou servir de support à une peinture, le traitement de conversion au chromate est souvent la meilleure solution, et notre Guide des finitions compare ces options côte à côte.
| Terminer | Ce que cela apporte | Idéal pour |
|---|---|---|
| Anodisation de type II | Couleur décorative et protection générale | Pièces grand public, boîtiers, supports |
| Anodisation dure de type III | Couche plus épaisse et résistante à l'usure | Pièces coulissantes, pièces manipulées, pièces soumises à une forte sollicitation |
| Grenaillage de billes | Texture mate homogène | Pièces esthétiques, masquant les traces d'usinage |
| Conversion au chromate | Protection contre la corrosion avec une variation de dimensions minime | Composants électriques, base de peinture, besoins en matière de conductivité |
| Tel qu'usiné | Surface métallique propre, coût minimal | Pièces internes, prototypes, pièces cachées |
Les acheteurs limitent souvent leur choix à quelques alliages qu'ils connaissent bien, et chacun d'entre eux présente un compromis différent entre résistance mécanique, résistance à la corrosion et soudabilité. 7075 Il est plus résistant que l'alliage 6061, mais plus difficile à souder et moins tolérant en milieu extérieur ; il convient donc mieux aux pièces d'avion soumises à de fortes contraintes que les supports et boîtiers classiques.
L'alliage 5052 résiste à la corrosion et se prête bien au formage, mais présente une résistance mécanique moindre, ce qui le rend plus adapté aux panneaux marins et aux tôles pliées qu'aux pièces usinées. L'alliage 2024 offre une résistance mécanique élevée, mais une faible résistance à la corrosion et une mauvaise soudabilité ; l'alliage 6061 reste donc le compromis le plus équilibré pour la plupart des pièces usinées. Nos articles comparatifs opposent l'alliage 6061 à 7075 et 5052 dans son intégralité. L'aluminium 7075 destiné à l'usinage CNC convient aux pièces soumises à de fortes contraintes, pour lesquelles la résistance justifie son coût plus élevé.
| Alliage | La force | Résistance à la corrosion | Soudabilité | Idéal pour |
|---|---|---|---|---|
| 6061 | Moyen | Haut | Haut | Pièces usinées générales, structures, secteur maritime |
| 7075 | Haut | Inférieur | Inférieur | Pièces d'avion soumises à des contraintes élevées |
| 5052 | Inférieur | Très élevé | Haut | Panneaux marins, tôles cintrées, réservoirs |
| 2024 | Haut | Faible | Faible | Structures aéronautiques à haute résistance |
L'alliage 6061 est disponible dans un choix de dimensions et de formes plus large que presque tout autre alliage d'aluminium, ce qui permet de réduire les délais de livraison et de proposer des prix compétitifs. Le traitement T6 est généralement le plus économique et le plus facile à trouver, ce qui explique en partie pourquoi il s'impose comme le choix par défaut pour les pièces usinées.
Cette disponibilité simplifie également la gestion des stocks, puisqu'une seule nuance peut servir à fabriquer des étriers, des boîtiers, des fixations et des prototypes pour de nombreux projets. Pour avoir une vue d'ensemble de la façon dont la nuance 6061 se positionne par rapport aux autres nuances, consultez le guide à l'intention des parents aux alliages d'aluminium destinés à l'usinage CNC.
La plupart des pièces en 6061 sont initialement sous forme de tôles, de barres ou de profilés extrudés, puis sont fraisées, tournées ou percées sur des machines à commande numérique. Le fraisage permet de façonner des boîtiers, des supports et des plaques ; le tournage sert à fabriquer des arbres, des raccords et des pièces rondes ; enfin, le perçage et le taraudage permettent de réaliser des trous et des filetages nécessaires à l'assemblage.
Comme l’alliage 6061 se usine très facilement, les ateliers peuvent souvent regrouper l’ébauche et la finition en un nombre de réglages inférieur à celui requis pour les pièces en acier. Cette rapidité explique en partie pourquoi les prototypes et les petites séries en 6061 restent abordables ; elle signifie également que l’utilisation d’outils bien affûtés et un bon évacuation des copeaux sont rapidement rentables.
Les composants structurels d'avions et les cadres de vélo sont des applications classiques de l'alliage 6061, qui est également utilisé pour les pièces automobiles, la quincaillerie marine, les raccords électriques, ainsi que les vannes et les raccords. Dans l'électronique grand public, il est utilisé pour les boîtiers et les châssis où la légèreté et une finition anodisée soignée sont toutes deux importantes. L'alliage 6061 est utilisé dans les supports, les raccords et les boîtiers usinés du secteur aérospatial, tandis que les composants automobiles et les pièces de boîtiers en aluminium bénéficient de la même résistance mécanique et de la même résistance à la corrosion.
Grâce à sa rapidité d'usinage et à la qualité de sa finition, l'alliage 6061 constitue également un excellent choix pour la fabrication de prototypes lorsque ceux-ci doivent présenter les mêmes caractéristiques que la pièce de série. Il convient également parfaitement à la fabrication de montages, de gabarits et de plaques d'outillage, car cet alliage est stable, facile à usiner et à modifier.
Le perçage de l'alliage 6061 est rapide, mais la tendreté de ce dernier fait que les forets peuvent se coincer et que les trous peuvent dévier si l'angle de pointe ou l'avance ne sont pas corrects. Utilisez des forets affûtés et polis, percez par à-coups pour les trous profonds afin d'évacuer les copeaux, et maintenez un flux de liquide de refroidissement ou d'air sur la coupe pour éviter que les copeaux ne s'accumulent et ne rayent la paroi du trou.
Le taraudage obéit à la même logique, car les filets endommagés sont dus à des tarauds émoussés, à une lubrification insuffisante ou à des copeaux qui obstruent les rainures. Les tarauds moulés donnent de bons résultats dans l'aluminium 6061 pour obtenir des filets solides sans copeaux, tandis que les tarauds coupés nécessitent des arêtes tranchantes et une lubrification constante pour conserver leur précision.
Des congés généreux au niveau des angles intérieurs réduisent les contraintes et les vibrations de l'outil, et facilitent également l'usinage de la pièce par rapport à des angles intérieurs vifs. Lorsqu'une paroi doit rester fine, ajoutez des nervures ou des bossages à proximité pour la renforcer, plutôt que de compter uniquement sur cette section mince. Prévoyez une épaisseur de paroi suffisante sur les éléments fins et vérifiez dès le début l’épaisseur minimale de paroi afin que la pièce résiste à l’usinage et à la manutention.
N'oubliez pas que l'anodisation ajoute une fine couche sur chaque surface ; il convient donc de concevoir les éléments d'assemblage et les ajustements serrés en tenant compte de ce revêtement. Les filetages se taillent proprement dans l'aluminium 6061, mais l'utilisation de tarauds bien affûtés, une lubrification adéquate et l'évacuation des copeaux permettent de garantir leur précision et d'éviter les filetages endommagés. Prévoyez les traitements de surface de l'aluminium dès le début, car l'anodisation et les autres traitements de surface modifient les cotes finales.
L'accumulation de copeaux sur l'arête de coupe est le problème le plus fréquent avec l'alliage 6061 ; elle est généralement due à une arête émoussée, à une vitesse de surface trop faible ou à une accumulation de copeaux autour de la zone de coupe. Veillez à ce que les arêtes restent tranchantes et polies, assurez l'évacuation des copeaux à l'aide d'air ou d'un liquide de refroidissement, et évitez que l'outil ne frotte au lieu de couper.
Pour les opérations d'usinage esthétique, le fraisage en montée avec un outil bien affûté permet généralement d'obtenir une face plus nette qu'avec une coupe classique, et une légère passe de finition élimine les traces de passage. Vérifiez la première pièce sous un bon éclairage avant de lancer la série, car les moindres variations de l'état des arêtes se remarquent rapidement sur les faces en 6061.
Le contrôle du premier article est essentiel pour l'alliage 6061, car celui-ci se usine si facilement que le moindre changement de réglage se traduit par un écart dimensionnel. Vérifiez les cotes critiques, la position des alésages et la planéité sur la première pièce, puis effectuez des contrôles de suivi à intervalles réguliers au cours des séries de production plus longues.
La finition de surface mérite tout autant d'attention, car les rayures dues aux copeaux et les marques accumulées sur les arêtes passent facilement inaperçues sous l'éclairage de l'atelier. Inspectez les faces sous une lumière vive, ébavurez chaque arête et vérifiez que les pièces anodisées présentent une couleur uniforme avant leur expédition.
Si vous disposez d'un dessin ou d'une idée de prototype, notre équipe peut l'étudier et vous recommander le traitement thermique, la finition et les tolérances adaptés à votre projet. Envoyez-nous votre fichier via notre pôle de services pour obtenir un devis ; nous vous confirmerons le matériau, le délai de livraison et le prix avant de commencer la découpe.
Pour en savoir plus sur l'ensemble des nuances d'aluminium, consultez le guide à l'intention des parents compare chaque alliage côte à côte, et le guide complet couvre l'ensemble du processus d'usinage, de la pièce brute à la pièce finie. Si votre pièce nécessite un atelier spécialisé, le page de service répertorie les matériaux, les finitions et les tolérances en un seul endroit.
Le choix du matériau commence par la nuance d'aluminium, et l'alliage d'aluminium 6061 est le choix par défaut pour la plupart des usinages CNC de l'aluminium, car il offre un bon équilibre entre résistance mécanique, résistance à la corrosion et coût. L'alliage d'aluminium 6061 soutient bien la comparaison avec les alliages 6082 et 5052, notamment lorsque la formabilité prime sur la résistance. Pour une résistance mécanique supérieure, l’aluminium 7075 l’emporte sur le 6061, et le choix entre l’aluminium 6061 et l’aluminium 7075 se résume à un compromis entre les besoins en résistance mécanique, le budget et la soudabilité.
Les coûts d'usinage déterminent souvent le choix de la nuance ; utilisez donc ce guide pour choisir le matériau adapté à l'usinage CNC avant de vous lancer dans un projet d'usinage CNC : la nuance 6061 est idéale pour l'usinage CNC lorsque les pièces doivent allier résistance, soudabilité et bonne finition à un prix modéré. L'aluminium destiné à l'usinage CNC va des nuances souples pour le formage aux tôles à haute résistance, et les ateliers d'usinage de l'aluminium stockent le 6061 car il est utilisé quotidiennement dans l'usinage CNC.
Le fraisage CNC à grande vitesse convient bien à l'alliage 6061, et le fraisage frontal avec une grande fraise permet d'enlever rapidement de la matière tout en laissant une surface lisse. Sur la fraiseuse, un montage rigide et des outils bien affûtés sont plus importants que la puissance brute, et un réglage minutieux de la machine permet de réduire la durée des cycles. La stabilité de l'usinage repose sur des profondeurs de coupe réduites, un serrage solide de la pièce et une évacuation régulière des copeaux, ce qui améliore également le comportement de l'usinage sur les longues séries.
L'alliage 6061 se prête bien à l'usinage sur des machines CNC à 3 axes, et les pièces en aluminium usinées par CNC à partir de ces configurations comprennent notamment des supports, des plaques et des boîtiers en aluminium sur mesure. Les pièces mécaniques et les pièces de précision en 6061 T6 bénéficient de la facilité d'usinage de cet alliage, et l'aluminium usiné par CNC commandé de cette manière permet de maintenir un haut niveau d'efficacité d'usinage.
L'alliage n° 6061 est l'un des alliages d'aluminium les plus faciles à usiner ; il se coupe proprement à grande vitesse avec des outils en carbure. Le traitement thermique T6 s'usine mieux que les traitements thermiques tendres, qui peuvent laisser des traces et s'accumuler sur l'arête de coupe. Des outils bien affûtés et polis, associés à un bon évacuation des copeaux, permettent d'obtenir une finition impeccable.
Machining Doctor évalue l'usinabilité de l'alliage 6061 à 270 % sur son échelle, ce qui reflète la facilité avec laquelle il se usine par rapport à des matériaux plus durs. Les échelles d'évaluation variant d'un éditeur à l'autre, ce chiffre doit être considéré comme une indication relative plutôt que comme une note absolue. Dans la pratique, l'alliage 6061 figure parmi les alliages d'aluminium les plus faciles à usiner.
Pour les fraises en carbure, les recommandations générales s'étendent de 650 à 2 000 SFM, tandis que les recommandations de fraisage affinées de Machining Doctor, dans des conditions idéales, vont de 2 100 à 2 840 SFM. Pour le tournage au carbure, les recommandations générales s'étendent de 1 000 à 3 300 SFM, avec une plage affinée comprise entre 1 670 et 2 260 SFM. Commencez au milieu de cette plage et ajustez en fonction de la taille de l'outil, de sa rigidité et de l'évacuation des copeaux.
Pas au sens strict du terme. Les alliages à usinage facile contiennent des additifs tels que le plomb ou le bismuth, qui fragmentent les copeaux en petits morceaux. L'alliage 6061 ne contient pas de tels additifs ; il forme donc des copeaux continus, mais il s'usine tout de même facilement avec des outils bien affûtés et un système d'évacuation des copeaux adapté.
Les aciers à outils trempés, les alliages de titane et les alliages de nickel tels que l'Inconel comptent parmi les métaux les plus difficiles à usiner, car ils allient une résistance élevée à une faible conductivité thermique et une usure rapide des outils. L'aluminium 6061 se situe à l'opposé, puisqu'il se coupe à grande vitesse avec une usure modérée des outils. C'est cette différence qui explique pourquoi l'aluminium 6061 est un choix très prisé lorsque le coût de l'usinage est un facteur déterminant.
Ces deux nuances présentent la même résistance minimale ; le choix se fait donc en fonction de la stabilité et du prix. Le T651 est soumis à un traitement de détente par étirage, ce qui lui confère une meilleure planéité et une meilleure stabilité dimensionnelle pour les tôles de précision et les pièces de grande largeur. Le T6 est généralement moins cher et plus facile à se procurer ; il constitue donc le choix par défaut lorsque la planéité n'est pas un critère essentiel.





