
6061アルミニウムは、において最も広く機械加工されているアルミニウム合金です。 CNCによる特注加工. 。このグレードは、中程度の強度、優れた耐食性、そして加工のしやすさを兼ね備え、かつ手頃な価格を実現しています。本ガイドでは、その特性、焼戻し状態、切削速度・送り量、公差、仕上げについて解説しており、6061-T6製の部品を自信を持って指定できるようになります。これは、材料の選定から完成品に至るまで、6061アルミニウムの機械加工における実践的な側面を解説したものです。.
部品に高い強度が求められるものの、より硬い合金のようなコストや加工の難しさを避けたい場合、多くの工場ではまず6061を採用します。この合金は溶接性が良く、陽極酸化処理の仕上がりが美しく、屋外や海辺の環境でも耐久性に優れています。以下のセクションでは、まず検証済みのデータ表を提示し、その後、金型、公差、仕上げに関する実践的な指針を解説します。.
6061は、マグネシウムとシリコンを主合金元素とする析出硬化型アルミニウム合金です。熱処理の過程で、これら2つの元素がマグネシウムシリサイドを形成し、これが合金の強度をもたらします。少量の銅、マンガン、鉄、亜鉛、チタンが配合され、残りはアルミニウムで構成されています。.
6061は熱処理が可能であるため、成形用の軟質状態や、構造用部品用の硬化状態で供給することができます。 T6焼戻し状態は機械加工部品向けの標準的な選択肢ですが、T651は応力除去処理が施されており、より平坦で安定性の高い板材が得られます。両方の焼戻し状態は同じ最低強度を有しており、以下の焼戻し状態比較表で比較しています。その統一番号体系による指定はUNS A96061です。組成表に記載されている単一の数値は、規格上の最大値です。.
| 要素 | 金額 |
|---|---|
| マグネシウム(Mg) | 0.8-1.2% |
| ケイ素(Si) | 0.4-0.8% |
| 銅(Cu) | 0.15-0.40% |
| 鉄(Fe) | 0.7% |
| マンガン(Mn) | 0.15% |
| 亜鉛(Zn) | 0.25% |
| チタン(Ti) | 0.15% |
| アルミニウム(Al) | 残額 |
T6熱処理状態において、6061は最低引張強度290 MPa(42.1 ksi)、最低降伏強度240 MPa(34.8 ksi)を発揮します。 一般的に公表されている範囲は、製品の形状や試験機関によって異なりますが、引張強度は260~310 MPa、降伏強度は240~270 MPaと、やや広い範囲となっています。こうした機械的特性により、アルミニウム6061は構造用材料として適しているのです。.
硬度はブリネル硬度で約95、密度は1立方センチメートルあたり2.70グラムであるため、6061製の部品はそのサイズにしては軽く感じられます。 剛性は68~74 GPaであり、この合金は非磁性で、耐食性と溶接性に優れているため、構造部品や屋外用部品に適しています。強度対重量比の高さが、6061が構造部品の材料として選ばれる主な理由であり、その天然の酸化皮膜が優れた耐食性を支えています。.
| プロパティ | 価値 |
|---|---|
| 極限引張強さ | 焼戻し後の最低引張強さ 290 MPa (42.1 ksi);公表されている製品範囲 260~310 MPa |
| 降伏強度 | 焼戻し後の最低引張強さ 240 MPa (34.8 ksi);公表されている製品範囲 240~270 MPa |
| 破断伸度 | 8-11%:標準;10%:最低焼戻し状態 |
| 硬度 | 95 HB |
| 密度 | 2.70 g/cm³ (0.0975 lb/in³) |
| ヤング率 | 68~74 GPa(9.9~10.7 Mpsi) |
| 熱伝導率 | 152~169 W/m・℃ |
| 最高使用温度 | 130~150℃ |
| 耐食性 | 高い |
| 溶接性 | 高い |
| 磁気 | 非磁性 |
焼鈍処理は、多くの購入者が予想する以上に重要です。なぜなら、同じ合金であっても、軟らかくて成形しやすいものもあれば、硬くて構造用として適したものもあるからです。焼鈍処理された6061-Oは最も軟らかい状態であり、曲げ加工や成形に適していますが、T4は溶体化処理と人工時効処理を経た後、強度において中間のレベルとなります。.
機械加工部品の場合、T6が標準仕様ですが、T651はT6と同等の強度を保ちつつ、内部応力を緩和するための引抜き工程を追加しています。この応力緩和により、T651はより優れた平坦性と寸法安定性を発揮するため、精密板や平坦性に対する要求が厳しい部品には、T651の方が適しています。.
| 気性 | 治療 | 引張強度 | 降伏強度 |
|---|---|---|---|
| 6061-O | 焼きなまし | 最大150 MPa(21.8 ksi) | 最大82 MPa(11.9 ksi) |
| 6061-T4 | 溶液処理および人工経年劣化処理を施したもの | 210 MPa 以上(30.5 ksi) | 110 MPa 以上(16.0 ksi) |
| 6061-T6 | 溶液処理および人工経年劣化処理を施したもの | 290 MPa 以上(42.1 ksi) | 240 MPa 以上(34.8 ksi) |
| 6061-T651 | 溶液処理済み、引張による応力除去済み、人工的に経年変化させた | 290 MPa 以上(42.1 ksi) | 240 MPa 以上(34.8 ksi) |
6061は切削性が良く、実際の制限要因となるのは、材料そのものではなく、多くの場合、主軸回転数や加工条件の方です。公表されている超硬フライスの切削速度については、一般的な目安として650~2,000 SFMとされていますが、 マシニング・ドクター‘理想的な条件下における同社の精製製粉の推奨値は、2,100~2,840 SFMに達する。.
新しい加工では、まず範囲の中間付近から始め、その後、工具の直径、工作機械の剛性、および切りくずの排出状況に応じて調整します。高速スピンドルで小型の工具を使用する場合は、範囲の上限付近で加工できますが、オーバーハングが長い場合や、クランプが不十分な場合、あるいは切りくずの排出が不十分な場合は、より低速で安定した切削が必要となります。.
| 操作 | 無被覆超硬合金(SFM) | DLC (SFM) | PCD (SFM) |
|---|---|---|---|
| 旋回 | 1000-3300 | 1000-6000 | 2000-8000 |
| フライス加工 | 650-2000 | 650-3500 | 1000-6500 |
| 操作 | おすすめのSFM |
|---|---|
| 旋回 | 1670-2260 |
| フライス加工 | 2100-2840 |
| 掘削 | 710-950 |
| 溝切り | 1390-1890 |
| 別れ | 1120-1510 |
ほとんどの工場では、6061材の加工にはコーティングなしの超硬工具が標準的な選択肢となっています。これは、切れ味が長持ちし、ダイヤモンド工具よりもはるかに安価だからです。生産量が多く、機械の回転数を十分に活用できる場合は、DLCコーティングを施した超硬工具を使用することで、滑らかさと耐摩耗性が向上します。一方、非常に長時間の連続加工や高精度な仕上げには、PCDが最適な選択肢となります。.
工具の形状は、材質と同じくらい重要です。刃先が鋭く研磨され、前角が大きく、エッジホーニングが施されていないものを選び、切りくずが排出されるスペースを確保するために2~3本の刃溝を備えたものを選び、スムーズな切削のためにヘリックス角を35度から45度の範囲で設定してください。当社の 機械加工サービスページ このような作業で使用する機材や資材の一覧です。.
6061では厳しい公差を実現できますが、その公差をどの程度容易に維持できるかは、熱処理の選定と部品の形状によって決まります。T651の板材は、加工前の平坦度が高く、切断後の変形も少ないため、広い範囲にわたって平坦性や精密な嵌合が求められる部品には、より確実な選択肢となります。.
薄い壁面や深いポケットは注意が必要です。切削力が壁面をたわませ、テーパーやチャタリングを引き起こす可能性があるためです。壁面をしっかりと支え、切れ味のよい工具を使って仕上げ加工を軽く行い、切削開始前に部品を反らせてしまうようなクランプは避けてください。当社の 公差ガイド アルミニウム部品について、どのような仕様が現実的であるかをより詳しく説明しています。.
6061は仕上げが施しやすく、適切な処理方法は、その部品に色付け、耐摩耗性、耐食性、あるいは単純な機械加工仕上げが必要かどうかによって異なります。陽極酸化処理が最も一般的な方法であり、ビーズブラスト処理は柔らかなマットな質感を与え、クロメート化処理は寸法にほとんど変化を与えずに保護効果を発揮します。.
タイプIIの陽極酸化処理は、装飾用カラーや一般的な保護に適しているのに対し、タイプIIIのハードコート陽極酸化処理は、摺動面や把持面における耐摩耗性を求める場合に最適です。部品に導電性を維持する必要がある場合や、塗装の下地が必要な場合は、クロメート化処理の方が適していることが多く、当社の 仕上げガイド これらの選択肢を並べて比較しています。.
| 終了 | そのメリット | こんな方に最適 |
|---|---|---|
| II型陽極酸化処理 | 装飾的な発色と総合的な保護 | 民生用部品、ハウジング、ブラケット |
| タイプIIIハードコート陽極酸化処理 | より厚く、耐摩耗性に優れた層 | 摺動部品、取扱い部品、過酷な使用条件に耐える部品 |
| ビーズブラスト | 均一なマットな質感 | 外装部品、加工跡を目立たなくする |
| クロメート処理 | 寸法変化の少ない防食対策 | 電気部品、塗装下地、導電性に関する要件 |
| 機械加工済み | 金属表面をきれいにし、コストを最小限に抑える | 内部部品、試作品、目に見えない部品 |
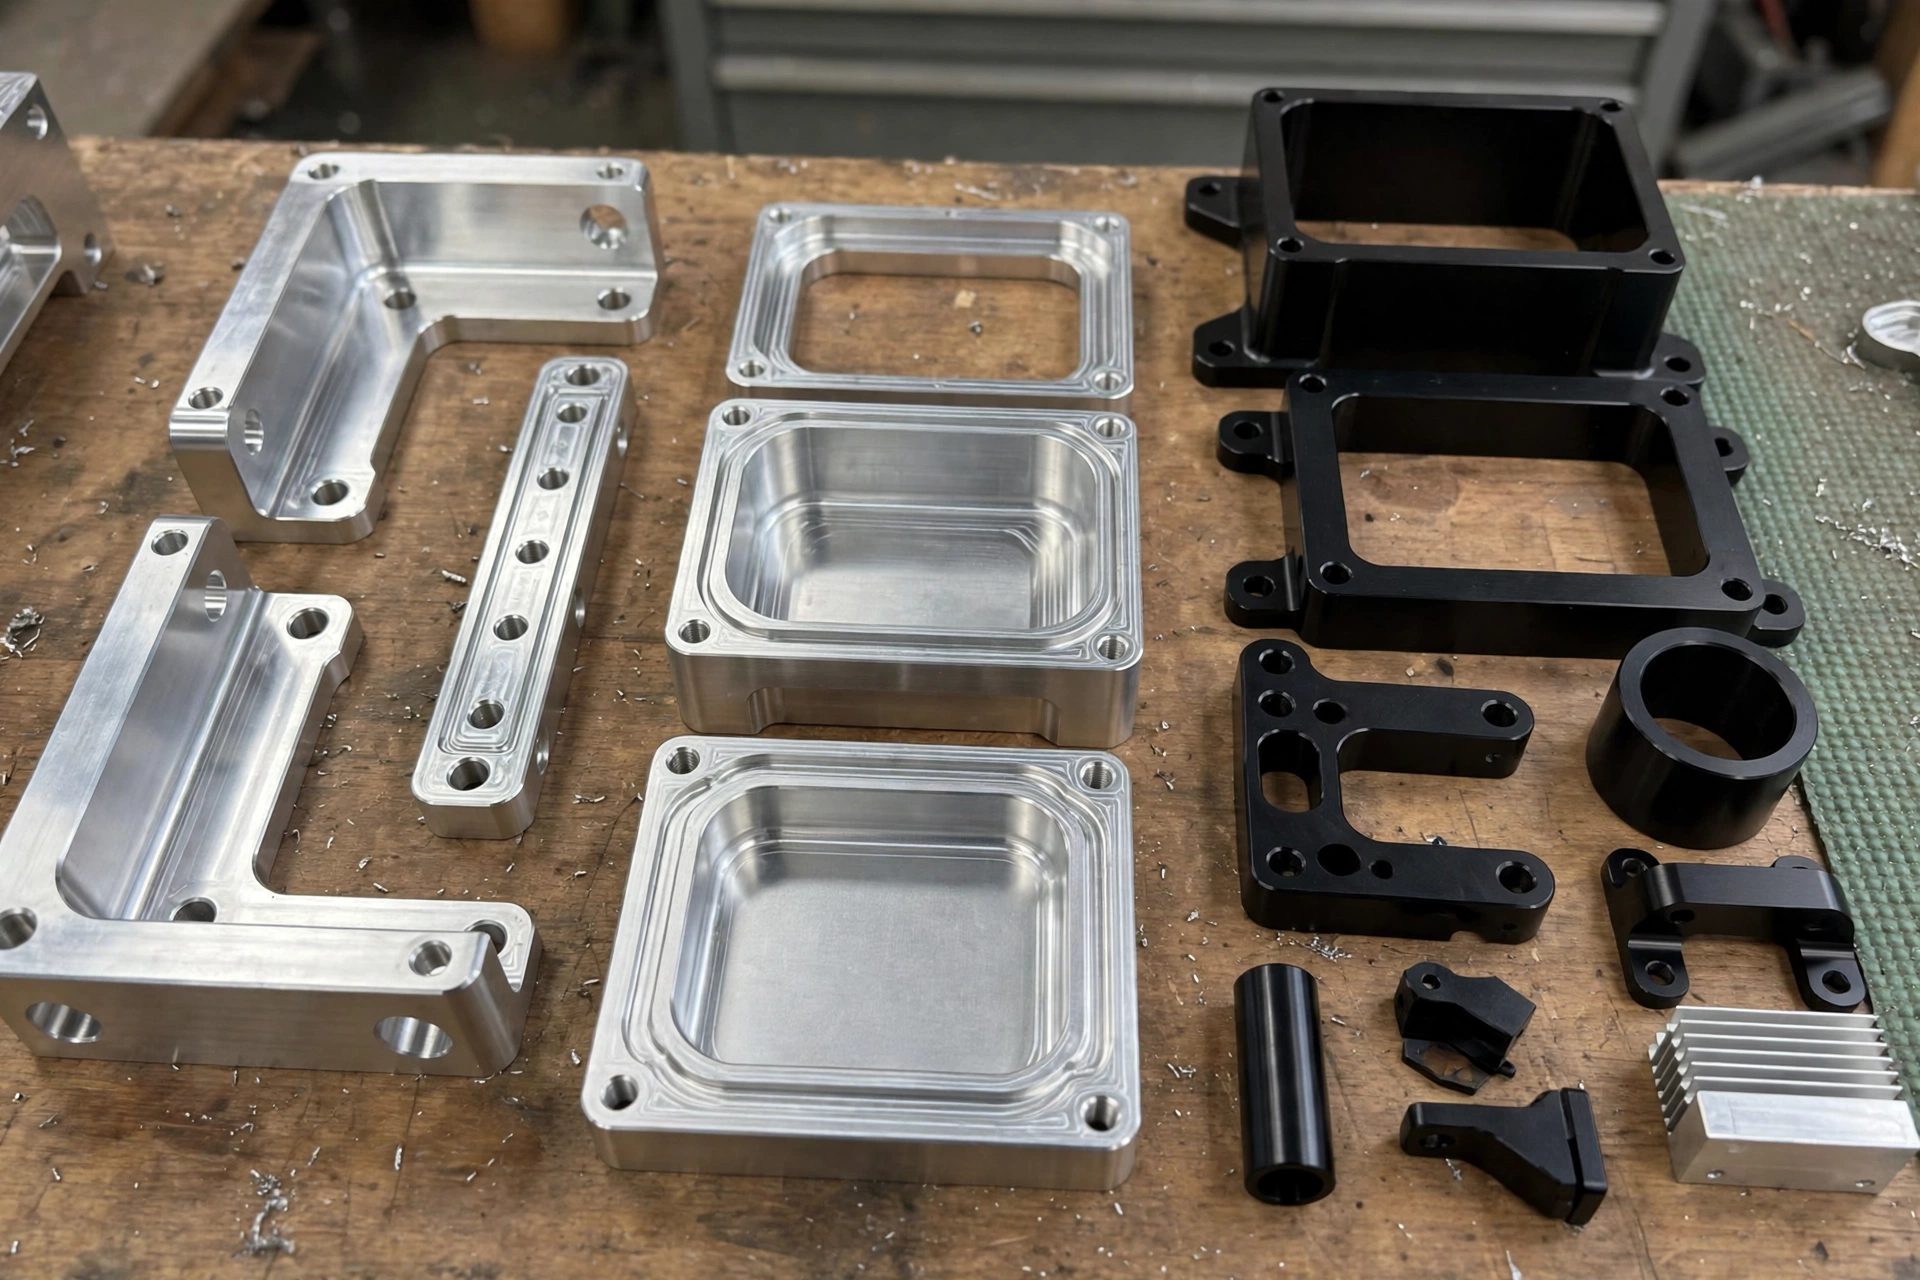
購入者は往々にして、選択肢をいくつかのよく知られた合金に絞り込みますが、それぞれの合金は、強度、耐食性、溶接性のバランスが異なります。. 7075 6061よりも強度が高い反面、溶接が難しく、屋外での使用に対する耐性も低いため、一般的なブラケットやハウジングよりも、高負荷がかかる航空機部品に適しています。.
5052は耐食性に優れ、成形性も良好ですが、強度が劣るため、機械加工されたブロックよりも、船舶用パネルや曲げ加工された板材に適しています。2024は高強度ですが、耐食性と溶接性が劣るため、ほとんどの機械加工部品においては、6061がバランスの取れた妥協点となっています。当社の比較記事では、6061と 7075 そして 5052 その通りです。CNC加工用の7075アルミニウムは、強度の高さがコストの高さを正当化できるような、高応力がかかる部品に適しています。.
| 合金 | 強さ | 耐食性 | 溶接性 | こんな方に最適 |
|---|---|---|---|---|
| 6061 | ミディアム | 高い | 高い | 一般機械加工部品、構造物、船舶用 |
| 7075 | 高い | 下へ | 下へ | 高荷重がかかる航空機部品 |
| 5052 | 下へ | 非常に高い | 高い | 船舶用パネル、曲げ加工鋼板、タンク |
| 2024 | 高い | 低い | 低い | 高強度航空機構造 |
6061は、他のほとんどすべてのアルミニウム合金よりも多くのサイズや形状で在庫されており、これによりリードタイムを短縮し、価格競争力を維持しています。T6は通常、最も安価で入手しやすい熱処理状態であり、これが機械加工部品の標準仕様とされるもう一つの理由となっています。.
また、この汎用性により在庫管理も簡素化されます。というのも、1つのグレードで、さまざまな案件におけるブラケット、ハウジング、固定具、試作品などに幅広く対応できるからです。6061が他のグレードとどのように位置づけられるかについて詳しくは、 保護者向けガイド CNC加工用のアルミニウム合金。.
6061材の部品の多くは、板、棒、または押出成形品を原料とし、CNC加工機を用いてフライス加工、旋盤加工、または穴あけ加工が施されます。フライス加工ではハウジング、ブラケット、プレートなどの形状が形成され、旋盤加工ではシャフト、継手、円形部品などが作られ、穴あけやタップ加工によって組み立て用の穴やねじ山が設けられます。.
6061は切削が極めて容易であるため、加工現場では、鋼製部品の場合よりも少ないセットアップ回数で荒加工と仕上げ加工を組み合わせることがよくあります。このスピードこそが、6061製の試作品や小ロット生産が手頃な価格で提供され続ける理由の一つであり、また、鋭利な工具と良好な切りくず排出がすぐに効果を発揮することを意味しています。.
航空機の構造部品や自転車のフレームは、6061が伝統的に用いられる代表的な用途であり、この合金は自動車部品、船舶用金具、電気用継手、バルブやカップリングにも使用されています。 民生用電子機器では、軽量性と美しい陽極酸化処理仕上げの両方が求められる筐体やフレームにこの合金が使用されています。6061は航空宇宙分野のブラケット、継手、機械加工された筐体にも用いられており、自動車部品やアルミニウム製の筐体部品においても、同等の強度と耐食性を発揮します。.
6061は加工速度が速く、仕上げも良好であるため、試作部品が量産部品と同様の性能を発揮する必要がある場合にも、優れた試作材料となります。また、この合金は安定性が高く、切削が容易で、修正も簡単であるため、治具、ジグ、および工具プレートにも最適です。.
6061の穴あけ加工は高速で行えますが、この合金は軟らかいため、先端角度や送り量が適切でないと、ドリルが引っかかったり、穴がずれたりすることがあります。鋭利で研磨済みのドリルを使用し、深い穴を掘る際はチップを排出するために小刻みに加工し、切りくずが詰まって穴の壁面に傷がつくのを防ぐため、切削中は冷却液または空気を吹き付け続けてください。.
タップ加工も同様の理屈が当てはまります。ねじ山の破損は、タップの切れ味が鈍っていること、潤滑が不十分であること、あるいは切りくずが溝に詰まっていることが原因です。6061材では、フォームタップを使用すると、切りくずの発生がなく強固なねじ山を形成できます。一方、カットタップを使用する場合は、精度を維持するために鋭い刃先と安定した潤滑が必要です。.
内角に十分なフィレットを設けることで、応力や工具のチャタリングを軽減できるほか、鋭角な内角に比べて加工しやすくなります。壁厚を薄くしなければならない箇所では、薄い部分だけに頼るのではなく、近くにリブやボスなどを追加して補強してください。 薄い部材については肉厚を十分に確保し、加工や取り扱い中に部品が破損しないよう、早い段階で最小肉厚を確認してください。.
陽極酸化処理はあらゆる表面に薄い層を形成することを念頭に置き、この被膜を考慮して、嵌合部や精密な嵌合を設計する必要があります。6061材ではねじ切りはきれいにできますが、鋭利なタップの使用、適切な潤滑、および切りくずの除去を行うことで、ねじの精度を維持し、ねじ山の破損を防ぐことができます。 アルミニウムの表面処理については、陽極酸化処理やその他の表面処理によって最終的な寸法が変化するため、早い段階で計画を立てておく必要があります。.
エッジの堆積は、6061材に関する最も一般的な不具合であり、その原因は通常、エッジの切れ味が鈍っていること、表面速度が遅いこと、あるいは切削くずが切削部に堆積していることに起因します。エッジを鋭く研ぎ、磨き上げ、エアや冷却液で切削くずを確実に排出させ、工具が切削ではなく摩擦を起こすことを避けてください。.
外観仕上げにおいては、鋭利な工具を用いたクライムミリングは、通常、従来の切削よりもきれいな表面仕上げとなり、軽い仕上げ加工を行うことで加工痕を取り除くことができます。6061の表面では、エッジの状態のわずかな変化もすぐに目立つため、ロットを加工する前に、十分な照明の下で最初の部品を確認してください。.
6061合金の場合、最初の部品の検査が重要となります。この合金は切削が容易なため、わずかな設定の変更でも寸法公差のずれとして現れてしまうからです。最初の部品で重要寸法、穴の位置、平坦度を確認し、その後、長時間の連続生産中は所定の間隔で再確認を行ってください。.
表面仕上げにも同様の注意を払う必要があります。作業場の照明の下では、切りくずによる傷やエッジに蓄積した痕が見落としやすいためです。明るい光の下で表面を点検し、すべてのエッジのバリ取りを行い、陽極酸化処理された部品については、出荷前に色が均一であることを確認してください。.
図面や試作のアイデアをお持ちの場合は、当社のチームがそれを検討し、その用途に適した焼入れ状態、表面仕上げ、公差計画をご提案いたします。ファイルは当社の サービスハブ お見積もりをご依頼いただければ、切断作業を開始する前に、材料、納期、価格について確認させていただきます。.
アルミニウムの全グレードについてさらに詳しく知りたい場合は、 保護者向けガイド 各合金を並べて比較し、その 完全ガイド 素材から完成品に至るまでの加工工程を網羅しています。お客様の部品に専用の加工工場が必要な場合は、 サービスページ 材料、仕上げ、および公差を一か所にまとめて記載しています。.
材料の選定はアルミニウムのグレードから始まりますが、6061アルミニウム合金は、強度、耐食性、コストのバランスに優れているため、ほとんどのCNCアルミニウム加工において標準的に使用されています。 アルミニウム合金6061は、6082アルミニウムや5052アルミニウム(またはアルミニウム5052)と比較しても遜色なく、特に強度に比べて成形性が重視される用途に適しています。 より高い強度を求める場合、7075アルミニウムは6061を上回ります。6061と7075アルミニウムのどちらを選ぶかは、必要な強度と予算、および溶接性のバランス次第となります。.
加工コストによって材質の選定が決まることが多いため、CNC加工プロジェクトを開始する前に、このCNC用材料選定ガイドを参考にしてください。6061は、強度、溶接性、良好な仕上げが求められ、かつ手頃な価格の部品をCNC加工する場合に最適です。 CNC加工用のアルミニウムには、軟質成形用グレードから高強度板まで様々な種類がありますが、アルミニウム加工業者では、6061が日常的にCNC加工に使用されているため、常時在庫しています。.
高速CNCフライス加工は6061に最適であり、大型のカッターを用いた面削り加工では、滑らかな表面仕上げを維持しつつ、素早く材料を削り取ることができます。フライス盤では、単純な出力よりも堅牢なセットアップと鋭利な工具が重要であり、入念な加工セットアップを行うことでサイクルタイムを短縮できます。 安定した加工は、浅い切り込み深さ、強固なワーク保持、そして安定した切りくず排出によって実現され、これにより長時間の連続加工においても加工挙動が向上します。.
6061は3軸CNC加工機での加工性に優れており、このような設定でCNC加工されたアルミニウム部品には、ブラケット、プレート、特注のアルミニウムハウジングなどがあります。6061 T6製の機械部品や精密部品は、この合金の加工しやすさを活かしており、この方法で注文されたCNC加工アルミニウム部品は、高い加工効率を維持します。.
No. 6061は、加工が最も容易なアルミニウム合金の一つであり、超硬工具を使用すれば高速できれいに切削できます。T6焼鈍材は、切削時に切削屑がにじんだり刃先に堆積したりしやすい軟焼鈍材よりも加工性が優れています。鋭利で研磨済みの工具を使用し、切屑の排出を適切に行うことで、きれいな仕上げが得られます。.
Machining Doctor は、6061 の加工性を自社の評価尺度で 270% と記載しています。これは、より硬い材料と比較して、どれほど容易に切削できるかを示しています。評価尺度は出版社によって異なるため、この数値は絶対的なスコアというよりは、相対的な目安として捉えるのが適切です。実際には、6061 はアルミニウム合金の中でも加工が容易な部類に入ります。.
超硬エンドミルについては、一般的な目安は650~2,000 SFMですが、Machining Doctorが提示する理想的な条件下での詳細なフライス加工推奨値は2,100~2,840 SFMに達します。 超硬材を用いた旋削加工については、一般的な指針では1,000~3,300 SFMとされていますが、最適化された範囲は1,670~2,260 SFMです。まずはこの範囲の中間値から始め、工具のサイズ、剛性、および切りくずの排出状況に応じて調整してください。.
厳密な意味ではそうではありません。快削合金には、切りくずを細かく砕く鉛やビスマスなどの添加物が使用されています。6061にはそのような添加物が含まれていないため、連続した切りくずが形成されますが、鋭利な工具と適切な切りくず排出を行えば、依然として容易に加工できます。.
焼入れ工具鋼、チタン合金、およびインコネルなどのニッケル合金は、高い強度と低い熱伝導率を併せ持ち、工具の摩耗が激しいため、加工が最も困難な金属の部類に入ります。一方、6061アルミニウムは、工具の摩耗が比較的少なく、高速で切削できるため、その対極に位置します。 この違いこそが、加工コストが重視される場面で6061が好んで選ばれる理由です。.
どちらの熱処理も最小強度は同じであるため、選択の決め手は安定性と価格になります。T651は引張加工による応力除去が施されているため、精密板や幅の広い部品において、より優れた平坦性と寸法安定性を発揮します。T6は通常、価格が安く入手も容易であるため、極めて高い平坦性が求められない場合は、これが標準的な選択肢となります。.





