
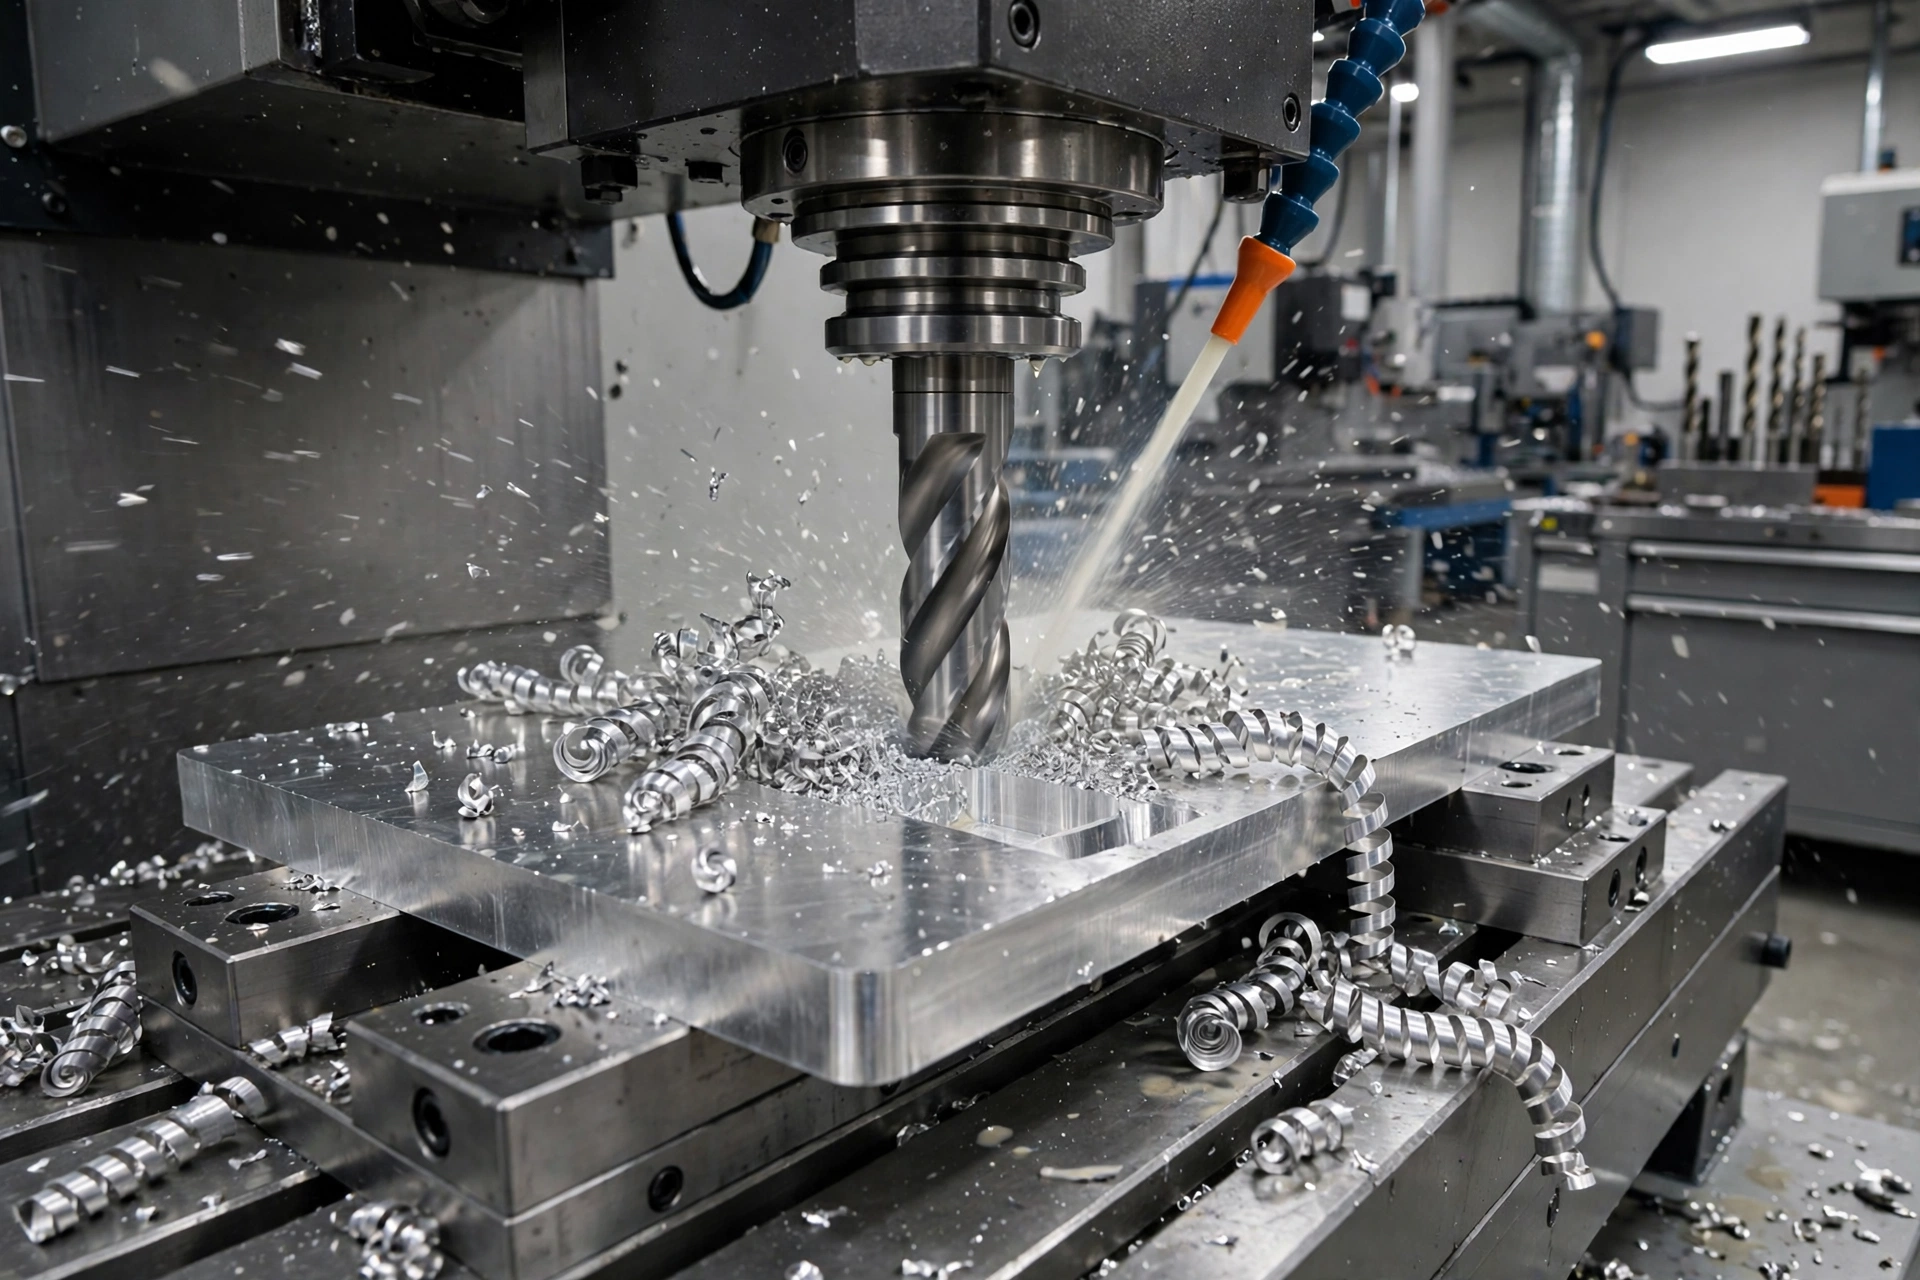
El aluminio 6061 es la aleación de aluminio más utilizada en el mecanizado en trabajos a medida con CNC. Combina una resistencia media, una buena resistencia a la corrosión y una fácil mecanización en un solo tipo de aleación asequible. Esta guía aborda sus propiedades, estados de temple, velocidades y avances, tolerancias y acabados, para que puedas especificar piezas de 6061-T6 con total confianza. Esta es la parte práctica del mecanizado del aluminio 6061, desde la selección del material en bruto hasta la pieza acabada.
La mayoría de los talleres recurren en primer lugar al 6061 cuando una pieza requiere una resistencia real sin el coste ni la dificultad de mecanizado que presentan las aleaciones más duras. Se suelda bien, admite perfectamente el anodizado y resiste bien en exteriores y en ambientes marinos. En los apartados siguientes se ofrecen, en primer lugar, tablas de datos contrastados y, a continuación, orientación práctica sobre herramientas, tolerancias y acabados.
El 6061 es una aleación de aluminio endurecida por precipitación cuyos principales elementos de aleación son el magnesio y el silicio. Durante el tratamiento térmico, estos dos elementos forman siliciuro de magnesio, lo que confiere a la aleación su resistencia. Pequeñas cantidades de cobre, manganeso, hierro, zinc y titanio completan la composición, y el resto es aluminio.
Al ser un material que admite tratamiento térmico, el 6061 puede suministrarse en estado blando para el conformado o endurecido para piezas estructurales. El estado T6 es la opción estándar para piezas mecanizadas, mientras que el T651 incorpora un tratamiento de alivio de tensiones que permite obtener placas más planas y estables. Ambos estados comparten la misma resistencia mínima, que comparamos en la tabla de estados que figura a continuación. Su designación según el sistema de numeración unificado es UNS A96061. Las cifras individuales que aparecen en la tabla de composición corresponden a los valores máximos especificados.
| Elemento | Importe |
|---|---|
| Magnesio (Mg) | 0.8-1.2% |
| Silicio (Si) | 0.4-0.8% |
| Cobre (Cu) | 0.15-0.40% |
| Hierro (Fe) | 0.7% |
| Manganeso (Mn) | 0.15% |
| Zinc (Zn) | 0.25% |
| Titanio (Ti) | 0.15% |
| Aluminio (Al) | Resto |
En el estado T6, el 6061 ofrece una resistencia a la tracción mínima de 290 MPa (42,1 ksi) y un límite elástico mínimo de 240 MPa (34,8 ksi). Los rangos típicos publicados son ligeramente más amplios, oscilando entre 260 y 310 MPa de resistencia a la tracción y entre 240 y 270 MPa de límite elástico, dependiendo de la forma del producto y de la fuente de los ensayos. Estas propiedades mecánicas explican por qué el aluminio 6061 es adecuado para trabajos estructurales.
La dureza ronda los 95 Brinell y la densidad es de 2,70 gramos por centímetro cúbico, por lo que las piezas de 6061 resultan ligeras para su tamaño. La rigidez oscila entre 68 y 74 GPa, y la aleación es no magnética, con una alta resistencia a la corrosión y una gran soldabilidad, una combinación ideal para piezas estructurales y de uso exterior. La relación resistencia-peso es una de las razones clave por las que el 6061 es el material preferido para piezas estructurales, y su capa de óxido natural le confiere una excelente resistencia a la corrosión.
| Propiedad | Valor |
|---|---|
| Resistencia a la tracción | Resistencia mínima tras el templado: 290 MPa (42,1 ksi); rango de valores publicado para el producto: 260-310 MPa |
| Límite elástico | Resistencia mínima tras el templado: 240 MPa (34,8 ksi); rango de valores publicado para el producto: 240-270 MPa |
| Alargamiento a la rotura | 8-11% típico; 10% templado mínimo |
| Dureza | 95 HB |
| Densidad | 2,70 g/cm³ (0,0975 lb/pulg³) |
| Módulo de Young | 68-74 GPa (9,9-10,7 Mpsi) |
| Conductividad térmica | 152-169 W/m·°C |
| Temperatura máxima de servicio | 130-150 °C |
| Resistencia a la corrosión | Alta |
| Soldabilidad | Alta |
| Magnetismo | No magnético |
El temple es más importante de lo que la mayoría de los compradores cree, ya que una misma aleación puede ser blanda y maleable o dura y estructural. El 6061-O recocido es la forma más blanda y resulta adecuado para el doblado y el conformado, mientras que el T4 ofrece un nivel intermedio de resistencia tras el tratamiento de solución y el envejecimiento artificial.
En el caso de las piezas mecanizadas, el T6 es el tratamiento predeterminado, y el T651 ofrece la misma resistencia, pero incorpora además una etapa de estirado que alivia la tensión interna. Esa eliminación de tensiones confiere al T651 una mayor planitud y estabilidad dimensional, por lo que es la mejor opción para placas de precisión y piezas con requisitos estrictos de planitud.
| Temperamento | Tratamiento | Resistencia a la tracción | Límite elástico |
|---|---|---|---|
| 6061-O | Recocido | 150 MPa máx. (21,8 ksi) | 82 MPa máx. (11,9 ksi) |
| 6061-T4 | Tratado con una solución y envejecido artificialmente | 210 MPa como mínimo (30,5 ksi) | 110 MPa como mínimo (16,0 ksi) |
| 6061-T6 | Tratado con una solución y envejecido artificialmente | 290 MPa mín. (42,1 ksi) | 240 MPa como mínimo (34,8 ksi) |
| 6061-T651 | Tratado en baño de solución, sometido a un proceso de alivio de tensiones mediante estiramiento, envejecido artificialmente | 290 MPa mín. (42,1 ksi) | 240 MPa como mínimo (34,8 ksi) |
El 6061 se fresa con facilidad, y el límite práctico suele ser la velocidad del husillo o la configuración de la máquina, más que el propio material. Las velocidades de fresado con fresas de metal duro publicadas oscilan entre 650 y 2.000 SFM como orientación general, mientras que Doctor en Mecanizado‘La recomendación de fresado optimizada, en condiciones ideales, alcanza entre 2.100 y 2.840 SFM.
Empieza por un valor cercano al centro del rango para un nuevo trabajo y, a continuación, ajústalo en función del diámetro de la herramienta, la rigidez de la máquina y la evacuación de virutas. Las herramientas pequeñas en un husillo rápido pueden funcionar cerca del límite superior del rango, mientras que los voladizos largos, una sujeción deficiente o una mala evacuación de virutas requieren un corte más lento y constante.
| Funcionamiento | Carburo sin recubrimiento (SFM) | DLC (SFM) | PCD (SFM) |
|---|---|---|---|
| Giro | 1000-3300 | 1000-6000 | 2000-8000 |
| Fresado | 650-2000 | 650-3500 | 1000-6500 |
| Funcionamiento | SFM recomendado |
|---|---|
| Giro | 1670-2260 |
| Fresado | 2100-2840 |
| Perforación | 710-950 |
| Ranurado | 1390-1890 |
| Despedida | 1120-1510 |
El carburo sin recubrimiento es la opción predeterminada más adecuada para el 6061 en la mayoría de los talleres, ya que mantiene el filo y cuesta mucho menos que las herramientas de diamante. Cuando el volumen de producción es elevado y la máquina puede aprovechar la velocidad, el carburo con recubrimiento DLC aporta mayor deslizamiento y mayor vida útil, mientras que el PCD es la opción de mayor calidad para series muy largas y acabados finos.
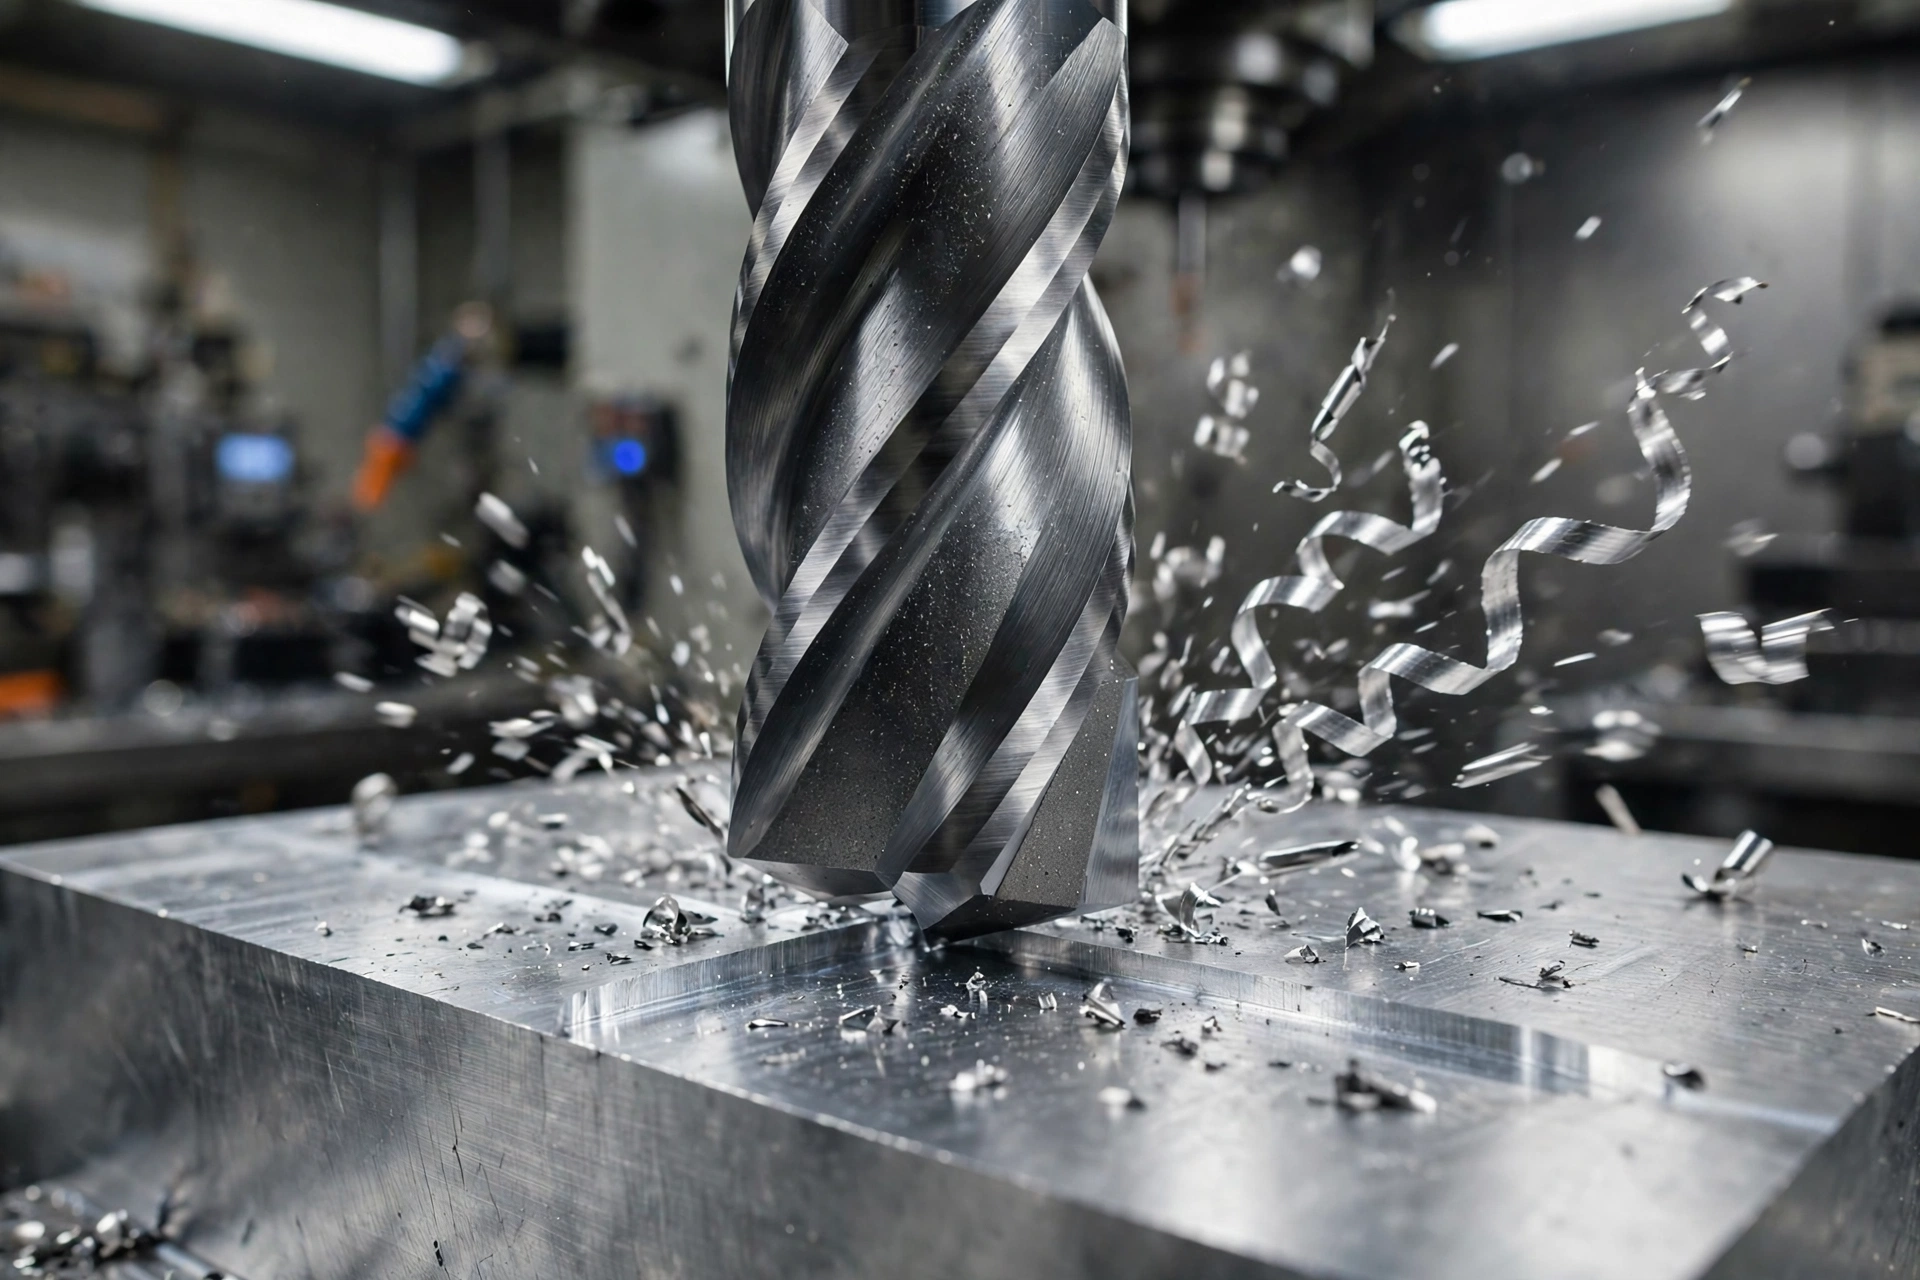
La forma de la herramienta es tan importante como el material del que está hecha. Utiliza cantos afilados y pulidos con un ángulo de inclinación elevado y sin afilado de cantos; elige 2 o 3 canales para que las virutas tengan espacio para salir, y opta por un ángulo de hélice de entre 35 y 45 grados para un corte suave. Nuestra página de servicios de mecanizado enumera el equipo y los materiales que utilizamos para trabajos como estos.
En el 6061 es posible alcanzar tolerancias ajustadas, pero la elección del tratamiento térmico y la forma de la pieza determinan la facilidad con la que se mantienen. La chapa T651 parte de una superficie más plana y se deforma menos tras el corte, por lo que es la opción más segura cuando la planitud o los ajustes precisos son importantes en una pieza de gran tamaño.
Las paredes delgadas y los huecos profundos requieren especial atención, ya que las fuerzas de corte pueden hacer que la pared se doble y provocar un estrechamiento progresivo o vibraciones. Apoya la pared, realiza pasadas de acabado más ligeras con una herramienta afilada y evita utilizar abrazaderas que puedan combar la pieza antes de comenzar el corte. Nuestro Guía de tolerancias explica con más detalle cuáles son las expectativas realistas para las piezas de aluminio.
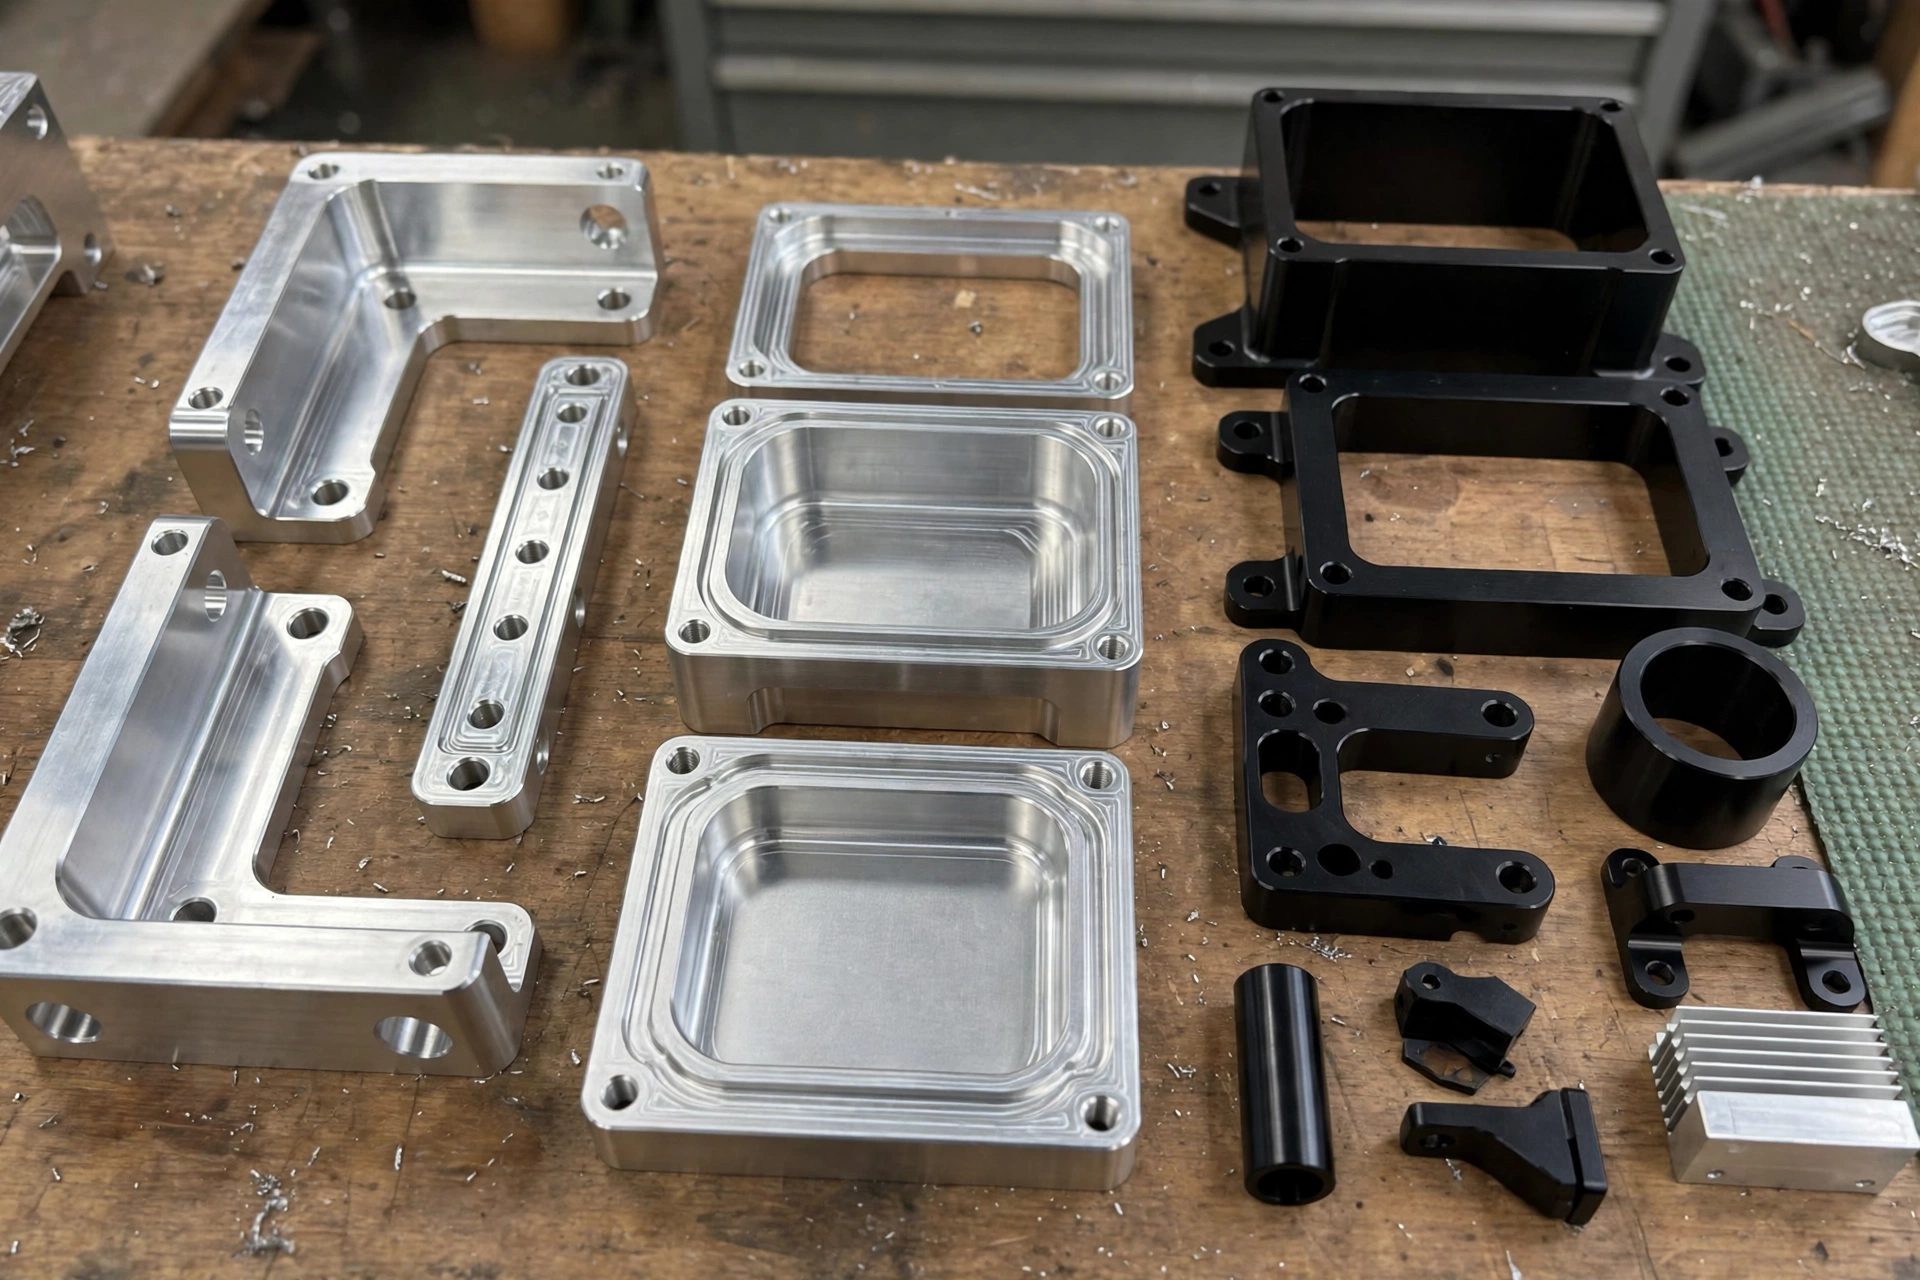
El 6061 admite bien los acabados, y la elección adecuada depende de si la pieza necesita color, resistencia al desgaste, protección contra la corrosión o un aspecto mecanizado sin acabado. El anodizado es la opción más habitual, el granallado con perlas aporta una textura mate suave y la conversión con cromato protege sin alterar mucho las dimensiones.
El anodizado de tipo II es adecuado para colores decorativos y protección general, mientras que el anodizado de recubrimiento duro de tipo III es la opción ideal para la resistencia al desgaste en superficies de deslizamiento o con asas. Si una pieza debe mantener su conductividad eléctrica o necesita una base para pintura, el recubrimiento de conversión con cromato suele ser la mejor solución, y nuestro Guía de acabados compara estas opciones una al lado de la otra.
| Finalizar | Qué aporta | Ideal para |
|---|---|---|
| Anodizado de tipo II | Color decorativo y protección general | Piezas de consumo, carcasas, soportes |
| Anodizado de recubrimiento duro de tipo III | Capa más gruesa y resistente al desgaste | Piezas deslizantes, piezas con asas, piezas de uso intensivo |
| Granallado | Textura mate uniforme | Piezas estéticas que ocultan las marcas de mecanizado |
| Conversión con cromato | Protección contra la corrosión con una variación mínima de las dimensiones | Componentes eléctricos, base de pintura, necesidades de conductividad |
| Tal y como se ha mecanizado | Superficie metálica limpia, al menor coste | Piezas internas, prototipos, piezas ocultas |
Los compradores suelen limitar su elección a unas pocas aleaciones con las que están familiarizados, y cada una de ellas presenta características distintas en cuanto a resistencia mecánica, resistencia a la corrosión y soldabilidad. 7075 Es más resistente que el 6061, pero más difícil de soldar y menos tolerante en condiciones exteriores, por lo que resulta más adecuado para piezas de aeronaves sometidas a grandes cargas que los soportes y carcasas de uso general.
El 5052 es resistente a la corrosión y se conforma bien, pero pierde resistencia, lo que lo hace más adecuado para paneles marinos y chapas curvadas que para bloques mecanizados. El 2024 ofrece una alta resistencia, pero una escasa resistencia a la corrosión y a la soldadura, por lo que el 6061 sigue siendo la opción intermedia más equilibrada para la mayoría de las piezas mecanizadas. Nuestras entradas comparativas tratan sobre el 6061 frente a 7075 y 5052 En su totalidad. El aluminio 7075 para mecanizado CNC es adecuado para piezas sometidas a grandes esfuerzos, en las que la resistencia justifica su mayor coste.
| Aleación | Fuerza | Resistencia a la corrosión | Soldabilidad | Ideal para |
|---|---|---|---|---|
| 6061 | Medio | Alta | Alta | Piezas mecanizadas generales, estructuras, sector naval |
| 7075 | Alta | Inferior | Inferior | Piezas de aeronaves sometidas a grandes cargas |
| 5052 | Inferior | Muy alto | Alta | Paneles marinos, chapas curvadas, depósitos |
| 2024 | Alta | Bajo | Bajo | Estructuras aeronáuticas de alta resistencia |
La aleación 6061 está disponible en más tamaños y formas que casi cualquier otra aleación de aluminio, lo que permite reducir los plazos de entrega y mantener unos precios competitivos. El estado T6 suele ser el más económico y el más fácil de conseguir, lo que constituye una razón más por la que es la opción predeterminada para las piezas mecanizadas.
Esa disponibilidad también simplifica la gestión del inventario, ya que un solo tipo de aleación puede utilizarse para fabricar soportes, carcasas, accesorios y prototipos en numerosos proyectos. Para obtener una visión completa de cómo se compara el 6061 con otros tipos de aleación, consulta el Guía para padres a las aleaciones de aluminio para el mecanizado CNC.
La mayoría de las piezas de aluminio 6061 se fabrican a partir de chapas, barras o perfiles extruidos y se someten a procesos de fresado, torneado o taladrado en máquinas CNC. El fresado da forma a carcasas, soportes y placas; el torneado permite fabricar ejes, accesorios y piezas redondas; y el taladrado y roscado añaden orificios y roscas para el montaje.
Dado que el 6061 se mecaniza con tanta facilidad, los talleres suelen poder combinar el desbaste y el acabado en menos operaciones que las que requieren las piezas de acero. Esa rapidez es una de las razones por las que los prototipos y los lotes pequeños de 6061 siguen siendo asequibles, y también significa que unas herramientas afiladas y una buena evacuación de virutas se amortizan rápidamente.
Los componentes estructurales de aeronaves y los cuadros de bicicleta son aplicaciones clásicas del 6061, y esta aleación también se utiliza en piezas de automoción, herrajes náuticos, accesorios eléctricos, válvulas y acoplamientos. En la electrónica de consumo se utiliza para carcasas y bastidores en los que es importante tanto la ligereza como un acabado anodizado limpio. El 6061 se emplea en soportes, accesorios y carcasas mecanizadas del sector aeroespacial, y los componentes de automoción y las piezas de carcasas de aluminio comparten la misma resistencia mecánica y a la corrosión.
Dado que se mecaniza rápidamente y ofrece un buen acabado, el 6061 también es un material ideal para prototipos cuando estos deben comportarse como la pieza de producción. Las fijaciones, las plantillas y las placas de utillaje son otra aplicación ideal, ya que la aleación es estable, fácil de cortar y fácil de modificar.
El taladrado del 6061 es rápido, pero la blandura de la aleación hace que las brocas puedan atascarse y que los agujeros se desvíen si el ángulo de la punta o el avance son incorrectos. Utiliza brocas afiladas y pulidas, taladra agujeros profundos a pequeños intervalos para eliminar las virutas y aplica líquido refrigerante o aire sobre el corte para que las virutas no se acumulen y rayen la pared del agujero.
El roscado sigue la misma lógica, ya que las roscas rotas se deben a machos desafilados, una lubricación deficiente o virutas que obstruyen las ranuras. Los machos de forma funcionan bien en el 6061 para obtener roscas resistentes sin virutas, mientras que los machos de corte necesitan filos afilados y una lubricación constante para mantener su precisión.
Los generosos redondeos en las esquinas interiores reducen la tensión y las vibraciones de la herramienta, y además facilitan el mecanizado de la pieza en comparación con las esquinas internas afiladas. Cuando sea necesario que una pared sea delgada, añade nervaduras o salientes cercanos para reforzar la estructura, en lugar de confiar únicamente en la sección delgada. Mantenga un espesor de pared generoso en los elementos delgados y compruebe el espesor mínimo de la pared con antelación para que la pieza resista el mecanizado y la manipulación.
Recuerda que el anodizado añade una fina capa a todas las superficies, por lo que los elementos de acoplamiento y los ajustes apretados deben diseñarse teniendo en cuenta ese recubrimiento. Las roscas se cortan limpiamente en el 6061, pero el uso de machos afilados, una lubricación adecuada y la eliminación de virutas garantizan su precisión y evitan que se rompan las roscas. Planifica con antelación los tratamientos superficiales del aluminio, ya que el anodizado y otros tratamientos superficiales modifican las dimensiones finales.
La acumulación de virutas en el filo es la queja más habitual con respecto al 6061, y suele deberse a un filo romo, una velocidad superficial baja o a la acumulación de virutas alrededor del corte. Mantén los filos afilados y pulidos, asegúrate de que las virutas se eliminen con aire o refrigerante, y evita que la herramienta roce en lugar de cortar.
En lo que respecta al acabado estético, el fresado ascendente con una herramienta afilada suele dejar una superficie más limpia que el corte convencional, y una pasada ligera de acabado elimina las marcas de fresado. Comprueba la primera pieza bajo una buena iluminación antes de procesar el lote, ya que los pequeños cambios en el estado de los bordes se aprecian rápidamente en las superficies de aluminio 6061.
La inspección del primer artículo es importante en el caso del 6061, ya que la aleación se corta con tanta facilidad que los más mínimos cambios en la configuración se traducen en desviaciones dimensionales. Comprueba las dimensiones críticas, la posición de los orificios y la planitud en la primera pieza y, a continuación, vuelve a comprobarlas a intervalos fijos durante las series de producción más largas.
El acabado superficial merece la misma atención, ya que los arañazos causados por las virutas y las marcas acumuladas en los bordes pasan fácilmente desapercibidos bajo la iluminación del taller. Inspecciona las superficies bajo una luz intensa, desbarba todos los bordes y comprueba que las piezas anodizadas presenten un color uniforme antes de su envío.
Si tienes un plano o una idea para un prototipo, nuestro equipo puede analizarlo y recomendarte el tratamiento térmico, el acabado y el plan de tolerancias más adecuados para el proyecto. Envíanos tu archivo a través de nuestro centro de servicios para solicitar un presupuesto, y le confirmaremos el material, el plazo de entrega y el precio antes de comenzar el corte.
Para obtener información más detallada sobre toda la gama de calidades de aluminio, la Guía para padres compara cada aleación una al lado de la otra, y la guía completa abarca todo el proceso de mecanizado, desde la pieza en bruto hasta la pieza acabada. Si tu pieza requiere un taller especializado, el página de servicios reúne en un solo lugar los materiales, los acabados y las tolerancias.
La selección del material comienza por el tipo de aluminio, y la aleación de aluminio 6061 es la opción predeterminada para la mayoría de los trabajos de aluminio con CNC, ya que ofrece un equilibrio entre resistencia mecánica, resistencia a la corrosión y coste. La aleación de aluminio 6061 sale bien parada en comparación con el aluminio 6082 y el aluminio 5052, o aluminio 5052, en los casos en que la conformabilidad es más importante que la resistencia. Si se busca una mayor resistencia, el aluminio 7075 supera al 6061, y la elección entre el aluminio 6061 y el 7075 depende de las necesidades de resistencia frente al presupuesto y la soldabilidad.
Los costes de mecanizado suelen determinar el tipo de aleación, así que utiliza esta guía para elegir el material adecuado para el mecanizado CNC antes de iniciar un proyecto: el 6061 es ideal para el mecanizado CNC cuando las piezas requieren resistencia, soldabilidad y un buen acabado a un precio moderado. El aluminio para el mecanizado CNC abarca desde grados de fácil conformado hasta chapas de alta resistencia, y los talleres de mecanizado de aluminio disponen de 6061 en stock, ya que se utiliza a diario en el mecanizado CNC.
El fresado CNC de alta velocidad se adapta bien al 6061, y el fresado frontal con una fresa de gran tamaño elimina el material rápidamente a la vez que deja una superficie lisa. En la fresadora, una configuración rígida y unas herramientas afiladas son más importantes que la potencia bruta, y una configuración cuidadosa de la máquina mantiene bajo el tiempo de ciclo. Un mecanizado estable se consigue gracias a profundidades de corte reducidas, una sujeción firme de la pieza y una evacuación constante de virutas, lo que también mejora el comportamiento del mecanizado en series largas.
El 6061 se mecaniza bien en equipos CNC de 3 ejes, y entre las piezas de aluminio mecanizadas con CNC a partir de estas configuraciones se incluyen soportes, placas y carcasas de aluminio a medida. Las piezas mecánicas y de precisión fabricadas en 6061 T6 se benefician de la facilidad de corte de la aleación, y el aluminio mecanizado con CNC que se encarga de esta forma mantiene una alta eficiencia de mecanizado.
La aleación de aluminio n.º 6061 es una de las más fáciles de mecanizar y se corta limpiamente a altas velocidades con herramientas de metal duro. El estado T6 se mecaniza mejor que los estados blandos, que pueden dejar marcas y acumularse en el filo. Unas herramientas afiladas y pulidas, junto con una buena evacuación de virutas, garantizan un acabado limpio.
Machining Doctor sitúa la maquinabilidad del 6061 en un 270 % en su escala, lo que refleja la facilidad con la que se corta en comparación con materiales más duros. Las escalas de valoración varían según el editor, por lo que es mejor interpretar esta cifra como una referencia relativa y no como una puntuación absoluta. En la práctica, el 6061 se encuentra entre las aleaciones de aluminio más fáciles de mecanizar.
En el caso de las fresas de metal duro, las pautas generales oscilan entre 650 y 2.000 SFM, mientras que la recomendación de fresado optimizada de Machining Doctor, en condiciones ideales, alcanza valores de entre 2.100 y 2.840 SFM. En el torneado con carburo, las recomendaciones generales oscilan entre 1.000 y 3.300 SFM, con un rango más preciso de 1.670 a 2.260 SFM. Comience por el punto medio del rango y ajuste la velocidad en función del tamaño de la herramienta, la rigidez y la evacuación de virutas.
No en el sentido estricto. Las aleaciones de fácil mecanizado contienen aditivos como el plomo o el bismuto, que fragmentan las virutas en trozos pequeños. La aleación 6061 no contiene dichos aditivos, por lo que forma virutas continuas, pero se mecaniza con facilidad si se utilizan herramientas afiladas y se garantiza una evacuación adecuada de las virutas.
Los aceros para herramientas templados, las aleaciones de titanio y las aleaciones de níquel, como el Inconel, se encuentran entre los metales más difíciles de mecanizar, ya que combinan una alta resistencia con una mala conducción del calor y un rápido desgaste de las herramientas. El aluminio 6061 se sitúa en el extremo opuesto, ya que se puede cortar a altas velocidades con un desgaste moderado de las herramientas. Esa diferencia es la razón por la que el 6061 es una opción muy popular cuando el coste del mecanizado es un factor importante.
Ambos tipos de temple tienen la misma resistencia mínima, por lo que la elección se reduce a la estabilidad y al precio. El T651 se somete a un proceso de alivio de tensiones mediante estiramiento, lo que le confiere una mayor planitud y estabilidad dimensional para chapas de precisión y piezas de gran anchura. El T6 suele ser más barato y más fácil de conseguir, por lo que es la opción predeterminada cuando no se requiere una planitud extrema.





