
يُعد الألومنيوم 6061 أكثر سبائك الألومنيوم استخدامًا في عمليات التصنيع في أعمال التصنيع باستخدام الحاسب الآلي (CNC) حسب الطلب. فهو يجمع بين القوة المتوسطة، والمقاومة الجيدة للتآكل، وسهولة القطع في نوع واحد ميسور التكلفة. يتناول هذا الدليل خصائصه، ودرجات صلابة، وسرعات القطع ومعدلات التغذية، والتفاوتات المسموح بها، والتشطيبات، حتى تتمكن من تحديد مواصفات قطع 6061-T6 بثقة. هذا هو الجانب العملي لتصنيع الألومنيوم 6061، بدءًا من اختيار المواد الخام وصولاً إلى القطعة النهائية.
تلجأ معظم الورش إلى استخدام سبيكة 6061 في المقام الأول عندما يتطلب الأمر قطعة تتمتع بقوة حقيقية دون التكلفة أو صعوبة القطع التي تتسم بها السبائك الأكثر صلابة. فهي سهلة اللحام، وتستجيب بشكل ممتاز لعملية الأكسدة الأنودية، وتصمد في الظروف الخارجية وفي الهواء البحري. توفر الأقسام أدناه جداول بيانات مُثبتة في البداية، ثم إرشادات عملية بشأن الأدوات والتفاوتات المسموح بها والتشطيبات.
6061 هي سبيكة ألومنيوم تُصلب بالترسيب، وتتمثل عناصرها الرئيسية في المغنيسيوم والسيليكون. وأثناء المعالجة الحرارية، يشكل هذان العنصران سليسيد المغنيسيوم، الذي يمنح السبيكة قوتها. وتُستكمل تركيبتها بكميات صغيرة من النحاس والمنغنيز والحديد والزنك والتيتانيوم، أما الباقي فهو ألومنيوم.
نظرًا لإمكانية معالجته حراريًّا، يمكن توفير سبائك 6061 في حالة لينة للتشكيل أو في حالة صلبة للأجزاء الهيكلية. يُعد التميع T6 الخيار القياسي للأجزاء المُشغَّلة، بينما يضيف التميع T651 تخفيفًا للإجهاد للحصول على ألواح أكثر استواءً واستقرارًا. يشترك كلا التميعين في نفس الحد الأدنى للقوة، والذي نقارنه في جدول التميع أدناه. ويُعرف هذا المعدن في نظام الترقيم الموحد بـ UNS A96061. الأرقام الفردية في جدول التركيب تمثل القيم القصوى للمواصفات.
| العنصر | المبلغ |
|---|---|
| المغنيسيوم (Mg) | 0.8-1.2% |
| السيليكون (Si) | 0.4-0.8% |
| النحاس (Cu) | 0.15-0.40% |
| الحديد (Fe) | 0.7% |
| المنغنيز (Mn) | 0.15% |
| الزنك (Zn) | 0.25% |
| التيتانيوم (Ti) | 0.15% |
| الألومنيوم (Al) | الباقي |
في حالة التصلب T6، يوفر سبيكة 6061 قوة شد دنيا تبلغ 290 ميجا باسكال (42.1 كيلو باسكال) وقوة انسياب دنيا تبلغ 240 ميجا باسكال (34.8 كيلو باسكال). وتتراوح القيم النموذجية المنشورة في نطاق أوسع قليلاً، حيث تتراوح قوة الشد بين 260 و310 ميجا باسكال وقوة الخضوع بين 240 و270 ميجا باسكال، اعتماداً على شكل المنتج ومصدر الاختبار. وتفسر هذه الخصائص الميكانيكية سبب ملاءمة خصائص الألومنيوم 6061 للأعمال الإنشائية.
تبلغ الصلابة حوالي 95 برينل، والكثافة 2.70 جرام لكل سنتيمتر مكعب، ولهذا السبب تبدو الأجزاء المصنوعة من سبيكة 6061 خفيفة الوزن مقارنة بحجمها. تتراوح الصلابة بين 68 و74 جيجا باسكال، كما أن السبيكة غير مغناطيسية وتتمتع بمقاومة عالية للتآكل وقابلية عالية للحام، وهو مزيج مناسب للأجزاء الهيكلية والخارجية. وتعد نسبة القوة إلى الوزن سببًا رئيسيًّا في أن السبيكة 6061 تتصدر قائمة اختيار المواد للأجزاء الهيكلية، كما أن طبقة الأكسيد الطبيعية التي تغطيها توفر مقاومة ممتازة للتآكل.
| الممتلكات | القيمة |
|---|---|
| قوة الشد القصوى | الحد الأدنى لقوة الصلابة 290 ميجا باسكال (42.1 كيلو باسكال)؛ النطاق المعلن للمنتج 260-310 ميجا باسكال |
| قوة الخضوع | الصلابة الدنيا 240 ميجا باسكال (34.8 كيلو باسكال)؛ النطاق المعلن للمنتج 240-270 ميجا باسكال |
| الاستطالة عند الاستراحة | 8-11% نموذجي؛ 10% درجة صلابة دنيا |
| الصلابة | 95 HB |
| الكثافة | 2.70 غ/سم³ (0.0975 رطل/بوصة³) |
| معامل يونغ | 68-74 جيجا باسكال (9.9-10.7 مليون رطل لكل بوصة مربعة) |
| التوصيل الحراري | 152-169 و/م-ك |
| درجة الحرارة القصوى للخدمة | 130-150 درجة مئوية |
| مقاومة التآكل | عالية |
| قابلية اللحام | عالية |
| المغناطيسية | غير مغناطيسية |
يُعد التلدين عاملاً أكثر أهمية مما يتوقع معظم المشترين، لأن نفس السبيكة يمكن أن تكون لينة وقابلة للتشكيل أو صلبة ومناسبة للاستخدامات الهيكلية. وتُعد سبيكة 6061-O المُصهورة الشكل الأكثر ليونةً وتناسب عمليات الثني والتشكيل، في حين توفر سبيكة T4 مستوى متوسطًا من القوة بعد المعالجة بالحل والشيخوخة الاصطناعية.
بالنسبة للأجزاء المُشكلة آليًّا، يُعد T6 هو المعيار الافتراضي، ويضاهي T651 قوته مع إضافة خطوة تمدد تعمل على تخفيف الإجهاد الداخلي. ويمنح هذا التخفيف من الإجهاد T651 استواءً واستقرارًا أبعاديًّا أفضل، لذا فهو الخيار الأفضل للألواح والأجزاء الدقيقة التي تتطلب مستويات عالية من الاستواء.
| المزاج | العلاج | قوة الشد | قوة الخضوع |
|---|---|---|---|
| 6061-O | مُصلب | 150 ميجا باسكال كحد أقصى (21.8 كيلو باسكال) | 82 ميجا باسكال كحد أقصى (11.9 كيلو باسكال) |
| 6061-T4 | معالج بالحلول ومُعتق صناعيًا | 210 ميجا باسكال كحد أدنى (30.5 كيلو باسكال) | 110 ميجا باسكال كحد أدنى (16.0 كيلو باسكال) |
| 6061-T6 | معالج بالحلول ومُعتق صناعيًا | 290 ميجا باسكال كحد أدنى (42.1 كيلو باسكال) | 240 ميجا باسكال كحد أدنى (34.8 كيلو باسكال) |
| 6061-T651 | معالج بالمحلول، تم تخفيف التوتر عن طريق التمدد، وخضع لعملية تقادم مصطنع | 290 ميجا باسكال كحد أدنى (42.1 كيلو باسكال) | 240 ميجا باسكال كحد أدنى (34.8 كيلو باسكال) |
يمكن قطع مادة 6061 بسهولة، وغالبًا ما يكون الحد العملي هو سرعة المغزل أو إعدادات الآلة، وليس المادة نفسها. وتتراوح سرعات الطحن بالكربيد المنشورة بين 650 و2,000 قدم في الدقيقة كإرشادات عامة، في حين أن خبير التصنيع‘تصل توصية الطحن المُحسَّنة في ظل الظروف المثالية إلى ما بين 2,100 و2,840 قدمًا في الدقيقة.
ابدأ بالقرب من منتصف النطاق عند القيام بعمل جديد، ثم قم بالتعديل وفقًا لقطر الأداة وصلابة الماكينة وإخراج البرادة. يمكن للأدوات الصغيرة المثبتة على عمود دوران سريع أن تعمل بالقرب من الحد الأعلى للنطاق، في حين أن الأجزاء البارزة الطويلة أو التثبيت الضعيف أو إزالة البرادة غير الفعالة تتطلب قطعًا أبطأ وأكثر ثباتًا.
| التشغيل | كربيد غير مطلي (SFM) | DLC (SFM) | PCD (SFM) |
|---|---|---|---|
| الدوران | 1000-3300 | 1000-6000 | 2000-8000 |
| الطحن | 650-2000 | 650-3500 | 1000-6500 |
| التشغيل | SFM الموصى به |
|---|---|
| الدوران | 1670-2260 |
| الطحن | 2100-2840 |
| الحفر | 710-950 |
| الحفر | 1390-1890 |
| الوداع | 1120-1510 |
يُعد الكربيد غير المطلي الخيار الافتراضي المناسب لمادة 6061 في معظم الورش، لأنه يحافظ على حدته وتكلفته أقل بكثير من الأدوات الماسية. وعندما يكون حجم الإنتاج كبيرًا وتستطيع الآلة الاستفادة من السرعة، يضفي الكربيد المطلي بطبقة DLC مزيدًا من النعومة وعمرًا أطول، في حين يُعد الكربيد المطلي بطبقة PCD الخيار المتميز لعمليات التصنيع الطويلة جدًّا والتشطيبات الدقيقة.
شكل الأداة لا يقل أهمية عن مادة صنعها. استخدم حواف حادة ومصقولة ذات زاوية ميل عالية وبدون شحذ للحواف، واختر 2 أو 3 أخاديد حتى يتوفر مساحة لخروج البُرادة، واختر زاوية لولبية تتراوح بين 35 و45 درجة لضمان قطع سلس. منتجاتنا صفحة خدمات التصنيع تسرد هذه القائمة المعدات والمواد التي نستخدمها في مهام مثل هذه.
يمكن تحقيق تفاوتات ضيقة في سبائك 6061، لكن اختيار درجة الصلابة وشكل القطعة هما اللذان يحددان مدى سهولة الحفاظ على هذه التفاوتات. تتميز ألواح T651 بأنها أكثر استواءً في البداية وتتعرض لتغيرات أقل بعد القطع، لذا فهي الخيار الأكثر أمانًا عندما يكون الاستواء أو الملاءمة الدقيقة أمرًا مهمًا على نطاق واسع من القطعة.
تتطلب الجدران الرقيقة والجيوب العميقة عناية خاصة، لأن قوى القطع قد تؤدي إلى انثناء الجدار وترك آثار انحراف أو اهتزاز. قم بدعم الجدار، وقم بتمريرات تشطيب أخف باستخدام أداة حادة، وتجنب استخدام المشابك التي تؤدي إلى انحناء القطعة قبل بدء القطع. لدينا دليل التفاوتات المسموح بها يشرح بالتفصيل ما يُعتبر واقعياً بالنسبة للأجزاء المصنوعة من الألومنيوم.
يستجيب المعدن 6061 جيدًا لعمليات التشطيب، ويعتمد الاختيار المناسب على ما إذا كانت القطعة تحتاج إلى لون، أو مقاومة للتآكل، أو حماية من التآكل، أو مظهرًا عاديًا ناتجًا عن المعالجة الآلية. ويُعد الطلاء الأنودي الطريقة الأكثر شيوعًا، بينما يمنح السفع بالخرز ملمسًا غير لامع ناعمًا، أما تحويل الكرومات فيوفر الحماية دون تغيير الأبعاد بشكل كبير.
تُعد عملية الأكسدة من النوع الثاني مناسبة للألوان الزخرفية والحماية العامة، في حين أن عملية الأكسدة ذات الطبقة الصلبة من النوع الثالث هي الخيار الأمثل لمقاومة التآكل على الأسطح المنزلقة أو التي تُمسك بها اليد. وإذا كان يجب أن يظل الجزء موصلاً للكهرباء أو يحتاج إلى طبقة أساس للطلاء، فإن تحويل الكرومات غالبًا ما يكون الحل الأفضل، و دليل التشطيبات يقارن بين هذه الخيارات جنبًا إلى جنب.
| الانتهاء | ما الذي يقدمه | الأفضل لـ |
|---|---|---|
| الأنودة من النوع الثاني | اللون التزييني والحماية العامة | قطع غيار الاستهلاك، العلب، الدعامات |
| طلاء الأودنة الصلب من النوع الثالث | طبقة أكثر سمكًا ومقاومة للتآكل | الأجزاء المنزلقة، الأجزاء التي يتم التعامل معها يدويًّا، الأجزاء المعرضة للاستخدام المكثف |
| السفع بالخرز | ملمس موحد غير لامع | الأجزاء التجميلية، التي تخفي آثار التصنيع |
| تحويل الكرومات | حماية من التآكل مع تغير طفيف في الحجم | الأجزاء الكهربائية، قاعدة الطلاء، الاحتياجات المتعلقة بالموصلات |
| كما تم تصنيعها | سطح معدني نظيف، بأقل تكلفة | الأجزاء الداخلية، النماذج الأولية، الأجزاء المخفية |
غالبًا ما يقتصر اختيار المشترين على عدد قليل من السبائك المألوفة، وتختلف كل منها من حيث القوة ومقاومة التآكل وقابلية اللحام. 7075 وهو أقوى من 6061، لكنه أصعب في اللحام وأقل مرونة في الاستخدام في الهواء الطلق، لذا فهو يناسب أجزاء الطائرات المعرضة لأحمال عالية بشكل أفضل من الدعامات والأغلفة العادية.
يتميز النوع 5052 بمقاومته للتآكل وقابليته الجيدة للتشكيل، لكنه يفتقر إلى القوة، مما يجعله مناسبًا للألواح البحرية والصفائح المثنية أكثر من الكتل المُشكلة آليًّا. أما النوع 2024 فيتميز بقوة عالية، لكنه يعاني من ضعف في مقاومة التآكل وقابلية اللحام، لذا يظل النوع 6061 هو الخيار المتوازن الأفضل لمعظم الأجزاء المُشكلة آليًّا. تتناول مقالات المقارنة الخاصة بنا مقارنة النوع 6061 مع 7075 و 5052 بشكل كامل. يُعد الألومنيوم 7075 المخصص للتصنيع باستخدام الحاسب الآلي (CNC) مناسبًا للأجزاء المعرضة لضغوط عالية، حيث تبرر قوتها التكلفة الأعلى.
| سبيكة | القوة | مقاومة التآكل | قابلية اللحام | الأفضل لـ |
|---|---|---|---|---|
| 6061 | متوسط | عالية | عالية | الأجزاء المُشكلة آليًّا العامة، والهياكل، والمعدات البحرية |
| 7075 | عالية | أدنى | أدنى | أجزاء الطائرات المعرضة لأحمال عالية |
| 5052 | أدنى | مرتفع جدًا | عالية | الألواح البحرية، الصفائح المثنية، الخزانات |
| 2024 | عالية | منخفضة | منخفضة | الهياكل عالية القوة للطائرات |
تتوفر سبيكة 6061 بأحجام وأشكال أكثر من أي سبيكة ألومنيوم أخرى تقريبًا، مما يضمن قصر مدة التسليم وتنافسية الأسعار. وعادةً ما تكون درجة الصلابة T6 هي الأرخص والأكثر توفرًا، وهو سبب إضافي يجعلها الخيار الافتراضي للأجزاء المُشغَّلة آليًّا.
كما أن توفر هذا النوع يسهل عملية إدارة المخزون، حيث يمكن استخدام درجة واحدة لتصنيع الأقواس، والأغلفة، والتركيبات، والنماذج الأولية في العديد من المشاريع. للاطلاع على نظرة شاملة حول كيفية توافق الدرجة 6061 مع الدرجات الأخرى، انظر دليل الوالدين إلى سبائك الألومنيوم المخصصة للتصنيع باستخدام الحاسب الآلي (CNC).
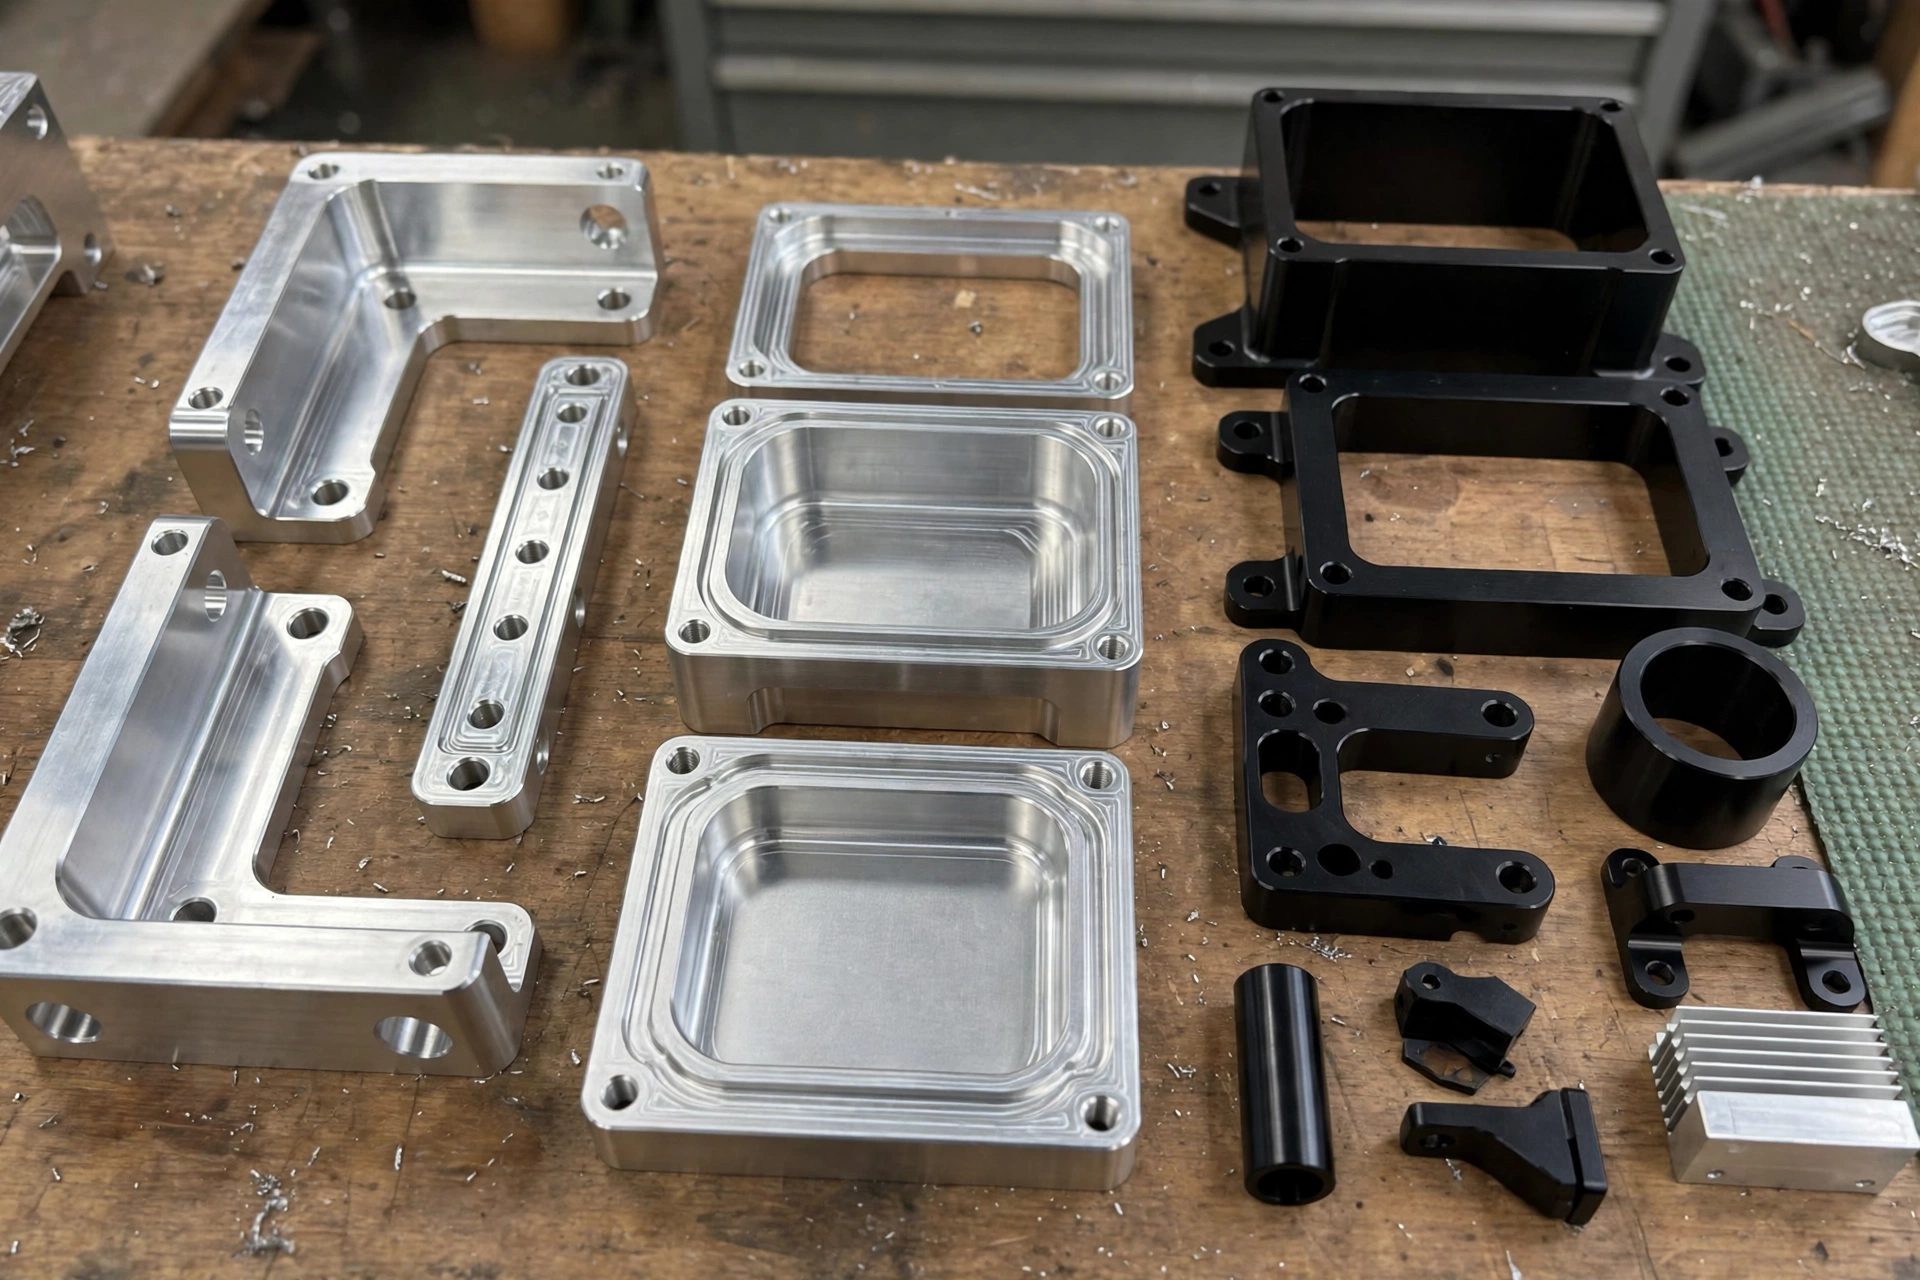
تُصنع معظم قطع غيار 6061 في البداية على شكل صفائح أو قضبان أو مقاطع مبثوقة، ثم تُخضع لعمليات الطحن أو الخراطة أو الثقب باستخدام معدات التحكم الرقمي (CNC). تُستخدم عملية الطحن لتشكيل العلب والدعامات والصفائح، بينما تُستخدم عملية الخراطة لتصنيع الأعمدة والتجهيزات والأجزاء الدائرية، أما عمليات الثقب والتثقيب فتُستخدم لإضافة الثقوب واللولبات اللازمة للتجميع.
نظرًا لسهولة قطع معدن 6061، يمكن للمصانع في كثير من الأحيان الجمع بين عمليات التخشين والتشطيب في عدد أقل من عمليات الإعداد مقارنةً بالأجزاء الفولاذية. وتعد هذه السرعة أحد الأسباب التي تجعل النماذج الأولية والدفعات الصغيرة المصنوعة من معدن 6061 في متناول اليد من حيث التكلفة، كما أنها تعني أن استخدام الأدوات الحادة والتخلص الجيد من البرادة يؤتي ثماره بسرعة.
تُعد المكونات الهيكلية للطائرات وإطارات الدراجات من الاستخدامات التقليدية لسبائك 6061، كما تُستخدم هذه السبيكة أيضًا في صناعة قطع غيار السيارات، والمعدات البحرية، والتجهيزات الكهربائية، والصمامات والوصلات. وتستخدمها الأجهزة الإلكترونية الاستهلاكية في صناعة الأغلفة والإطارات التي تتطلب خفة الوزن واللمسة النهائية الأنيقة الناتجة عن عملية الأكسدة. وتُستخدم سبيكة 6061 في صناعة الدعامات والتجهيزات والأغلفة المُشكَّلة آليًّا في مجال الفضاء الجوي، كما تتمتع مكونات السيارات وأجزاء الأغلفة المصنوعة من الألومنيوم بنفس القوة ومقاومة التآكل.
ونظرًا لسرعة تصنيعها وجودة تشطيبها، تُعد سبيكة 6061 أيضًا مادة قوية لصناعة النماذج الأولية عندما يتعين أن يتصرف النموذج الأولي تمامًا مثل القطعة النهائية. كما تُعد التجهيزات والأدوات المعيارية وألواح الأدوات خيارات مناسبة أخرى، نظرًا لاستقرار السبيكة وسهولة قطعها وتعديلها.
يتميز الحفر في سبائك 6061 بالسرعة، لكن ليونة السبائك تعني أن المثاقب قد تتعلق وأن الثقوب قد تنحرف إذا كانت زاوية الرأس أو معدل التغذية غير صحيحة. استخدم مثاقب حادة ومصقولة، وقم بحفر الثقوب العميقة على مراحل لإزالة البرادة، وحافظ على توجيه سائل التبريد أو الهواء إلى منطقة القطع حتى لا تتراكم البرادة وتخدش جدران الثقب.
ويخضع عملية التثقيب لنفس المنطق، حيث إن تمزق الخيوط ينتج عن استخدام مثاقب غير حادة، أو سوء التشحيم، أو انسداد الأخاديد بالرقائق. تعمل المثاقب المقولبة بشكل جيد مع سبائك 6061 للحصول على خيوط متينة خالية من الرقائق، في حين تحتاج المثاقب المقطوعة إلى حواف حادة وتشحيم مستمر للحفاظ على دقتها.
تساعد الحواف السميكة في الزوايا الداخلية على تقليل الإجهاد واهتزاز الأداة، كما أنها تجعل تصنيع القطعة أسهل مقارنةً بالزوايا الداخلية الحادة. وفي الحالات التي يتعين فيها أن يظل الجدار رقيقًا، قم بإضافة أضلاع أو نتوءات قريبة لتوفير الدعم بدلاً من الاعتماد على المقطع الرقيق وحده. حافظ على سماكة الجدار كبيرة في الملامح الرقيقة، وتحقق من الحد الأدنى لسماكة الجدار في مرحلة مبكرة حتى يتحمل الجزء عمليات التصنيع والمناولة.
تذكر أن عملية الأكسدة الأنودية تضيف طبقة رقيقة إلى كل سطح، لذا يجب تصميم ملامح التوصيل والتركيبات المحكمة مع أخذ هذا الطلاء في الاعتبار. يتم قطع الخيوط بشكل نظيف في سبائك 6061، لكن استخدام المثاقب الحادة والتشحيم المناسب وإزالة البرادة يحافظ على دقتها ويمنع تمزق الخيوط. يجب التخطيط لمعالجات سطح الألومنيوم في مرحلة مبكرة، لأن عملية الأنودة والمعالجات السطحية الأخرى تغير الأبعاد النهائية.
تعد الحواف المتراكمة الشكوى الأكثر شيوعًا بشأن سبائك 6061، وعادةً ما ترجع أسبابها إلى حافة غير حادة، أو سرعة سطحية بطيئة، أو تراكم البُرادة حول منطقة القطع. لذا، حافظ على حدة الحواف وصقلها، وقم بإزالة البُرادة باستخدام الهواء أو سائل التبريد، وتجنب السماح للأداة بالاحتكاك بدلاً من القطع.
بالنسبة للأعمال المتعلقة بالمظهر، عادةً ما ينتج عن الطحن الصاعد باستخدام أداة حادة سطحًا أنظف مقارنةً بالقطع التقليدي، كما أن تمريرة تشطيب خفيفة تزيل آثار القطع. تحقق من القطعة الأولى تحت إضاءة جيدة قبل بدء إنتاج الدفعة، حيث إن التغيرات الطفيفة في حالة الحواف تظهر بسرعة على أسطح سبائك 6061.
يُعد فحص القطعة الأولى أمرًا مهمًا بالنسبة لسبائك 6061، نظرًا لأن هذه السبيكة تُقطع بسهولة شديدة، لدرجة أن التغييرات الطفيفة في إعدادات الآلة تظهر على شكل انحراف في الأبعاد. يجب فحص الأبعاد الحرجة ومواضع الثقوب والتسطيح في القطعة الأولى، ثم إعادة الفحص على فترات زمنية محددة خلال عمليات الإنتاج الطويلة.
يستحق تشطيب السطح نفس القدر من الاهتمام، حيث إن خدوش الرقائق وعلامات الحواف المتراكمة يصعب ملاحظتها تحت إضاءة الورشة. افحص الأسطح تحت ضوء ساطع، وقم بإزالة الحواف الخشنة من كل حافة، وتأكد من أن الأجزاء المطلية بالأنود تظهر بلون متجانس قبل شحنها.
إذا كان لديك رسم أو فكرة لنموذج أولي، فيمكن لفريقنا مراجعتها وتقديم توصيات بشأن درجة الصلابة المناسبة، والتشطيب، وخطة التفاوت المسموح به المناسبة لهذا العمل. أرسل ملفك عبر مركز الخدمات للحصول على عرض أسعار، وسنقوم بتأكيد المواد ومدة التنفيذ والأسعار قبل بدء عملية القطع.
لإلقاء نظرة أعمق على المجموعة الكاملة من درجات الألومنيوم، يمكن الاطلاع على دليل الوالدين يقارن كل سبيكة جنبًا إلى جنب، و الدليل الشامل تغطي عملية التصنيع من المواد الخام إلى القطعة النهائية. إذا كانت قطعتك تتطلب ورشة مخصصة، فإن صفحة الخدمة تسرد المواد والتشطيبات والتفاوتات المسموح بها في مكان واحد.
يبدأ اختيار المواد بدرجة الألومنيوم، وتُعد سبيكة الألومنيوم 6061 هي الخيار الافتراضي لمعظم أعمال الألومنيوم باستخدام الحاسب الآلي (CNC) لأنها تحقق التوازن بين القوة ومقاومة التآكل والتكلفة. تُعتبر سبيكة الألومنيوم 6061 خيارًا جيدًا مقارنةً بسبائك الألومنيوم 6082 و5052، أو الألومنيوم 5052، حيث يكون التشكيل أكثر أهمية من القوة. وللحصول على قوة أعلى، يتفوق الألومنيوم 7075 على 6061، ويُعتبر الاختيار بين الألومنيوم 6061 و7075 مسألة تتعلق باحتياجات القوة مقابل الميزانية وقابلية اللحام.
غالبًا ما تحدد تكاليف التصنيع نوعية المعدن، لذا استخدم هذا الدليل لاختيار المواد المناسبة للتصنيع باستخدام الحاسب الآلي (CNC) قبل البدء في أي مشروع تصنيع باستخدام هذه التقنية: يُعد المعدن 6061 خيارًا مثاليًّا لأعمال التصنيع باستخدام الحاسب الآلي (CNC) عندما تتطلب القطع المتانة وقابلية اللحام وتشطيبًا جيدًا بسعر معتدل. يتراوح الألومنيوم المستخدم في التصنيع باستخدام الحاسب الآلي (CNC) من الدرجات القابلة للتشكيل اللين إلى الألواح عالية القوة، وتخزن ورش تصنيع الألومنيوم الدرجة 6061 لأنها تُستخدم يوميًا في التصنيع باستخدام الحاسب الآلي (CNC).
تُعد عملية الطحن باستخدام الحاسب الآلي (CNC) عالية السرعة مناسبة تمامًا لمادة 6061، كما أن الطحن الأمامي باستخدام قاطع كبير يزيل المادة الزائدة بسرعة مع ترك سطح أملس. وفي آلة الطحن، يُعد الإعداد الصلب والأدوات الحادة أكثر أهمية من القوة الخام، كما أن الإعداد الدقيق لآلة الطحن يساهم في الحفاظ على مدة الدورة منخفضة. وتتحقق الاستقرار في عملية التصنيع من خلال أعماق قطع خفيفة، وتثبيت قوي للقطعة المعالجة، وإزالة مستمرة للرقائق، مما يحسّن أيضًا أداء عملية التصنيع خلال الدورات الطويلة.
يتم تشكيل معدن 6061 بشكل جيد على معدات التصنيع باستخدام الحاسب الآلي (CNC) ثلاثية المحاور، وتشمل قطع الألومنيوم المصنعة باستخدام الحاسب الآلي من خلال هذه الإعدادات الدعامات والألواح والأغلفة المصنوعة من الألومنيوم حسب الطلب. وتستفيد القطع الميكانيكية وقطع الدقة المصنوعة من 6061 T6 من سهولة قطع هذه السبيكة، كما أن الألومنيوم المصنّع باستخدام الحاسب الآلي الذي يتم طلبه بهذه الطريقة يحافظ على كفاءة عالية في عملية التصنيع.
تُعد سبائك الألومنيوم رقم 6061 من أسهل السبائك في المعالجة الآلية، حيث يتم قطعها بشكل نظيف بسرعات عالية باستخدام أدوات من الكربيد. وتتميز درجة الصلابة T6 بسهولة معالجتها الآلية مقارنة بالدرجات اللينة، التي قد تتسبب في حدوث تلطخ وتراكم على حافة القطع. وتساهم الأدوات الحادة والمصقولة، إلى جانب إزالة البرادة بشكل جيد، في الحفاظ على نظافة السطح النهائي.
يُدرج موقع «Machining Doctor» قابلية تصنيع سبائك الألومنيوم 6061 بنسبة 270 في المائة على مقياسه، وهو ما يعكس مدى سهولة قطعها مقارنةً بالمواد الأكثر صلابة. وتختلف مقاييس التقييم باختلاف الجهات الناشرة، لذا يُفضل النظر إلى هذا الرقم كدليل نسبي وليس كدرجة مطلقة. ومن الناحية العملية، تُعد سبائك الألومنيوم 6061 من بين سبائك الألومنيوم التي يسهل تصنيعها.
بالنسبة لطواحين الكربيد، تتراوح الإرشادات العامة بين 650 و2,000 قدم في الدقيقة (SFM)، في حين تصل توصيات «Machining Doctor» المُحسَّنة للطحن في الظروف المثالية إلى ما بين 2,100 و2,840 قدم في الدقيقة (SFM). تتراوح سرعة الخراطة باستخدام الكربيد بين 1,000 و3,300 SFM وفقًا للإرشادات العامة، مع نطاق محسّن يتراوح بين 1,670 و2,260 SFM. ابدأ من منتصف النطاق وقم بالتعديل وفقًا لحجم الأداة وصلابتها وإزالة البرادة.
ليس بالمعنى الدقيق للكلمة. فسبائك «التشغيل السهل» تحتوي على إضافات مثل الرصاص أو البزموت التي تعمل على تفتيت البرادة إلى قطع صغيرة. أما سبيكة 6061 فلا تحتوي على مثل هذه الإضافات، لذا فإنها تنتج برادة متصلة، لكنها لا تزال سهلة التشغيل باستخدام أدوات حادة ونظام مناسب لإزالة البرادة.
تُعد فولاذات الأدوات المقواة، وسبائك التيتانيوم، وسبائك النيكل مثل «إنكونيل» من أصعب المعادن في المعالجة الآلية، لأنها تجمع بين القوة العالية وسوء التوصيل الحراري والتآكل السريع للأدوات. أما الألومنيوم 6061 فيقع في الطرف المقابل، حيث يمكن قطعه بسرعات عالية مع تآكل معتدل للأدوات. وهذه الفجوة هي السبب في أن الألومنيوم 6061 يُعد خيارًا شائعًا عندما تكون تكلفة المعالجة الآلية عاملاً مهمًا.
يتمتع كلا النوعين بنفس القوة الدنيا، لذا فإن الاختيار يعتمد على الاستقرار والسعر. يتم تخفيف التوتر في النوع T651 عن طريق الشد، مما يمنحه استواءً أفضل واستقرارًا أبعاديًّا أفضل للألواح الدقيقة والأجزاء العريضة. أما النوع T6، فهو عادةً أرخص وأسهل في الحصول عليه، لذا يُعد الخيار الافتراضي عندما لا تكون هناك حاجة إلى استواء شديد.





