

作者:林欧文,图威精密工程师 · 2026年11月
挤出是指将材料挤过一个定形孔,使其沿整个长度方向保持相同的横截面。那么,什么是 铝型材?这就是将这一原理应用于加热后的铝坯:液压缸将这种柔软但仍保持固态的金属推过钢制模具,从而形成与模具开口形状一致的长型材。
窗框、散热器、T型槽框架、导轨和机箱都是通过这种方式制造的。该工艺模具成本低、加工速度快,且在一点上表现尤为出色:适合加工截面恒定的长型零件。
简短回答: 铝挤压工艺是将预热至通常400至500 °C的铝坯,通过钢制模具挤压,从而形成具有固定横截面的连续型材。 该型材经过冷却、拉直、定尺切割,并通常进行时效处理以提高强度。它适用于6000系列合金制成的框架、导轨、散热器和外壳,生产范围涵盖从原型试制到大规模量产。
本指南涵盖了铝型材挤压工艺的每个步骤、值得了解的合金和状态、实际公差、影响成本的因素,以及最常导致新型材开发进度延迟的设计错误。
铝型材是该工艺的产物:一段从一端到另一端横截面完全相同的铝材。工程师们通常将其称为型材或截面。该工艺常被比作从牙膏管中挤出牙膏,这种比喻非常贴切:出口的形状决定了挤出的形状。
型材分为三大类,具体属于哪一类将决定车间需要哪种模具:
关键限制在于定义中的那条。挤出无法生成沿长度方向发生变化的特征。孔、槽、锥孔和凹槽必须在挤出后通过锯切、冲孔或 数控加工.
每个型材在工厂内的加工路径大致相同。以下是典型直接挤出生产线上的加工顺序。
对于简单的实心型材,冲压工序本身速度很快。新零件所需时间的大部分都花在模具制造和首件验收上,而不是金属冲压上。
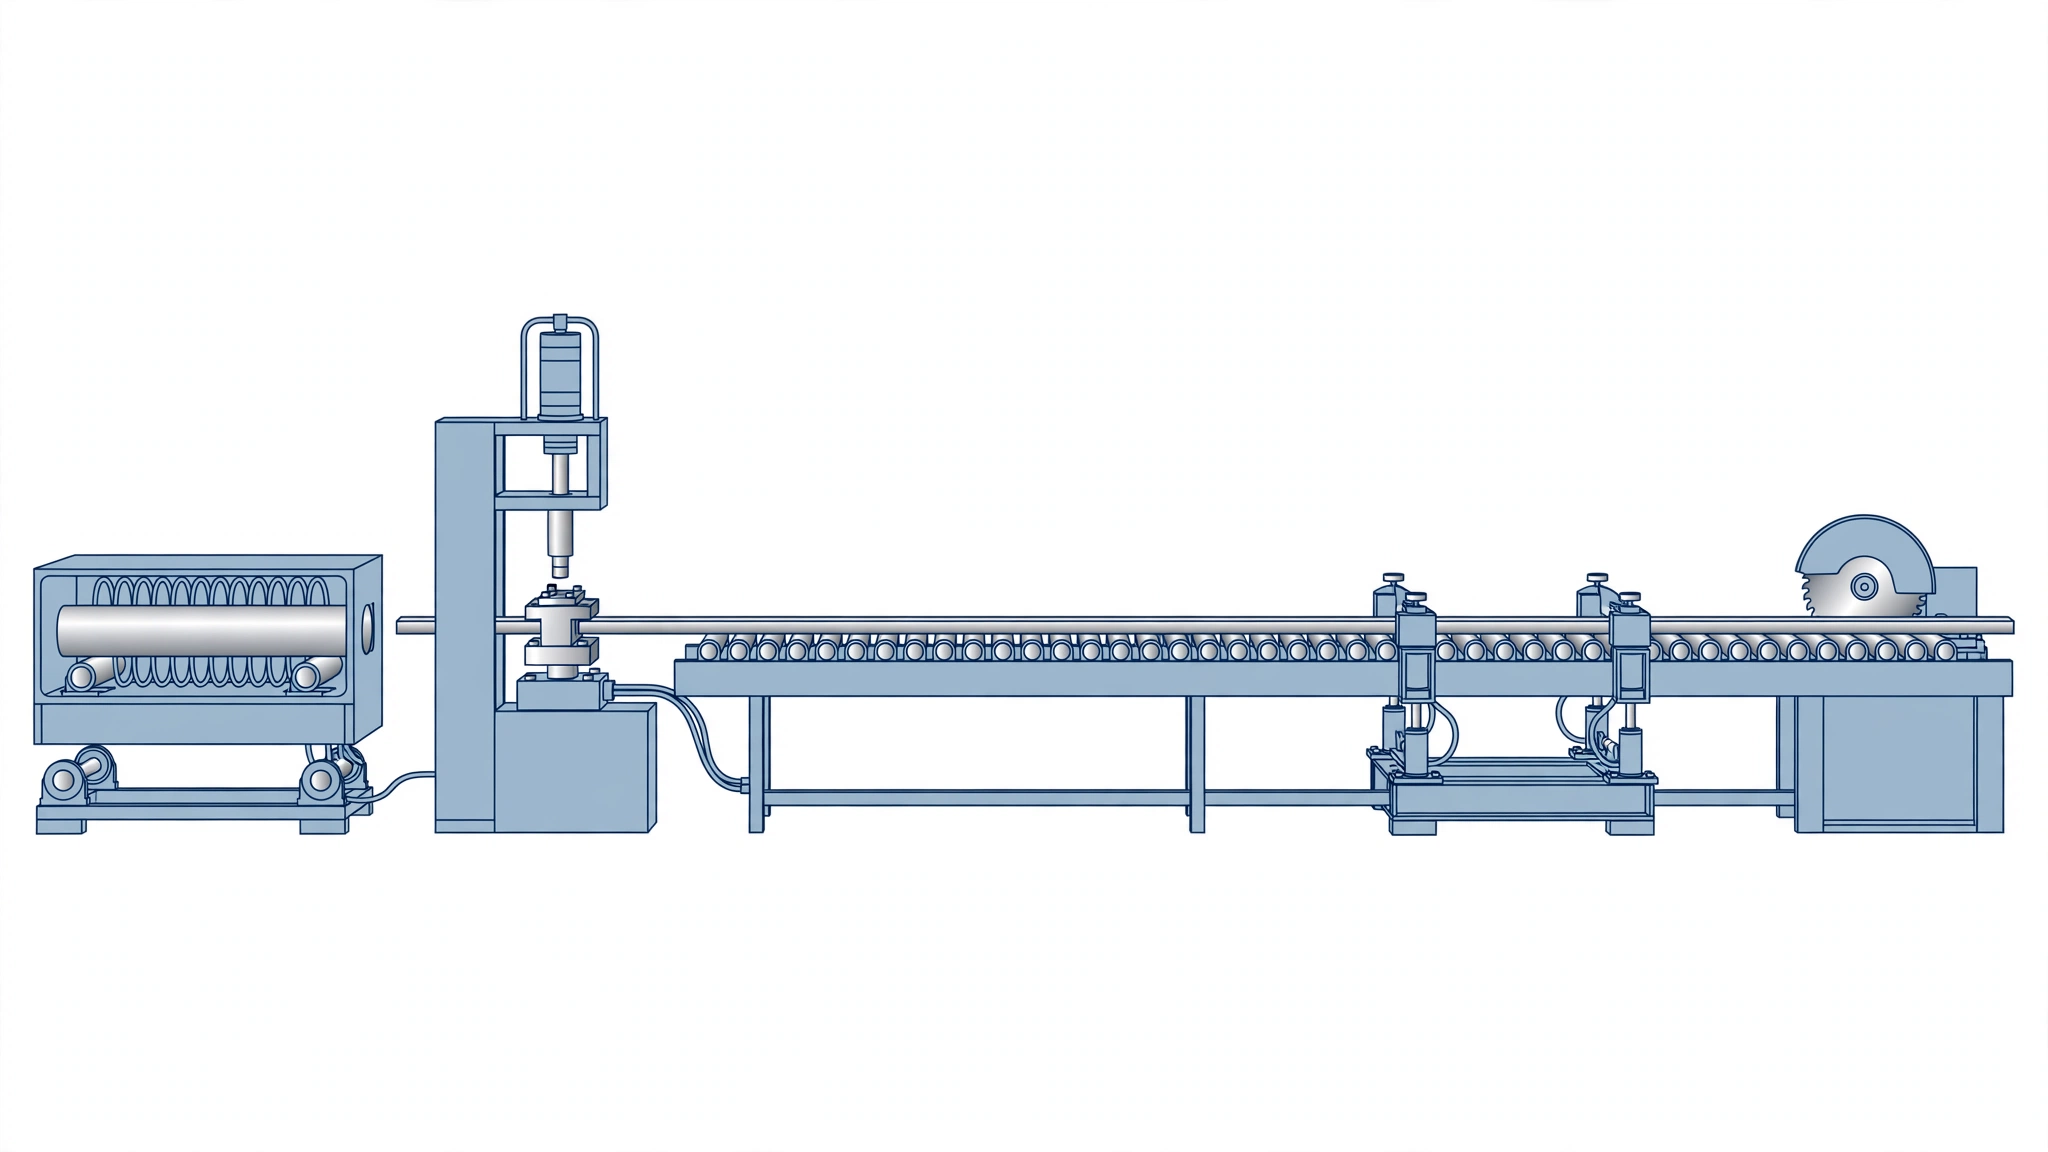
在直接挤压工艺中,模具固定不动,推杆将坯料推过模具。坯料沿容器壁滑动,因此摩擦力较大,但该方法简单,且适用于大多数型材。这是标准的选择。
在间接挤压工艺中,模具安装在空心冲头上,该冲头向固定坯料方向移动。由于不会与容器产生滑动摩擦,因此所需力较小,金属流动也更为均匀。其代价是,空心冲头限制了压机所能制造的型材尺寸。
几乎所有的商用铝型材都是通过热挤压工艺制成的,因为加热可以降低所需的力,并使金属能够填充复杂的模具。
冷挤压是在室温或接近室温的条件下进行的,主要用于制造小型高强度零件,例如冲击挤压罐和圆筒。该工艺可获得光滑的表面和精确的尺寸,但需要施加更大的力。
模具是一个厚实的钢制圆盘,其上已切割出轮廓,通常采用线切割电火花加工(EDM)完成。 实心模具是最简单、最便宜的。中空型材需要使用带孔模具,在此类模具中,金属会沿芯轴分裂,并在离开模具前于模具内部重新焊接在一起。这些内部焊缝是正常的,但在阳极氧化处理后可能会显现为淡淡的条纹。
与注塑模具或压铸模具相比,挤出模具制造成本低且制备速度快。正因如此,在其他模具加工工艺不经济的产量范围内,定制型材才具有经济意义。尽管如此,中空模具的成本仍高于实心模具,而极薄的壁厚、深而窄的流道或锐利的内角都会缩短模具寿命并推高成本。
大多数挤压铝材都属于6000系列,该系列既具有良好的挤压流动性,又能在时效处理后获得所需的强度。
| 合金 | 实力 | 可挤出性 | 典型用途 | 注意事项 |
|---|---|---|---|---|
| 6063 | 中度 | 优秀 | 窗框、装饰条、散热片、装饰型材 | 不适用于高结构荷载 |
| 6061 | 良好 | 良好 | 结构框架、机械零件、支架 | 在复杂形状上,其表面粗糙度比6063更高 |
| 6005A / 6082 | 良好至良好以上 | 良好 | 结构型材、运输框架 | 供应情况因地区而异 |
| 7075 | 非常高 | 贫穷 | 航空航天及高负荷部件 | 挤出速度慢、成本高、形状受限 |
| 1100 / 3003 | 低 | 优秀 | 管材、电气部件和装饰部件 | 质地柔软,强度较低 |
我们的观点:对于大多数定制型材,如果外观或精细细节很重要,建议从6063开始,而如果 6061 如果该部件需要承受实际的结构载荷。只有在强度要求别无选择的情况下,才应选用7000系列合金,因为其成本和交货周期会大幅增加。
“热处理状态”描述了型材的热处理方式。这些代号源自由……维护的ANSI H35.1热处理状态体系。 铝业协会. 许多6000系列产品线通过快速压制淬火可达到接近T6的性能,但请务必查阅材料证书上的力学性能数据,切勿直接臆测。
铝型材在整个型材截面上具有良好的精度,但加工精度除外。尺寸取决于合金、型材尺寸、壁厚以及特征是否跨越开放间隙。在北美,标准型材公差规定在 ANSI H35.2,《铝轧制产品尺寸公差美国国家标准》,由铝业协会维护。我们定制型材挤压加工的典型公差如下:
| 特点 | 典型公差 |
|---|---|
| 型材尺寸 | ±0.10 毫米至 ±0.50 毫米 |
| 壁厚(壁厚≤3毫米) | ±0.10 毫米 |
| 壁厚(壁厚较大) | ±0.30 毫米 |
| 直线度 | 每 1,000 毫米 1.0 毫米 |
| 扭转 | 每300毫米1.0毫米 |
| 平整度 | 每 25 毫米宽 ±0.15 毫米 |
| 裁切长度 | ±0.50 毫米至 ±1.0 毫米 |
| 角度 | ±0.5° |
诸如轴承孔、密封面或精密孔位布局等公差要求更严格的特征,是在挤压成型后进行加工的。这种组合很常见:挤压成型可获得成本低廉且截面一致的工件,而数控加工则负责加工其中少数几个精密特征。
| 优势 | 限制 |
|---|---|
| 与铸造或模塑相比,模具成本较低 | 横截面沿长度方向必须保持恒定 |
| 具有集成特征(槽、翅片、卡扣)的复杂轮廓 | 公差比机加工更宽松 |
| 6000系列合金具有良好的强度重量比 | 壁非常薄且沟槽很深,难以填充 |
| 长度较长且尺寸一致 | 中空模具成本更高,且会出现焊缝 |
| 易于进行阳极氧化和粉末喷涂处理 | 高强度合金的挤压速度较慢 |
| 铝可以反复回收利用,且不会丧失其性能 | 最低订购量按印刷批次确定,而非按单个零件计算 |
采购方通常会权衡定制型材与从板材或铸件加工零件的优劣。正确的选择取决于零件的形状和产量。
这种组合工艺值得关注。用于散热器或导轨的铝型材,通常采用近净成形工艺制造,仅需在少数几个部位进行机加工,其成本往往远低于从实心板材上加工出相同零件,因为大部分材料根本不会变成切屑。
良好的铝型材挤压设计,主要在于帮助金属均匀地流经模具。
定制型材出现的问题大多源于图纸设计,而非压机加工环节。以下是我们最常遇到的问题:
这些错误不仅浪费时间,还造成经济损失。针对新模具进行的公差查询通常会导致图纸被退回给客户,从而使开模时间推迟数天。
挤压铝材几乎在每个行业中都能见到,通常用于需要长、轻、刚性部件的场合。
通常接下来是精加工。 阳极氧化 是防腐蚀和着色的最常见选择,而 粉末涂装 适用于户外需要较厚着色层的部件。
挤出是一种通过将材料推过一个形状固定的开口(称为模具)来成型的工艺。挤出的产品沿其整个长度方向的横截面都与该开口相同。铝、塑料,甚至面食等食品都是通过这种方式制成的,且在不同的温度和压力条件下进行。
其主要局限在于:截面沿长度方向不能发生变化,公差比机械加工更宽松,且难以加工出非常薄的壁或很深的槽。中空型材需要更昂贵的模具,而孔或凹槽等特征则需要在型材切至所需长度后进行二次加工。
通常来说,是的。挤压铝材属于锻造金属,因此其结构比普通铸件更致密,气孔率也更低。6061-T6挤压型材在强度和延展性方面通常优于常见的压铸合金,尽管具体数值取决于合金、状态和截面形状,因此请务必查阅材料证书。
交货周期取决于型材的复杂程度、模具类型以及冲压车间的排产情况,因此请与供应商确认。实心模具的制作速度比中空舷窗模具更快。随后,将根据图纸对首批样品进行检查,在生产获得批准并开始批量生产之前,通常需要对模具进行微调。
是的。6063和6061挤压型材的阳极氧化效果非常好,这也是为什么大多数建筑用和民用型材都会进行阳极氧化处理。不同批次和不同合金之间可能会存在轻微的色差,中空型材内部因金属在模具内焊接而产生的部位可能会出现细微的条纹。请在图纸上同时注明合金和阳极氧化类型。
在 拓维精密, 我们的挤出合作伙伴运营着多条挤出生产线,该生产网络已通过 ISO 9001 和 ISO 14001 认证。我们通过一个订单即可完成整个生产流程:模具设计、挤出、切割、数控加工、阳极氧化或粉末喷涂,以及质检。
如需获取有参考价值的报价,请提供型材图纸或STEP文件,并注明合金及热处理状态、表面处理方式、切割长度、您的年采购量以及真正关键的尺寸参数。在开始制模之前,我们的工程师会对每种型材的壁厚平衡、舌片比以及模具成本进行审核。您可以开始使用我们的 定制铝型材 服务页面。
林欧文是图威精密的一名工程师。他负责规划工装和生产工艺,并与质量团队合作,确保每批产品的质量一致。





