

بقلم أوين لين، مهندس في شركة Tuowei Precision · نوفمبر 2026
يعني البثق دفع مادة ما عبر فتحة ذات شكل معين بحيث تخرج بنفس المقطع العرضي على طولها بالكامل. إذن ما هو بثق الألومنيوم؟ إنها تلك الفكرة المطبقة على قطعة ألومنيوم مسخنة: حيث يقوم مكبس هيدروليكي بدفع المعدن اللين — الذي لا يزال صلبًا — عبر قالب فولاذي، فيخرج شكل طويل يتخذ شكل فتحة القالب.
يتم تصنيع إطارات النوافذ، والمبددات الحرارية، والإطارات ذات الفتحات على شكل حرف T، والقضبان، والحاويات، جميعها بهذه الطريقة. وتتميز هذه العملية بتكلفة أدواتها المنخفضة، وسرعة تنفيذها، وتفوقها الشديد في مجال واحد: تصنيع الأجزاء الطويلة ذات المقطع العرضي الثابت.
الإجابة المختصرة: تتم عملية بثق الألومنيوم عن طريق دفع قضيب ألومنيوم مُسخَّن مسبقًا، عادةً عند درجة حرارة تتراوح بين 400 و500 درجة مئوية، عبر قالب فولاذي لتشكيل مقطع مستمر ذي مقطع عرضي ثابت. يتم تبريد المقطع الجانبي، وتمديده لتصويب انحرافاته، وتقطيعه إلى أطوال محددة، وغالبًا ما يخضع لعملية تقادم لزيادة متانته. وهو مناسب للإطارات، والقضبان، والمبددات الحرارية، والأغلفة المصنوعة من سبائك سلسلة 6000، بدءًا من إنتاج النماذج الأولية وصولاً إلى الإنتاج بكميات كبيرة.
يغطي هذا الدليل كل خطوة من خطوات عملية بثق الألومنيوم، والسبائك ودرجات الصلابة التي يجدر معرفتها، والتفاوتات المسموح بها الواقعية، والعوامل المؤثرة في التكلفة، والأخطاء التصميمية التي غالبًا ما تؤدي إلى إبطاء إنتاج المقطع الجديد.
يُعدّ مقطع الألمنيوم المبثوق نتاجًا لهذه العملية: وهو عبارة عن قطعة من الألمنيوم يكون مقطعها العرضي متماثلًا من طرف إلى آخر. وغالبًا ما يطلق المهندسون عليه اسم «المقطع» أو «الشكل المقطعي». وعادةً ما تُقارن هذه العملية بعملية عصر معجون الأسنان من الأنبوب، وهذه المقارنة صحيحة: فشكل الفتحة هو الذي يحدد شكل ما يخرج منها.
تنقسم الملامح إلى ثلاث مجموعات، وتحدد المجموعة نوع القالب الذي تحتاجه الورشة:
الحد الرئيسي هو ذلك الوارد في التعريف. لا يمكن لعملية البثق إنشاء ميزة تتغير على طولها. لذا يجب إضافة الثقوب، والشقوق، والأجزاء المستدقة، والتجاويف بعد عملية البثق عن طريق النشر، أو التثقيب، أو التصنيع الآلي باستخدام الحاسب الآلي.
يتبع كل شكل تقريبًا نفس المسار داخل المصنع. وفيما يلي التسلسل المتبع في خط الإنتاج النموذجي للبثق المباشر.
في حالة القطع الصلبة البسيطة، تكون دورة الضغط نفسها سريعة. ويُستهلك معظم الوقت المخصص لقطعة جديدة في صناعة القوالب والموافقة على العينة الأولى، وليس في عملية ضغط المعدن.
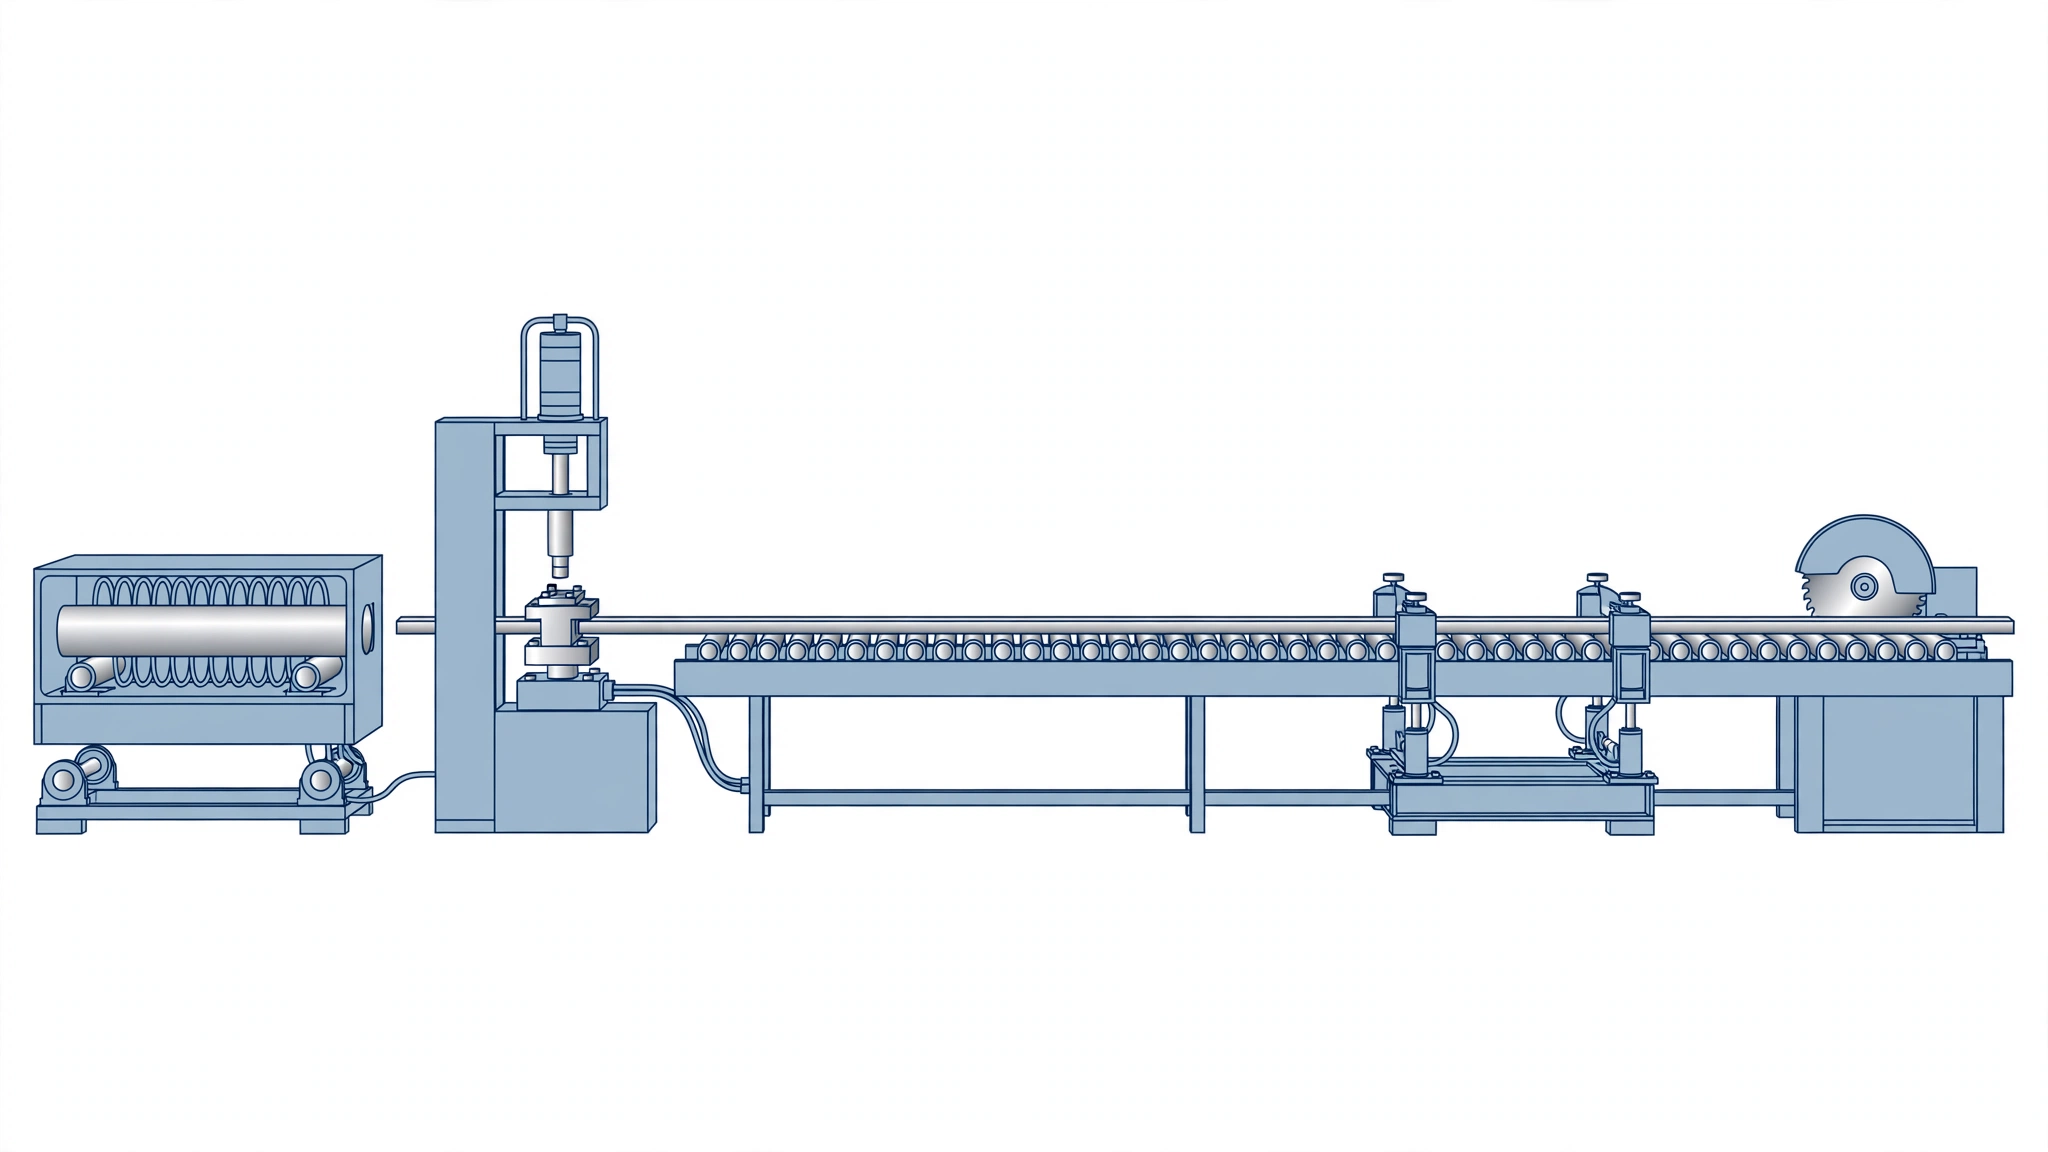
في عملية البثق المباشر، تكون القالب ثابتة، ويقوم المكبس بدفع القطعة الخام عبرها. تنزلق القطعة الخام على طول جدار الحاوية، مما يؤدي إلى ارتفاع مستوى الاحتكاك، لكن هذه الطريقة بسيطة وتناسب معظم الأشكال. وهي الخيار القياسي.
في عملية البثق غير المباشر، توضع القالب على مكبس مجوف يتحرك نحو قطعة معدنية ثابتة. ولا يحدث احتكاك انزلاقي مع الحاوية، لذا تكون القوة أقل ويتدفق المعدن بشكل أكثر توازناً. لكن المقابل هو أن المكبس المجوف يحد من حجم المقطع الجانبي الذي يمكن للماكينة إنتاجه.
تُصنع جميع مقاطع الألمنيوم التجارية تقريبًا عن طريق البثق الساخن، لأن الحرارة تقلل من القوة المطلوبة وتسمح للمعدن بملء القوالب المعقدة.
يُستخدم البثق على البارد، الذي يتم عند درجة حرارة الغرفة أو قريبة منها، في تصنيع القطع الصغيرة عالية القوة مثل العلب والأسطوانات المبثوقة بالصدم. ويمنح هذا الأسلوب سطحًا ناعمًا وأبعادًا دقيقة، لكنه يتطلب قوة أكبر بكثير.
القالب عبارة عن قرص فولاذي سميك يتم قطع الشكل الجانبي فيه، وعادةً ما يتم ذلك باستخدام تقنية القطع بالصعق الكهربائي بالأسلاك (EDM). القالب الصلب هو أبسط الأنواع وأرخصها. أما المقاطع المجوفة فتحتاج إلى قالب ذي فتحة، حيث ينقسم المعدن حول مغزل ثم يُلحم مرة أخرى داخل القالب قبل خروجه. وتعتبر خطوط اللحام الداخلية هذه أمرًا طبيعيًا، لكنها قد تظهر على شكل خطوط خافتة بعد عملية الأنودة.
بالمقارنة مع قالب الحقن أو قالب الصب بالضغط، فإن قالب البثق أقل تكلفةً وأسرع في التصنيع. ولهذا السبب، يُعد تصنيع المقاطع المخصصة خيارًا منطقيًّا عند الكميات التي لا تكون فيها العمليات الأخرى التي تعتمد على الأدوات مجدية. ومع ذلك، فإن القالب المجوف يكلف أكثر من القالب الصلب، كما أن الجدران الرقيقة جدًّا، والقنوات العميقة الضيقة، أو الزوايا الداخلية الحادة تقصر من عمر القالب وترفع سعره.
يأتي معظم الألمنيوم المبثوق من سلسلة 6000، التي تجمع بين التدفق الجيد عبر القالب والقوة المفيدة بعد عملية التقادم.
| سبيكة | القوة | قابلية البثق | الاستخدامات الشائعة | أمور يجب الانتباه إليها |
|---|---|---|---|---|
| 6063 | معتدل | ممتاز | إطارات النوافذ، والزخارف، والمبددات الحرارية، والملامح التجميلية | غير مناسب للأحمال الهيكلية العالية |
| 6061 | جيد | جيد | الهياكل الإنشائية، وأجزاء الآلات، والدعامات | سطح أكثر خشونة من 6063 في الأشكال المعقدة |
| 6005A / 6082 | جيد إلى مرتفع | جيد | المقاطع الهيكلية، هياكل النقل | يتفاوت التوفر حسب المنطقة |
| 7075 | مرتفع جدًا | فقير | الأجزاء المستخدمة في مجال الفضاء والأجزاء المعرضة لأحمال عالية | بطيء في البثق، مكلف، أشكال محدودة |
| 1100 / 3003 | منخفضة | ممتاز | الأنابيب، والأجزاء الكهربائية والزخرفية | ناعم، ذو قوة منخفضة |
رأينا: بالنسبة لمعظم التشكيلات المخصصة، ابدأ باستخدام 6063 إذا كان المظهر أو التفاصيل الدقيقة مهمة، وباستخدام 6061 إذا كان الجزء يتحمل حملًا هيكليًّا فعليًّا. لا تختر سبيكة من سلسلة 7000 إلا عندما لا يكون هناك بديل آخر تلبيةً لمتطلبات القوة، لأن التكلفة ومدة التسليم ترتفعان بشكل حاد.
يصف «الدرجة الحرارية» كيفية معالجة المقطع الحرارية. وتستمد هذه التسميات من نظام الدرجات الحرارية ANSI H35.1 الذي تديره جمعية الألمنيوم. تحقق العديد من خطوط إنتاج سلسلة 6000 خصائص قريبة من خصائص T6 من خلال التبريد السريع بالضغط، ولكن يجب التحقق من الخصائص الميكانيكية الواردة في شهادة المواد بدلاً من الافتراض.
تتميز مقاطع الألمنيوم المبثوقة بدقة جيدة على طول المقطع الجانبي، ولكن ليس من حيث دقة التصنيع. وتعتمد الأبعاد على السبيكة وحجم المقطع الجانبي وسماكة الجدار وما إذا كانت إحدى السمات تمتد عبر فجوة مفتوحة أم لا. وفي أمريكا الشمالية، ترد التفاوتات المعيارية للمقاطع المبثوقة في ANSI H35.2، المعيار الوطني الأمريكي للتفاوتات الأبعاد لمنتجات الألمنيوم المصنعة، الذي تديره جمعية الألمنيوم. التفاوتات المعتادة في أعمال البثق المخصصة التي نقوم بها:
| الميزة | التفاوت المعتاد |
|---|---|
| أبعاد المقطع العرضي | من ±0.10 مم إلى ±0.50 مم |
| سماكة الجدران (الجدران ≤ 3 مم) | ±0.10 مم |
| سماكة الجدران (جدران أكثر سماكة) | ±0.30 مم |
| الاستقامة | 1.0 ملم لكل 1,000 ملم |
| تويست | 1.0 ملم لكل 300 ملم |
| التسطيح | ± 0.15 مم لكل عرض 25 مم |
| طول القطع | من ±0.50 مم إلى ±1.0 مم |
| الزوايا | ±0.5° |
أما الميزات التي تتطلب دقة أكبر، مثل فتحات المحامل أو أسطح الإحكام أو أنماط الثقوب الدقيقة، فيتم تصنيعها آليًّا بعد عملية البثق. وهذا المزيج شائع: حيث توفر عملية البثق مقطعًا عرضيًّا رخيصًا ومتسقًا، بينما تضيف المعالجة الآلية باستخدام الحاسب (CNC) عددًا قليلاً من الميزات الدقيقة.
| المزايا | القيود |
|---|---|
| تكلفة أدوات التصنيع منخفضة مقارنة بالصب أو التشكيل | يجب أن يظل المقطع العرضي ثابتًا على طول المقطع |
| مقاطع معقدة ذات ميزات مدمجة (فتحات، زعانف، وصلات تثبيت) | تفاوتات أكثر مرونة مقارنة بالتشغيل الآلي |
| نسبة جيدة بين القوة والوزن في سبائك السلسلة 6000 | يصعب ملء الجدران الرقيقة جدًّا والقنوات العميقة |
| أطوال طويلة ذات أبعاد ثابتة | تكون قوالب الصب المجوفة أكثر تكلفة وتظهر عليها خطوط اللحام |
| يتحمل عملية الطلاء الأنودي والطلاء بالمسحوق بشكل جيد | تتم عملية بثق السبائك عالية القوة ببطء |
| يمكن إعادة تدوير الألومنيوم مرارًا وتكرارًا دون أن يفقد خصائصه | يتم تحديد الحد الأدنى للطلب وفقًا لعدد النسخ المطبوعة، وليس وفقًا لعدد القطع الفردية |
غالبًا ما يقارن المشترون بين التصنيع حسب المواصفات المخصصة وبين تصنيع القطعة من الألواح المعدنية أو الصب. ويعتمد الخيار الصحيح على الشكل والحجم.
تستحق طريقة التصنيع المركبة الاهتمام. فقطعة الألمنيوم المبثوقة المستخدمة كمبدد حراري أو سكة، والتي يتم تصنيعها بشكل شبه نهائي ثم تخضع للتشكيل الآلي في نقاط قليلة، غالبًا ما تكون أرخص بكثير من تصنيع نفس القطعة من صفيحة صلبة، لأن معظم المادة لا تتحول أبدًا إلى نشارة.
يكمن الهدف الأساسي من التصميم الجيد لعملية بثق الألومنيوم في تسهيل تدفق المعدن بشكل متساوٍ عبر القالب.
تبدأ معظم المشكلات المتعلقة بالملفات التعريفية المخصصة في مرحلة الرسم، وليس في مرحلة الطباعة. وفيما يلي أكثر هذه المشكلات شيوعًا:
هذه الأخطاء تكلف الوقت بقدر ما تكلف المال. فاستفسار التفاوت المسموح به بشأن قالب جديد يؤدي عادةً إلى إعادة الرسم إلى العميل، مما يضيف عدة أيام قبل بدء عملية القطع.
يُستخدم الألمنيوم المبثوق في معظم الصناعات تقريبًا، وعادةً ما يكون ذلك في الحالات التي تتطلب قطعة طويلة وخفيفة الوزن وصلبة.
وعادةً ما يتبع ذلك مرحلة التشطيب. الطلاء بأكسيد الألومنيوم هو الخيار الأكثر شيوعًا للحماية من التآكل وللتلوين، في حين أن الطلاء بالمسحوق مناسب للأجزاء التي تحتاج إلى طبقة ملونة أكثر سمكًا في الأماكن الخارجية.
البثق هو طريقة لتشكيل المواد عن طريق دفعها عبر فتحة ذات شكل محدد، تُسمى «قالب». ويكون المخرج من هذه العملية له نفس المقطع العرضي للفتحة على طول طوله بالكامل. ويُصنع الألومنيوم والبلاستيك وحتى الأطعمة مثل المعكرونة بهذه الطريقة، في درجات حرارة وضغوط متفاوتة للغاية.
وتتمثل القيود الرئيسية في أن المقطع العرضي لا يمكن أن يتغير على طول القطعة، وأن التفاوتات المسموح بها أوسع مقارنة بالتشغيل الآلي، كما يصعب إنتاج جدران رفيعة جدًّا أو قنوات عميقة. وتتطلب المقاطع المجوفة قوالب أكثر تكلفة، كما تتطلب الميزات مثل الثقوب أو الجيوب إجراء عملية تشغيل آلي ثانوية بعد قص المقطع إلى الطول المطلوب.
عادةً، نعم. الألمنيوم المبثوق هو معدن مطروق، لذا يتميز ببنية أكثر كثافة ومسامية أقل مقارنةً بالسبائك المصبوبة النموذجية. وعادةً ما يتفوق المبثوق من نوع 6061-T6 على السبائك الشائعة المستخدمة في الصب بالقالب من حيث القوة والليونة، على الرغم من أن القيم الدقيقة تعتمد على السبيكة ودرجة الصلابة والمقطع العرضي، لذا يجب دائمًا مراجعة شهادة المواد.
تعتمد مدة التنفيذ على مدى تعقيد المقطع الجانبي ونوع القالب وقائمة الانتظار لدى ورشة الضغط، لذا يرجى التأكد من ذلك مع المورد. وتستغرق صناعة القوالب الصلبة وقتًا أقل مقارنةً بالقوالب المجوفة ذات الفتحات الدائرية. ثم تُفحص العينات الأولى مقارنةً بالرسم، ومن الشائع إجراء تعديلات طفيفة على القالب قبل الموافقة على الإنتاج وبدء الدورة الإنتاجية الرئيسية.
نعم. تتميز سبائك 6063 و6061 المبثوقة بقدرة عالية على الأكسدة، ولهذا السبب تخضع معظم المقاطع المعمارية والاستهلاكية لعملية الأكسدة. توقع وجود اختلافات طفيفة في اللون بين الدفعات والسبائك، وربما ظهور خطوط خفيفة على المقاطع المجوفة في الأماكن التي تم فيها لحام المعدن داخل القالب. حدد السبيكة ونوع الأكسدة معًا في الرسم.
في دقة تووي، حيث يدير شركاؤنا في مجال البثق عدة خطوط إنتاج، وتتمتع الشبكة بشهادة ISO 9001 وISO 14001. ونحن نتولى جميع مراحل العملية في طلب واحد: تصميم القوالب، والبثق، والقطع، والتصنيع باستخدام الحاسب الآلي (CNC)، والطلاء بالأنودة أو الطلاء بالمسحوق، والفحص.
للحصول على عرض أسعار مفيد، يرجى إرسال رسم مقطعي أو ملف STEP يتضمن نوع السبيكة ودرجة الصلابة، ونوع التشطيب، وطول القطع، والكمية السنوية المطلوبة، والأبعاد التي تعتبر بالغة الأهمية. يقوم مهندسونا بمراجعة كل مقطع جانبي للتأكد من توازن الجدران، ونسب اللسان، وتكلفة القوالب قبل البدء في تصنيع الأدوات. يمكنك البدء على موقعنا قضبان الألمنيوم المصبوبة حسب الطلب صفحة الخدمة.
أوين لين هو مهندس في شركة «تووي بريسيشن». وهو يتولى تخطيط عمليات تصنيع القوالب وعمليات الإنتاج، ويعمل مع فريق الجودة لضمان اتساق جودة كل دفعة.





