

トゥオウェイ・プレシジョン エンジニア、オーウェン・リン著 · 2026年11月
ダイカスト これは、溶融金属を「ダイ」と呼ばれる硬化鋼製の金型に高圧で押し込む金属鋳造プロセスである。金属は瞬く間に金型の型腔を満たし、冷却された金型の壁面に密着して固まり、ほぼ完成品に近い状態で取り出される。
ダイカスト部品のほとんどは、アルミニウム、亜鉛、またはマグネシウム合金から作られています。では、ダイカストはどのような用途に最も適しているのでしょうか?それは大量生産です。金型さえ用意されれば、機械はわずかなばらつきしか生じることなく、同じ複雑な形状を何千回も繰り返し成形することができます。
簡単な答え: ダイカストとは、溶融した非鉄金属を再利用可能な鋼製金型に高圧で射出し、凝固するまで保持した後、ニアネットシェイプの部品を取り出す成形法です。この方法は、複雑で薄肉なアルミニウム、亜鉛、マグネシウム製の部品を中~大量生産する場合に適しており、金型コストを数千個分の生産数で分担することができます。
このガイドでは、プロセスの流れを段階ごとに解説するとともに、主な機械の種類、鋳造可能な合金、想定される公差、そして鋳造部品に関する問題の多くを引き起こす設計や購入上のミスについて解説します。
どの鋳造法も、基本的には同じ原理に基づいています。すなわち、溶融金属を成形された鋳型に流し込み、固まるのを待つというものです。違いは、鋳型の種類や、金属を流し込む方法にあります。
その圧力こそが肝心なのです。この圧力によって、金属が凝固する前に薄い肉厚や細かいディテールへと成形され、さらに研磨された鋼板に押し付けられるため、鋳造直後の表面は滑らかになるのです。
金型は2つの半型で構成されています。カバー金型は成形機の射出側に固定されており、エジェクタ金型が動いて金型を開き、成形品を押し出します。技術者は、この成形品を「ニアネットシェイプ部品」と呼びます。これは、最終形状に仕上げるために必要な機械加工がほとんど、あるいはまったく不要であることを意味します。
もしご存知なら 射出成形、その仕組みは馴染み深いものだろう。2つの半型からなる鋼製金型、高速射出、冷却期間、そして排出。違いは温度にある。溶融アルミニウムは溶融プラスチックよりもはるかに高温であるため、鋼材にかかる負荷が格段に大きくなり、金型の摩耗も早くなる。
すべてのショットは同じサイクルに従います。低温チャンバー式アルミニウム加工機では、通常次のような流れになります:
サイクル時間は、主に肉厚と合金によって決まります。薄い亜鉛製の部品はサイクル時間が非常に短くなります。一方、重いアルミニウム製のハウジングは、肉厚な部分が凝固するまで金型内に長く留めておく必要があります。
温度バランスは、射出速度と同じくらい重要です。金型の温度が低すぎると、表面にコールドシャットやフローラインが生じます。逆に温度が高すぎると、アルミニウムが鋼に溶着する「はんだ付け」現象が発生し、金型からの取り出し時に部品が破損してしまいます。初期生産における欠陥のほとんどは、合金そのものの問題ではなく、これら2つの条件のいずれかに起因しています。
金型自体の製作には時間がかかります。新しい金型は、設計や流動シミュレーション、焼入れ済み工具鋼のCNC加工や放電加工、熱処理を経て、試作成形が行われます。最初の試作品では、ゲート、ベント、またはエジェクション機構に微調整が必要になることがほとんどですので、その工程をスケジュールに組み込んでおく必要があります。
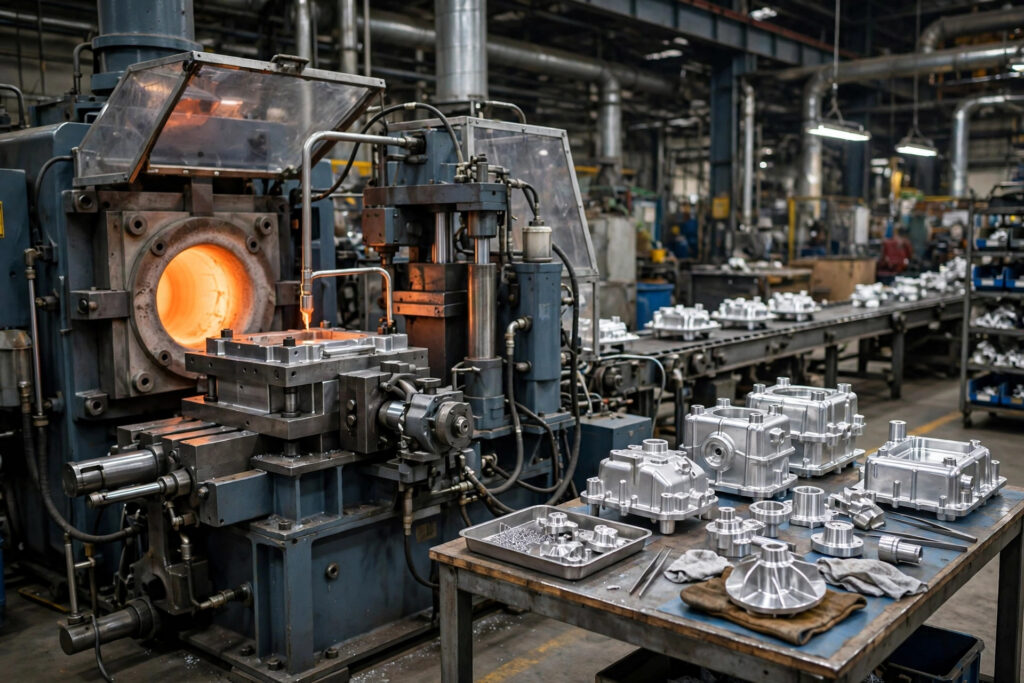
ホットチャンバー式鋳造機では、「グースネック」と呼ばれる射出機構が、機械の一部である溶融金属のポット内に設置されています。プランジャーの1回のストロークごとに、金属がポットからダイへと直接押し出されます。取鍋工程がないため、サイクル時間が短くなります。
ただし、問題となるのは、射出成形部品が一日中溶融金属の中に浸かっているという点です。これは、融点が低く、鉄を腐食させない合金にのみ適用可能です。 融点が約419 °C(786 °F)の亜鉛は、一部のマグネシウム、鉛、スズ合金とともに、典型的なホットチャンバー用金属です。アルミニウムは、溶融状態のアルミニウムが鉄製部品を溶解してしまうため、使用できません。
コールドチャンバー式成形機では、炉と金型が分離されています。1回の射出ごとに、定量の溶融金属がショットスリーブに掬い入れられ、油圧プランジャーによって金型内に押し込まれます。この余分な工程によりサイクル時間は長くなりますが、射出成形された部品が溶融金属と接触するのはごく短時間です。
これは、融点が約660 °C(1,220 °F)のアルミニウム、およびマグネシウムや銅の合金に適用される工程です。ASTM B85は、米国の規格であり、 アルミニウム合金ダイカスト鋳物, では、A360、A380、383、384、A413 などの合金は、コールドチャンバー式プレス機でのみ製造可能であると指摘している。
| 特徴 | ホットチャンバー | 低温室 |
|---|---|---|
| 金属が溶かされる場所 | 機械内の鍋の中で | 別の炉で |
| 代表的な合金 | 亜鉛、少量のマグネシウム、鉛、スズ | アルミニウム、マグネシウム、銅合金 |
| サイクル速度 | もっと速く | ゆっくり(1ショットごとに掬う) |
| 一般的な部品サイズ | 小~中 | 小~大 |
| 射出成形部品の摩耗 | 溶融物との絶え間ない接触 | 1ショットあたりの接触時間は短い |
高圧ダイカスト(HPDC)は、上記の2種類の成形方法を総称する用語です。 技術者が特に修飾語を付けずに「ダイカスト」と言う場合、そのほとんどはHPDCを指しています。その強みは、成形速度の速さ、薄肉化、そして細部の精細な再現性にあります。一方、その弱点は、この高速で乱流を伴う充填プロセスに起因します。空気やガスが閉じ込められ、その気孔率の高さが熱処理、溶接、および気密性に制限をもたらすのです。
重力鋳造(恒久型鋳造とも呼ばれる)は、再利用可能な鋼または鉄製の鋳型に金属を注ぎ込み、重力を利用して鋳型を満たす方法です。射出圧力はかかりません。サイクル時間は長くなり、肉厚も厚くする必要がありますが、充填が穏やかであるためガスの混入が少なく、多くの場合、部品に熱処理を施して強度を高めることができます。
当社の見解:数キログラム未満のほとんどの特注部品については、アルミニウムを用いた従来のコールドチャンバーHPDCや、亜鉛を用いたホットチャンバーHPDCが適切な出発点となります。真空鋳造、スクイーズ鋳造、または重力鋳造への移行は、部品に熱処理や溶接が必要である場合、あるいは厳格な気密試験に合格しなければならない場合にのみ行うべきです。
このプロセスは非鉄合金を主対象としています。鋼は1,400 °C以上で溶融するため、その温度では鋳型自体が短期間で侵食されてしまうことから、鉄製部品は代わりに砂型やロストワックス鋳型で鋳造されます。
| 合金ファミリー | 一般的な等級 | 強み | 注意点 |
|---|---|---|---|
| アルミニウム | A380、ADC12、A360、A413 | 軽量で強度が高く、熱伝導性に優れ、最も広く使用されている | 多孔性;高シリコングレードは、陽極酸化処理後に灰色になり、斑状になる |
| 亜鉛 | ザマック3、ザマック5、ZA-8 | 最高の流動性、極めて薄い肉厚、長い金型寿命、めっきに最適 | アルミニウムの約2.6倍の重量があり、持続的な荷重や熱が加わるとクリープ現象を起こす |
| マグネシウム | AZ91D、AM60B | 最も軽量な構造用金属であり、EMIシールド性能に優れている | 腐食防止対策と、溶融物の慎重な取り扱いが必要 |
アルミニウムダイカストは、アルミニウム合金に適用されるコールドチャンバー法であり、ダイカスト部品の生産量の大部分を占めています。A380は、強度、鋳造性、コストのバランスが取れた汎用性の高い主力材料です。 ADC12は、これに匹敵する日本および中国製の材料です。A360は耐食性と気密性に優れていますが、鋳造が難しく、A413は薄肉で気密性が求められる部品に選ばれます。
早い段階で知っておくべき制限事項が1つあります。ASTM B85は汎用鋳物を対象としており、高負荷がかかる部品や安全上重要な部品に必要な特性や試験については規定していない場合があります。御社の部品がこれらのカテゴリーに該当する場合は、金型製作を開始する前に、鋳造業者と試験計画について合意しておいてください。
亜鉛合金はホットチャンバー式成形機で成形され、極薄の肉厚も確実に充填でき、メッキに適した最高の表面仕上げが得られるため、小型の金具、コネクタ、装飾部品に適しています。一方、ノートパソコンやカメラのフレーム、自動車用ブラケットなど、軽量化が最優先される場合には、マグネシウムが選ばれます。
で 卓偉精密 当社はアルミニウム、亜鉛、マグネシウム合金の鋳造を行っており、合金の選定は通常、重量、肉厚、および部品に必要な表面仕上げによって決まります。
鋳造時の公差は、部品のサイズ、合金、およびその寸法がパーティングラインや可動スライドと交差するかどうかによって異なります。金型の一方の半型内に収まる寸法が最も安定しています。北米ダイカスト協会は、その 製品仕様基準、そしてほとんどのキャスターはそれらに基づいて活動しています。
当社の製品における一般的な鋳造公差は、 ダイカストサービス:
| ダイカスト式 | 一般的な許容差 |
|---|---|
| 標準ダイカスト | ±0.010インチ(±0.254 mm) |
| 高精度ダイカスト | ±0.005インチ(±0.127 mm) |
| 複雑な部品 | ±0.008インチ(±0.203 mm) |
| 大型部品 | ±0.020インチ(±0.508 mm) |
ベアリング穴、シール面、ねじ山など、これよりも公差が厳しい部品は、鋳造後に機械加工されます。直径3 mm未満の小さな丸穴も、薄い中子ではアルミニウム鋳造時の熱に耐えられないため、鋳造後に穿孔されます。
当社のアドバイス:可能な限り鋳造公差を受け入れ、機能上必要な場合にのみ機械加工による形状を指定してください。精度に関する指定を行うたびに、工具鋼の追加加工や機械加工工程のコストが発生します。当社の CNC加工サービス 鋳造部品の二次加工も、同じ順序で処理してください。
| メリット | デメリット |
|---|---|
| サイクルタイムが非常に短く、大量生産時の部品単価が安い | 初期の金型コストが高く、金型の納期が長い |
| 複雑な形状、薄肉、および鋳込み部 | 気孔率は、熱処理、溶接、および一部の表面処理に制限をもたらします |
| 部品間の再現性が良好 | 金型製作後の設計変更は時間がかかり、コストもかかる |
| 鋳造面そのままの滑らかな表面 | 主に非鉄合金に限定される |
| 複数の部品を1つの鋳物に組み合わせることができます | 機械のクランプ力によって決定される部品サイズ |
| ランナーとスクラップは再溶解される | 試作品や少量生産の場合、経済的であることはめったにない |
その仕組みは単純だ。利点のほとんどは鋼製の金型に由来し、欠点のほとんどもまた同様である。
この決定は、必要な部品点数と、設計がどの程度確定しているかという2つの点にかかっています。金型には多額の初期費用がかかりますが、その後の部品1個あたりのコストは低くなります。部品サイズ、複雑さ、合金、および比較対象となる代替案によって異なるため、一概に損益分岐点となる数量は存在しません。
一般的かつ合理的な方法は、最初の試作品をビレットから機械加工で製作し、試験が完了したらダイカストに移行することです。 ただし、1つのトレードオフを念頭に置いておく必要があります。機械加工された6061製プロトタイプには気孔や鋳造歪みが生じないため、その特性は鋳造されたA380とは異なります。最初のダイカストサンプルがプロトタイプと同じように振る舞うと仮定するのではなく、適切に検証を行う計画を立ててください。
優れたダイカスト設計とは、主に金属の流動を促進し、部品をスムーズに抜き出すことを目的としています。
ダイカスト部品に関する問題の多くは、金型が製作される前から生じています。以下に、最もよく見られる問題を挙げます:
ダイカスト部品は、金属部品に複雑な形状が求められるあらゆる場面で使用されています:
鋳造とは、溶融金属を鋳型に流し込んだり、押し込んだりすることを総称する。ダイカストは、再利用可能な硬化鋼製の金型と高い射出圧力を用いる鋳造法の一種である。砂型鋳造や失蝋鋳造は、その都度鋳型を廃棄するため、生産速度が遅く、大型の部品や鉄系部品の製造に適している。
主な欠点としては、金型コストが高いこと、金型の納期が長いこと、そして高速射出の際に空気が閉じ込められることで生じる気孔が挙げられます。気孔があると、熱処理、溶接、気密性に制限が生じる可能性があります。また、このプロセスは主にアルミニウム、亜鉛、マグネシウムに適しており、小ロット生産では採算が取れないことがほとんどです。
はい。高圧ダイカストは、砂型鋳造や重力鋳造に比べて公差が厳しく、表面も滑らかであり、鋳造のたびにその精度を安定して維持できます。一般的な鋳造時の公差は、サイズに応じて約±0.005インチから±0.020インチの範囲ですが、重要な内径やねじ山については、その後機械加工が行われます。
可能です。しかし、見た目が美しくなることはめったにありません。A380などの一般的なダイカスト合金にはシリコンが多く含まれており、その結果、灰色で不均一な陽極酸化皮膜が形成されます。外観が重要な場合は、ダイカストアルミニウム部品には通常、粉体塗装、塗装、またはメッキの方が適した仕上げとなります。
この名称は、部品を成形する硬化鋼製の金型に由来しています。金型は2つの部分で構成されています。射出側にある固定カバー部分と、可動式のエジェクタ部分です。同じ金型がすべての射出工程で再利用される点が、砂型鋳造との違いです。
At Tuowei Precision we run more than 60 die casting machines and keep tooling, casting, CNC machining, surface finishing and inspection under one roof in Shenzhen, so one team owns the part from die design to finished batch. Our quality system is certified to ISO 9001:2015.
To get a useful quote, send a STEP file and drawing with the alloy, expected annual volume, cosmetic surfaces and the dimensions that are truly critical. Our engineers review every design for castability before tooling and flag draft, wall and porosity risks early. You can start with our die casting services page.
著者について:オーウェン・リンは、Tuowei Precisionのエンジニアです。金型や生産プロセスの計画を担当し、品質管理チームと連携して、すべてのロットで一貫した品質を維持しています。





