

Por Owen Lin, ingeniero de Tuowei Precision · Noviembre de 2026
La extrusión consiste en hacer pasar un material a presión a través de una abertura con una forma determinada, de modo que salga con la misma sección transversal a lo largo de toda su longitud. Entonces, ¿qué es extrusión de aluminio? Se trata de esa idea aplicada a un lingote de aluminio calentado: un pistón hidráulico empuja el metal, blando pero aún sólido, a través de una matriz de acero, y se obtiene un perfil alargado con la forma de la abertura de la matriz.
Los marcos de ventanas, los disipadores térmicos, los perfiles con ranura en T, los rieles y las estructuras de cerramiento se fabrican todos de esta manera. El proceso requiere un bajo coste de utillaje, es rápido de ejecutar y destaca especialmente en una cosa: piezas largas con una sección transversal constante.
Respuesta breve: En el proceso de extrusión de aluminio, se empuja una barra de aluminio precalentada, normalmente a una temperatura de entre 400 y 500 °C, a través de una matriz de acero para formar un perfil continuo con una sección transversal fija. El perfil se enfría, se endereza, se corta a medida y, a menudo, se somete a un proceso de envejecimiento para aumentar su resistencia. Es ideal para bastidores, rieles, disipadores térmicos y carcasas fabricados con aleaciones de la serie 6000, tanto para series de prototipos como para grandes volúmenes de producción.
Esta guía aborda cada paso del proceso de extrusión de aluminio, las aleaciones y los estados de temple que conviene conocer, las tolerancias realistas, los factores que influyen en el coste y los errores de diseño que suelen ralentizar el desarrollo de un nuevo perfil.
Una extrusión de aluminio es el resultado de este proceso: una pieza de aluminio cuya sección transversal es idéntica de un extremo a otro. Los ingenieros suelen denominarla «perfil» o «sección». Este proceso se suele comparar con el de exprimir pasta de dientes de un tubo, y la comparación es acertada: la forma de la abertura determina la forma de lo que sale.
Los perfiles se clasifican en tres familias, y la familia determina qué tipo de troquel necesita el taller:
El límite clave es el que figura en la definición. La extrusión no permite crear un elemento que varíe a lo largo de su longitud. Los agujeros, las ranuras, los conos y los cavidades deben añadirse tras la extrusión mediante corte con sierra, punzonado o Mecanizado CNC.
Cada perfil sigue más o menos el mismo recorrido por la planta. A continuación se muestra la secuencia en una línea típica de extrusión directa.
En el caso de un perfil sólido sencillo, el ciclo de prensado en sí es rápido. La mayor parte del tiempo de producción de una pieza nueva se dedica a la fabricación del troquel y a la aprobación del primer artículo, no al prensado del metal.
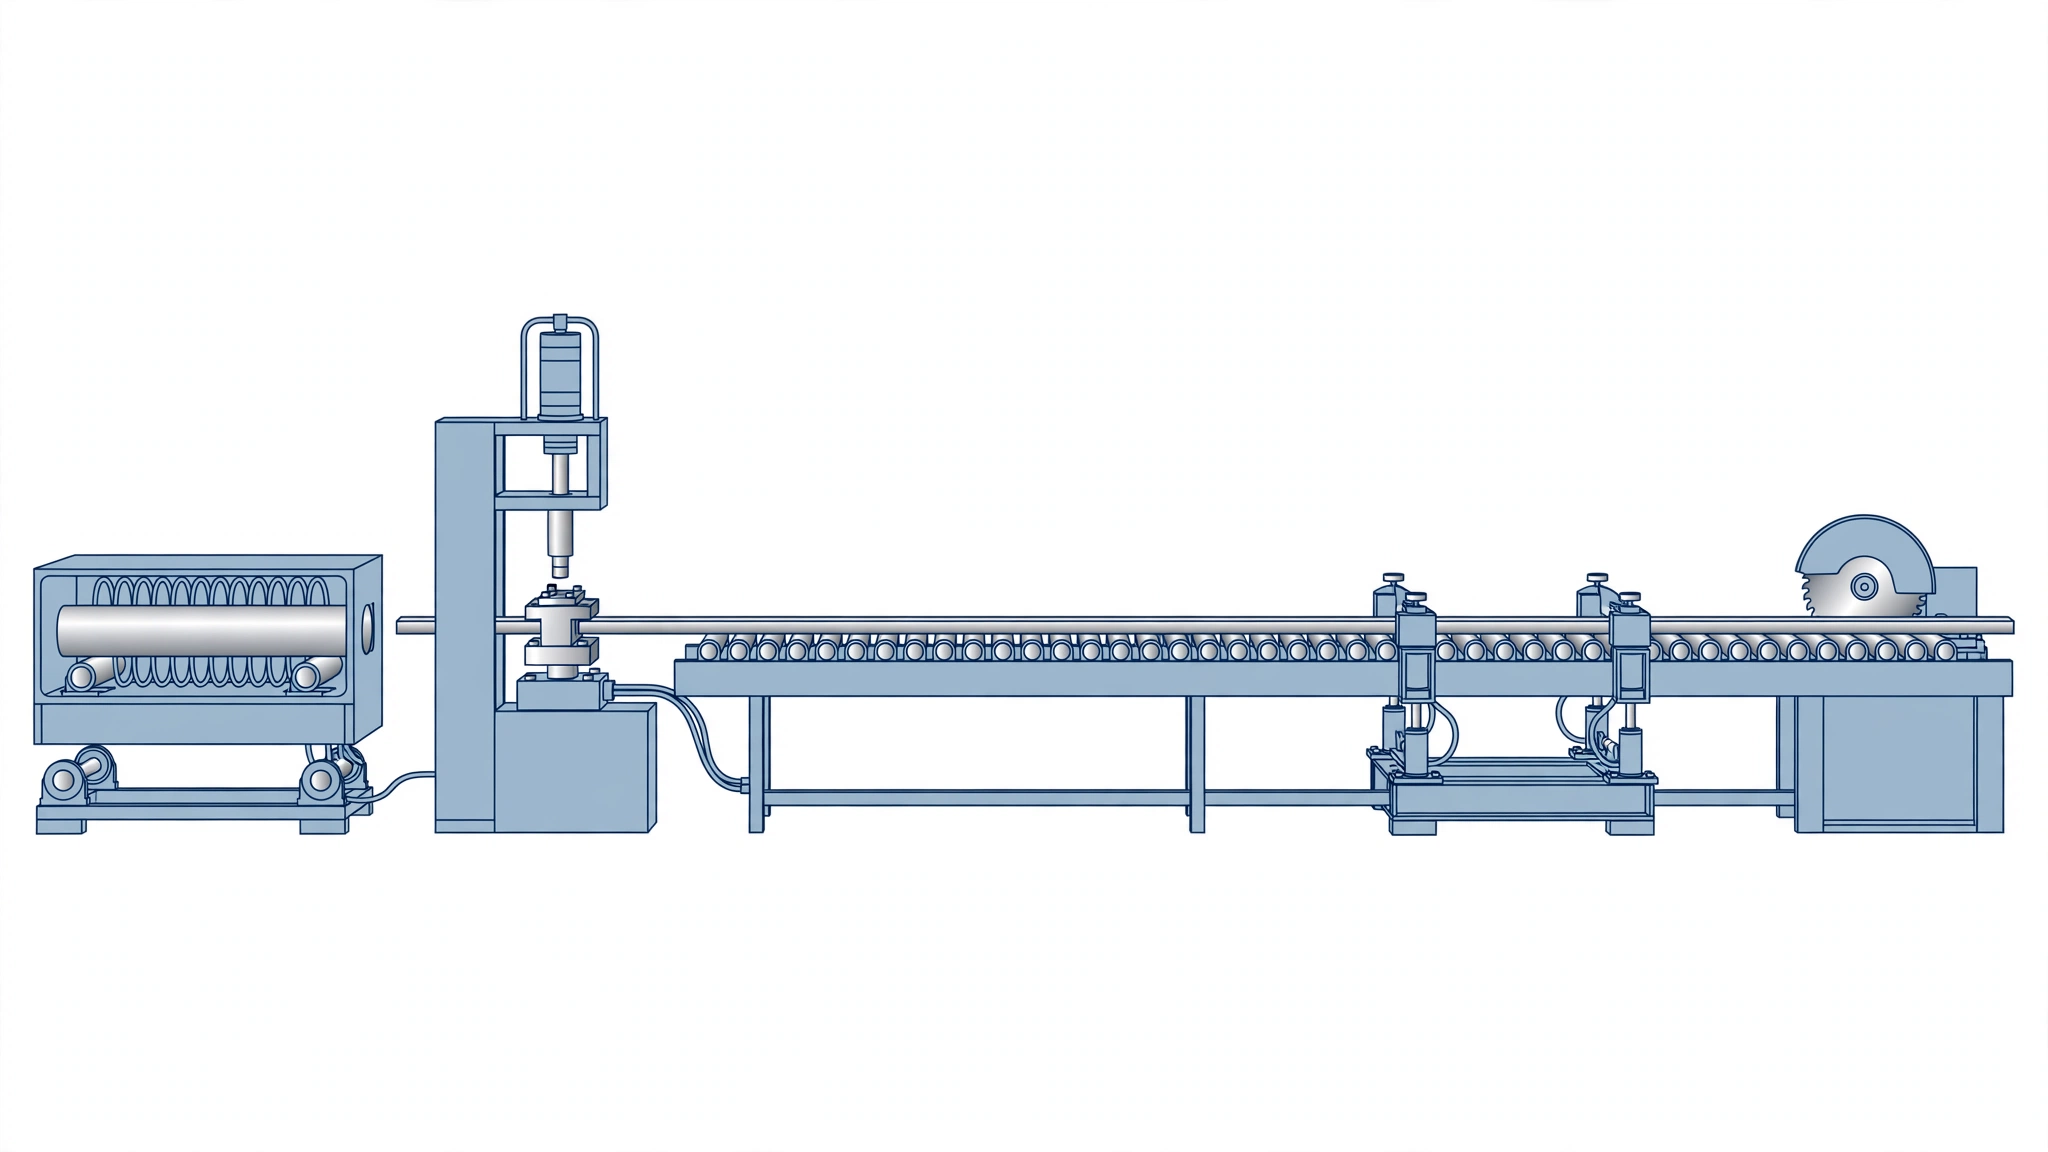
En la extrusión directa, la matriz es fija y el pistón empuja la barra a través de ella. La barra se desliza a lo largo de la pared del recipiente, por lo que la fricción es elevada, pero el método es sencillo y permite trabajar con la mayoría de los perfiles. Es la opción habitual.
En la extrusión indirecta, la matriz se apoya sobre un pistón hueco que se desplaza hacia una pieza en bruto fija. No se produce fricción por deslizamiento contra el recipiente, por lo que la fuerza es menor y el metal fluye de forma más uniforme. La desventaja es que el pistón hueco limita el tamaño del perfil que puede fabricar la prensa.
Casi todos los perfiles de aluminio comerciales se extruyen en caliente, ya que el calor reduce la fuerza necesaria y permite que el metal llene matrices complejas.
La extrusión en frío, que se realiza a temperatura ambiente o a una temperatura cercana a ella, se utiliza para piezas pequeñas y de alta resistencia, como latas y cilindros extruidos por impacto. Proporciona una superficie lisa y unas dimensiones muy precisas, pero requiere mucha más fuerza.
La matriz es un disco grueso de acero con el perfil recortado, normalmente mediante electroerosión por hilo. Un troquel macizo es el más sencillo y económico. Los perfiles huecos requieren un troquel con abertura, en el que el metal se separa alrededor de un mandril y se vuelve a soldar en el interior del troquel antes de salir. Esas líneas de soldadura internas son normales, pero pueden aparecer como ligeras rayas tras el anodizado.
En comparación con un molde de inyección o una matriz de fundición a presión, una matriz de extrusión es económica y rápida de fabricar. Por eso, los perfiles a medida resultan rentables en cantidades en las que otros procesos que requieren utillaje no lo serían. Aun así, una matriz hueca cuesta más que una maciza, y las paredes muy finas, los canales profundos y estrechos o las esquinas internas pronunciadas acortan la vida útil de la matriz y encarecen el precio.
La mayor parte del aluminio extruido pertenece a la serie 6000, que combina una buena fluidez a través de la matriz con una resistencia útil tras el envejecimiento.
| Aleación | Fuerza | Extrudabilidad | Usos habituales | Aspectos a tener en cuenta |
|---|---|---|---|---|
| 6063 | Moderado | Excelente | Marcos de ventanas, molduras, disipadores de calor, perfiles decorativos | No apto para cargas estructurales elevadas |
| 6061 | Bien | Bien | Estructuras, piezas de maquinaria, soportes | Superficie más rugosa que la del 6063 en formas complejas |
| 6005A / 6082 | De buena a alta | Bien | Perfiles estructurales, bastidores de transporte | La disponibilidad varía según la región |
| 7075 | Muy alto | Pobre | Piezas para el sector aeroespacial y de alta resistencia | Extrusión lenta, costosa y con formas limitadas |
| 1100 / 3003 | Bajo | Excelente | Tubos, componentes eléctricos y elementos decorativos | Blando, de baja resistencia |
Nuestra opinión: para la mayoría de los perfiles a medida, empieza con el 6063 si te importa el aspecto o los detalles finos, y con 6061 si la pieza soporta una carga estructural real. Elige una aleación de la serie 7000 únicamente cuando los requisitos de resistencia no dejen otra alternativa, ya que el coste y el plazo de entrega aumentan considerablemente.
El «temple» describe cómo se ha sometido a tratamiento térmico la pieza. Las designaciones proceden del sistema de temple ANSI H35.1, mantenido por la Asociación del Aluminio. Muchas líneas de la serie 6000 alcanzan propiedades similares a las del T6 mediante un enfriamiento rápido en prensa, pero es mejor comprobar las propiedades mecánicas en el certificado del material en lugar de darlas por sentadas.
Las extrusiones de aluminio ofrecen una buena precisión a lo largo de todo el perfil, pero no en cuanto a la precisión de mecanizado. Las dimensiones dependen de la aleación, el tamaño del perfil, el espesor de la pared y de si un elemento se extiende a través de un hueco abierto. En Norteamérica, las tolerancias estándar de las extrusiones se establecen en ANSI H35.2, la norma nacional estadounidense sobre tolerancias dimensionales de los productos de aluminio laminados, elaborado por la Asociación del Aluminio. Tolerancias habituales en nuestros trabajos de extrusión a medida:
| Característica | Tolerancia típica |
|---|---|
| Dimensiones del perfil | De ±0,10 mm a ±0,50 mm |
| Espesor de la pared (paredes ≤ 3 mm) | ±0,10 mm |
| Espesor de las paredes (paredes más gruesas) | ±0,30 mm |
| Rectitud | 1,0 mm por cada 1.000 mm |
| Giro | 1,0 mm por cada 300 mm |
| Planitud | ±0,15 mm por 25 mm de anchura |
| Longitud de corte | De ±0,50 mm a ±1,0 mm |
| Ángulos | ±0.5° |
Los elementos de mayor precisión, como los orificios para rodamientos, las superficies de sellado o los patrones de orificios precisos, se mecanizan tras la extrusión. Esta combinación es habitual: la extrusión proporciona una sección transversal económica y uniforme, y el mecanizado CNC añade esos pocos elementos de precisión.
| Ventajas | Limitaciones |
|---|---|
| Bajo coste de utillaje en comparación con la fundición o el moldeo | La sección transversal debe mantenerse constante a lo largo de toda la longitud. |
| Perfiles complejos con elementos integrados (ranuras, aletas, encajes a presión) | Tolerancias más holgadas que en el mecanizado |
| Buena relación resistencia-peso en las aleaciones de la serie 6000 | Las paredes muy finas y los canales profundos son difíciles de rellenar |
| Longitudes considerables con dimensiones uniformes | Los troqueles huecos son más caros y presentan líneas de soldadura |
| Admite bien el anodizado y el recubrimiento en polvo | Las aleaciones de alta resistencia se extruyen lentamente |
| El aluminio se puede reciclar una y otra vez sin que pierda sus propiedades. | El pedido mínimo se establece en función de las tiradas de impresión, no de piezas sueltas. |
Los compradores suelen sopesar la opción de un perfil a medida frente al mecanizado a partir de una placa o la fundición de la pieza. La respuesta correcta depende de la forma y el volumen.
El método combinado merece nuestra atención. Una extrusión de aluminio para un disipador térmico o un riel, fabricada con una forma casi definitiva y mecanizada solo en algunos puntos, suele resultar mucho más económica que mecanizar la misma pieza a partir de una placa maciza, ya que la mayor parte del material nunca se convierte en virutas.
Un buen diseño de extrusión de aluminio consiste, sobre todo, en facilitar que el metal fluya de manera uniforme a través de la matriz.
La mayoría de los problemas con los perfiles a medida surgen ya en la fase de diseño, no en la prensa. Estos son los que vemos con más frecuencia:
Estos errores suponen una pérdida tanto de tiempo como de dinero. Una consulta sobre las tolerancias de un nuevo troquel suele implicar que haya que devolver el plano al cliente, lo que retrasa varios días el inicio del corte.
El aluminio extruido se utiliza en casi todos los sectores, normalmente cuando se necesita una pieza larga, ligera y rígida.
A continuación suele venir el acabado. Anodizado es la opción más habitual para la protección contra la corrosión y el color, mientras que recubrimiento en polvo Es ideal para las piezas que necesitan una capa de color más gruesa en exteriores.
La extrusión es un método para dar forma al material empujándolo a través de una abertura con una forma determinada, denominada matriz. El producto resultante tiene la misma sección transversal que la abertura a lo largo de toda su longitud. El aluminio, los plásticos e incluso alimentos como la pasta se fabrican de esta manera, a temperaturas y presiones muy diferentes.
Las principales limitaciones son que la sección transversal no puede variar a lo largo del perfil, las tolerancias son más holgadas que en el mecanizado y resulta difícil fabricar paredes muy finas o canales profundos. Los perfiles huecos requieren matrices más caras, y elementos como orificios o cavidades exigen un mecanizado secundario una vez que el perfil se ha cortado a medida.
Por lo general, sí. El aluminio extruido es un metal forjado, por lo que tiene una estructura más densa y menos porosidad que una pieza de fundición típica. Una extrusión de 6061-T6 suele superar a las aleaciones comunes de fundición a presión en cuanto a resistencia y ductilidad, aunque los valores exactos dependen de la aleación, el estado de temple y la sección, por lo que siempre hay que consultar el certificado del material.
El plazo de entrega depende de la complejidad del perfil, del tipo de troquel y de la carga de trabajo del taller de prensado, por lo que conviene confirmarlo con el proveedor. Los troqueles macizos se fabrican más rápido que los troqueles huecos con abertura. A continuación, se comprueban las primeras muestras con respecto al plano, y es habitual realizar pequeñas correcciones en el troquel antes de que se apruebe la producción y comience la tirada principal.
Sí. Los perfiles extruidos de aleación 6063 y 6061 se anodizan muy bien, por lo que la mayoría de los perfiles arquitectónicos y de consumo se someten a este proceso. Es posible que haya ligeras diferencias de color entre lotes y aleaciones, así como posibles líneas tenues en los perfiles huecos en los puntos donde el metal se ha soldado en el interior de la matriz. Especifica la aleación y el tipo de anodizado conjuntamente en el plano.
En Precisión Tuowei, nuestros socios de extrusión cuentan con varias líneas de prensado, y la red cuenta con las certificaciones ISO 9001 e ISO 14001. Nos encargamos de todo el proceso en un solo pedido: diseño de matrices, extrusión, corte, mecanizado CNC, anodizado o recubrimiento en polvo e inspección.
Para obtener un presupuesto útil, envía un plano del perfil o un archivo STEP indicando la aleación y el estado de temple, el acabado, la longitud de corte, tu volumen anual y las dimensiones que sean realmente críticas. Nuestros ingenieros analizan cada perfil para comprobar el equilibrio de las paredes, las relaciones entre las lengüetas y el coste de las matrices antes de comenzar con la fabricación de las herramientas. Puedes empezar en nuestra extrusión de aluminio a medida página de servicios.
Owen Lin es ingeniero en Tuowei Precision. Se encarga de planificar los procesos de fabricación y de utillaje, y colabora con el equipo de calidad para garantizar la uniformidad de cada lote.





