

Par Owen Lin, ingénieur chez Tuowei Precision · novembre 2026
L'extrusion consiste à faire passer un matériau à travers un orifice profilé de manière à ce qu'il en ressorte avec la même section transversale sur toute sa longueur. Alors, qu'est-ce que extrusion d'aluminium? C'est ce principe appliqué à une billette d'aluminium chauffée : un vérin hydraulique pousse le métal, souple mais toujours solide, à travers une matrice en acier, et un long profilé sort en reprenant la forme de l'ouverture de la matrice.
Les châssis de fenêtres, les dissipateurs thermiques, les profilés à rainure en T, les rails et les enceintes sont tous fabriqués de cette manière. Ce procédé nécessite peu d'outillage, est rapide à mettre en œuvre et excelle dans un domaine particulier : la fabrication de pièces longues à section constante.
Réponse courte : L'extrusion de l'aluminium consiste à faire passer une billette d'aluminium préchauffée, généralement à une température comprise entre 400 et 500 °C, à travers une filière en acier afin de former un profilé continu de section fixe. Le profilé est refroidi, redressé, coupé à la longueur souhaitée et souvent soumis à un vieillissement pour gagner en résistance. Il convient à la fabrication de châssis, de rails, de dissipateurs thermiques et de boîtiers en alliages de la série 6000, aussi bien pour la production de prototypes que pour la fabrication en grande série.
Ce guide aborde chaque étape du processus d'extrusion de l'aluminium, les alliages et les états de trempe à connaître, les tolérances réalistes, les facteurs qui influent sur le coût, ainsi que les erreurs de conception qui ralentissent le plus souvent la mise au point d'un nouveau profilé.
Une extrusion d'aluminium est le résultat de ce procédé : une pièce d'aluminium dont la section transversale est identique d'un bout à l'autre. Les ingénieurs l'appellent souvent « profilé » ou « section ». On compare souvent ce procédé au fait de presser un tube de dentifrice, et la comparaison tient la route : la forme de l'ouverture détermine la forme de ce qui en sort.
Les profilés se répartissent en trois familles, et c'est la famille qui détermine le type de matrice dont l'atelier a besoin :
La contrainte principale est celle qui figure dans la définition. L'extrusion ne permet pas de créer une forme qui varie sur toute sa longueur. Les trous, fentes, cones et poches doivent être ajoutés après l'extrusion par sciage, poinçonnage ou Usinage CNC.
Chaque profilé suit à peu près le même parcours au sein de l'usine. Voici le déroulement des opérations sur une ligne d'extrusion directe type.
Pour un profilé simple et massif, le cycle de pressage en lui-même est rapide. La majeure partie du temps nécessaire à la réalisation d'une nouvelle pièce est consacrée à la fabrication du moule et à l'homologation du premier article, et non au pressage du métal.
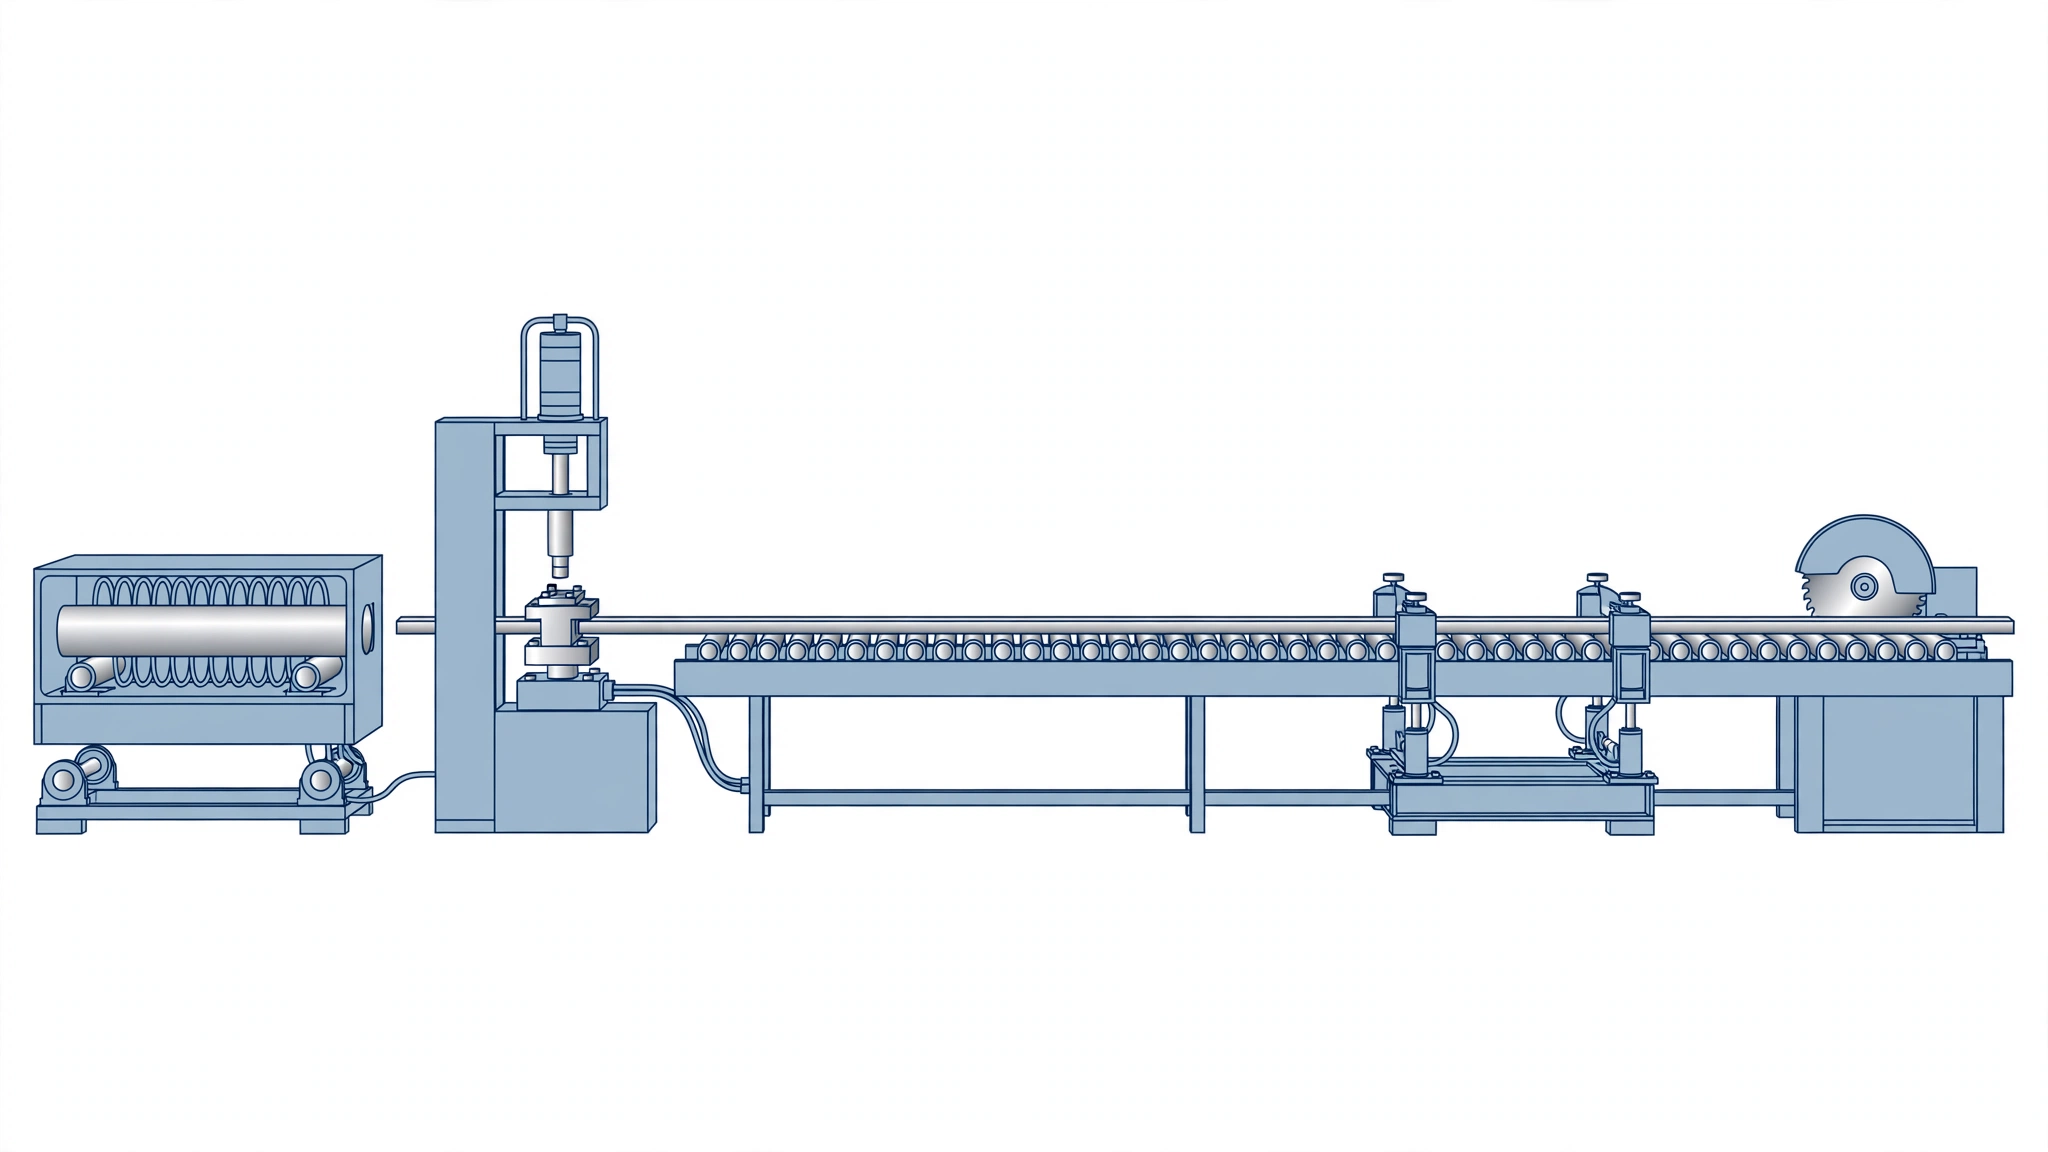
Dans l'extrusion directe, la filière est fixe et le piston pousse la billette à travers celle-ci. La billette glisse le long de la paroi du conteneur, ce qui entraîne un frottement important, mais cette méthode est simple et permet de réaliser la plupart des profils. C'est la technique couramment utilisée.
Dans l'extrusion indirecte, la filière repose sur un piston creux qui s'enfonce dans une billette fixe. Il n'y a pas de frottement de glissement contre le récipient, ce qui réduit la force nécessaire et permet au métal de s'écouler de manière plus homogène. En contrepartie, le piston creux limite la taille du profilé que la presse peut produire.
La quasi-totalité des profilés en aluminium disponibles dans le commerce sont extrudés à chaud, car la chaleur réduit la force nécessaire et permet au métal de remplir des matrices complexes.
L'extrusion à froid, réalisée à température ambiante ou à une température proche de celle-ci, est utilisée pour la fabrication de petites pièces à haute résistance, telles que les boîtes et les cylindres extrudés par choc. Elle permet d'obtenir une surface lisse et des cotes très précises, mais nécessite une force bien plus importante.
La matrice est un disque d'acier épais dans lequel le profil a été découpé, généralement par électroérosion à fil. Une matrice pleine est la plus simple et la moins chère. Les profilés creux nécessitent une matrice à hublot, dans laquelle le métal se fend autour d'un mandrin et se ressoude à l'intérieur de la matrice avant d'en sortir. Ces lignes de soudure internes sont normales, mais elles peuvent apparaître sous forme de légères stries après l'anodisation.
Comparée à un moule d'injection ou à une matrice de moulage sous pression, une filière d'extrusion est peu coûteuse et rapide à fabriquer. C'est pourquoi la fabrication de profilés sur mesure s'avère judicieuse pour des quantités pour lesquelles d'autres procédés nécessitant des outils ne seraient pas rentables. Cela dit, une filière creuse coûte plus cher qu'une filière pleine, et les parois très fines, les canaux profonds et étroits ou les angles internes aigus réduisent la durée de vie de la filière et en augmentent le prix.
La plupart des profilés en aluminium extrudé appartiennent à la série 6000, qui allie une bonne fluidité lors du passage dans la filière à une résistance utile après vieillissement.
| Alliage | La force | Extrudabilité | Utilisations courantes | Points à surveiller |
|---|---|---|---|---|
| 6063 | Modéré | Excellent | Châssis de fenêtres, moulures, dissipateurs thermiques, profilés décoratifs | Ne convient pas aux charges structurelles élevées |
| 6061 | Bon | Bon | Châssis, pièces de machines, supports | Surface plus rugueuse que celle de l'alliage 6063 sur des formes complexes |
| 6005A / 6082 | Bon à élevé | Bon | Profilés de structure, châssis de transport | La disponibilité varie selon les régions |
| 7075 | Très élevé | Pauvre | Pièces destinées à l'aérospatiale et aux applications à forte sollicitation | Extrusion lente, coûteuse, formes limitées |
| 1100 / 3003 | Faible | Excellent | Tubes, pièces électriques et éléments décoratifs | Souple, faible résistance |
Notre avis : pour la plupart des profilés sur mesure, optez d'abord pour le 6063 si l'aspect esthétique ou la précision des détails sont importants, et pour 6061 si la pièce est soumise à une charge structurelle réelle. Ne choisissez un alliage de la série 7000 que lorsque les exigences de résistance ne laissent pas d'autre choix, car le coût et les délais de livraison augmentent considérablement.
Le « temper » décrit le traitement thermique subi par le profilé. Ces désignations proviennent du système de « temper » ANSI H35.1 géré par l' Association de l'aluminium. De nombreuses nuances de la série 6000 présentent des propriétés proches de celles du T6 grâce à une trempe rapide à la presse, mais il est préférable de vérifier les propriétés mécaniques sur le certificat du matériau plutôt que de les supposer.
Les profilés extrudés en aluminium offrent une bonne précision sur l'ensemble du profilé, mais pas en matière de précision d'usinage. Les dimensions dépendent de l'alliage, de la taille du profilé, de l'épaisseur de paroi et du fait qu'un élément s'étende ou non sur un espace ouvert. En Amérique du Nord, les tolérances standard des profilés extrudés sont définies dans ANSI H35.2, la norme nationale américaine relative aux tolérances dimensionnelles des produits laminés en aluminium, géré par l'Aluminum Association. Tolérances habituelles pour nos travaux d'extrusion sur mesure :
| Fonctionnalité | Tolérance type |
|---|---|
| Dimensions du profilé | de ±0,10 mm à ±0,50 mm |
| Épaisseur des parois (parois ≤ 3 mm) | ±0,10 mm |
| Épaisseur des parois (parois plus épaisses) | ±0,30 mm |
| Rectitude | 1,0 mm pour 1 000 mm |
| Torsion | 1,0 mm tous les 300 mm |
| Planéité | ±0,15 mm par 25 mm de largeur |
| Longueur de coupe | de ±0,50 mm à ±1,0 mm |
| Angles | ±0.5° |
Les éléments de haute précision, tels que les alésages de roulements, les surfaces d'étanchéité ou les réseaux de trous précis, sont usinés après l'extrusion. Cette combinaison est courante : l'extrusion permet d'obtenir une section transversale économique et homogène, tandis que l'usinage CNC ajoute ces quelques éléments de précision.
| Avantages | Limites |
|---|---|
| Coût d'outillage réduit par rapport à la fonderie ou au moulage | La section transversale doit rester constante sur toute la longueur |
| Profils complexes comportant des éléments intégrés (rainures, ailettes, emboîtements) | Tolérances plus larges que celles de l'usinage |
| Bon rapport résistance/poids dans les alliages de la série 6000 | Les parois très fines et les rainures profondes sont difficiles à remplir |
| Grandes longueurs aux dimensions constantes | Les matrices creuses sont plus chères et présentent des lignes de soudure |
| Se prête bien à l'anodisation et au revêtement par poudrage | Les alliages à haute résistance s'extrudent lentement |
| L'aluminium peut être recyclé à l'infini sans perdre ses propriétés | La commande minimale est déterminée par les tirages, et non par le nombre de pièces individuelles. |
Les acheteurs comparent souvent un profil sur mesure à l'usinage à partir d'une tôle ou au moulage de la pièce. Le choix approprié dépend de la forme et du volume.
La méthode combinée mérite qu'on s'y attarde. Une extrusion d'aluminium destinée à servir de dissipateur thermique ou de rail, fabriquée presque à la forme finale et usinée à quelques endroits seulement, revient souvent bien moins cher que l'usinage de la même pièce à partir d'une plaque pleine, car la majeure partie du matériau n'est jamais transformée en copeaux.
Une bonne conception d'extrusion d'aluminium consiste principalement à favoriser un écoulement uniforme du métal à travers la filière.
La plupart des problèmes liés aux profilés sur mesure trouvent leur origine dans le plan, et non sur la presse. Voici ceux que nous rencontrons le plus souvent :
Ces erreurs coûtent autant en temps qu'en argent. Une demande de vérification des tolérances concernant un nouveau moule entraîne généralement le renvoi du plan au client et retarde de plusieurs jours le début de la découpe.
L'aluminium extrudé est présent dans presque tous les secteurs d'activité, généralement lorsqu'il faut une pièce longue, légère et rigide.
La finition intervient généralement ensuite. Anodisation est le choix le plus courant en matière de protection contre la corrosion et de couleur, tandis que peinture en poudre Convient aux pièces qui nécessitent une couche de peinture plus épaisse en extérieur.
L'extrusion est un procédé qui consiste à façonner un matériau en le faisant passer à travers un orifice profilé, appelé filière. Le produit ainsi obtenu présente, sur toute sa longueur, la même section transversale que l'orifice. L'aluminium, les plastiques et même certains aliments, comme les pâtes, sont fabriqués de cette manière, à des températures et des pressions très variables.
Les principales limites résident dans le fait que la section transversale ne peut pas varier sur toute la longueur, que les tolérances sont moins strictes qu’en usinage, et qu’il est difficile de réaliser des parois très fines ou des rainures profondes. Les profilés creux nécessitent des matrices plus coûteuses, et les éléments tels que les trous ou les cavités requièrent un usinage secondaire une fois le profilé coupé à la longueur souhaitée.
En général, oui. L'aluminium extrudé est un métal corroyé ; il présente donc une structure plus dense et une porosité moindre qu'une pièce moulée classique. Un profilé extrudé en 6061-T6 offre généralement de meilleures performances que les alliages courants utilisés en moulage sous pression en termes de résistance et de ductilité, bien que les valeurs exactes dépendent de l'alliage, du traitement thermique et de la section ; il convient donc de toujours vérifier le certificat de matériau.
Le délai de fabrication dépend de la complexité du profilé, du type de matrice et de la charge de travail de l'atelier de moulage ; il convient donc de le vérifier auprès de votre fournisseur. Les matrices pleines sont plus rapides à fabriquer que les matrices creuses à hublot. Les premiers échantillons sont ensuite comparés au plan, et il est courant d'apporter de légères corrections à la matrice avant que la production ne soit validée et que la série principale ne démarre.
Oui. Les profilés extrudés en 6063 et 6061 se prêtent très bien à l'anodisation, ce qui explique pourquoi la plupart des profilés destinés à l'architecture et au grand public sont anodisés. Il faut s'attendre à de légères différences de couleur entre les lots et les alliages, ainsi qu'à la présence éventuelle de fines lignes sur les profilés creux, là où le métal s'est soudé à l'intérieur de la matrice. Précisez l'alliage et le type d'anodisation sur le plan.
Au Précision Tuowei, nos partenaires spécialisés dans l'extrusion exploitent plusieurs lignes de production, et leur réseau est certifié ISO 9001 et ISO 14001. Nous prenons en charge l'ensemble du processus dans le cadre d'une seule commande : conception des matrices, extrusion, découpe, usinage CNC, anodisation ou revêtement par poudrage, et contrôle qualité.
Pour obtenir un devis pertinent, envoyez-nous un schéma de profilé ou un fichier STEP en précisant l'alliage et le traitement thermique, la finition, la longueur de coupe, votre volume annuel et les dimensions réellement critiques. Nos ingénieurs examinent chaque profilé afin d'évaluer l'équilibre des parois, les rapports de languettes et le coût des matrices avant le lancement de la fabrication des outils. Vous pouvez commencer sur notre profilés en aluminium sur mesure page de service.
Owen Lin est ingénieur chez Tuowei Precision. Il planifie les outillages et les processus de production et collabore avec l'équipe qualité afin de garantir la cohérence de chaque lot.





