

Par Owen Lin, ingénieur chez Tuowei Precision · novembre 2026
Qu'est-ce que le moulage par insertion ? Il s'agit d'un processus de moulage par injection dans lequel un composant préfabriqué, appelé « insert », est placé dans le moule avant l'injection du plastique. Le plastique fondu s'écoule autour de l'insert et le maintient en place, de sorte que la pièce est obtenue d'un seul tenant, avec l'insert intégré de manière permanente.
La plupart des inserts sont en métal : écrous filetés en laiton, bagues en acier, goupilles, contacts électriques et bornes. Ce procédé confère à une pièce en plastique la résistance ou la conductivité du métal exactement là où cela est nécessaire, sans étape d'assemblage supplémentaire. Ce guide explique le fonctionnement du procédé, les types d'inserts utilisés, la manière dont le moule les maintient en place, les règles de conception permettant d'éviter que les inserts ne se desserrent ou ne se fissurent, ainsi que les cas dans lesquels l'ajout d'inserts après le moulage constitue la solution la plus économique.
Réponse courte : Le moulage par insertion consiste à placer un insert préformé, généralement en métal, dans la cavité d'un moule d'injection, puis à mouler du plastique autour de celui-ci en un seul cycle. Le plastique encapsule et verrouille mécaniquement l'insert, produisant ainsi une pièce unique comportant à l'intérieur des filets métalliques, des contacts ou des renforts. Ce procédé est utilisé pour les bossages filetés, les connecteurs, les capteurs, les boutons et les composants de dispositifs médicaux.
Un insert est un composant placé dans le moule avant l'injection, de manière à ce qu'il se retrouve à l'intérieur de la pièce finie. C'est le plastique qui assure l'assemblage ; il n'est donc pas nécessaire d'utiliser par la suite des vis, de la colle ou un ajustement serré.
Parmi les inserts courants, on trouve :
Ce cycle est un cycle standard moulage par injection cycle comportant une étape supplémentaire au début.
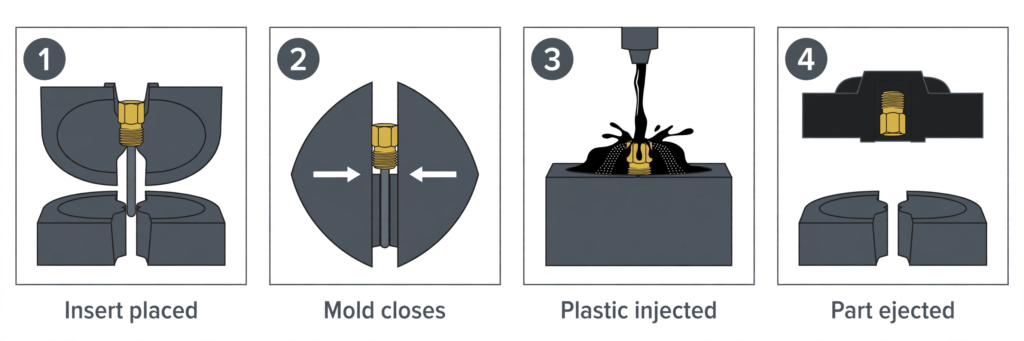
C'est au niveau du chargement que le procédé diffère le plus du moulage classique, et c'est ce qui détermine à la fois le coût et la qualité.
Ici, ce sont les petits détails qui comptent. Les trémies d'alimentation, l'orientation des inserts et les contrôles des pièces à l'aide de capteurs déterminent souvent si un cycle de production respecte son taux de rebut.
L'insert ne doit pas bouger lorsque le plastique vient le heurter sous la pression d'injection. Un insert déplacé entraîne des rebuts et, souvent, un moule endommagé.
Pour garantir des résultats fiables, les inserts doivent être positionnés avec précision et de manière homogène dans le moule ; ils doivent donc eux-mêmes être fabriqués selon des cotes précises et constantes. Un insert dont les dimensions varient d'un dixième de millimètre d'un lot à l'autre entraîne l'apparition de bavures ou l'écrasement des inserts.
Une bonne conception d'insert repose principalement sur trois éléments : le verrouillage de l'insert, sa protection contre les bavures et la garantie d'une résistance suffisante du plastique qui l'entoure.
Notre avis : choisissez des inserts spécialement conçus pour le moulage auprès d'un fournisseur de confiance, et fixez leurs dimensions sur le plan. La plupart des problèmes que nous constatons proviennent d'un changement de fournisseur d'inserts en cours de projet, et non du moulage lui-même.
Le moulage par insertion n'est pas la seule méthode permettant d'intégrer des filetages métalliques dans du plastique. Les inserts peuvent également être enfoncés après le moulage à l'aide de chaleur (fixation par chaleur), de vibrations ultrasoniques ou par simple ajustement serré.
| Facteur | Moulage d'insertion | Après l'insertion du moule |
|---|---|---|
| Résistance à l'arrachement et résistance au couple | Le plus élevé | Convient aux méthodes thermiques ou ultrasoniques |
| Étanchéité autour de l'insert | Entièrement encapsulé | Lacunes éventuelles |
| Outillage | Le moule nécessite des logements d'insert et des obturateurs | Moule standard et un dispositif de fixation simple |
| Durée du cycle | Plus long, en raison du chargement | Le moulage est plus rapide ; l'insertion constitue une étape distincte. |
| Meilleur volume | Moyen à élevé | Des prototypes aux séries moyennes |
| Flexibilité | Le dessin de l'insert est fixé dans l'outil | Possibilité de changer facilement de type d'insert ultérieurement |
Pour les petits volumes de production, il est souvent plus économique et plus facile de mouler un bossage simple, puis d’y ajouter ultérieurement des inserts thermofixés. Optez pour le moulage par insertion lorsque la pièce nécessite un assemblage aussi solide que possible, doit être étanche autour d’un contact ou d’une broche, ou sera produite en quantités suffisantes pour que la suppression d’une étape secondaire permette d’amortir le coût de l’outillage.
La plupart des thermoplastiques s'adaptent bien à la présence d'inserts. Les choix les plus courants sont le nylon, le PBT, le POM (acétal), le PC, l'ABS et le PP, ainsi que des grades renforcés de fibre de verre pour une meilleure résistance. Les thermodurcissables, tels que l'époxy et le phénolique, sont utilisés pour certaines pièces électriques.
Pour les inserts, le laiton est le matériau le plus couramment utilisé car il s'usine facilement, résiste à la corrosion et présente une bonne conductivité. L'acier inoxydable, l'acier, l'aluminium et les alliages de cuivre sont également utilisés. Il convient d'adapter le plastique et l'insert à la fonction de la pièce : un nylon renforcé de fibre de verre avec des inserts en laiton convient à un support structurel, tandis qu'un PBT avec des bornes en cuivre convient à un connecteur. Notre moulage par injection de plastique Cette page présente les résines que nous moulons.
Les pièces comportant des inserts présentent des tolérances similaires à celles de pièces moulées standard, sans compter la variation de position de l'insert lui-même. ISO 20457 définit les tolérances applicables aux pièces moulées en plastique, tandis que les positions des inserts sont mieux contrôlées à l'aide de tolérances géométriques conformément à ASME Y14.5. Voici les tolérances que nous respectons :
| Type de travail | Tolérance type |
|---|---|
| Moulage standard avec inserts | ±0,005 pouce (±0,127 mm) |
| Travaux de haute précision | ±0,002 pouces (±0,051 mm) |
| Pièces comportant des inserts métalliques | ±0,003 pouce (±0,076 mm) |
| Production de masse | ±0,005 pouce (±0,127 mm) |
Quatre éléments déterminent le prix d'une pièce comportant des inserts. Le premier est le moule : chaque insert nécessite un logement, une goupille de positionnement ou un aimant, ainsi qu'un dispositif d'arrêt, ce qui ajoute temps d'usinage et de montage à l'outil. Le deuxième est le chargement, qui ajoute quelques secondes à chaque cycle, sauf si cette tâche est effectuée par un robot.
Le troisième élément est l'insert lui-même. Un insert fileté standard en laiton est bon marché, mais un contact usiné sur mesure ou un cadre de connexion embouti peut coûter plus cher que le plastique qui l'entoure. Le quatrième élément est le rebut. Lorsqu'une pièce ne passe pas le contrôle qualité, le plastique et l'insert sont tous deux perdus.
La leçon à retenir est qu'il faut standardiser. Utilisez des inserts de catalogue dès que possible, limitez leur nombre par pièce et concevez-les de manière à ce qu'ils ne puissent être insérés que dans un seul sens.
| Avantages | Inconvénients |
|---|---|
| Fils métalliques résistants et contacts dans les pièces en plastique | Le moule nécessite des logements d'insert, des broches et des obturateurs |
| Élimine une étape d'assemblage secondaire | Le chargement ralentit le cycle |
| L'insert est scellé et ne peut pas se desserrer facilement | Risque de fissures autour des inserts dans certaines résines |
| Plus léger qu'une pièce entièrement en métal | Les tolérances d'insertion et d'alimentation doivent être contrôlées |
| Allie la conductivité du métal à l'isolation du plastique | Un défaut rend inutilisables à la fois l'insert et le plastique |
| Fiable même à haut débit grâce à l'automatisation | Les modifications apportées après la fabrication des outils sont coûteuses |
Un insert de moulage est un composant préfabriqué, généralement en métal, qui est placé dans un moule d'injection avant l'injection du plastique. Le plastique s'écoule autour de l'insert et le maintient en place. Parmi les exemples courants, on peut citer les écrous filetés en laiton, les douilles, les goupilles et les contacts électriques. Ce terme peut également désigner un bloc en acier remplaçable à l'intérieur d'un moule.
Le moulage par insertion consiste à mouler du plastique autour d'un insert préfabriqué, généralement en métal, en une seule opération, afin d'améliorer la résistance ou la fonctionnalité de la pièce. Surmoulage consiste à mouler un deuxième matériau, souvent un élastomère souple, par-dessus un substrat en plastique moulé afin d'améliorer l'adhérence ou l'étanchéité. Le moulage par insertion ne nécessite qu'un seul moule ; le surmoulage nécessite généralement deux injections.
Les listes varient, mais les trois procédés de moulage plastique les plus souvent cités sont le moulage par injection, le moulage par soufflage et le moulage par compression. Le moulage par insertion et le surmoulage sont des variantes du moulage par injection. Le moulage par rotation et le thermoformage sont également largement utilisés ; la réponse dépend donc de la manière dont chaque source regroupe ces procédés.
Les inserts moulés offrent généralement la résistance à l'arrachement et au couple la plus élevée parmi toutes les méthodes d'insertion filetée, car le plastique se rétracte autour des moletages et des rainures. La résistance réelle dépend de la conception de l'insert, de la résine et de la paroi qui l'entoure ; il convient donc de prévoir des essais d'arrachement et de couple pour les assemblages critiques.
Oui. Une pièce en plastique préformée peut être placée dans un moule et recouverte d'un deuxième plastique, bien que ce procédé soit généralement appelé « surmoulage ». L'insert doit résister à la température de fusion sans se ramollir, et les deux matériaux doivent être compatibles ou assemblés mécaniquement afin de rester solidaires pendant leur utilisation.
Au Précision Tuowei, nous fabriquons des moules à inserts en aluminium pour les prototypes à délai de fabrication court et en acier trempé pour la production. Nous gérons l'ensemble du processus, de la spécification de l'insert à la pièce moulée, de sorte que les dimensions de l'insert et les logements du moule soient coordonnés dès le départ.
Pour obtenir un devis précis, veuillez nous envoyer les fichiers STEP de la pièce et de l'insert, la référence ou le plan de l'insert, le type de résine utilisé, votre volume annuel de production ainsi que vos exigences en matière de résistance à l'arrachement ou de couple. Avant la fabrication des outils, nos ingénieurs examinent le verrouillage de l'insert, l'épaisseur de la paroi autour de celui-ci et la méthode de chargement. Commencez par consulter notre services de moulage par insertion page.
Owen Lin est ingénieur chez Tuowei Precision. Il planifie les outillages et les processus de production et collabore avec l'équipe qualité afin de garantir la cohérence de chaque lot.





