

Par Owen Lin, ingénieur chez Tuowei Precision · novembre 2026
La réponse à la question « Qu'est-ce que l'électroérosion à fil ? » se trouve dans son nom : usinage par électroérosion à fil coupe le métal à l'aide d'étincelles électriques plutôt qu'avec un outil de coupe. Un fil fin, sous tension électrique, traverse la pièce tandis que des milliers de minuscules étincelles par seconde font fondre et vaporisent le métal sur son passage. Le fil n'entre jamais en contact avec la pièce à usiner.
Ce simple fait explique tout le processus. En l’absence de force de coupe, la dureté n’a plus d’importance et les éléments fins ne se déforment pas. Le fil coupe l’acier à outils trempé aussi facilement que l’acier doux, laisse des angles internes vifs et respecte des tolérances qui seraient très difficiles à atteindre avec une fraise en bout.
Réponse courte : L'électroérosion à fil est un procédé d'usinage sans contact qui permet de découper des métaux conducteurs d'électricité à l'aide d'un fil fin en laiton ou revêtu, dont le diamètre est généralement compris entre 0,1 et 0,3 mm. Des étincelles contrôlées jaillissent entre le fil et la pièce à travers de l'eau déionisée, érodant ainsi une fente étroite le long d'un parcours programmé par CNC. Ce procédé convient aux aciers trempés, au carbure et au titane, ainsi qu'aux poinçons, aux matrices et aux profils 2D de précision.
Ce guide explique le fonctionnement du procédé, les matériaux qui composent la machine et le fil, les tolérances et les finitions auxquelles on peut s'attendre, ainsi que les cas dans lesquels l'électroérosion à fil constitue le meilleur choix par rapport au fraisage ou à la découpe laser.
EDM est l'acronyme de “ Electrical Discharge Machining ” (usinage par décharge électrique). Le terme “ fil ” désigne l'électrode, qui, dans cette variante du procédé, se présente sous la forme d'un fil alimenté en continu plutôt que d'un bloc façonné. On parle également d'« usinage au fil », d'« érosion au fil », d'« érosion par étincelage » ou simplement de « fil ».”
La famille EDM compte trois membres principaux :
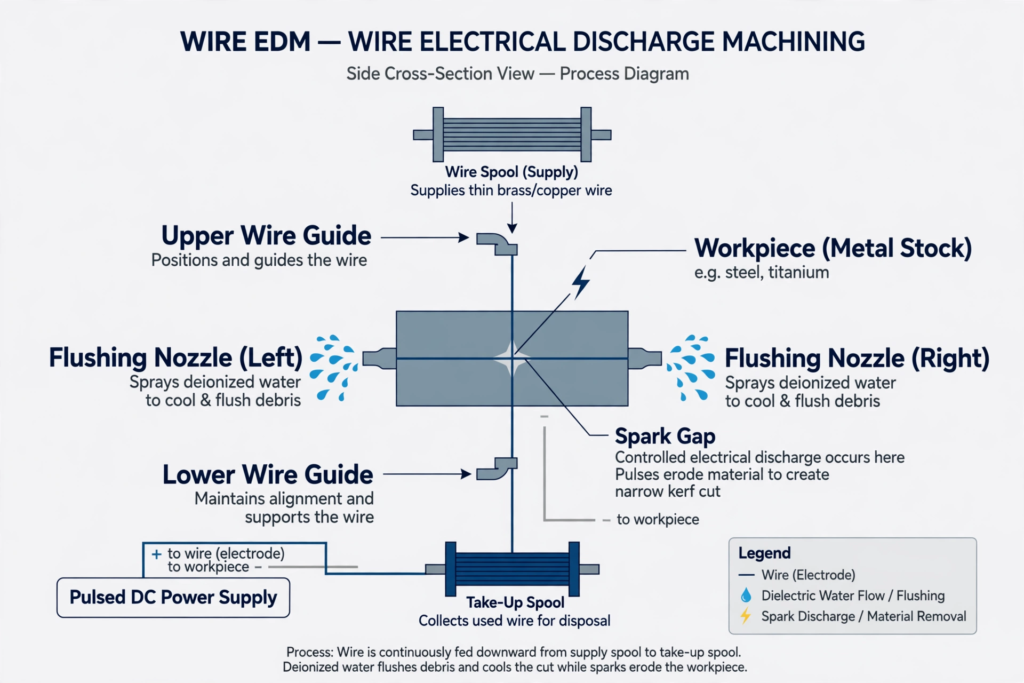
Le principe physique est simple dès lors que l'on visualise cet espace. Le fil et la pièce à usiner sont tous deux reliés à une source d'alimentation, mais ils ne se touchent jamais. Entre eux se trouve un espace de quelques centièmes de millimètre, rempli d'eau déionisée qui sert d'isolant, ou de diélectrique.
Lorsque la tension aux bornes de cet intervalle est suffisamment élevée, l'eau subit une décomposition électrique et une étincelle jaillit. L'étincelle est minuscule, mais sa température est extrême, ce qui lui permet de creuser un cratère microscopique dans le métal. L'eau environnante évacue alors les particules en fusion et refroidit la surface. Le générateur répète ce processus des milliers de fois par seconde tandis que la commande numérique (CNC) déplace le fil le long du parcours programmé.
Voici à quoi ressemble, étape par étape, un travail type :
La découpe grossière est rapide mais laisse une surface plus rugueuse et une fine couche fondue. Chaque passe de finition enlève un peu plus de matière, avec moins d'énergie, ce qui permet d'améliorer la précision et la finition à chaque passage. Le compromis réside dans le temps. Une pièce nécessitant une seule passe peut être prête en une heure, tandis que le même profil nécessitant trois passes de finition peut prendre plusieurs fois plus de temps. Ne demandez des passes de finition que sur les faces qui en ont besoin.
Une machine d'électroérosion à fil comprend quatre systèmes principaux :
De nombreux ateliers en Chine utilisent également des machines à “ fil rapide ” à mouvement alternatif, qui font aller et venir un fil de molybdène et le réutilisent à plusieurs reprises. Leur coût d'exploitation est moindre, mais elles sont moins précises et laissent une finition plus rugueuse que les machines à fil de laiton à passage unique. Lorsqu'un fournisseur établit un devis, il est utile de lui demander sur quel type de machine la pièce sera usinée.
Le fil fait office d'électrode ; c'est donc son matériau qui détermine la vitesse de découpe, la précision et le coût.
| Type de fil | Matériau | Utilisation courante |
|---|---|---|
| Laiton brut | Alliage de cuivre et de zinc | Usage général ; le choix le plus courant |
| Fil revêtu | Âme en laiton ou en cuivre recouverte d'un revêtement riche en zinc | Une coupe plus rapide et un meilleur rinçage sur les pièces épaisses |
| Molybdène | Moly | Machines à mouvement alternatif à “ fil rapide ” ; réutilisées à de nombreuses reprises |
| Tungstène | Tungstène | Fils très fins pour les micro-éléments |
Les diamètres courants vont d'environ 0,1 mm à 0,3 mm, la valeur par défaut habituelle étant de 0,25 mm. Un fil plus fin permet d'obtenir des rayons de courbure plus petits, mais il se casse plus facilement et coupe plus lentement. Sur les machines à passage unique, le fil n'est utilisé qu'une seule fois, puis recyclé sous forme de ferraille, car l'électroérosion endommage sa surface.
Ce procédé fonctionne sur n'importe quel matériau conducteur d'électricité. La dureté n'a pratiquement aucune incidence, ce qui explique en grande partie l'existence de ce procédé.
Il ne peut pas couper le plastique, le verre, la plupart des céramiques ni d'autres matériaux isolants. Les composites conducteurs sont envisageables, mais doivent d'abord faire l'objet de tests.
La découpe au fil est l'un des procédés de découpe les plus précis dans un atelier d'usinage classique. La précision dépend de la taille de la pièce, de son épaisseur, du nombre de passes de découpe, du contrôle de la température et de la machine elle-même. Voici les tolérances que nous respectons dans le cadre de notre service de découpe au fil :
| Usinage par électroérosion à fil | Tolérance type |
|---|---|
| Découpe standard au fil | ±0,005 pouce (±0,127 mm) |
| Découpe au fil de haute précision | ±0,002 pouces (±0,051 mm) |
| Petites pièces | ±0,003 pouce (±0,076 mm) |
| Pièces de grande taille | ±0,010 pouce (±0,254 mm) |
| Fonctionnalités complexes | ±0,005 pouce (±0,127 mm) |
Après plusieurs passes de finition, les surfaces peuvent atteindre une rugosité Ra d'environ 16 µin (0,4 µm). Les tolérances indiquées sur les plans doivent respecter un système reconnu, tel que les classes de tolérance générales prévues par ISO 2768-1 ou les tolérances géométriques dans le cadre de ASME Y14.5, afin que le fournisseur et l'acheteur interprètent le plan de la même manière.
Notre avis : ne visez pas la meilleure tolérance de la machine sur chaque arête. Respectez les valeurs les plus strictes pour les jeux entre poinçon et matrice, les ajustements et les faces de référence, et laissez le reste fonctionner selon les tolérances standard. Chaque passe de finition supplémentaire allonge le temps d’usinage.
| Avantages | Limites |
|---|---|
| Permet de couper des métaux trempés sans usure de l'outil sur la pièce | Ne fonctionne que sur des matériaux conducteurs d'électricité |
| Aucune force de coupe : les parois fines et les détails délicats sont ainsi préservés | Lent par rapport au fraisage ou à la découpe au laser |
| Angles internes aigus, limités uniquement par le rayon du fil | Uniquement pour les découpes traversantes ; les poches aveugles nécessitent une électroérosion par enfonçage |
| Tolérances très serrées et finitions soignées grâce à des passes de finition | Laisse une fine couche de refusion sur la surface de coupe |
| Bords sans bavures | Pour les formes intérieures, il faut d'abord percer un trou de départ |
| La découpe après traitement thermique permet d'éviter toute déformation | Le coût par pièce augmente rapidement en fonction de l'épaisseur et du nombre de passes de finition |
Chaque étincelle fait fondre le métal, et une partie de ce métal se solidifie à nouveau à la surface au lieu d'être emportée. Il en résulte une fine couche de refusion, parfois appelée « couche blanche », sous laquelle se trouve une zone affectée par la chaleur. Cette couche est plus dure et plus cassante que le métal de base et peut présenter des microfissures.
Dans la plupart des cas, cela n'a pas d'importance. En revanche, cela peut en avoir pour les pièces aérospatiales soumises à des contraintes de fatigue, les implants médicaux ou les poinçons soumis à de fortes contraintes. Les coupes de dégrossissage réduisent l'épaisseur de la couche, et un polissage ou un léger meulage permet de l'éliminer. Si votre pièce est soumise à des charges cycliques, précisez-le sur le plan afin que le fournisseur puisse s'y préparer.
| Facteur | Electro-érosion à fil | Fraisage CNC | Découpe au laser |
|---|---|---|---|
| Matériaux durs (plus de ~45 HRC) | Excellent | Difficile | C'est possible, mais cela peut entraîner des effets liés à la chaleur |
| Angles internes aigus | Oui, jusqu'au rayon du fil | Non, limité par le rayon de l'outil | Limité par la largeur de coupe |
| Pièces épaisses | Oui, petit à petit | Oui | Limitée |
| Vitesse | Lent | Rapide | Très rapide sur la feuille |
| Précision typique | Très élevé | Haut | Modéré |
| Fonctionnalités 3D | Uniquement les découpes traversantes et les coniques | Entièrement en 3D | Profils 2D |
La règle générale est simple : fraisez si vous le pouvez, découpez au laser s'il s'agit d'une tôle, et confiez la pièce à la machine à fil lorsque la dureté, la présence d'angles internes vifs ou des tolérances de profil très serrées excluent les deux autres options. De nombreuses pièces font appel aux deux procédés : Usinage CNC effectue un ébaucheage du bloc avant le traitement thermique, puis le fil découpe le profil trempé après celui-ci. Pour les pièces en tôle, notre guide sur Comment fonctionne la découpe au laser ? aborde l'alternative la plus rapide.
Ce procédé joue également un rôle discret dans l'ensemble de l'usine. Il permet de découper les matrices utilisées dans l'extrusion de l'aluminium ainsi que bon nombre d'inserts destinés aux moules d'injection ; il est donc à l'origine d'une grande partie des pièces produites en série. C'est l'un des procédés clés dans usinage de précision.
L'électroérosion (EDM) désigne l'ensemble des procédés d'usinage par électroérosion. L'électroérosion à fil est un procédé qui utilise un fil fin alimenté en continu comme électrode pour découper une pièce. L'électroérosion par enfonçage, un autre procédé, utilise une électrode profilée pour creuser des cavités aveugles, telles que des poches de moules, qui ne traversent pas le matériau.
En général, non. Le découpage au jet d'eau enlève la matière beaucoup plus rapidement, en particulier sur les matériaux épais ou tendres, et permet également de découper des matériaux non conducteurs. L'électroérosion à fil est plus lente mais bien plus précise ; elle ne laisse pas de bavures et offre des finitions plus soignées. On l'utilise donc lorsque la précision prime sur la vitesse ou le coût à l'unité.
Les machines peuvent découper des pièces d'une épaisseur pouvant atteindre environ 300 mm (12 pouces), en fonction du châssis de la machine et du fil utilisé. La vitesse de découpe diminue considérablement à mesure que l'épaisseur augmente, et il est généralement nécessaire d'assouplir les tolérances sur les pièces très épaisses, car le flux de découpe et la déviation du fil deviennent plus difficiles à contrôler.
Chaque étincelle use légèrement le fil ainsi que la pièce à usiner, ce qui laisse sa surface piquée et son diamètre irrégulier. Le réutiliser réduirait la précision et entraînerait des ruptures de fil. Les machines à fil rapide à mouvement alternatif réutilisent certes le fil de molybdène, mais elles acceptent en contrepartie une précision moindre et des finitions plus rugueuses.
Cette technique permet de réaliser des profils bidimensionnels et coniques précis dans des métaux conducteurs, en utilisant des étincelles à la place d'un outil de coupe. Les ateliers y ont recours pour la fabrication de poinçons, de matrices, d'inserts de moules, d'engrenages et de fentes fines, en particulier dans l'acier trempé ou le carbure, où le fraisage aurait du mal à conserver des angles internes vifs ou à respecter des tolérances serrées.
Au Précision Tuowei, la découpe au fil s'ajoute au fraisage CNC, au tournage et au traitement thermique, ce qui permet de réaliser l'ébauche, la trempe et la découpe au fil d'une pièce trempée en une seule commande. Nos installations sont certifiées ISO 9001:2015 et ISO 14001:2015.
Pour obtenir un devis précis, envoyez-nous un fichier DXF ou STEP en précisant le matériau et sa dureté, l'épaisseur de la pièce, la quantité, les faces nécessitant des passes de finition ainsi que toute contrainte relative aux trous de départ. Nos ingénieurs vérifient les rayons d'angle, l'épaisseur et les tolérances avant d'établir le devis, et vous indiquent les endroits où le fraisage permettrait de réduire les coûts. Commencez par consulter notre Page consacrée à la découpe au fil.
Owen Lin est ingénieur chez Tuowei Precision. Il planifie les outillages et les processus de production et collabore avec l'équipe qualité afin de garantir la cohérence de chaque lot.





