

Par Owen Lin, ingénieur chez Tuowei Precision · novembre 2026
Moulage sous pression Il s'agit d'un procédé de moulage métallique qui consiste à injecter sous haute pression du métal en fusion dans un moule en acier trempé, appelé « matrice ». Le métal remplit la cavité en une fraction de seconde, se solidifie contre les parois refroidies de la matrice et en ressort sous la forme d'une pièce quasi finie.
La plupart des pièces moulées sous pression sont fabriquées à partir d'alliages d'aluminium, de zinc ou de magnésium. À quoi le moulage sous pression est-il donc le mieux adapté ? À la production en série. Une fois le moule réalisé, une machine peut reproduire la même forme complexe des milliers de fois avec très peu de variations.
Réponse courte : Le moulage sous pression consiste à injecter sous haute pression un métal non ferreux en fusion dans un moule en acier réutilisable, à le maintenir en place pendant sa solidification, puis à éjecter une pièce de forme quasi définitive. Ce procédé convient aux pièces complexes à parois minces en aluminium, en zinc et en magnésium, produites en séries moyennes à élevées, où le coût de l'outillage peut être réparti sur des milliers de pièces.
Ce guide explique étape par étape le fonctionnement du procédé, présente les principaux types de machines, indique les alliages pouvant être moulés, précise les tolérances auxquelles il faut s'attendre et met en évidence les erreurs de conception et d'achat à l'origine de la plupart des problèmes rencontrés avec les pièces moulées.
Toutes les méthodes de moulage reposent sur le même principe de base : on verse du métal liquide dans une cavité moulée, puis on le laisse se solidifier. Les différences tiennent au moule et à la manière dont le métal y est introduit.
C'est justement cette pression qui fait toute la différence. Elle permet de façonner le métal en parois fines et en détails précis avant qu'il ne se solidifie, et elle le presse contre de l'acier poli, ce qui explique pourquoi la surface telle que moulée est lisse.
Un moule se compose de deux parties. La partie supérieure est fixée du côté injection de la machine, tandis que la partie inférieure se déplace pour ouvrir le moule et éjecter la pièce. Les ingénieurs qualifient le résultat de « pièce quasi-finie », ce qui signifie qu'elle ne nécessite que peu, voire aucun usinage pour atteindre sa forme définitive.
Si vous savez moulage par injection, le principe vous sera familier : un moule en acier à deux demi-coques, une injection rapide, une phase de refroidissement, puis l'éjection. La différence réside dans la température. L'aluminium fondu est bien plus chaud que le plastique fondu ; l'acier est donc soumis à des contraintes bien plus importantes et le moule s'use plus rapidement.
Chaque cycle de moulage suit le même schéma. Sur une presse à aluminium à chambre froide, cela se déroule généralement comme suit :
La durée du cycle dépend principalement de l'épaisseur de la paroi et de l'alliage. Les pièces fines en zinc sont moulées très rapidement. Un boîtier lourd en aluminium doit rester plus longtemps dans le moule le temps que ses parties épaisses se solidifient.
L'équilibre thermique est tout aussi important que la vitesse d'injection. Un moule dont la température est trop basse entraîne l'apparition de « cold shuts » (fautes de soudure) et de traces d'écoulement à la surface. Un moule dont la température est trop élevée provoque un « soudage », c'est-à-dire que l'aluminium se soude à l'acier et déchire la pièce lors de l'éjection. La plupart des défauts observés en début de production sont dus à l'une de ces deux conditions, et non à l'alliage.
La fabrication de l'outil en elle-même prend du temps. Un nouveau moule passe par les étapes suivantes : conception et simulation de flux, usinage CNC et électroérosion (EDM) d'acier à outils trempé, traitement thermique, puis essais de moulage. Les premiers échantillons nécessitent presque toujours de légers ajustements au niveau des points d'injection, des évents ou du système d'éjection ; veillez donc à prévoir ce délai dans votre planning.
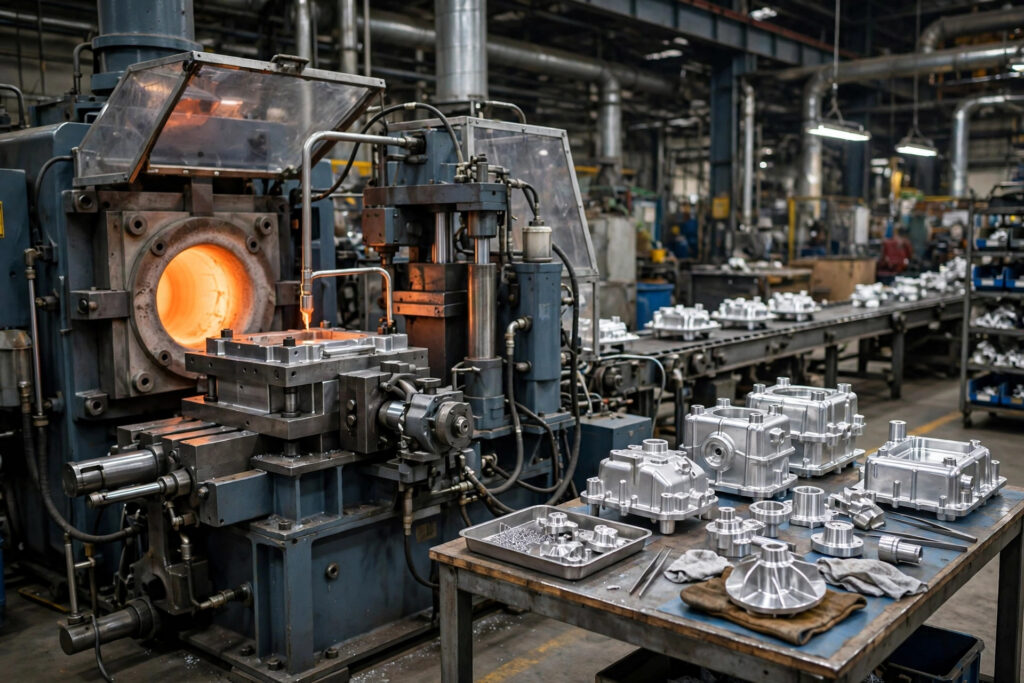
Dans une machine à chambre chaude, le mécanisme d'injection, appelé « col de cygne », est logé à l'intérieur d'un creuset contenant le métal en fusion, qui fait partie intégrante de la machine. À chaque course du piston, le métal est poussé directement du creuset dans le moule. Il n'y a pas d'étape de transvasement, ce qui permet des cycles rapides.
Le problème, c'est que les pièces moulées par injection restent toute la journée en contact avec le métal en fusion. Cela ne fonctionne qu'avec des alliages à bas point de fusion qui n'attaquent pas le fer. Le zinc, qui fond à environ 419 °C (786 °F), est le métal classique utilisé dans le moulage à chambre chaude, tout comme certains alliages de magnésium, de plomb et d'étain. L'aluminium est exclu car l'aluminium fondu dissout les composants en fer.
Une machine à chambre froide permet de séparer le four. À chaque injection, une quantité dosée de métal en fusion est versée dans un manchon d'injection, puis un piston hydraulique la propulse dans le moule. Cette étape supplémentaire ralentit le cycle, mais les pièces moulées par injection ne restent en contact avec le métal chaud que très brièvement.
C'est le procédé utilisé pour l'aluminium, qui fond à environ 660 °C (1 220 °F), ainsi que pour les alliages de magnésium et de cuivre. La norme ASTM B85, la spécification américaine relative à pièces moulées sous pression en alliage d'aluminium, précise que les alliages tels que l'A360, l'A380, le 383, le 384 et l'A413 ne peuvent être produits que sur des machines à chambre froide.
| Fonctionnalité | Chambre chaude | Chambre froide |
|---|---|---|
| Là où le métal est fondu | Dans une casserole à l'intérieur de l'appareil | Dans un four distinct |
| Alliages courants | Du zinc, un peu de magnésium, du plomb, de l'étain | Alliages d'aluminium, de magnésium et de cuivre |
| Vitesse de cycle | Plus rapide | Plus lent (en versant chaque dose à la louche) |
| Dimensions typiques des pièces | Petit à moyen | De petit à grand |
| Usure des pièces moulées par injection | Contact permanent avec la masse fondue | Contact bref à chaque tir |
Le moulage sous haute pression (HPDC) est le terme générique qui désigne les deux types de machines mentionnés ci-dessus. Lorsque les ingénieurs parlent de “ moulage sous pression ” sans précision, ils font presque toujours référence à l’HPDC. Ses atouts sont la rapidité, la finesse des parois et la précision des détails. Son inconvénient tient précisément à ce remplissage rapide et turbulent : de l’air et des gaz restent piégés, et cette porosité limite les possibilités de traitement thermique, de soudage et d’étanchéité à la pression.
Le moulage par gravité, également appelé moulage en moule permanent, consiste à verser du métal dans un moule réutilisable en acier ou en fonte et à laisser la gravité le remplir. Il n'y a pas de pression d'injection. Les cycles sont plus lents et les parois doivent être plus épaisses, mais le remplissage plus progressif retient moins de gaz, ce qui permet souvent de soumettre les pièces à un traitement thermique pour obtenir une résistance mécanique supérieure.
Notre avis : pour la plupart des pièces sur mesure pesant moins de quelques kilogrammes, le moulage sous haute pression à chambre froide (HPDC) classique en aluminium ou à chambre chaude en zinc constitue le bon point de départ. Il ne faut passer au moulage sous vide, au moulage par compression ou au moulage par gravité que lorsque la pièce doit subir un traitement thermique, être soudée ou faire l’objet d’un contrôle d’étanchéité rigoureux.
Ce procédé est axé sur les alliages non ferreux. L'acier fond à plus de 1 400 °C, et à cette température, le moule en acier lui-même s'userait rapidement ; c'est pourquoi les pièces ferreuses sont plutôt coulées dans des moules en sable ou à cire perdue.
| Famille d'alliages | Niveaux courants | Points forts | Points à surveiller |
|---|---|---|---|
| Aluminium | A380, ADC12, A360, A413 | Léger, résistant, bonne conductivité thermique, le plus répandu | Porosité ; les nuances à forte teneur en silicium présentent une anodisation grise et irrégulière |
| Zinc | Zamak 3, Zamak 5, ZA-8 | Fluidité optimale, parois très fines, longue durée de vie des matrices, idéal pour le placage | Environ 2,6 fois plus lourd que l'aluminium ; présente un fluage sous une charge et une chaleur prolongées |
| Magnésium | AZ91D, AM60B | Métal de construction le plus léger, bon blindage contre les interférences électromagnétiques | Nécessite une protection contre la corrosion et une manipulation minutieuse de la masse fondue |
Le moulage sous pression de l'aluminium est le procédé à chambre froide appliqué aux alliages d'aluminium ; il représente la majeure partie des pièces moulées sous pression en volume. L'A380 est l'alliage polyvalent par excellence, offrant un bon équilibre entre résistance, moulabilité et coût. L'ADC12 est son équivalent japonais et chinois le plus proche. L'A360 offre une meilleure résistance à la corrosion et une meilleure étanchéité à la pression, mais il est plus difficile à couler, tandis que l'A413 est choisi pour les pièces minces et étanches à la pression.
Il est utile de connaître dès le départ une restriction importante. La norme ASTM B85 s'applique aux pièces moulées à usage général et précise qu'elle peut ne pas couvrir les propriétés et les essais requis pour les pièces soumises à des contraintes élevées ou critiques pour la sécurité. Si votre pièce entre dans cette catégorie, convenez du plan d'essais avec le fondeur avant le début de la fabrication des outillages.
Les alliages de zinc, moulés sur des machines à chambre chaude, permettent de réaliser des parois très fines et offrent la meilleure surface pour le placage ; ils conviennent donc particulièrement aux petites pièces de quincaillerie, aux connecteurs et aux éléments décoratifs. Le magnésium est le matériau de choix lorsque la légèreté est une priorité, comme pour les châssis d'ordinateurs portables et d'appareils photo ou les supports automobiles.
Au Précision Tuowei Nous moulons des alliages d'aluminium, de zinc et de magnésium ; le choix de l'alliage dépend généralement du poids, de l'épaisseur de paroi et de la finition requise pour la pièce.
La tolérance de moulage dépend de la taille de la pièce, de l'alliage et du fait qu'une cote traverse ou non la ligne de joint ou un coulisseau mobile. Les cotes situées entièrement dans une moitié de matrice sont les plus stables. L'Association nord-américaine du moulage sous pression publie des tableaux de tolérances standard et de précision dans son normes relatives aux spécifications des produits, et la plupart des lanceurs de sorts s'appuient sur ces données.
Tolérances typiques à l'état brut de coulée sur nos services de moulage sous pression:
| Type de moulage sous pression | Tolérance type |
|---|---|
| Moulage sous pression standard | ±0,010 pouce (±0,254 mm) |
| Moulage sous pression de haute précision | ±0,005 pouce (±0,127 mm) |
| Pièces complexes | ±0,008 pouces (±0,203 mm) |
| Pièces de grande taille | ±0,020 pouce (±0,508 mm) |
Les éléments aux tolérances plus serrées, tels que les alésages de roulements, les surfaces d'étanchéité et les filetages, sont usinés après la coulée. Les petits trous ronds de moins de 3 mm de diamètre sont également percés par la suite, car les noyaux fins ne résistent pas bien à la chaleur générée lors de la coulée de l'aluminium.
Notre conseil : acceptez les tolérances « telles que coulées » partout où cela est possible, et ne précisez les caractéristiques d'usinage que lorsque la fonction l'exige. Chaque spécification de précision entraîne soit un surcoût lié à l'utilisation d'acier à outils, soit une opération d'usinage supplémentaire. Notre Services d'usinage CNC traiter ces opérations secondaires sur les pièces moulées dans le même ordre.
| Avantages | Inconvénients |
|---|---|
| Des cycles très rapides et un faible coût unitaire en cas de production en série | Coûts d'outillage initiaux élevés et délais de fabrication des outils longs |
| Formes complexes, parois minces et éléments moulés d'un seul tenant | La porosité limite le traitement thermique, le soudage et certaines finitions |
| Bonne répétabilité d'une pièce à l'autre | Les modifications de conception après la fabrication des outillages sont longues et coûteuses |
| Surface lisse, telle qu'elle est à la sortie du moule | Principalement limité aux alliages non ferreux |
| Plusieurs pièces peuvent être assemblées pour former une seule pièce moulée | Dimensions de la pièce limitées par la force de serrage de la machine |
| Les coulées et les déchets sont refondus | Peu rentable pour les prototypes ou les petites séries |
Le principe est simple. Presque tous les avantages proviennent de la matrice en acier, tout comme presque tous les inconvénients.
Le choix se résume à deux questions : le nombre de pièces dont vous avez besoin et le degré de finalisation de la conception. Le moule représente un coût initial important, tandis que le coût unitaire des pièces est ensuite faible. Il n'existe pas de quantité de rentabilité universelle, car celle-ci dépend de la taille de la pièce, de sa complexité, de l'alliage utilisé et de l'alternative à laquelle vous comparez cette solution.
Une approche courante et judicieuse consiste à usiner les premiers prototypes à partir de billettes, puis à passer au moulage sous pression une fois les essais terminés. Gardez toutefois à l'esprit un compromis : un prototype usiné en 6061 ne présentera ni porosité ni déformation de coulée, et ses propriétés diffèrent de celles de l'A380 moulé. Prévoyez de valider correctement les premiers échantillons moulés sous pression plutôt que de supposer qu'ils se comporteront comme le prototype.
Une bonne conception de moulage sous pression consiste principalement à faciliter l'écoulement du métal dans le moule et à faciliter le démoulage de la pièce.
La plupart des problèmes liés aux pièces moulées sous pression apparaissent avant même que le moule ne soit usiné. Voici ceux que l'on rencontre le plus souvent :
Les pièces moulées sous pression sont utilisées partout où une pièce métallique doit présenter une géométrie complexe en volume :
Le moulage est le terme général désignant le versement ou l'injection de métal en fusion dans un moule. Le moulage sous pression est une technique qui utilise un moule réutilisable en acier trempé et une pression d'injection élevée. Le moulage au sable et le moulage à la cire perdue détruisent leurs moules à chaque utilisation, sont plus lents et conviennent mieux aux pièces de grande taille ou aux pièces ferreuses.
Les principaux inconvénients sont le coût élevé des outillages, les longs délais de fabrication des outillages et la porosité due à l'air emprisonné lors de l'injection rapide. La porosité peut limiter le traitement thermique, le soudage et l'étanchéité à la pression. Ce procédé est également principalement utilisé pour l'aluminium, le zinc et le magnésium, et s'avère rarement rentable pour les petites séries.
Oui. Le moulage sous haute pression permet d'obtenir des tolérances plus strictes et des surfaces plus lisses que le moulage au sable ou par gravité, et ce, de manière constante, coulée après coulée. Les tolérances typiques à l'état brut varient généralement entre environ ±0,005 pouce et ±0,020 pouce selon la taille, tandis que les alésages et filetages critiques sont usinés par la suite.
C'est possible, mais le résultat est rarement esthétique. Les alliages de moulage courants, tels que l'A380, contiennent beaucoup de silicium, ce qui donne un film anodique gris et irrégulier. Si l'aspect esthétique est important, le thermolaquage, la peinture ou le placage constituent généralement la meilleure finition pour les pièces en aluminium moulées sous pression.
Ce nom vient de la matrice, l'outil en acier trempé qui donne sa forme à la pièce. Une matrice se compose de deux parties : une partie fixe, appelée « couvercle », située du côté de l'injection, et une partie mobile, appelée « éjecteur ». La même matrice est réutilisée à chaque cycle de moulage, ce qui la distingue du moulage au sable.
At Tuowei Precision we run more than 60 die casting machines and keep tooling, casting, CNC machining, surface finishing and inspection under one roof in Shenzhen, so one team owns the part from die design to finished batch. Our quality system is certified to ISO 9001:2015.
To get a useful quote, send a STEP file and drawing with the alloy, expected annual volume, cosmetic surfaces and the dimensions that are truly critical. Our engineers review every design for castability before tooling and flag draft, wall and porosity risks early. You can start with our die casting services page.
À propos de l'auteur : Owen Lin est ingénieur chez Tuowei Precision. Il planifie les outillages et les processus de production et collabore avec l'équipe qualité afin de garantir la cohérence de chaque lot.





