

Par Leon Xu, ingénieur chez Tuowei Precision · novembre 2026
Pour plier une tôle, il faut la serrer le long d'une ligne droite et exercer une force d'un côté jusqu'à ce qu'elle se plie selon l'angle souhaité. À la main, cela nécessite un étau, deux blocs de bois dur et un maillet, ou une petite plieuse à tôle. En production, cela implique une Plieuse CNC en enfonçant un poinçon dans une matrice en forme de V.
Quoi qu'il en soit, pour bien plier une tôle, trois éléments sont essentiels : un rayon intérieur adapté, un dépliage précis et la prise en compte du retour élastique.
Réponse courte : Marquez la ligne de pliage, serrez la tôle de manière à ce que la ligne se trouve exactement au niveau du bord de serrage, puis pliez le côté libre de manière uniforme sur toute sa longueur. Pliez légèrement plus que nécessaire, car le métal reprend sa forme initiale. Pour obtenir des pièces précises, calculez la longueur à plat en tenant compte d'une marge de pliage basée sur le facteur K du matériau, et veillez à ce que le rayon intérieur soit au moins égal à l'épaisseur.
Ce guide aborde tout d'abord le pliage manuel simple, puis le fonctionnement du pliage à la presse plieuse, les principales méthodes de pliage, le calcul du facteur K et de la surépaisseur de pliage, le retour élastique, ainsi que les règles de conception permettant d'éviter que les pièces ne se fissurent ou ne soient trop courtes.
Le pliage des métaux est un procédé de formage qui consiste à modifier l'angle d'une tôle le long d'une ligne droite sans enlever de matière. La tôle est soumise à une contrainte dépassant sa limite d'élasticité, ce qui entraîne une déformation permanente, mais son épaisseur reste pratiquement inchangée.
Dans un virage, la surface extérieure s'étire tandis que la surface intérieure se comprime. Entre les deux se trouve une couche qui ne subit ni étirement ni compression. Cette couche s'appelle l'axe neutre, et elle est essentielle pour calculer patron à plat plus loin dans ce guide.
Le pliage est l'étape qui permet de transformer une ébauche plate, généralement découpé au laser, dans un support, un canal ou un boîtier. Il s'agit d'une étape du processus plus large procédé de transformation de la tôle, ce qui comprend également la découpe, l'assemblage et la finition.
Même avec une tôle fine, une pièce unique et sans machine, vous pouvez tout de même plier la tôle proprement chez vous.
Outils : un étau d'établi, deux blocs droits en bois dur ou des morceaux de cornière plus longs que la courbure, un maillet en caoutchouc ou en bois, un marqueur, une équerre et des gants.
En l'absence d'étau, un bord de table solide et une planche maintenue par des serre-joints peuvent faire l'affaire. Pour les pliages répétés, une petite plieuse d'établi ou une plieuse manuelle donne des résultats bien plus nets qu'un maillet.
Il y a toutefois des limites. Le pliage manuel de la tôle convient aux matériaux fins et souples tels que aluminium ou de tôles d'acier doux, et de coudes courts. Acier inoxydable, les tôles plus épaisses et les pliages longs nécessitent une force bien supérieure à celle qu’un étau et un maillet peuvent exercer de manière uniforme, et l’angle risque de varier sur toute la longueur. Portez des gants pendant toute la durée de l’opération, car les bords des tôles coupent facilement.
Industriel pliage de tôles Cette opération s'effectue sur une presse plieuse. La machine est équipée d'un poinçon situé au-dessus et d'une matrice en forme de V en dessous. La tôle repose sur la matrice contre une butée arrière, qui détermine l'emplacement du pli. Le poinçon descend, pousse la tôle dans l'ouverture de la matrice et forme l'angle.
Une presse plieuse à commande numérique contrôle la profondeur de poinçonnage et la position de la butée arrière à partir d'un programme, ce qui permet d'obtenir un pli identique de la première pièce à la dernière. L'opérateur planifie la séquence de pliage de manière à ce que les rebords formés précédemment ne heurtent pas la machine ou l'outillage lors des plis suivants.
Les presses plieuses sont des machines puissantes qui présentent un risque d'écrasement au niveau de la zone d'opération. Aux États-Unis, la norme de l'OSHA relative aux presses mécaniques 29 CFR 1910.217 exclut expressément les presses plieuses, qui relèvent donc des dispositions générales de l’OSHA protection des machines exigences. La norme ANSI B11.3 est la norme de sécurité consensuelle élaborée pour les presses plieuses.
| Méthode | Comment ça marche ? | Force requise | Contrôle de l'angle | Idéal pour |
|---|---|---|---|---|
| Maîtrise de l'air | Le poinçon enfonce la tôle partiellement dans la matrice, en ne la touchant qu'en trois points | Le plus bas | Bien, avec compensation de la reprise élastique | La plupart des pièces ; un seul jeu d'outils permet de réaliser de nombreux angles |
| Atteindre le fond | La tôle est pressée jusqu'à ce qu'elle entre en contact avec les parois de la matrice | Modéré à élevé | Meilleur, moins de retour élastique | Angles identiques et répétitifs |
| Monnaie | Une force importante enfonce la pointe du poinçon dans la tôle | Le plus élevé | Au mieux, le retour élastique est presque éliminé | Contrôle précis de l'angle sur une tôle mince |
| Pliage par « essuyage » (sur le bord) | La tôle est maintenue par des pinces et un tampon essuie la bride. | Modéré | Bon | Brides courtes en grande série |
| Cintrage au rouleau | La feuille passe par les rouleaux par étapes | Faible par passage | Basé sur le rayon | Courbes, cylindres et cônes |
Le pliage à l'air est la méthode standard utilisée pour le pliage de tôles sur une presse plieuse. Le poinçon n'enfonce jamais la tôle jusqu'au fond de la matrice ; l'angle de pliage dépend donc de la profondeur de pénétration du poinçon. Le grand avantage réside dans la flexibilité : un seul poinçon et une seule matrice permettent de réaliser de nombreux angles et de travailler sur plusieurs épaisseurs. En contrepartie, il y a le retour élastique, que la machine compense en poussant légèrement plus profondément.
Dans le pliage à l'air comprimé, le rayon intérieur est principalement déterminé par l'ouverture de la matrice, et non par la pointe du poinçon. Une matrice plus large permet d'obtenir un rayon plus grand et nécessite moins de force ; c'est pourquoi le choix de la matrice fait partie intégrante de la planification de tout travail de pliage de tôle.
Le pliage à l'air nécessite moins de force, use moins les outils et offre une bien plus grande flexibilité. Le frappage permet d'obtenir des angles plus réguliers, mais nécessite une force de compression plusieurs fois supérieure et des outils spécifiques pour chaque angle. Notre avis : précisez maîtrise de l'air pour la quasi-totalité des pièces sur mesure et acceptez une tolérance d'angle de cintrage d'environ ±1°. Ne demandez un cintrage à fond ou un emboutissage que lorsqu'une fonction, telle qu'une face d'étanchéité, nécessite réellement des angles plus serrés.
Le rayon de courbure intérieur est la valeur la plus importante dans le domaine du pliage de la tôle.
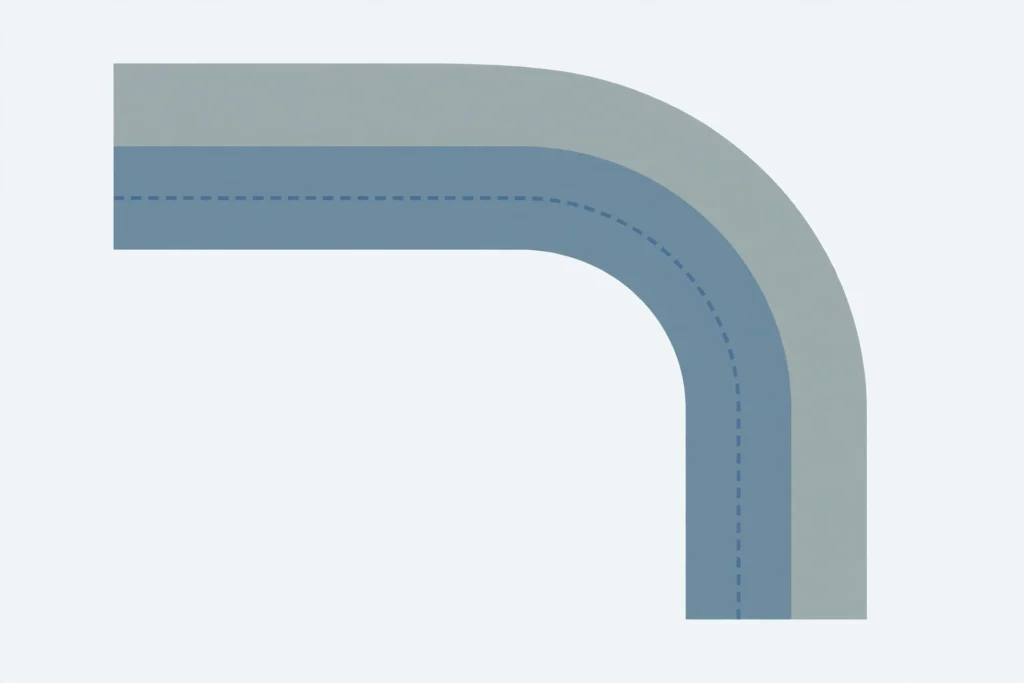
Le facteur K correspond à la position de l'axe neutre exprimée sous forme de fraction de l'épaisseur du matériau :
K = t / T, où t est la distance entre la surface intérieure et l'axe neutre, et T l'épaisseur de la tôle.
En théorie, l'axe neutre se situe au milieu de la tôle, ce qui donne K = 0,5. En pratique, il se déplace vers l'intérieur du pli, de sorte que la plupart des valeurs réelles se situent entre environ 0,3 et 0,5. Les rayons serrés le font baisser. Les rayons importants par rapport à l'épaisseur le font remonter vers 0,5.
Le facteur K dépend du matériau, de l'état de trempe, de l'épaisseur, du rayon intérieur, de l'ouverture de la matrice et de la méthode de pliage. C'est pourquoi les valeurs issues d'un tableau générique ne constituent qu'un point de départ. L'approche la plus fiable consiste à plier une pièce d'essai à l'aide de l'outillage réel, à la mesurer, puis à calculer le facteur K à partir du résultat obtenu. Les ateliers consignent ces valeurs dans des tableaux de cintrage pour chaque combinaison de matériau et d'outil.
La marge de pliage (BA) correspond à la longueur de l'axe neutre le long du pli. En l'ajoutant aux longueurs des ailes droites, on obtient les dimensions de l'ébauche à plat. BA = (π / 180) × A × (R + K × T), où A est l'angle de cintrage en degrés, R le rayon intérieur, K le facteur K et T l'épaisseur.
Nombreux Les logiciels de CAO et les ateliers de tôlerie utilisent plutôt la « déduction de cintrage » (BD). Il s'agit de la valeur que l'on soustrait de la somme des dimensions des rebords extérieurs : BD = 2 × (R + T) × tan(A / 2) − BA.
Exemple concret : une équerre en L en acier de 2 mm d'épaisseur, coudée à 90°, avec un rayon intérieur de 2 mm, un facteur K de 0,42 et des longueurs de rebord extérieur de 50 mm et 30 mm.
| Étape | Calcul | Résultat |
|---|---|---|
| Marge de pliage | (π / 180) × 90 × (2 + 0,42 × 2) | 4,46 mm |
| Marge de recul extérieure × 2 | 2 × (2 + 2) × tan 45° | 8,00 mm |
| Déduction pour courbure | 8,00 − 4,46 | 3,54 mm |
| Longueur à plat | 50 + 30 − 3,54 | 76,46 mm |
Si vous vous trompez dans le calcul du facteur K, chaque fois que vous pliez une tôle, la pièce accumule une petite erreur. Sur une pièce comportant quatre ou cinq plis, ces erreurs s'accumulent et la dernière bride se retrouve trop courte ou trop longue. C'est la raison la plus courante pour laquelle un premier prototype ne correspond pas au modèle.
Le retour élastique correspond à la légère réouverture d'un pli dans une tôle après le relâchement du poinçon. Les fibres externes du pli se détendent de manière élastique ; ainsi, une pièce pliée à 90° sous contrainte peut se stabiliser à 91° ou 92°. Le retour élastique augmente avec :
Lors du pliage de tôles en production, les solutions habituelles consistent à surplier pour compenser le retour élastique prévu, à passer au pliage à fond ou au matriçage, et à utiliser des presses plieuses à commande numérique dotées d’un système de mesure d’angle qui corrige la profondeur pendant le pliage. Lorsqu’il s’agit d’un nouveau matériau ou d’une nouvelle épaisseur, les ateliers commencent par plier une pièce d’essai, puis procèdent aux ajustements nécessaires. Si votre plan prévoit un angle exact de 90° sur de l'inox, prévoyez que le contrôle du premier article fasse partie du planning.
La plupart des problèmes liés au pliage de la tôle trouvent leur origine dans la conception et ne sont pas dus à la machine. Les règles ci-dessous constituent des recommandations générales ; les valeurs exactes dépendent du matériau, de l'épaisseur et de l'outillage de l'atelier. Veuillez donc les vérifier auprès de votre fabricant.
Pour les pièces nécessitant une grande précision ou devant être produites en série, une presse plieuse à commande numérique (CNC) avec pliage pneumatique constitue la meilleure solution. Elle permet de contrôler l'angle et la position, et un seul jeu d'outils permet de réaliser de nombreux angles différents. Pour plier une seule pièce fine chez soi, une plieuse manuelle ou un étau muni de blocs en bois dur et d'un maillet permet d'obtenir un pli net et droit.
Serrez la tôle entre deux blocs de bois dur droits ou deux cornières dans un étau, en veillant à ce que la ligne de pliage soit alignée avec le bord. Poussez le côté libre à la main, puis tapotez-le avec un maillet contre un bloc. Cette méthode ne convient qu'aux tôles fines et souples et aux plis courts.
Les outils courants sont un étau d'établi avec des blocs en bois dur, un maillet en caoutchouc, des plieuses à main, une plieuse à table et, dans l'industrie, une presse plieuse. Les cintreuses à rouleaux permettent de réaliser des courbes. Le choix de l'outil approprié dépend de l'épaisseur, du matériau, de la longueur de pliage et du nombre de pièces identiques dont vous avez besoin.
Les alliages d'aluminium tendres, tels que le 5052, et le cuivre recuit sont les plus faciles à plier, suivis par l'acier doux. L'acier inoxydable nécessite davantage de force et présente un retour élastique plus important. Les alliages plus durs, tels que l'aluminium 6061-T6, peuvent se fissurer lors de pliages serrés ; ils nécessitent donc des rayons intérieurs plus importants.
Le pliage entraîne un durcissement par déformation du métal au niveau du pli, ce qui rend souvent la pièce globalement plus rigide. Cependant, un rayon de courbure trop serré peut provoquer l'apparition de microfissures à l'extérieur du pli, ce qui affaiblit la pièce. L'utilisation d'un rayon de courbure correspondant au moins à une épaisseur du matériau permet d'éviter en grande partie ce risque.
Au Précision Tuowei Nos opérations de pliage de tôle sont réalisées sur des presses plieuses CNC électriques et hydrauliques, programmées directement à partir de votre fichier CAO.
Nous respectons des tolérances de ±1° pour les angles de pliage et de ±0,254 mm (±0,010 pouce) pour les cotes de pliage par rapport au bord ; nous travaillons avec un rayon intérieur égal à l'épaisseur du matériau et plions l'aluminium, l'acier inoxydable, l'acier au carbone, le cuivre et l'acier galvanisé.
Le délai de fabrication standard pour le pliage est de 5 jours ou plus, selon la pièce. Notre système qualité est certifié ISO 9001:2015 et ISO 13485.
Envoyez-nous un fichier STEP de la pièce formée, en précisant le matériau et l'épaisseur. Avant d'établir un devis, nos ingénieurs vérifient les rayons de pliage, les longueurs de rebord et l'ordre des plis, puis définissent le plan de dépliage à partir de tables de pliage élaborées à partir de notre propre outillage. Commencez par notre pliage de métaux page de service.
À propos de l'auteur : Leon Xu est ingénieur chez Tuowei Precision. Il examine les plans des clients, formule des recommandations en matière de conception pour la fabrication (DFM) et planifie Usinage CNC des procédés permettant de respecter des tolérances serrées.





