L'anodisation est un procédé électrochimique qui permet de former une couche d'oxyde dure et protectrice à la surface d'un métal, le plus souvent de l'aluminium. La pièce est placée dans un bain d'acide et reliée au pôle positif d'une source d'alimentation ; le courant transforme alors la surface externe en oxyde d'aluminium. Le résultat est une finition résistante à la corrosion et à l'usure, accepte les colorants et ne s'écaille pas, car il fait partie intégrante du métal lui-même. En dehors de l'Amérique du Nord, ce procédé s'écrit « anodisation » ; ainsi, les spécifications britanniques et européennes font référence à l'anodisation à l'acide sulfurique et à l'anodisation à l'acide chromique de l'aluminium.
Réponse courte : L'anodisation transforme la surface de l'aluminium en un revêtement anodique contrôlé. Un courant électrique traverse un électrolyte acide, la pièce servant d'anode, ce qui permet à l'oxygène de se lier à la surface et de former un film protecteur fin. Ce film peut être teinté, puis scellé. Il améliore la résistance à la corrosion, la résistance à l'usure et l'aspect esthétique, tout en ajoutant une épaisseur minime et prévisible.
Alors, qu'est-ce que l'anodisation par rapport à peinture ou placage, et que faut-il savoir avant de procéder à l'anodisation d'une pièce ou d'indiquer ce traitement de surface sur un plan ? Ce guide explique le fonctionnement du procédé, les modifications qu'il apporte aux pièces en aluminium, les métaux et alliages qui se prêtent bien à l'anodisation, ainsi que les erreurs commises par les acheteurs lors de la définition de ce traitement.
L'aluminium se protège déjà tout seul. Lorsqu'il est exposé à l'air, il forme en quelques secondes un film naturel d'une épaisseur de quelques nanomètres seulement. Cette couche d'oxyde naturelle ralentit l'oxydation, mais elle se raye facilement et n'offre pratiquement aucune protection contre l'abrasion.
Quand on nous demande en quoi consiste l'anodisation de l'aluminium, la réponse est qu'il s'agit de tirer parti de cette réaction naturelle et de la contrôler. Au lieu de quelques nanomètres, ce procédé permet de former une couche d'oxyde homogène, dont l'épaisseur se mesure en microns, et dont la structure peut être prédite et définie par les ingénieurs.
Trois éléments distinguent ce procédé des autres revêtements :
La meilleure façon d'expliquer le fonctionnement de l'anodisation consiste à suivre le parcours d'une pièce tout au long d'un cycle de traitement. Une ligne de production type comporte six étapes.
La pièce est dégraissée afin d'éliminer l'huile d'usinage et les traces de doigts. Tout résidu laissé à ce stade apparaîtra par la suite sous forme de taches ou d'irrégularités de couleur. De nombreux ateliers procèdent également à un décapage de la pièce dans un bain alcalin afin d'éliminer le film naturel et d'obtenir une base mate uniforme. Le fait de sauter cette étape est la cause la plus fréquente de l'apparition de taches sur les pièces anodisées.
La gravure laisse un résidu sombre appelé « suie », composé d'éléments d'alliage qui ne se dissolvent pas. Un trempage dans l'acide permet de l'éliminer. Certaines pièces esthétiques sont également soumises à un traitement de polissage chimique afin d'obtenir une meilleure réflectivité.
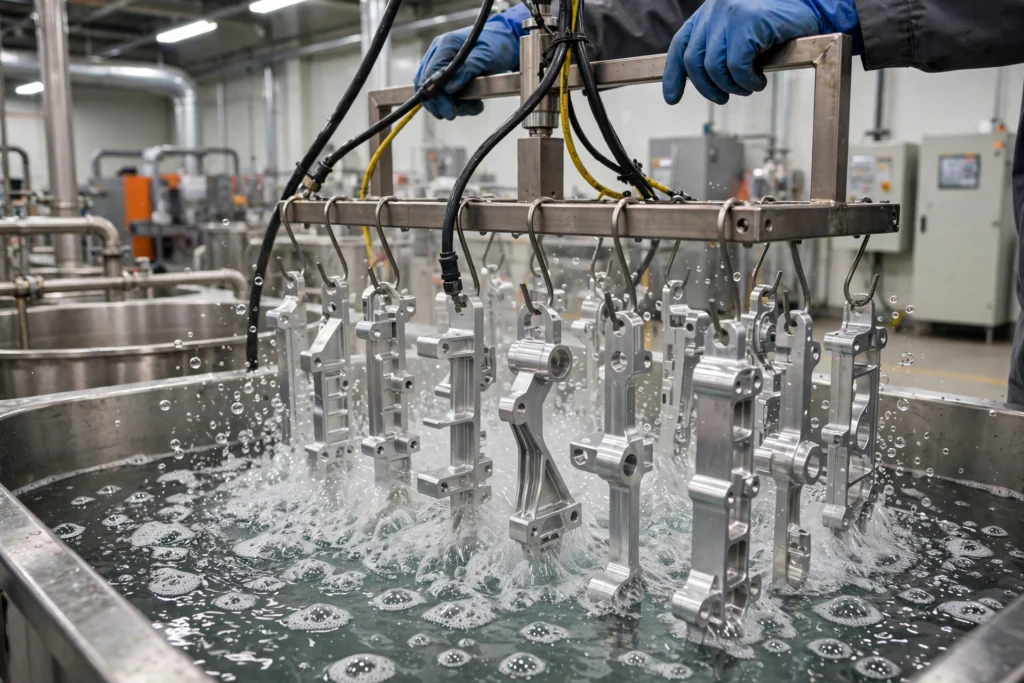
La pièce est placée sur un support conducteur et immergée dans la solution électrolytique, le plus souvent de l'acide sulfurique dilué. La pièce devient l'anode, ou électrode positive, tandis que la cuve contient la cathode, l'électrode négative. Lorsque le courant circule, il libère de l'hydrogène au niveau de la cathode, tandis que l'oxygène présent à la surface de la pièce se combine avec l'aluminium pour former le revêtement. La tension est augmentée progressivement afin que la couche se développe de manière uniforme. Une ligne de type II fonctionne souvent à une tension comprise entre 12 et 20 volts environ, tandis que le revêtement dur nécessite une tension plus élevée à mesure que le film s'épaissit. L'acidité, la température de la solution et la densité de courant sont toutes contrôlées, car chacune de ces variables influe sur la dureté et l'épaisseur du revêtement.
Tant que les pores sont encore ouverts, la pièce peut être trempée dans un colorant organique ou colorée par voie électrolytique à l'aide de sels d'étain ou de nickel afin d'obtenir des teintes bronze foncé et noir qui résistent mieux à la décoloration à l'extérieur.
Pour colmater les pores, les ateliers utilisent de l'eau déionisée chaude, de la vapeur ou une solution d'acétate de nickel. Une bonne obturation hydrate la couche de finition, ce qui provoque le gonflement des pores et les referme. Cela permet de fixer la teinture et améliore considérablement la protection contre la corrosion. Les pièces non obturées se tachent facilement et se corrodent plus rapidement ; veillez donc à toujours préciser si vous souhaitez que l'atelier obture la finition ou la laisse ouverte pour la peinture ou le collage.
Les pièces sont rincées, séchées, puis contrôlées au niveau de l'épaisseur du revêtement, de la correspondance des couleurs et de la couverture. Les points de contact avec le support restent nus ; ils doivent donc être placés sur des surfaces non critiques.
La durée de séjour dans la cuve et la densité de courant déterminent l'épaisseur de la couche déposée. Une règle empirique couramment utilisée est la « règle des 720 » : l'épaisseur du revêtement en mils est égale à la densité de courant (ampères par pied carré) multipliée par la durée en minutes, puis divisée par 720. À 12 ampères par pied carré pendant 60 minutes, on obtient environ 1 mil (0,001 pouce) de revêtement. Les films plus épais ont tendance à paraître plus foncés et à être plus durs au toucher, ce qui explique pourquoi les pièces en 6061 soumises à une anodisation pour obtenir un revêtement dur sont généralement grises plutôt que transparentes.
Concrètement, quel est l'effet de l'anodisation sur l'aluminium ? Elle modifie cinq caractéristiques de la pièce.
| Propriété | Quels sont les changements ? |
|---|---|
| Résistance à la corrosion | C'est bien mieux, surtout une fois fermé |
| Résistance à l'usure | Meilleur avec l'anodisation dure de type II, bien meilleur avec celle de type III |
| Aspect | Transparent, satiné ou teinté dans de nombreuses couleurs |
| Conductivité électrique | La surface devient isolante |
| Dimensions | Chaque surface revêtue s'épaissit d'environ la moitié de l'épaisseur du revêtement |
Les deux paramètres que les ingénieurs ont tendance à oublier sont la conductivité et les dimensions.
La couche anodisée étant un isolant électrique, l'aluminium anodisé ne peut pas être mis à la terre par sa surface. Les dissipateurs thermiques sont d'ailleurs souvent anodisés en noir, car cette finition sombre favorise le rayonnement de la chaleur. Si un support, un boîtier ou un dissipateur thermique nécessite un chemin de mise à la terre, marquez ces zones sur le dessin afin qu'elles soient masquées.
La variation dimensionnelle est prévisible mais bien réelle. Environ la moitié du revêtement se forme sous la surface d'origine et l'autre moitié s'accumule au-dessus. Un revêtement dur de 0,002 pouce augmente l'épaisseur de chaque surface d'environ 0,001 pouce ; ainsi, l'arbre gagne environ 0,002 pouce de diamètre et l'alésage en perd environ autant. Les filetages et les ajustements serrés nécessitent une marge de tolérance avant l'usinage, ou un masquage.
Alors, quel est l'intérêt global de l'anodisation ? Elle sacrifie légèrement la précision dimensionnelle au profit d'une surface plus dure, plus résistante et plus esthétique que l'aluminium brut.
Aux États-Unis, l'anodisation de l'aluminium est généralement définie par la norme MIL-PRF-8625, encore désignée sous le nom de MIL-A-8625 sur de nombreux plans. Cette norme définit trois types principaux : l'anodisation au chrome (type I), l'anodisation au soufre (type II) et l'anodisation dure (type III).
| Type | Électrolyte | Épaisseur type | Utilisation principale |
|---|---|---|---|
| Type I | Acide chromique | Très fin, d'environ 0,00002 à 0,0001 pouce | Pièces aérospatiales pour lesquelles la résistance à la fatigue est essentielle |
| Type II | Acide sulfurique | Entre environ 0,0002 et 0,001 pouce | Protection contre la corrosion et couleur |
| Type III | Bain froid à hautes densités de courant | Nominal : 0,002 pouce | Résistance à l'usure et à l'abrasion |
Ce procédé au chrome a été mis au point pour la première fois dans le cadre de programmes de défense britanniques dans les années 1920. Il permet d'obtenir un film très fin qui n'affecte que très peu la résistance à la fatigue, ce qui a contribué à sa popularité pour les structures aérospatiales. Il est aujourd'hui moins répandu en raison des réglementations environnementales relatives au chrome hexavalent.
Le type II est le choix habituel pour les boîtiers, les supports, les enceintes et les pièces grand public. Il offre un bon équilibre entre protection contre la corrosion, couleur et coût, et n'ajoute qu'une épaisseur minime.
Le type III, également appelé « hardcoat », est le procédé utilisé pour les pièces soumises à des mouvements de glissement, à des frottements ou à l'abrasion. Son bain nécessite une réfrigération puissante pour rester proche du point de congélation tout en fonctionnant à un courant élevé.
Certaines gammes spécialisées utilisent des acides organiques, tels que l'acide oxalique, ou un mélange d'acides, pour obtenir des couleurs ou une dureté spécifiques. Les acheteurs du secteur aérospatial peuvent également se référer à la norme AMS 2469 pour les revêtements durs, aux normes AMS 2471 et AMS 2472 pour les films transparents et teintés, et à la norme AMS 2482 pour les revêtements durs à base de PTFE. La norme ASTM B580 couvre les finitions anodiques destinées à l’ingénierie générale, tandis que la norme ASTM D3933 couvre l’anodisation à l’acide phosphorique avant le collage.
Le choix entre ces deux types courants mérite à lui seul un guide dédié. Notre comparaison des Anodisation de type II vs anodisation de type III aborde en détail l'épaisseur, la couleur, l'étanchéité et le coût.
L'aluminium est de loin le métal le plus couramment utilisé pour l'anodisation, mais plusieurs autres métaux peuvent également être anodisés, notamment le magnésium, le zinc, le niobium et le tantale. L'acier ne peut pas être anodisé au sens habituel du terme, car l'oxyde de fer (rouille) qui se forme est friable et s'écaille, au lieu d'assurer une protection. Les pièces en acier doivent plutôt être galvanisées, bleuies ou peintes.
Le choix de l'alliage revêt une grande importance pour l'aluminium. Les éléments d'alliage ne se comportent pas de la même manière que l'aluminium pur lors de la conversion, ce qui modifie la couleur et la qualité du revêtement :
Si l'aspect esthétique est important, choisissez l'alliage en tenant compte de la finition souhaitée avant de procéder à l'anodisation. Notre guide sur le meilleur alliage d'aluminium pour l'anodisation compare les niveaux courants, et notre Usinage CNC de l'aluminium 6061 Ce guide présente les choix les plus courants en matière de pièces anodisées.
Qu'est-ce que l'anodisation du titane, et en quoi est-elle différente ? Les ateliers procèdent à l'anodisation selon le même principe électrochimique, mais le résultat présente un aspect et un comportement différents de ceux de l'aluminium.
Le film qui recouvre ce métal est très fin et transparent. La couleur que vous voyez résulte d’une interférence lumineuse, le même effet qui donne leur couleur aux bulles de savon ou aux films d’huile. La tension finale détermine l’épaisseur du film, et c’est cette épaisseur qui détermine la couleur. Les tensions faibles produisent du bronze et du bleu, tandis que les tensions élevées produisent de l’or, du violet et du vert. Aucun colorant n'étant utilisé, les couleurs ne s'estompent pas.
Il existe deux raisons courantes à cette finition :
La principale limite réside dans la durabilité. Le film coloré étant extrêmement fin, il peut s'user rapidement sous l'effet des manipulations et de l'abrasion.
L'anodisation est, à juste titre, le traitement de protection par défaut de l'aluminium, mais elle n'est pas parfaite.
| Avantages | Limites |
|---|---|
| Protection efficace contre la corrosion lorsqu'il est scellé | Ajoute de l'épaisseur, ce qui a une incidence sur les ajustements serrés |
| Surface dure et résistante à l'usure | La surface devient électriquement isolante |
| Ne s'écaille pas et ne se décolle pas | Des revêtements épais peuvent réduire la résistance à la fatigue |
| Large choix de couleurs teintes | La couleur peut varier d'un lot à l'autre et d'un alliage à l'autre |
| Couche fine et homogène | Certains colorants se décolorent lorsqu'ils sont exposés longtemps aux rayons UV |
| Bonne base pour la peinture et les colles | Les zones endommagées ne peuvent pas être retouchées facilement |
L'anodisation peut également servir de prétraitement avant la peinture ou le collage, car la surface poreuse offre aux revêtements et aux adhésifs une excellente adhérence.
Notre point de vue : Pour la plupart des pièces en aluminium usinées, l'anodisation scellée de type II offre le meilleur compromis entre protection, coût et aspect esthétique. N'optez pour le type III que lorsque la surface nécessite réellement une résistance à l'usure, car cette couche plus épaisse est plus coûteuse et nécessite des tolérances dimensionnelles plus importantes.
La plupart des problèmes liés au processus d'anodisation trouvent leur origine dans le plan, et non dans la cuve. Voici les problèmes qui entraînent le plus souvent des retouches :
Au Précision Tuowei, nous procédons à l'anodisation des pièces dans le cadre du processus d'usinage, ce qui permet à une même équipe de contrôler à la fois les cotes et la finition. Notre services d'anodisation de l'aluminium Anodisation de type II pour la protection contre la corrosion et la couleur, et anodisation dure de type III pour la résistance à l'usure. Notre surface standard « telle que usinée » avant revêtement présente une rugosité Ra d'environ 125 µin (3,2 µm) ; un grenaillage peut être ajouté pour obtenir une finition esthétique encore plus homogène.
Si vous hésitez encore sur le choix de la finition, consultez notre guide sur finitions de surface pour l'aluminium usiné par CNC compare l'anodisation au film chimique, au thermolaquage, au placage et à d'autres procédés. Vous pouvez également découvrir l'ensemble de notre services de finition de surface en un seul endroit.
L'anodisation est un procédé permettant de rendre la surface de l'aluminium plus résistante et plus résistante à la corrosion. La pièce est plongée dans un bain d'acide tandis qu'un courant électrique la traverse, ce qui entraîne la formation d'une couche protectrice dure qui devient partie intégrante de l'aluminium lui-même.
L'anodisation ne s'écaille pas, mais elle peut s'user avec le temps sous l'effet de l'abrasion, de produits nettoyants alcalins agressifs ou d'une exposition prolongée aux UV, qui peut décolorer certains colorants. L'anodisation dure de type III résiste bien mieux à l'usure que celle de type II sur les pièces soumises à des frottements ou à des glissements.
Il n'est pas possible d'anodiser l'acier ni la plupart des métaux à base de fer, car leur rouille se détache facilement et ne forme pas de film protecteur. Le cuivre et le laiton ne se prêtent pas non plus à ce procédé. L'aluminium et le titane sont les matériaux les plus couramment anodisés pour la fabrication de pièces techniques.
Une surface anodisée est électriquement isolante, augmente légèrement de volume et peut présenter des différences de couleur selon les lots ou les alliages. Les revêtements épais peuvent également réduire la résistance à la fatigue. Les zones endommagées sont difficiles à réparer sans décaper et revêtir à nouveau la pièce dans son intégralité.
Une finition anodisée correctement scellée peut durer des décennies à l'intérieur et de nombreuses années à l'extérieur. Sa durée de vie dépend du type et de l'épaisseur du revêtement, de la qualité du scellement, du choix de la teinte, ainsi que de l'exposition à l'abrasion, aux rayons UV et aux produits de nettoyage agressifs.