

L'oxyde noir est un revêtement par conversion chimique qui confère à la surface des pièces en acier, en acier inoxydable ou en cuivre une couleur noire uniforme. Contrairement à la peinture ou au placage, ce procédé ne dépose pas de couche distincte à la surface du métal. Au contraire, une réaction chimique entre la pièce et une solution alcaline transforme la surface en magnétite (Fe₃O₄), un oxyde de fer stable qui fait partie intégrante du métal lui-même.
Réponse courte : Le revêtement par oxydation noire est un traitement de surface fin et peu coûteux qui confère aux pièces en acier un aspect noir, une protection modérée contre la corrosion, une réflexion réduite de la lumière et une variation dimensionnelle minime. Son impact sur les dimensions est généralement faible par rapport aux revêtements déposés, ce qui en fait une option pratique pour les composants en acier usinés par CNC nécessitant des ajustements serrés. Ce guide présente le procédé d’oxydation noire, ses différents types, ses performances en matière de résistance à la corrosion, les matériaux compatibles, ainsi qu’une comparaison avec d’autres finitions de surface pour les pièces usinées.
L'oxydation noire repose sur une réaction chimique contrôlée entre le fer présent à la surface de la pièce et une solution saline oxydante. Cette réaction forme une fine couche de magnétite (Fe₃O₄) qui est chimiquement liée au métal de base.
La principale différence entre l'oxyde noir et les revêtements tels que la peinture en poudre ou la galvanoplastie réside dans le fait que la couche d'oxyde se forme à partir du métal lui-même, plutôt que de se déposer à sa surface.
Une couche d'oxyde noir appliquée à chaud sur de l'acier a généralement une épaisseur comprise entre 0,5 et 1,5 micromètre (0,00002 à 0,00006 pouce). Cette épaisseur est suffisamment fine pour préserver les dimensions de la pièce à une précision de l'ordre d'une fraction de dixième de millième, ce qui explique pourquoi l'oxyde noir est une finition privilégiée pour pièces en acier usinées avec précision là où chaque millième compte.
La couleur noire provient de la magnétite elle-même. Celle-ci absorbe efficacement la lumière, réduisant ainsi l'éblouissement. Cette propriété fait de l'oxyde noir une finition couramment utilisée sur les armes à feu, les équipements optiques, les instruments de mesure et toute pièce pour laquelle la lumière réfléchie constitue un problème.
En soi, la couche de magnétite est poreuse. Pour obtenir une protection efficace contre la corrosion, la pièce doit être scellée immédiatement après le noircissement, généralement par immersion dans de l'huile, de la cire ou une laque. Le produit d'étanchéité comble les pores et forme ainsi la barrière anticorrosion proprement dite.
Il existe trois procédés principaux d'oxydation noire. Chacun d'entre eux utilise une température de fonctionnement et une composition chimique différentes, et chacun présente des compromis en termes de qualité de finition, de résistance à la corrosion et de coût.
L'oxydation à chaud est le procédé traditionnel et le plus couramment utilisé. Il s'effectue à environ 141 degrés Celsius (285 degrés Fahrenheit) dans un bain composé d'hydroxyde de sodium, de nitrates et de nitrites.
La température élevée provoque une véritable transformation chimique. La couche de magnétite ainsi obtenue est dense, homogène et solidement liée au substrat.
L'oxydation noire à chaud peut être spécifiée pour les classes applicables de MIL-DTL-13924, la spécification militaire américaine relative à l'oxydation noire des métaux ferreux. La conformité dépend du substrat, des contrôles de processus, de l'inspection et de la classe spécifique indiquée sur le plan.
Les inconvénients sont le coût énergétique, la manipulation de solutions caustiques chaudes et le traitement des eaux usées. Les produits chimiques utilisés dans les bains sont alcalins et doivent être éliminés de manière appropriée.
Les procédés à température moyenne se déroulent à une température comprise entre environ 100 et 120 degrés Celsius (220 à 250 degrés Fahrenheit). Ils utilisent des mélanges chimiques exclusifs qui permettent de former une couche de magnétite similaire à celle obtenue par le procédé à haute température, mais à une température de fonctionnement inférieure.
L'oxydation noire à température moyenne permet de réduire la consommation d'énergie et est un peu plus facile à mettre en œuvre dans les petits ateliers. La finition peut se rapprocher de la qualité de l'oxydation noire à chaud, même si de nombreuses spécifications continuent d'exiger explicitement le procédé à chaud.
L'oxydation noire à froid est un procédé réalisé à température ambiante qui consiste à déposer un composé de cuivre et de sélénium à la surface, plutôt que de transformer le fer en magnétite. À proprement parler, il ne s'agit pas d'un véritable revêtement par oxydation.
L'oxydation noire à froid est peu coûteuse et facile à appliquer, ce qui la rend très prisée pour les petites séries et les pièces non critiques. Cependant, elle n'est pas conforme à la norme MIL-DTL-13924 et son adhérence ainsi que sa résistance à la corrosion sont inférieures à celles obtenues avec le procédé à chaud. Elle peut également s'effacer plus facilement lors de la manipulation ou au contact.
| Fonctionnalité | Oxyde noir à chaud | Température moyenne | Oxyde noir à froid |
|---|---|---|---|
| Température du bain | Entre 140 et 150 °C (284 à 302 °F) environ | Entre 100 et 120 °C (212 à 248 °F) environ | Température ambiante |
| Chimie | Sels oxydants alcalins chauds | Sels exclusifs à basse température | Composés de cuivre et de sélénium typiques |
| Véritable revêtement de conversion | Oui ; magnétite sur des métaux ferreux | Oui ; magnétite sur des métaux ferreux | En général, non ; couche de noircissement déposée |
| MIL-DTL-13924 | C'est possible si le processus et les essais spécifiés sont conformes | Vérifier l'éligibilité des processus et la certification des fournisseurs | Généralement non conforme |
| Adhérence | Généralement très résistant lorsqu'il est correctement traité | Généralement très résistant lorsqu'il est correctement traité | Plus variable ; peut s'effacer |
| Résistance à la corrosion | Limité sans huile ni produit d'étanchéité | Limité sans huile ni produit d'étanchéité | Souvent inférieure ; dépend du produit d'étanchéité |
| Impact dimensionnel | Très petit ; vérifier les tolérances | Très petit ; vérifier les tolérances | Très petit ; vérifier les tolérances |
| Coût relatif | Modéré | Modéré | Souvent plus bas |
Pour les pièces usinées par CNC devant respecter les indications d'un plan ou une spécification militaire, l'oxydation noire à chaud est le choix standard. L'oxydation noire à froid est acceptable pour les prototypes, l'outillage interne ou les pièces pour lesquelles l'aspect esthétique prime sur les performances.
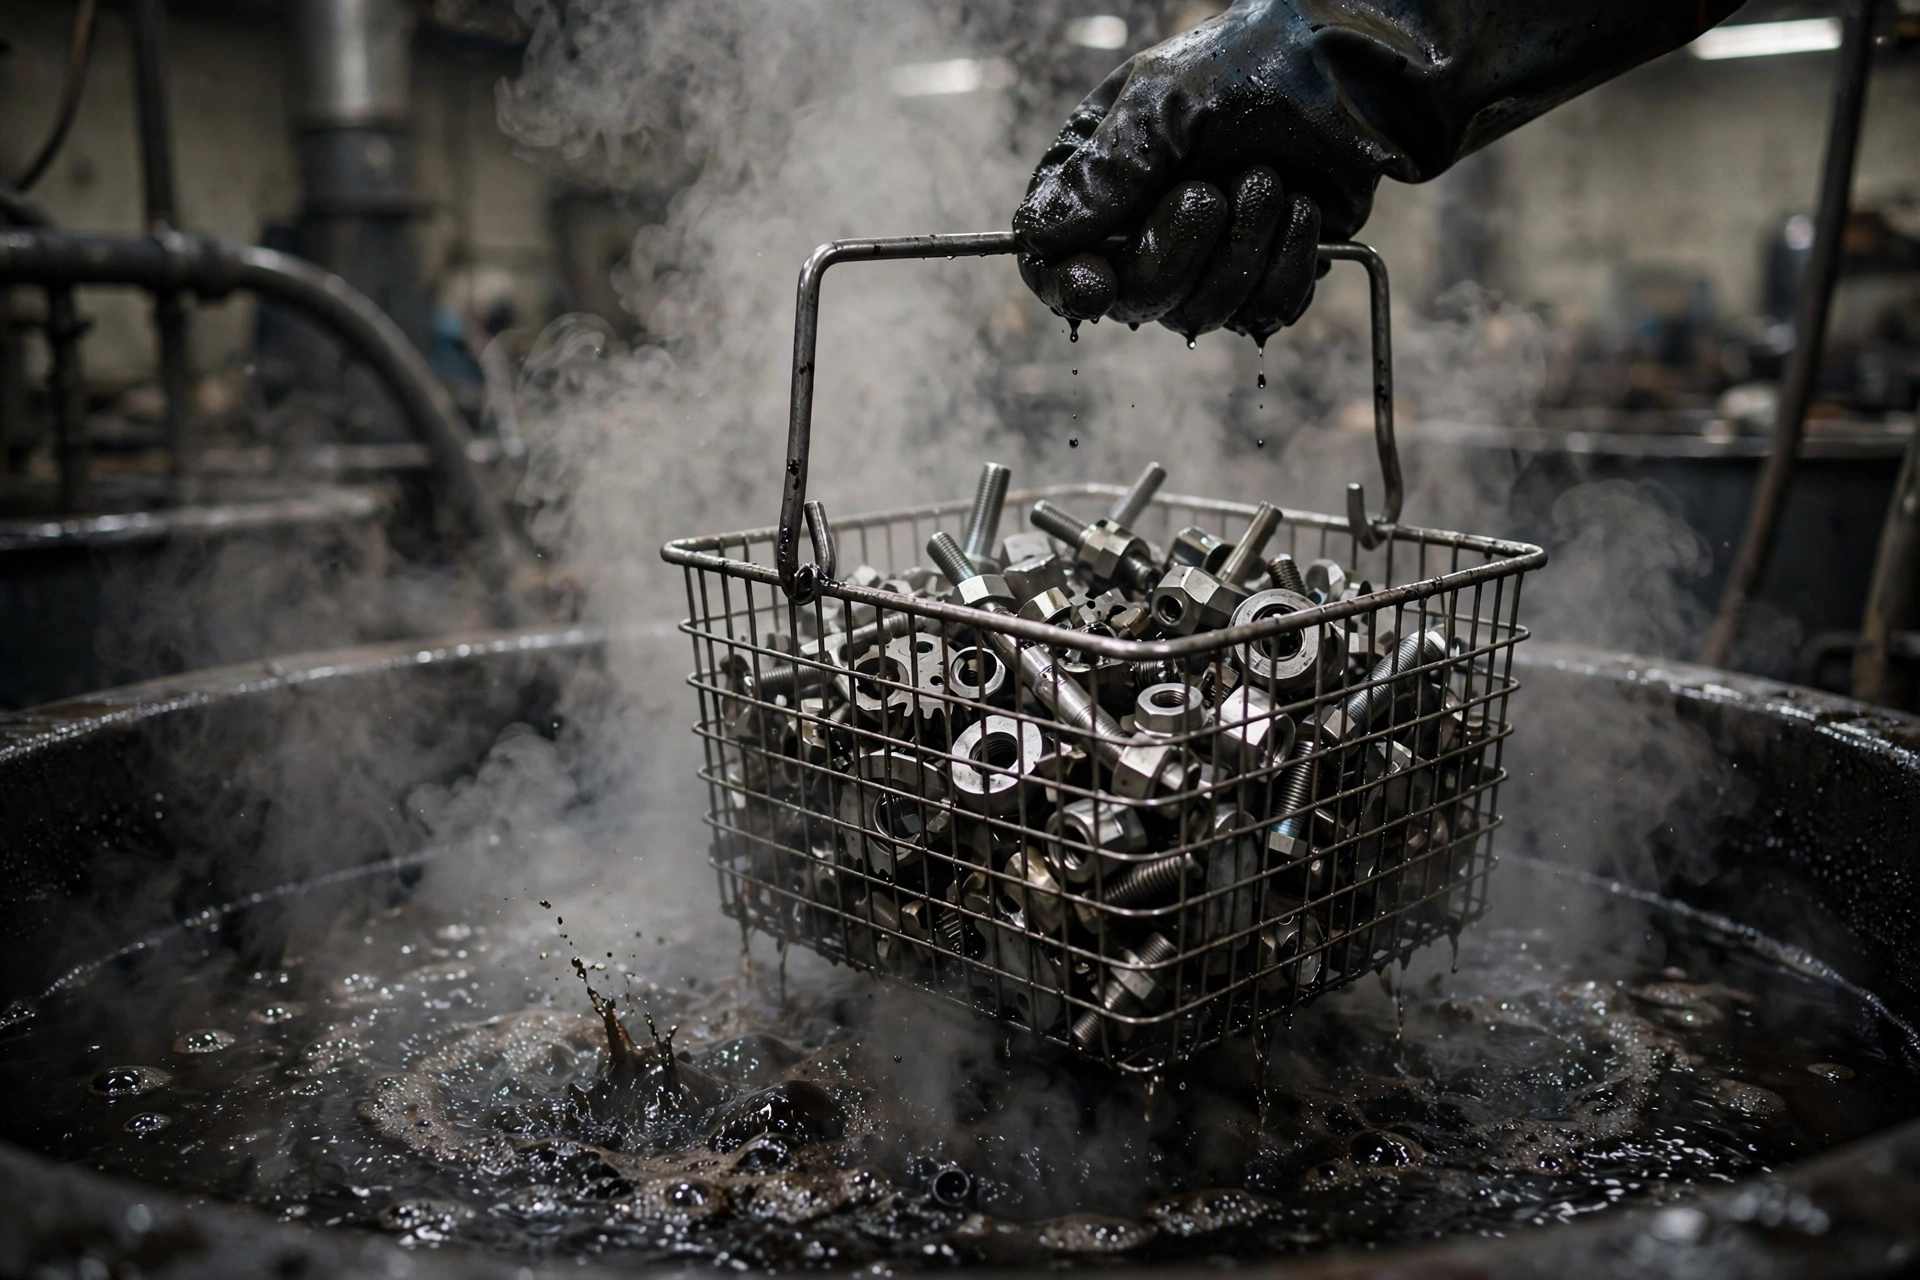
Le procédé d'oxydation à chaud de l'acier suit une séquence bien définie. Chaque étape est cruciale, car toute contamination ou un rinçage inadéquat peut entraîner une finition tachetée, une mauvaise adhérence ou l'apparition précoce de rouille.
Service de finition par oxydation noire proposé par Tuowei Cette séquence s'accompagne de contrôles qualité en cours de fabrication à chaque étape.
Oui, l'oxyde noir peut rouiller si le produit d'étanchéité est absent, usé ou mal appliqué. C'est l'idée fausse la plus courante concernant cette finition.
La couche de magnétite elle-même est stable et ne s'écaille pas, mais elle est poreuse. En l'absence de produit d'étanchéité, l'humidité pénètre dans l'acier de base par les pores et la corrosion s'installe en dessous. L’oxyde noir offre généralement une résistance limitée au brouillard salin par rapport aux revêtements protecteurs à haute résistance. Ne communiquez les résultats de la norme ASTM B117 que pour le substrat, le prétraitement, le produit d’étanchéité, les spécifications du revêtement et le critère de défaillance testés ; la norme définit une méthode d’essai, et non un nombre garanti d’heures de protection.
Le zingage et les systèmes de revêtement par poudre correctement spécifiés peuvent offrir une protection contre la corrosion nettement supérieure, mais la durée exacte d'exposition au brouillard salin dépend de l'épaisseur, du prétraitement, de la couche de finition ou de la passivation, ainsi que du seuil de fin d'essai spécifié. L'oxyde noir ne constitue pas une barrière anticorrosion très efficace. Il s'agit d'une finition protectrice et esthétique légère, particulièrement adaptée aux pièces fonctionnant dans des environnements contrôlés ou bénéficiant d'un graissage régulier.
Les pièces destinées à être stockées ou expédiées nécessitent une huile antirouille plus dense ou un emballage contenant un inhibiteur de corrosion volatil (VCI). Les entreprises spécialisées dans la finition par oxydation noire proposent généralement ces deux options.
La résistance à la corrosion de l'oxyde noir est suffisante lorsque la pièce :
Cette solution n'est pas adaptée lorsque la pièce est exposée aux intempéries, au brouillard salin, à une forte humidité ou à des produits chimiques corrosifs pendant de longues périodes.
Le tableau ci-dessous présente l'oxydation noire par rapport à d'autres finitions courantes utilisées pour les pièces en acier et en aluminium usinées par CNC.
| Terminer | Substrats courants | Résistance à la corrosion | Impact dimensionnel | Coût relatif |
|---|---|---|---|---|
| Oxyde noir (huilé) | Aciers concernés | Cela dépend du produit d'étanchéité et de l'essai | Très petit ; vérifier les tolérances | Faible |
| Revêtement au phosphate (huilé) | Acier | Cela dépend de la teneur en phosphate et en huile | Cela varie selon la classe de revêtement | Faible |
| Zingage | Acier | Depends on thickness and passivation | Specified deposit thickness | Moyen |
| Electroless nickel | Steel, aluminum, copper | Depends on deposit and test | Specified deposit thickness | Plus élevé |
| Peinture en poudre | Steel, aluminum | Depends on pretreatment and system | Specified dry-film thickness | Moyen |
| Anodisation de type II | Aluminium | Depends on alloy and sealing | Specified oxide thickness | Moyen |
| Conversion au chromate | Aluminium | Depends on process and class | Thin conversion layer | Faible |
Black oxide is often selected for minimal dimensional change and a uniform dark appearance, but its corrosion performance depends heavily on the supplementary treatment. Choose the finish against the drawing tolerances, environment and test requirements, rather than relying on a single generic ranking.
Yes, stainless steel can be black oxide treated, but it requires a different chemistry than carbon steel. The standard hot alkaline process for carbon steel does not work on stainless because the chromium oxide layer on stainless resists the reaction.
Stainless steel black oxide uses a proprietary acid-based process that creates a dark, uniform surface. It is less common than carbon steel black oxide and fewer finishers offer it, but it is a viable option when a black finish is needed on stainless parts without adding a deposited coating.
MIL-DTL-13924 specifies four black oxide process classes for applicable ferrous metals. The classes describe process chemistry and material applicability, not four separate families of steel, copper and zinc:
| Classe | Base metal |
|---|---|
| Class 1 | Alkaline oxidizing process for wrought, cast and malleable iron and plain carbon or low-alloy steels |
| Class 2 | Alkaline oxidizing process for certain corrosion-resistant steels |
| Class 3 | Fused-salt oxidizing process for corrosion-resistant steels |
| Class 4 | Alkaline oxidizing process for corrosion-resistant steels, including specified 300-series grades |
For CNC machined stainless steel, select the MIL-DTL-13924 class based on the exact steel grade and approved process, and confirm the current specification and capabilities with the finisher before finalizing the drawing. Do not assume Class 2 covers every stainless alloy.
Copper and brass can receive specialized blackening treatments, but they are not MIL-DTL-13924 Class 3 ferrous-metal treatments. Conventional steel black oxide chemistry is not suitable for aluminum; black anodizing or black powder coating are common alternatives.
Black oxide is widely used across industries where a black finish, reduced reflection, mild corrosion protection or dimensional preservation is needed.
Most firearm components are hot black oxide treated to reduce glare and protect against light handling corrosion. The finish is specified per MIL-DTL-13924 Class 1 for carbon steel receivers, barrels and triggers.
Black oxide is used on fasteners, gears, shafts and internal engine components. It reduces galling between mating steel surfaces and provides a base for oil retention, which helps lubrication in moving assemblies.
For non-critical steel hardware and tooling, black oxide provides a low-cost finish that meets military specifications without adding measurable thickness. Tuowei machines composants aérospatiaux with tight tolerances where black oxide preserves the as-machined dimensions.
Drill bits, taps, wrenches, calipers and gauge blocks are commonly black oxide treated. The dark surface reduces glare and shows wear patterns, which helps operators spot tool wear early.
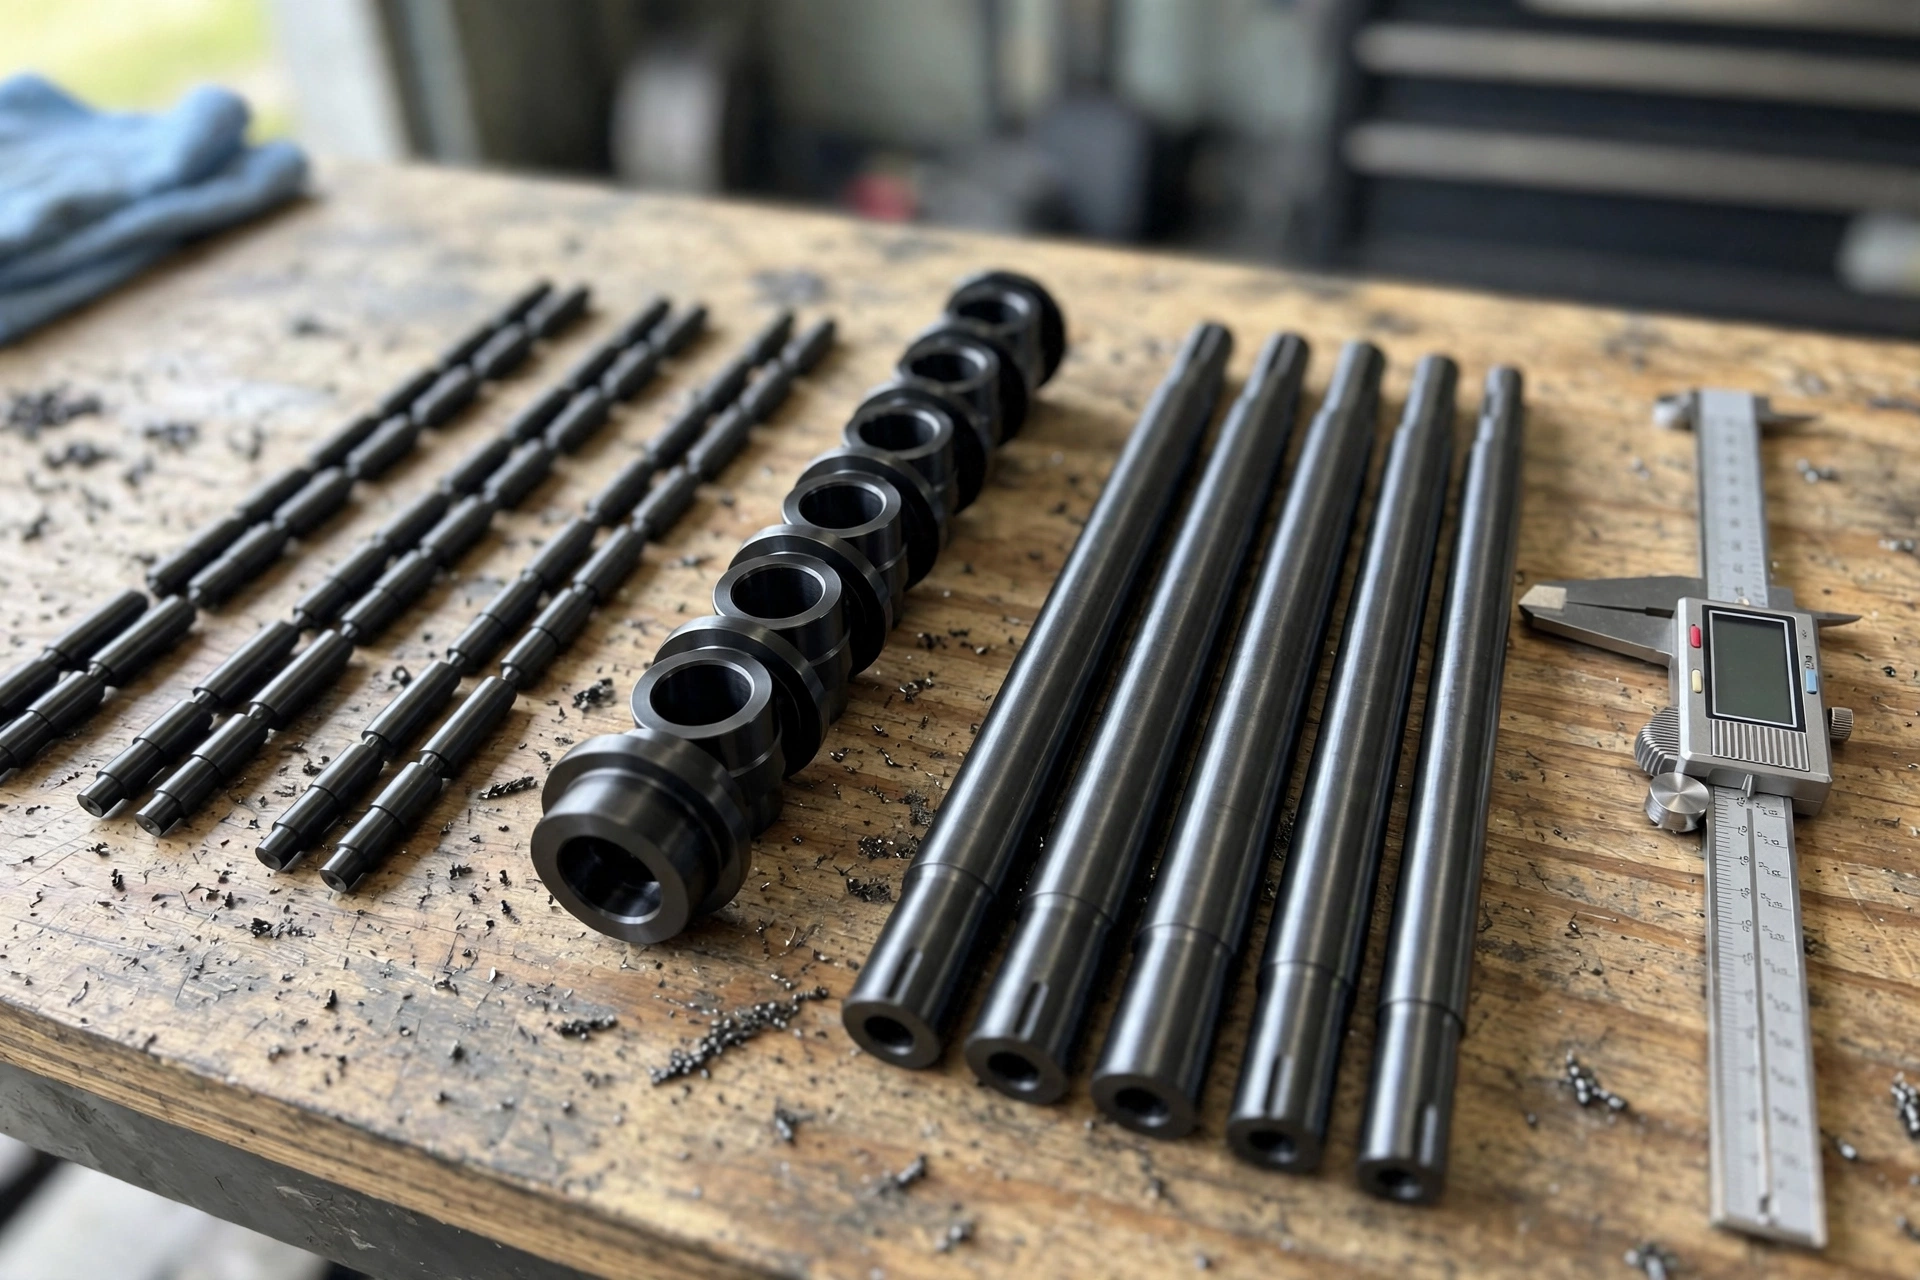
Any steel part that must hold a tolerance of plus or minus 0.001 inches or tighter benefits from a finish that adds virtually no material. Black oxide is the go-to finish for dowel pins, bushings, shafts, spacers and locating features on steel fixtures.
Black oxide makes sense when the application checks these boxes:
It does not make sense when the part faces outdoor exposure, aggressive chemicals, or when corrosion resistance measured in hundreds of salt spray hours is required. In those cases, zinc plating, nickelage chimique, powder coating or a combination of finishes is a better choice.
For aluminum parts specifically, black oxide is not an option. Instead, look at black Type II anodizing or black powder coat, both of which Tuowei offers as standard finishes for CNC machined aluminum parts.
Le principal inconvénient réside dans une résistance à la corrosion limitée, notamment lorsque la protection supplémentaire apportée par l'huile ou la cire fait défaut ou s'use. Les résultats des essais de corrosion varient en fonction du substrat et du produit d'étanchéité ; il ne faut donc pas supposer une durée de vie universelle au brouillard salin. L'oxyde noir n'augmente pas non plus de manière significative la dureté du métal de base ni sa résistance à l'abrasion.
L'oxyde noir appliqué à chaud est lié chimiquement au métal ; il ne s'ébrèche donc pas, ne s'écaille pas et ne se décolle pas dans des conditions normales d'utilisation. Il peut toutefois s'user au fil du temps au niveau des surfaces de contact, notamment en l'absence de lubrification. Pour les pièces qui glissent ou frottent contre d'autres surfaces, un revêtement plus dur, tel que le nickel chimique ou le chrome dur, offre une meilleure durabilité.
Une finition à l'oxyde noir à chaud correctement appliquée ne s'efface pas au frottement. L'oxyde noir à froid, en revanche, peut laisser des traces ou se transférer sur un chiffon blanc, car il s'agit d'un composé déposé et non d'un véritable revêtement de conversion. Si le risque d'effacement au frottement vous préoccupe, spécifiez un traitement à l'oxyde noir à chaud et assurez-vous que le procédé est conforme à la norme MIL-DTL-13924.
L'oxydation noire standard associée à un produit d'étanchéité à base d'huile n'est pas considérée comme adaptée au contact alimentaire, car l'huile elle-même n'est pas de qualité alimentaire. Certains fabricants proposent des produits d'étanchéité de qualité alimentaire ou des finitions à la cire sèche pour les pièces oxydées noires utilisées dans les équipements de transformation alimentaire. Vérifiez le type de produit d'étanchéité auprès du prestataire de finition si la pièce est destinée à entrer en contact avec des aliments.
Le bleuissage porte plusieurs noms selon le secteur d'activité et le métal de base. Parmi les appellations courantes, on trouve le noircissement, le bleuissage à chaud, le noircissement alcalin et le noircissement chimique. Sur les pièces en cuivre, on parle parfois d'oxyde de cuivre ou de revêtement de CuO. Techniquement, le bleuissage d'armes à feu utilise une composition chimique légèrement différente (dioxyde de sélénium ou chlorure ferrique) et produit un oxyde différent, mais ces termes sont souvent utilisés de manière interchangeable dans le langage courant.





