

Por Owen Lin, ingeniero de Tuowei Precision · Noviembre de 2026
La respuesta a la pregunta «¿qué es el electroerosión por hilo?» está en el propio nombre: mecanizado por descarga eléctrica con hilo Corta el metal mediante chispas eléctricas en lugar de una herramienta de corte. Un alambre fino cargado eléctricamente recorre la pieza, mientras que miles de pequeñas chispas por segundo funden y vaporizan el metal a su paso. El alambre nunca entra en contacto con la pieza de trabajo.
Ese único hecho explica todo el proceso. Al no haber fuerza de corte, la dureza deja de ser relevante y los detalles finos no se doblan. El alambre corta el acero para herramientas endurecido con la misma facilidad que el acero blando, deja esquinas internas afiladas y mantiene tolerancias que serían muy difíciles de alcanzar con una fresa de extremo.
Respuesta breve: El electroerosión por hilo es un proceso de mecanizado sin contacto que corta metales conductores de la electricidad mediante un hilo fino de latón o recubierto, normalmente de entre 0,1 y 0,3 mm de diámetro. Las chispas controladas saltan entre el alambre y la pieza a través de agua desionizada, erosionando una estrecha ranura a lo largo de una trayectoria programada por CNC. Es adecuado para aceros templados, carburo y titanio, punzones, matrices y perfiles 2D de precisión.
En esta guía se explica cómo funciona el proceso, de qué están hechos la máquina y el alambre, qué tolerancias y acabados cabe esperar, y en qué casos el electroerosionado por hilo es la opción más adecuada frente al fresado o al corte por láser.
EDM son las siglas de “electrical discharge machining” (mecanizado por descarga eléctrica). El término “hilo” hace referencia al electrodo, que en esta variante del proceso es un hilo que se alimenta de forma continua, en lugar de un bloque con forma definida. También se conoce como «corte por hilo», «erosión por hilo», «erosión por chispa» o, simplemente, «hilo».”
La familia EDM cuenta con tres miembros principales:
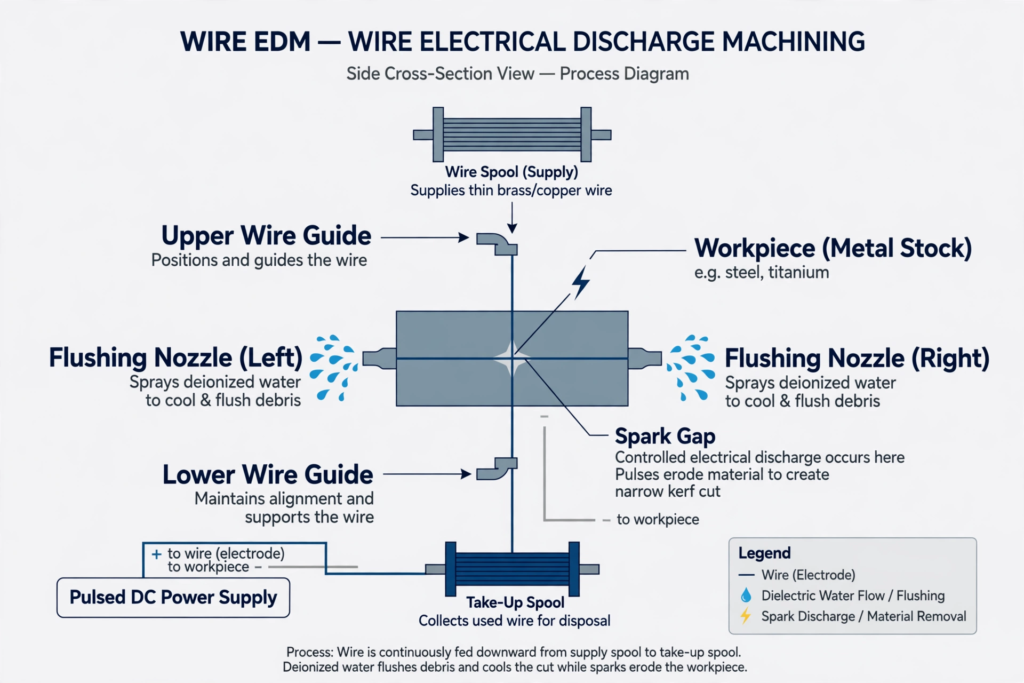
La física es sencilla una vez que te imaginas el espacio. Tanto el cable como la pieza de trabajo están conectados a una fuente de alimentación, pero nunca se tocan. Entre ambos hay un espacio de unas pocas centésimas de milímetro, lleno de agua desionizada que actúa como aislante, o dieléctrico.
Cuando la tensión en ese espacio es lo suficientemente alta, el agua se descompone y se produce una chispa. La chispa es minúscula, pero su temperatura es extremadamente alta, por lo que funde un cráter microscópico en el metal. A continuación, el agua circundante arrastra las partículas fundidas y enfría la superficie. El generador repite este proceso miles de veces por segundo mientras el CNC desplaza el alambre a lo largo de la trayectoria programada.
Paso a paso, un trabajo típico se desarrolla así:
El corte en bruto es rápido, pero deja una superficie más rugosa y una fina capa fundida. Cada corte de repaso elimina un poco más de material, con menor energía, por lo que la precisión y el acabado mejoran con cada pasada. La contrapartida es el tiempo. Una pieza con un solo corte puede estar lista en una hora, mientras que el mismo perfil con tres cortes de acabado puede tardar varias veces más. Solicita cortes de acabado solo en las caras que los necesiten.
Una máquina de electroerosión por hilo cuenta con cuatro sistemas principales:
Muchas talleres en China también utilizan máquinas de “hilo rápido” de movimiento recíproco, que mueven un hilo de molibdeno de un lado a otro y lo reutilizan muchas veces. Su funcionamiento resulta más económico, pero son menos precisas y dejan un acabado más rugoso que las máquinas de hilo de latón de una sola pasada. Cuando un proveedor presupuesta un trabajo, conviene preguntarle en qué tipo de máquina se fabricará la pieza.
El alambre es el electrodo, por lo que su material determina la velocidad de corte, la precisión y el coste.
| Tipo de cable | Material | Uso habitual |
|---|---|---|
| Latón sin tratar | Aleación de cobre y zinc | De uso general; la opción más habitual |
| Alambre recubierto | Núcleo de latón o cobre con un recubrimiento rico en zinc | Corte más rápido y mejor lavado en piezas gruesas |
| Molibdeno | Moly | Máquinas de “hilo rápido” de movimiento alternativo; reutilizadas en numerosas ocasiones |
| Tungsteno | Tungsteno | Alambres muy finos para microestructuras |
Los diámetros habituales oscilan entre unos 0,1 mm y 0,3 mm, siendo 0,25 mm el valor predeterminado más habitual. Un alambre más fino permite cortar radios de esquina más pequeños, pero se rompe con mayor facilidad y corta más lentamente. En las máquinas de una sola pasada, el alambre se utiliza una sola vez y luego se recicla como chatarra, ya que la erosión por chispa daña su superficie.
El proceso funciona con cualquier material que conduzca la electricidad. La dureza apenas influye, y esa es la razón principal por la que existe este proceso.
No puede cortar plásticos, vidrio, la mayoría de las cerámicas ni otros aislantes. Es posible que funcione con compuestos conductores, pero primero hay que someterlos a pruebas.
El corte por hilo es uno de los procesos de corte más precisos en un taller mecánico típico. La precisión depende del tamaño de la pieza, su grosor, el número de cortes de desbaste, el control de la temperatura y la propia máquina. Estas son las tolerancias con las que trabajamos en nuestro servicio de corte por hilo:
| Trabajos de electroerosión por hilo | Tolerancia típica |
|---|---|
| Corte de alambre estándar | ±0,005 pulgadas (±0,127 mm) |
| Corte por hilo de alta precisión | ±0,002 pulgadas (±0,051 mm) |
| Piezas pequeñas | ±0,003 pulgadas (±0,076 mm) |
| Piezas grandes | ±0,010 pulgadas (±0,254 mm) |
| Características complejas | ±0,005 pulgadas (±0,127 mm) |
Con varios pases de desbaste, las superficies pueden alcanzar un valor de Ra de aproximadamente 16 µin (0,4 µm). Las tolerancias indicadas en los planos deben seguir un sistema reconocido, como las clases de tolerancia generales según ISO 2768-1 o tolerancias geométricas en el marco de ASME Y14.5, de modo que tanto el proveedor como el comprador interpreten el plano de la misma manera.
Nuestra opinión: no exijas la mejor tolerancia de la máquina en todos los bordes. Mantén los valores más estrictos en las holguras entre punzón y matriz, los ajustes y las caras de referencia, y deja que el resto se procese con la tolerancia estándar. Cada corte de repaso adicional aumenta el tiempo de mecanizado.
| Ventajas | Limitaciones |
|---|---|
| Corta metales endurecidos sin que la pieza sufra desgaste por la herramienta | Solo funciona con materiales conductores de la electricidad |
| No ejerce fuerza de corte, por lo que las paredes finas y los detalles delicados se conservan intactos | Lento en comparación con el fresado o el corte por láser |
| Esquinas internas pronunciadas, limitadas únicamente por el radio del alambre | Solo cortes pasantes; los huecos ciegos requieren electroerosión por hundimiento |
| Tolerancias muy ajustadas y acabados finos con cortes de desbaste | Deja una fina capa de rebaba en la superficie de corte |
| Bordes sin rebabas | Las formas internas requieren primero un orificio inicial |
| El corte tras el tratamiento térmico evita la deformación | El coste por pieza aumenta rápidamente con el grosor y el número de pasadas de desbaste |
Cada chispa funde el metal, y parte de ese metal se vuelve a solidificar en la superficie en lugar de ser arrastrado. El resultado es una fina capa de refundición, a veces denominada «capa blanca», con una zona afectada por el calor debajo. Es más dura y más frágil que el metal base y puede contener microfisuras.
En la mayoría de los casos, esto no tiene importancia. Sin embargo, en el caso de piezas aeroespaciales en las que la fatiga es un factor crítico, implantes médicos o punzones sometidos a grandes esfuerzos, sí puede ser relevante. Los cortes superficiales reducen el espesor de la capa, y esta puede eliminarse mediante pulido o un ligero esmerilado. Si tu pieza está sometida a cargas cíclicas, indícalo en el plano para que el proveedor pueda tenerlo en cuenta.
| Factor | Electroerosión por hilo | Fresado CNC | Corte por láser |
|---|---|---|---|
| Materiales duros (más de ~45 HRC) | Excelente | Difícil | Es posible, con efectos térmicos |
| Esquinas internas afiladas | Sí, hasta el radio del alambre | No, limitado por el radio de la herramienta | Limitado por el ancho de corte |
| Partes gruesas | Sí, poco a poco | Sí | Limitado |
| Velocidad | Lento | Rápido | Muy rápido sobre la lámina |
| Precisión típica | Muy alto | Alta | Moderado |
| Funciones 3D | Solo cortes pasantes y cónicos | Totalmente en 3D | Perfiles 2D |
La regla general es sencilla. Fresala si puedes, córtala con láser si es una chapa y envíala a la máquina de alambre cuando la dureza, las esquinas internas afiladas o las tolerancias de perfil muy ajustadas descarten las otras dos opciones. Muchas piezas utilizan ambas técnicas: Mecanizado CNC se realiza un desbaste de la pieza antes del tratamiento térmico, y posteriormente se corta el perfil endurecido con alambre. Para las piezas laminadas, nuestra guía sobre Cómo funciona el corte por láser ofrece la alternativa más rápida.
Este proceso también desempeña un papel discreto en toda la fábrica. Se encarga del corte de las matrices que se utilizan en la extrusión de aluminio y de muchos de los insertos de los moldes de inyección, por lo que está presente en una gran parte de las piezas fabricadas en serie. Es uno de los procesos fundamentales en mecanizado de precisión.
El EDM es la familia general de procesos de mecanizado por electroerosión. El EDM por hilo es un tipo de este proceso que utiliza un hilo fino alimentado de forma continua como electrodo para cortar una pieza. El EDM por penetración, otro tipo, utiliza un electrodo con forma específica para crear cavidades ciegas, como las cavidades de los moldes, que no atraviesan el material.
Normalmente no. El corte por chorro de agua elimina el material mucho más rápido, sobre todo en materiales gruesos o blandos, y además permite cortar materiales no conductores. El corte por electroerosión por hilo es más lento, pero mucho más preciso, no deja rebabas y ofrece acabados más finos, por lo que se opta por él cuando la precisión es más importante que la velocidad o el coste por pieza.
Las máquinas pueden cortar piezas de hasta unos 300 mm (12 pulgadas) de espesor, dependiendo del bastidor de la máquina y del alambre utilizado. La velocidad de corte se reduce considerablemente a medida que aumenta el espesor, y normalmente es necesario ampliar las tolerancias en piezas muy altas, ya que resulta más difícil controlar el alineamiento y la desviación del alambre.
Cada chispa erosiona ligeramente tanto el alambre como la pieza de trabajo, dejando su superficie picada y su diámetro irregular. Reutilizarlo reduciría la precisión y provocaría roturas del alambre. Las máquinas de alambre rápido de movimiento recíproco sí reutilizan el alambre de molibdeno, pero a cambio aceptan una menor precisión y acabados más rugosos.
Corta perfiles bidimensionales y cónicos con gran precisión en metales conductores, utilizando chispas en lugar de una herramienta de corte. Los talleres lo utilizan para punzones, placas de troquel, insertos de molde, engranajes y ranuras finas, especialmente en acero templado o carburo, donde el fresado tendría dificultades para mantener las esquinas internas afiladas o las tolerancias estrictas.
En Precisión Tuowei, el corte por hilo se realiza junto con el fresado CNC, el torneado y el tratamiento térmico, por lo que una pieza templada puede someterse a desbaste, templado y corte por hilo en un solo encargo. Nuestras instalaciones cuentan con las certificaciones ISO 9001:2015 e ISO 14001:2015.
Para obtener un presupuesto preciso, envía un archivo DXF o STEP indicando el material y la dureza, el espesor de la pieza, la cantidad, las caras que requieren cortes de desbaste y cualquier restricción relativa a los orificios iniciales. Nuestros ingenieros comprueban los radios de las esquinas, el espesor y las tolerancias antes de elaborar el presupuesto, y sugieren en qué puntos el fresado permitiría ahorrar costes. Empieza en nuestra página sobre corte por hilo.
Owen Lin es ingeniero en Tuowei Precision. Se encarga de planificar los procesos de fabricación y de utillaje, y colabora con el equipo de calidad para garantizar la uniformidad de cada lote.





