

Por Owen Lin, ingeniero de Tuowei Precision · Noviembre de 2026
¿Qué es el moldeo por inserción? Es un proceso de moldeo por inyección en el que se coloca un componente prefabricado, denominado «inserto», en el molde antes de inyectar el plástico. El plástico fundido fluye alrededor del inserto y lo fija en su sitio, de modo que la pieza sale como una sola pieza con el inserto integrado de forma permanente.
La mayoría de los insertos son metálicos: tuercas roscadas de latón, casquillos de acero, pasadores, contactos eléctricos y terminales. Este proceso confiere a una pieza de plástico la resistencia o la conductividad del metal exactamente donde se necesita, sin necesidad de un paso de montaje adicional. Esta guía explica cómo funciona el proceso, qué insertos se utilizan, cómo los sujeta el molde, las normas de diseño que evitan que los insertos se aflojen o se agrieten, y cuándo resulta más económico añadir los insertos después del moldeo.
Respuesta breve: El moldeo con inserto consiste en colocar un inserto preformado, normalmente de metal, en la cavidad de un molde de inyección y moldear plástico a su alrededor en un solo ciclo. El plástico encapsula y fija mecánicamente el inserto, dando lugar a una única pieza con roscas metálicas, contactos o refuerzos en su interior. Se utiliza para salientes roscados, conectores, sensores, mandos y componentes de dispositivos médicos.
Un inserto es cualquier componente que se coloca en el molde antes de la inyección, de modo que quede integrado en la pieza acabada. El plástico se encarga de la unión, por lo que no se necesitan tornillos, pegamento ni ajuste a presión posteriormente.
Entre los insertos más habituales se encuentran:
El ciclo es estándar moldeo por inyección ciclo con un paso adicional al principio.
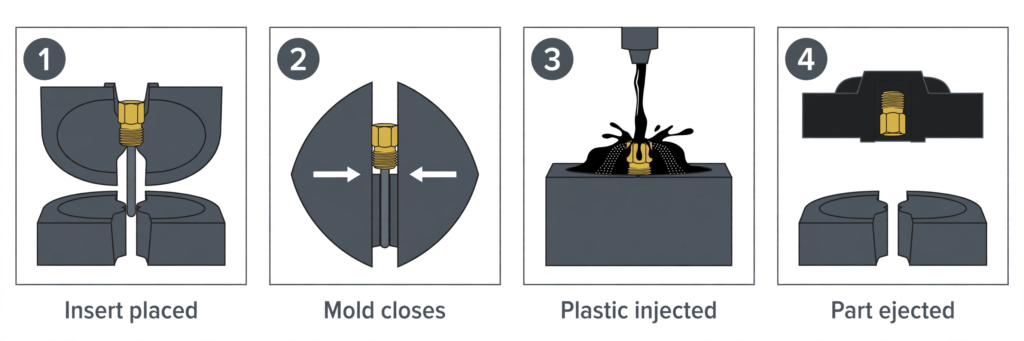
La carga es el aspecto en el que el proceso difiere más del moldeo estándar, y es el factor que determina tanto el coste como la calidad.
Aquí los pequeños detalles son importantes. Los alimentadores de tolva, la orientación de los insertos y los controles de las piezas mediante sensores suelen ser determinantes a la hora de que una tirada de producción se mantenga dentro de los límites de la tasa de desechos.
El inserto no debe moverse cuando el plástico impacta contra él a la presión de inyección. Un inserto desplazado supone material de desecho y, a menudo, un molde dañado.
Para obtener resultados fiables, los insertos deben colocarse de forma precisa y uniforme en el molde, por lo que los propios insertos deben fabricarse con unas dimensiones precisas y uniformes. Un inserto que varíe en una décima de milímetro de un lote a otro provoca rebabas o insertos aplastados.
Un buen diseño de inserto se basa principalmente en tres aspectos: fijar el inserto, protegerlo de las rebabas y dotar al plástico de la resistencia suficiente a su alrededor.
Nuestra opinión: especifica insertos diseñados para el moldeo procedentes de un proveedor de confianza y fija sus dimensiones en el plano. La mayoría de los problemas que observamos se deben al cambio de proveedor de insertos a mitad del proyecto, no al proceso de moldeo en sí.
El moldeo con insertos no es la única forma de incorporar roscas metálicas en el plástico. Los insertos también pueden introducirse tras el moldeo mediante calor (fijación térmica), vibración ultrasónica o simples ajustes a presión.
| Factor | Moldeo por inserción | Inserción posterior al moldeo |
|---|---|---|
| Resistencia a la tracción y al par de torsión | El más alto | Adecuado para métodos térmicos o ultrasónicos |
| Sellado alrededor del inserto | Totalmente encapsulado | Posibles lagunas |
| Herramientas | El molde necesita asientos de inserción y válvulas de cierre | Molde estándar más un dispositivo de sujeción sencillo |
| Duración del ciclo | Más largo, debido a la carga | El moldeado es más rápido; la inserción es un paso independiente |
| El mejor volumen | De medio a alto | Desde prototipos hasta series medianas |
| Flexibilidad | El diseño del inserto está fijado en la herramienta | Es fácil cambiar el tipo de inserto más adelante |
Cuando los volúmenes de producción son bajos, moldear un saliente liso e incorporar posteriormente insertos termofijados suele resultar más económico y más fácil de modificar. Opta por el moldeo con insertos cuando la pieza requiera la unión más resistente posible, deba estar sellada alrededor de un contacto o un pasador, o se vaya a fabricar en volúmenes tales que la eliminación de un paso secundario permita amortizar el coste del utillaje.
La mayoría de los termoplásticos se adaptan bien a los insertos. Las opciones más habituales son el nailon, el PBT, el POM (acetal), el PC, el ABS y el PP, además de las variantes reforzadas con fibra de vidrio para aumentar la resistencia. Los termoestables, como el epoxi y el fenólico, se utilizan para algunas piezas eléctricas.
En cuanto a los insertos, el latón es el más habitual porque se mecaniza con facilidad, resiste la corrosión y es un buen conductor. También se utilizan el acero inoxidable, el acero, el aluminio y las aleaciones de cobre. Hay que elegir el plástico y el inserto en función de la función de la pieza: un nailon reforzado con fibra de vidrio con insertos de latón es adecuado para un soporte estructural, mientras que el PBT con terminales de cobre es adecuado para un conector. Nuestro moldeo por inyección de plástico En esta página se enumeran las resinas que moldeamos.
Las piezas con insertos presentan tolerancias similares a las de piezas moldeadas estándar, además de la variación posicional del propio inserto. ISO 20457 establece las tolerancias para las piezas moldeadas de plástico, mientras que la mejor forma de controlar la posición de los insertos es mediante tolerancias geométricas según ASME Y14.5. Estas son las tolerancias con las que trabajamos:
| Tipo de trabajo | Tolerancia típica |
|---|---|
| Moldeado estándar con insertos | ±0,005 pulgadas (±0,127 mm) |
| Trabajo de alta precisión | ±0,002 pulgadas (±0,051 mm) |
| Piezas con insertos metálicos | ±0,003 pulgadas (±0,076 mm) |
| Producción en serie | ±0,005 pulgadas (±0,127 mm) |
Hay cuatro factores que determinan el precio de una pieza con insertos. El primero es el molde: cada inserto necesita un asiento, un pasador de posicionamiento o un imán y un cierre, lo que supone un coste adicional tiempo de mecanizado y montaje a la herramienta. El segundo es la carga, que añade segundos a cada ciclo a menos que lo haga un robot.
El tercer factor es el propio inserto. Un inserto roscado estándar de latón es barato, pero un contacto mecanizado a medida o un marco de plomo estampado pueden costar más que el plástico que lo rodea. El cuarto factor son los desechos. Cuando una pieza no supera la inspección, se pierden tanto el plástico como el inserto.
La lección práctica es estandarizar. Utiliza insertos de catálogo siempre que puedas, mantén bajo el número de insertos por pieza y diseña estos de tal forma que solo se puedan colocar de una manera.
| Ventajas | Desventajas |
|---|---|
| Hilos metálicos resistentes y contactos en piezas de plástico | El molde necesita asientos para insertos, pasadores y válvulas de cierre |
| Elimina un paso de montaje secundario | La carga ralentiza el ciclo |
| El inserto está sellado y no se afloja fácilmente | Riesgo de que se produzcan grietas alrededor de los insertos en algunas resinas |
| Más ligera que una pieza totalmente metálica | Se deben controlar las especificaciones de suministro y las tolerancias |
| Combina la conductividad del metal con el aislamiento del plástico | Un defecto hace que tanto el inserto como el plástico se descarten |
| Fiable en grandes volúmenes gracias a la automatización | Introducir cambios tras la fabricación de las herramientas resulta costoso |
Un inserto de moldeo es un componente prefabricado, normalmente de metal, que se coloca en un molde de inyección antes de inyectar el plástico. El plástico fluye a su alrededor y lo fija en su sitio. Algunos ejemplos típicos son las tuercas roscadas de latón, los casquillos, los pasadores y los contactos eléctricos. El término también puede referirse a un bloque de acero sustituible situado en el interior de un molde.
En el moldeo por inserción, se moldea plástico alrededor de un inserto prefabricado, normalmente de metal, en una sola operación para aportar resistencia o funcionalidad. Sobremoldeado moldea un segundo material, a menudo un elastómero blando, sobre un sustrato de plástico moldeado para mejorar el agarre o la estanqueidad. El moldeo por inserción requiere un solo molde; el sobremoldeo suele requerir dos inyecciones.
Las listas varían, pero los tres procesos de moldeo de plástico más citados son el moldeo por inyección, el moldeo por soplado y el moldeo por compresión. El moldeo con inserciones y el sobremoldeo son variantes del moldeo por inyección. El moldeo rotacional y el termoformado también se utilizan ampliamente, por lo que la respuesta depende de qué procesos agrupe cada fuente.
Los insertos moldeados suelen ofrecer la mayor resistencia al arranque y al par de apriete de entre todos los métodos de inserción roscada, ya que el plástico se contrae alrededor de los moleteados y las ranuras. La resistencia real depende del diseño del inserto, de la resina y de la pared que lo rodea, por lo que conviene especificar ensayos de arranque y de par de apriete para las uniones críticas.
Sí. Una pieza de plástico premoldeada puede colocarse en un molde y recubrirse con un segundo plástico, aunque a esto se le suele llamar sobremoldeado. La pieza insertada debe soportar la temperatura de fusión sin ablandarse, y los dos materiales deben ser compatibles o estar unidos mecánicamente para que permanezcan unidos durante su uso.
En Precisión Tuowei, fabricamos moldes con insertos de aluminio para prototipos de entrega rápida y de acero templado para la producción. Gestionamos todo el proceso, desde la especificación del inserto hasta la pieza moldeada, de modo que las dimensiones del inserto y los alojamientos del molde se coordinan desde el principio.
Para obtener un presupuesto preciso, envíanos los archivos STEP de la pieza y del inserto, el número de referencia o el plano del inserto, el tipo de resina que vas a utilizar, el volumen anual y cualquier requisito relativo a la resistencia a la tracción o al par de apriete. Nuestros ingenieros revisan el bloqueo del inserto, el espesor de la pared alrededor del mismo y el método de carga antes de proceder a la fabricación del utillaje. Empieza en nuestra servicios de moldeo por inserción página.
Owen Lin es ingeniero en Tuowei Precision. Se encarga de planificar los procesos de fabricación y de utillaje, y colabora con el equipo de calidad para garantizar la uniformidad de cada lote.





