El anodizado es un proceso electroquímico mediante el cual se forma una capa de óxido dura y protectora sobre la superficie de un metal, normalmente aluminio. La pieza se sumerge en un baño ácido y se conecta al polo positivo de una fuente de alimentación; la corriente transforma la superficie exterior en óxido de aluminio. El resultado es un acabado resistente a la corrosión y al desgaste, admite la aplicación de tintes de color y no se descascarilla, ya que forma parte del propio metal. Fuera de Norteamérica, el proceso se denomina «anodising», por lo que las especificaciones británicas y europeas se refieren al anodizado con ácido sulfúrico y al anodizado con ácido crómico del aluminio.
Respuesta breve: El anodizado transforma la superficie del aluminio en un recubrimiento anódico controlado. La corriente eléctrica atraviesa un electrolito ácido con la pieza como ánodo, de modo que el oxígeno se une a la superficie y forma una fina película protectora. Esa película se puede teñir y, a continuación, se sella. Mejora la resistencia a la corrosión, la resistencia al desgaste y el aspecto, y añade un pequeño y predecible aumento de espesor.
Entonces, ¿en qué consiste el anodizado en comparación con pintura o galvanizado, y ¿qué debes saber antes de anodizar una pieza o aplicar el acabado a un plano? Esta guía explica cómo funciona el proceso, qué cambios produce en las piezas de aluminio, qué metales y aleaciones se prestan bien al anodizado, y los errores que cometen los compradores al especificarlo.
El aluminio ya se protege por sí mismo. Al exponerse al aire, forma en cuestión de segundos una película natural de tan solo unos pocos nanómetros de grosor. Esta capa de óxido natural frena la oxidación, pero se raya con facilidad y apenas ofrece protección frente a la abrasión.
Cuando la gente pregunta qué es el anodizado del aluminio, la respuesta es que consiste en aprovechar esta reacción natural y controlarla. En lugar de unos pocos nanómetros, el proceso crea una capa de óxido uniforme que se mide en micras, con una estructura que los ingenieros pueden predecir y especificar.
Hay tres aspectos que diferencian este proceso de otros recubrimientos:
La mejor forma de explicar cómo funciona el anodizado es seguir el recorrido de una pieza a lo largo de un ciclo de proceso. Una línea típica consta de seis etapas.
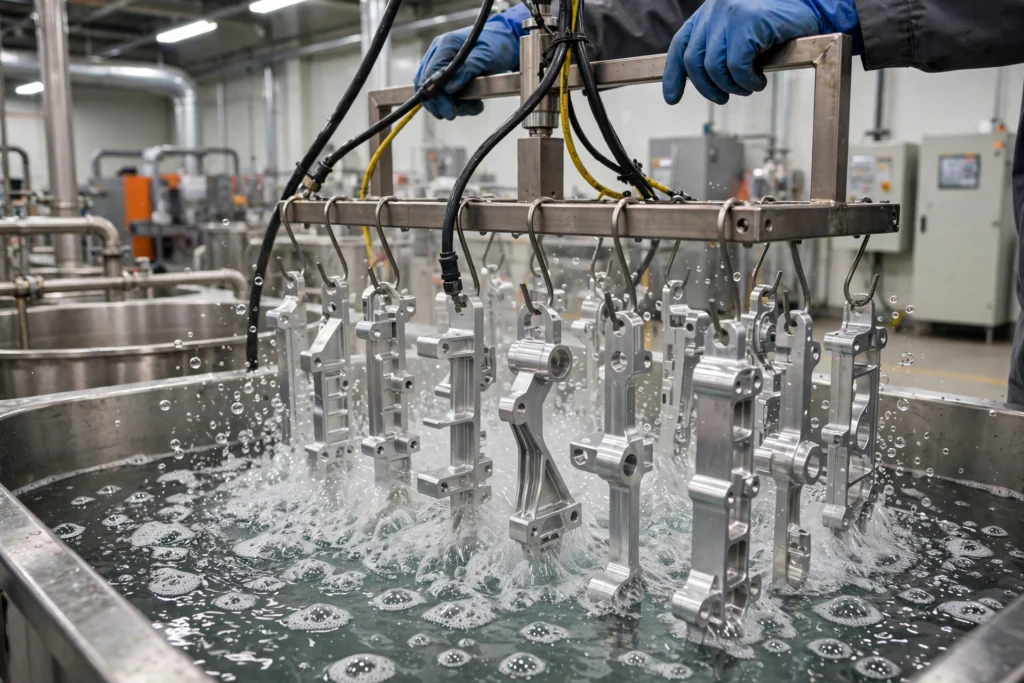
La pieza se desengrasa para eliminar el aceite de mecanizado y las huellas dactilares. Cualquier residuo que quede en este paso se manifestará más adelante en forma de manchas o de un color irregular. Muchos talleres también someten la pieza a un baño alcalino para eliminar la película natural y conseguir una base mate uniforme. Saltarse este paso es la causa más habitual de que las piezas queden con manchas tras el anodizado.
El grabado deja un residuo oscuro denominado «suciedad», compuesto por elementos de aleación que no se disuelven. Se elimina mediante una inmersión en ácido. Algunas piezas estéticas también se someten a un proceso de abrillantado químico para conseguir una mayor reflectividad.
La pieza se coloca en un soporte conductor y se sumerge en la solución electrolítica, que suele ser ácido sulfúrico diluido. La pieza actúa como ánodo, o electrodo positivo, y el depósito alberga el cátodo, el electrodo negativo. Al circular, la corriente libera hidrógeno en el cátodo, mientras que el oxígeno de la superficie de la pieza se combina con el aluminio para formar el recubrimiento. La tensión se aumenta gradualmente para que la capa crezca de manera uniforme. Una línea de tipo II suele funcionar a unos 12-20 voltios, mientras que el recubrimiento duro requiere una tensión mayor a medida que la película se hace más gruesa. La acidez, la temperatura de la solución y la densidad de corriente se controlan, ya que cada uno de estos factores influye en la dureza y el espesor del recubrimiento.
Mientras los poros aún están abiertos, la pieza se puede sumergir en un tinte orgánico o se puede colorear electrolíticamente con sales de estaño o níquel para obtener tonos bronce oscuro y negro que resisten mejor la decoloración en exteriores.
Para sellar los poros, los talleres utilizan agua desionizada caliente, vapor o una solución de acetato de níquel. Un buen sellado hidrata la película, de modo que las aberturas de los poros se hinchan y se cierran. Esto fija el tinte y mejora considerablemente la protección contra la corrosión. Las piezas sin sellar se manchan fácilmente y se corroen más rápido, por lo que siempre hay que indicar si se desea que el taller selle el acabado o lo deje sin sellar para poder pintarlo o pegarlo.
Las piezas se enjuagan, se secan y se comprueba el espesor del recubrimiento, la coincidencia del color y la cobertura. Los puntos de contacto con la rejilla quedan sin recubrimiento, por lo que deben colocarse en superficies no críticas.
El tiempo de permanencia en el tanque y la densidad de corriente determinan el espesor de la capa resultante. Una regla empírica habitual es la «regla del 720»: el espesor del recubrimiento en mils es igual a la densidad de corriente (amperios por pie cuadrado) multiplicada por el tiempo en minutos, dividida entre 720. A 12 amperios por pie cuadrado durante 60 minutos, se obtiene un recubrimiento de aproximadamente 1 mil (0,001 pulgadas). Las películas más gruesas suelen tener un aspecto más oscuro y un tacto más duro, por lo que las piezas de aluminio 6061 que se someten a un proceso de anodizado de recubrimiento duro suelen quedar grises en lugar de transparentes.
¿Qué efectos tiene, en la práctica, el anodizado sobre el aluminio? Modifica cinco aspectos de la pieza.
| Propiedad | ¿Qué cambia? |
|---|---|
| Resistencia a la corrosión | Mucho mejor, sobre todo una vez sellado |
| Resistencia al desgaste | Mejor con el anodizado duro de tipo II, mucho mejor con el de tipo III |
| Aspecto | Transparente, satinado o teñido en muchos colores |
| Conductividad eléctrica | La superficie se vuelve aislante |
| Dimensiones | Cada superficie recubierta crece aproximadamente la mitad del espesor del recubrimiento. |
Los dos aspectos que los ingenieros suelen pasar por alto son la conductividad y las dimensiones.
Dado que la capa anódica es un aislante eléctrico, el aluminio anodizado no puede conectarse a tierra a través de su superficie. De todos modos, los disipadores de calor suelen anodizarse en negro, ya que el acabado oscuro les ayuda a irradiar calor. Si un soporte, una carcasa o un disipador de calor necesita una vía de conexión a tierra, marca esas zonas en el plano para enmascararlas.
El cambio dimensional es previsible, pero real. Aproximadamente la mitad del recubrimiento se forma por debajo de la superficie original y la otra mitad se acumula por encima de ella. Un recubrimiento duro de 0,002 pulgadas aumenta el grosor de cada superficie en aproximadamente 0,001 pulgadas, por lo que el diámetro exterior de un eje aumenta y el diámetro interior se reduce en unos 0,002 pulgadas. Las roscas y los ajustes apretados requieren un margen de tolerancia antes del mecanizado o deben enmascararse.
Entonces, ¿qué aporta el anodizado en general? A cambio de una ligera pérdida de control dimensional, se obtiene una superficie más dura, más duradera y más atractiva que el aluminio sin tratar.
En Estados Unidos, el anodizado del aluminio suele especificarse según la norma MIL-PRF-8625, que en muchos planos todavía figura como MIL-A-8625. Esta norma define tres tipos principales: el anodizado con ácido crómico (Tipo I), el anodizado con ácido sulfúrico (Tipo II) y el anodizado duro (Tipo III).
| Tipo | Electrolito | Espesor habitual | Uso principal |
|---|---|---|---|
| Tipo I | Ácido crómico | Muy fino, entre 0,00002 y 0,0001 pulgadas aproximadamente | Piezas aeroespaciales en las que la resistencia a la fatiga es fundamental |
| Tipo II | Ácido sulfúrico | Entre 0,0002 y 0,001 pulgadas | Protección contra la corrosión y color |
| Tipo III | Baño en frío a altas densidades de corriente | Nominal: 0,002 pulgadas | Resistencia al desgaste y a la abrasión |
Este proceso cromático se desarrolló inicialmente para proyectos de defensa británicos en la década de 1920. Produce una capa muy fina que apenas afecta a la resistencia a la fatiga, lo que lo mantuvo muy utilizado en estructuras aeroespaciales. Hoy en día es menos habitual debido a la normativa medioambiental relativa al cromo hexavalente.
El tipo II es la opción habitual para carcasas, soportes, cajas y piezas de consumo. Ofrece un equilibrio entre protección contra la corrosión, color y coste, y apenas aumenta el grosor.
El tipo III, también denominado «hardcoat», es el proceso que se utiliza para piezas que se deslizan, rozan o están expuestas a la abrasión. Su baño requiere una refrigeración intensa para mantenerse a una temperatura cercana al punto de congelación mientras funciona a alta intensidad.
Algunas líneas especializadas utilizan ácidos orgánicos, como el ácido oxálico, o una mezcla de ácidos, para obtener colores o durezas concretos. Los compradores del sector aeroespacial también pueden consultar la norma AMS 2469 para recubrimientos duros, las normas AMS 2471 y AMS 2472 para películas transparentes y teñidas, y la norma AMS 2482 para recubrimientos duros con PTFE. La norma ASTM B580 se refiere a los acabados anódicos para uso general en ingeniería, y la norma ASTM D3933 se refiere a la anodización con ácido fosfórico previa a la unión adhesiva.
La elección entre los dos tipos más habituales merece una guía propia. Nuestra comparación de Anodizado de tipo II frente al de tipo III aborda en detalle el grosor, el color, el sellado y el coste.
El aluminio es, con diferencia, el metal más utilizado para el anodizado, pero también se pueden anodizar otros metales, como el magnesio, el zinc, el niobio y el tantalio. El acero no se puede anodizar en el sentido habitual, ya que el óxido de hierro (óxido) es suelto y se desprende en escamas, en lugar de actuar como capa protectora. Las piezas de acero deben someterse, en su lugar, a procesos de galvanizado, azulado o pintado.
La elección de la aleación es muy importante en el caso del aluminio. Los elementos de aleación no se comportan de la misma manera que el aluminio puro, por lo que modifican el color y la calidad del recubrimiento:
Si el aspecto es importante, elige la aleación teniendo en cuenta el acabado antes de someterla a anodizado. Nuestra guía sobre el la mejor aleación de aluminio para el anodizado compara las calificaciones habituales, y nuestro Mecanizado CNC de aluminio 6061 Esta guía recoge las opciones más populares para las piezas anodizadas.
¿En qué consiste el anodizado del titanio y en qué se diferencia? Los talleres lo anodizan siguiendo el mismo principio electroquímico, pero el resultado tiene un aspecto y un comportamiento distintos a los del aluminio.
La película que recubre este metal es muy fina y transparente. El color que se aprecia se debe a la interferencia de la luz, el mismo efecto que hace que una burbuja de jabón o una película de aceite parezcan de color. La tensión final determina el grosor de la película, y el grosor determina el color. Las tensiones más bajas producen tonos bronce y azul, mientras que las más altas producen tonos dorado, morado y verde. No se utiliza ningún colorante, por lo que los colores no se desvanecen.
Hay dos razones habituales para este acabado:
La principal limitación es la durabilidad. La película de color es extremadamente fina, por lo que el manejo y la abrasión pueden desgastarla rápidamente.
El anodizado es, por una buena razón, el acabado protector habitual del aluminio, pero no es perfecto.
| Ventajas | Limitaciones |
|---|---|
| Fuerte protección contra la corrosión cuando está sellado | Aporta grosor, lo que influye en los ajustes ceñidos |
| Superficie dura y resistente al desgaste | La superficie pasa a ser aislante de la electricidad |
| No se descascarilla ni se deshoja | Los recubrimientos gruesos pueden reducir la resistencia a la fatiga |
| Amplia gama de colores teñidos | El color puede variar entre lotes y aleaciones |
| Capa fina y uniforme | Algunos tintes se decoloran tras una exposición prolongada a los rayos UV |
| Buena base para pinturas y adhesivos | Las zonas dañadas no se pueden retocar fácilmente |
El anodizado también puede utilizarse como tratamiento previo antes de pintar o pegar, ya que la superficie porosa proporciona a los recubrimientos y adhesivos una gran adherencia.
Nuestra opinión: En la mayoría de las piezas de aluminio mecanizadas, el anodizado sellado de tipo II ofrece el mejor equilibrio entre protección, coste y aspecto. Recurra al tipo III únicamente cuando la superficie requiera realmente resistencia al desgaste, ya que la capa más gruesa es más cara y requiere mayores tolerancias dimensionales.
La mayoría de los problemas relacionados con el proceso de anodizado se originan en el plano, no en la cuba. Estos son los problemas que suelen dar lugar a repaso con mayor frecuencia:
En Precisión Tuowei, anodizamos las piezas como parte del proceso de mecanizado, por lo que el mismo equipo se encarga tanto de las dimensiones como del acabado. Nuestro servicios de anodizado de aluminio Recubrimiento de tipo II para protección contra la corrosión y color, y anodizado duro de tipo III para resistencia al desgaste. Nuestra superficie estándar recién mecanizada, antes del recubrimiento, tiene una rugosidad Ra de aproximadamente 125 µin (3,2 µm), y se puede añadir un tratamiento de granallado para obtener un acabado estético más uniforme.
Si aún estás dudando sobre qué acabado elegir, nuestra guía sobre acabados superficiales para aluminio mecanizado con CNC compara el anodizado con el recubrimiento químico, el recubrimiento en polvo, el galvanizado y otras técnicas. También puedes consultar toda nuestra servicios de acabado de superficies en un solo lugar.
El anodizado es un método para hacer que la superficie del aluminio sea más resistente y más resistente a la corrosión. La pieza se sumerge en un baño ácido mientras se le aplica una corriente eléctrica, lo que da lugar a la formación de una capa protectora dura que pasa a formar parte del propio aluminio.
El anodizado no se descascarilla, pero puede desgastarse con el tiempo debido a la abrasión, a los productos de limpieza alcalinos agresivos o a una exposición prolongada a los rayos UV, que puede hacer que algunos tintes pierdan intensidad. El anodizado duro de tipo III resiste el desgaste mucho mejor que el de tipo II en las piezas que rozan o se deslizan.
No se puede anodizar el acero ni la mayoría de los metales a base de hierro, ya que su óxido es una capa suelta y no una película protectora. El cobre y el latón tampoco son adecuados. El aluminio y el titanio son los materiales que se suelen anodizar con mayor frecuencia para piezas de ingeniería.
Una superficie anodizada es aislante eléctrica, aumenta ligeramente de tamaño y puede presentar diferencias de color entre lotes o aleaciones. Los recubrimientos gruesos también pueden reducir la resistencia a la fatiga. Las zonas dañadas son difíciles de reparar sin tener que decapar y volver a recubrir toda la pieza.
Un acabado anodizado bien sellado puede durar décadas en interiores y muchos años en exteriores. Su vida útil depende del tipo y el espesor del recubrimiento, la calidad del sellado, la elección del colorante y la exposición a la abrasión, la radiación ultravioleta y los productos químicos de limpieza agresivos.