

El óxido negro es un recubrimiento por conversión química que confiere a la superficie de las piezas de acero, acero inoxidable o cobre un color negro uniforme. A diferencia de la pintura o el recubrimiento galvánico, no deposita una capa separada sobre el metal. En su lugar, una reacción química entre la pieza y una solución alcalina transforma la superficie en magnetita (Fe₃O₄), un óxido de hierro estable que forma parte del propio metal.
Respuesta breve: El recubrimiento de óxido negro es un tratamiento superficial fino y de bajo coste que confiere a las piezas de acero un aspecto negro, una protección moderada contra la corrosión, una menor reflexión de la luz y una variación dimensional mínima. Su efecto dimensional suele ser reducido en comparación con los recubrimientos depositados, lo que lo convierte en una opción práctica para componentes de acero mecanizados con CNC que requieren ajustes precisos. Esta guía aborda el proceso de oxidación negra, sus tipos, su comportamiento frente a la corrosión, los materiales compatibles y cómo se compara con otros acabados superficiales para piezas mecanizadas.
El óxido negro se forma mediante una reacción química controlada entre el hierro de la superficie de la pieza y una solución salina oxidante. La reacción da lugar a una fina capa de magnetita (Fe₃O₄) que se une químicamente al metal base.
La diferencia fundamental entre el óxido negro y otros recubrimientos, como el recubrimiento en polvo o la galvanización, es que la capa de óxido se forma a partir del propio metal, en lugar de quedar simplemente sobre su superficie.
Una capa típica de óxido negro aplicado en caliente sobre el acero tiene un espesor de tan solo entre 0,5 y 1,5 micrómetros (entre 0,00002 y 0,00006 pulgadas). Ese espesor es lo suficientemente fino como para mantener las dimensiones de la pieza con una precisión de una fracción de una décima de milésima, razón por la cual el óxido negro es el acabado preferido para piezas de acero mecanizadas con precisión donde cada milésima cuenta.
El color negro proviene de la propia magnetita. Absorbe la luz de forma eficaz, lo que reduce el deslumbramiento. Esa propiedad hace que el óxido negro sea un acabado habitual en armas de fuego, equipos ópticos, instrumentos de medición y cualquier pieza en la que la luz reflejada suponga un problema.
Por sí sola, la capa de magnetita es porosa. Para conseguir una protección eficaz contra la corrosión, la pieza debe sellarse inmediatamente después del ennegrecimiento, normalmente sumergiéndola en aceite, cera o laca. El sellador rellena los poros y crea la barrera anticorrosión propiamente dicha.
Existen tres procesos principales de oxidación negra. Cada uno de ellos utiliza una temperatura de funcionamiento y una composición química diferentes, y cada uno presenta ventajas e inconvenientes en cuanto a la calidad del acabado, la resistencia a la corrosión y el coste.
El óxido negro en caliente es el proceso tradicional y el más utilizado. Se lleva a cabo a unos 141 grados Celsius (285 grados Fahrenheit) en un baño de hidróxido de sodio, nitratos y nitritos.
La alta temperatura provoca una auténtica reacción química. La capa de magnetita resultante es densa, uniforme y está bien adherida al sustrato.
El óxido negro caliente puede especificarse para las clases aplicables de MIL-DTL-13924, la especificación militar estadounidense para el recubrimiento de óxido negro sobre metales ferrosos. El cumplimiento depende del sustrato, los controles del proceso, la inspección y la clase específica indicada en el plano.
Las desventajas son el coste energético, la manipulación de la solución cáustica caliente y el tratamiento de las aguas residuales. Los productos químicos del baño son alcalinos y deben eliminarse de forma adecuada.
Los procesos a temperatura media se llevan a cabo a unos 100-120 grados Celsius (220-250 grados Fahrenheit). En ellos se utilizan mezclas químicas patentadas que producen una capa de magnetita similar a la del proceso en caliente, pero a una temperatura de funcionamiento más baja.
El óxido negro a temperatura media reduce el consumo de energía y resulta algo más fácil de manejar en talleres pequeños. El acabado puede alcanzar una calidad similar a la del óxido negro a alta temperatura, aunque muchas especificaciones siguen exigiendo explícitamente el proceso a alta temperatura.
El óxido negro en frío es un proceso que se lleva a cabo a temperatura ambiente y que deposita un compuesto de cobre y selenio sobre la superficie, en lugar de convertir el hierro en magnetita. En sentido estricto, no se trata de un verdadero recubrimiento de conversión de óxido.
El óxido negro en frío es económico y fácil de aplicar, lo que lo hace muy popular para lotes pequeños y piezas no críticas. Sin embargo, no cumple con la norma MIL-DTL-13924 y su adherencia y resistencia a la corrosión son inferiores a las del proceso en caliente. Además, se desgasta con mayor facilidad durante la manipulación o el contacto.
| Característica | Óxido negro caliente | Temperatura media | Óxido negro en frío |
|---|---|---|---|
| Temperatura del baño | Entre 140 y 150 °C (284–302 °F) | Entre 100 y 120 °C (212–248 °F) aproximadamente | Temperatura ambiente |
| Química | Sales alcalinas oxidantes calientes | Sales patentadas para bajas temperaturas | Compuestos típicos de cobre y selenio |
| Recubrimiento de conversión auténtico | Sí; magnetita en metales ferrosos | Sí; magnetita en metales ferrosos | Normalmente no; capa de ennegrecimiento depositada |
| MIL-DTL-13924 | Es posible si el proceso y las pruebas especificadas cumplen los requisitos | Comprobar los requisitos del proceso y la certificación de los proveedores | En general, no cumple con los requisitos |
| Adhesión | Suele ser resistente cuando se procesa correctamente | Suele ser resistente cuando se procesa correctamente | Más variable; puede desprenderse |
| Resistencia a la corrosión | Limitado sin aceite ni sellador | Limitado sin aceite ni sellador | A menudo es menor; depende del sellador |
| Repercusión dimensional | Muy pequeño; comprueba las tolerancias | Muy pequeño; comprueba las tolerancias | Muy pequeño; comprueba las tolerancias |
| Coste relativo | Moderado | Moderado | A menudo más bajo |
Para las piezas mecanizadas con CNC que deben cumplir con las indicaciones de un plano o una especificación militar, el óxido negro en caliente es la opción habitual. El óxido negro en frío es aceptable para prototipos, utillaje interno o piezas en las que el aspecto es más importante que el rendimiento.
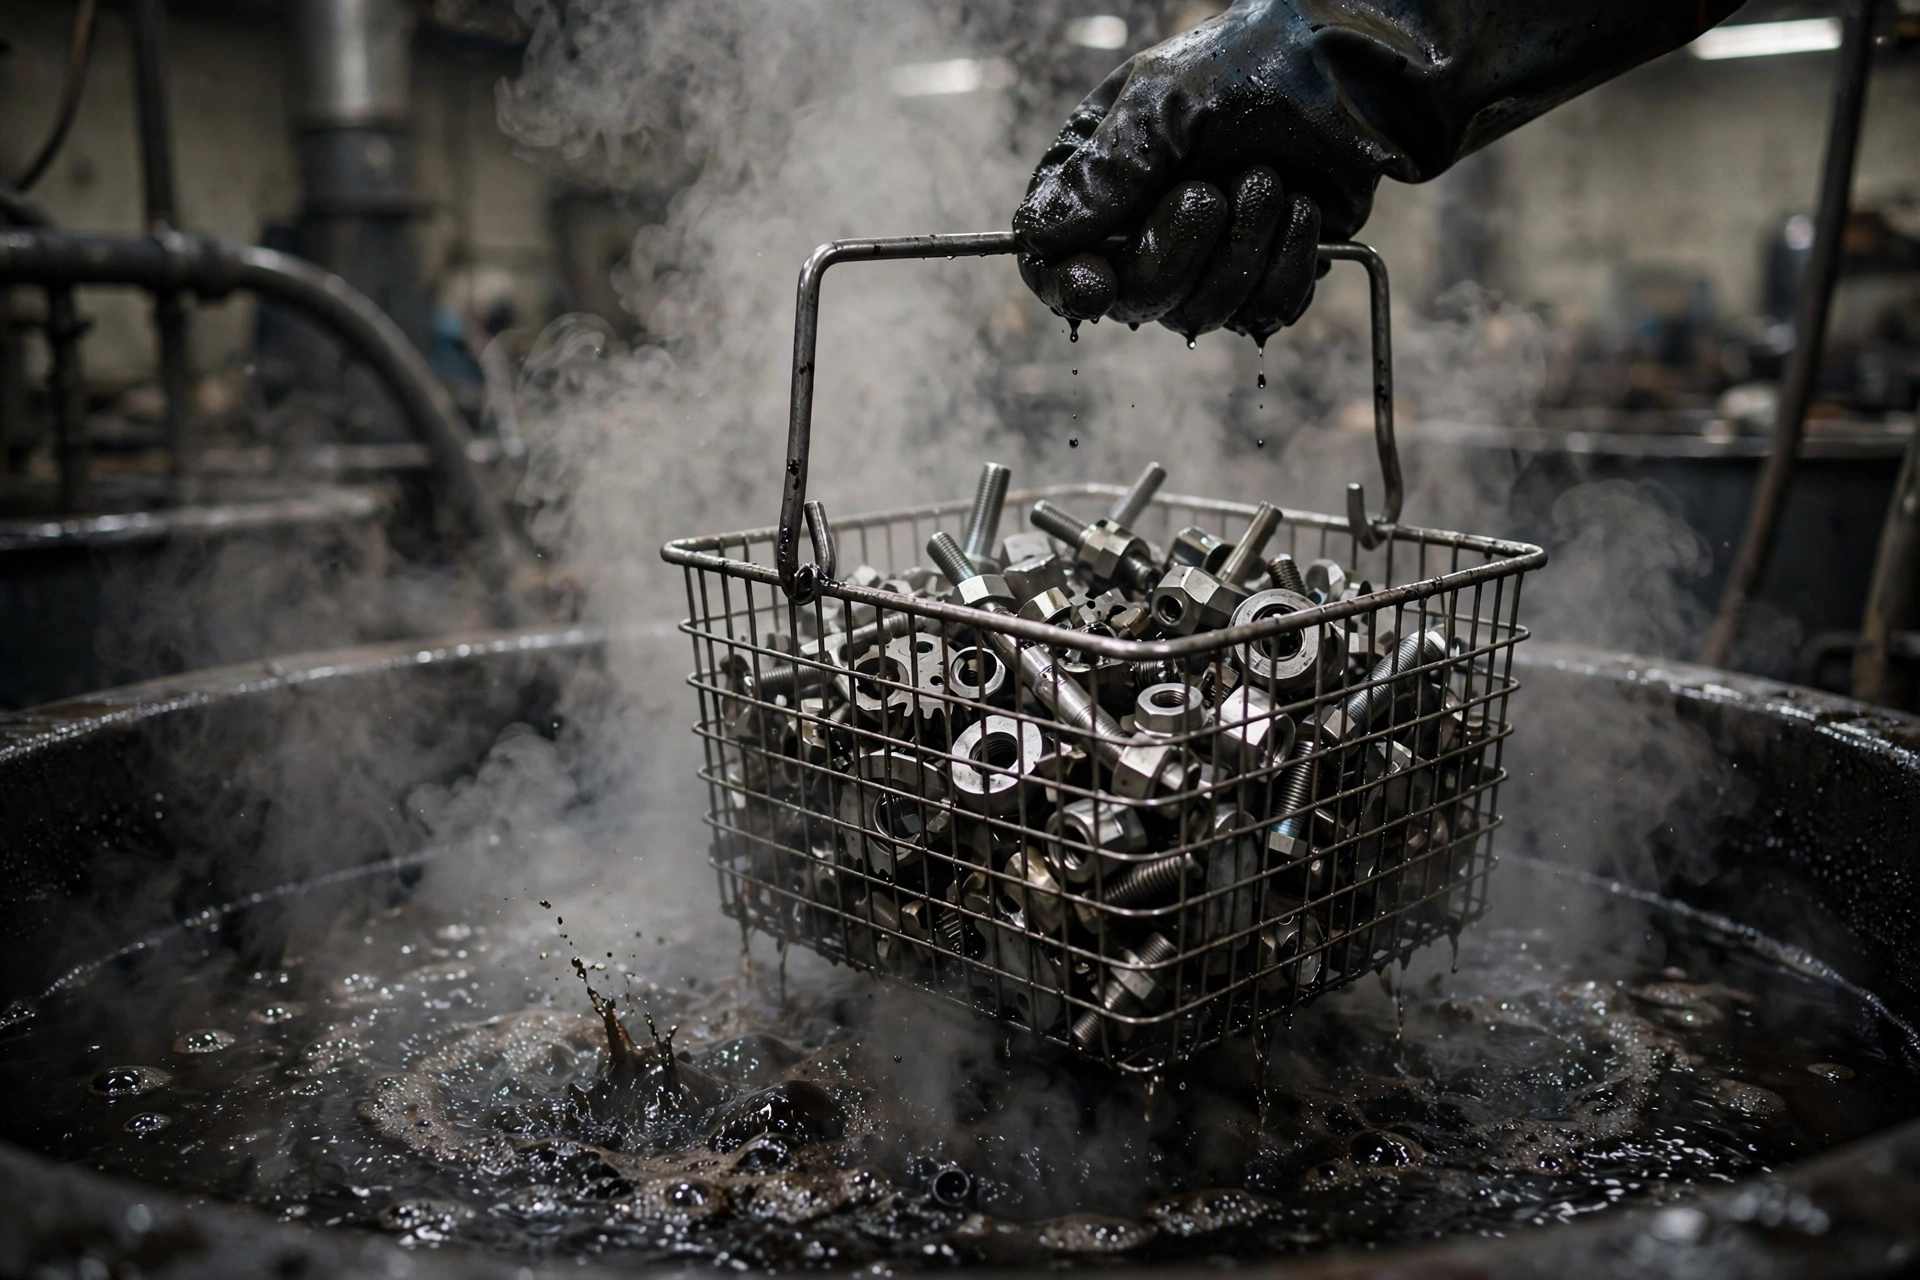
El proceso de oxidación negra en caliente del acero sigue una secuencia constante. Cada paso es importante, ya que la contaminación o un enjuague inadecuado provocan un acabado manchado, una mala adherencia o la aparición prematura de óxido.
Servicio de acabado con óxido negro de Tuowei sigue esta secuencia con controles de calidad durante el proceso en cada paso.
Sí, el óxido negro puede oxidarse si falta el sellador, si está desgastado o si se ha aplicado incorrectamente. Este es el error más común que se comete al hablar de este acabado.
La capa de magnetita en sí misma es estable y no se descascarilla ni se desprende, pero es porosa. Sin un sellador, la humedad penetra en el acero de base a través de los poros y la corrosión comienza por debajo. El óxido negro suele ofrecer una resistencia limitada a la niebla salina en comparación con los recubrimientos protectores de alta resistencia. Se deben comunicar los resultados de la norma ASTM B117 únicamente para el sustrato, el pretratamiento, el sellador, la especificación del recubrimiento y el criterio de fallo sometidos a ensayo; la norma define un método de ensayo, no un número garantizado de horas de protección.
El recubrimiento de zinc y los sistemas de recubrimiento en polvo debidamente especificados pueden ofrecer una protección contra la corrosión considerablemente mayor, pero el número exacto de horas en la prueba de niebla salina depende del espesor, el pretratamiento, la capa de acabado o la pasivación, y del punto final de la prueba especificado. El óxido negro no constituye una barrera eficaz contra la corrosión. Se trata de un acabado protector y estético ligero, más adecuado para piezas que funcionan en entornos controlados o que se lubrican regularmente.
Las piezas que se vayan a almacenar o enviar necesitan un aceite anticorrosivo más denso o un embalaje con VCI (inhibidor volátil de la corrosión). Las empresas especializadas en acabados de óxido negro suelen ofrecer ambas opciones.
La resistencia a la corrosión del óxido negro es adecuada cuando la pieza:
No es adecuado cuando la pieza está expuesta a la intemperie, a la niebla salina, a una humedad elevada o a productos químicos corrosivos durante largos periodos de tiempo.
La tabla siguiente compara el óxido negro con otros acabados habituales para piezas de acero y aluminio mecanizadas con CNC.
| Finalizar | Sustratos habituales | Comportamiento frente a la corrosión | Repercusión dimensional | Coste relativo |
|---|---|---|---|---|
| Óxido negro (aceitado) | Aceros aplicables | Depende del sellador y de la prueba | Muy pequeño; comprueba las tolerancias | Bajo |
| Recubrimiento de fosfato (aceitado) | Acero | Depende del fosfato y del petróleo | Varía según la clase de recubrimiento | Bajo |
| Galvanizado con zinc | Acero | Depende del espesor y de la pasivación | Espesor especificado del recubrimiento | Medio |
| Níquel químico | Acero, aluminio, cobre | Depende del depósito y de la prueba | Espesor especificado del recubrimiento | Más alto |
| Recubrimiento en polvo | Acero, aluminio | Depende del pretratamiento y del sistema | Espesor especificado de la película seca | Medio |
| Anodizado de tipo II | Aluminio | Depende de la aleación y del sellado | Espesor de óxido especificado | Medio |
| Conversión con cromato | Aluminio | Depende del proceso y de la clase | Capa de conversión delgada | Bajo |
El óxido negro suele elegirse por su mínima variación dimensional y su aspecto oscuro y uniforme, pero su resistencia a la corrosión depende en gran medida del tratamiento complementario. Es recomendable elegir el acabado en función de las tolerancias del plano, el entorno y los requisitos de ensayo, en lugar de basarse únicamente en una clasificación genérica.
Sí, el acero inoxidable puede someterse a un tratamiento de óxido negro, pero requiere una composición química diferente a la del acero al carbono. El proceso alcalino en caliente estándar para el acero al carbono no funciona con el acero inoxidable, ya que la capa de óxido de cromo de este último impide que se produzca la reacción.
El óxido negro del acero inoxidable se obtiene mediante un proceso patentado a base de ácido que crea una superficie oscura y uniforme. Es menos habitual que el óxido negro del acero al carbono y son menos las empresas de acabados que lo ofrecen, pero constituye una opción viable cuando se necesita un acabado negro en piezas de acero inoxidable sin añadir un recubrimiento depositado.
La norma MIL-DTL-13924 especifica cuatro clases de procesos de oxidación negra para los metales ferrosos aplicables. Estas clases describen la química del proceso y la aplicabilidad del material, y no cuatro familias distintas de acero, cobre y zinc:
| Clase | Metal común |
|---|---|
| Clase 1 | Proceso de oxidación alcalina para hierro forjado, fundido y maleable, así como para aceros al carbono y de baja aleación |
| Clase 2 | Proceso de oxidación alcalina para determinados aceros resistentes a la corrosión |
| Clase 3 | Proceso de oxidación con sales fundidas para aceros resistentes a la corrosión |
| Clase 4 | Proceso de oxidación alcalina para aceros resistentes a la corrosión, incluidas determinadas calidades de la serie 300 |
En el caso del acero inoxidable mecanizado con CNC, selecciona la clase según la norma MIL-DTL-13924 en función del tipo exacto de acero y del proceso homologado, y confirma la especificación y las capacidades actuales con el encargado del acabado antes de dar por finalizado el plano. No des por sentado que la Clase 2 abarca todas las aleaciones de acero inoxidable.
El cobre y el latón pueden someterse a tratamientos especializados de ennegrecimiento, pero no se trata de tratamientos para metales ferrosos según la norma MIL-DTL-13924 Clase 3. La composición química convencional del óxido negro para acero no es adecuada para el aluminio; el anodizado negro o el recubrimiento en polvo negro son alternativas habituales.
El óxido negro se utiliza ampliamente en diversos sectores en los que se requiere un acabado negro, una reducción del reflejo, una protección moderada contra la corrosión o la conservación de las dimensiones.
La mayoría de los componentes de las armas de fuego se someten a un tratamiento de óxido negro en caliente para reducir los reflejos y protegerlos contra la corrosión leve por manejo. El acabado cumple con la norma MIL-DTL-13924, Clase 1, para receptores, cañones y gatillos de acero al carbono.
El óxido negro se utiliza en elementos de fijación, engranajes, ejes y componentes internos del motor. Reduce el agarrotamiento entre superficies de acero en contacto y proporciona una base para la retención de aceite, lo que favorece la lubricación en los conjuntos móviles.
En el caso de los herrajes y herramientas de acero no críticos, el óxido negro ofrece un acabado económico que cumple con las especificaciones militares sin añadir un espesor apreciable. Máquinas Tuowei componentes aeroespaciales con tolerancias estrictas, en las que el óxido negro conserva las dimensiones tal y como quedaron tras el mecanizado.
Las brocas, los machos, las llaves, los calibres y los bloques de calibración suelen someterse a un tratamiento de óxido negro. La superficie oscura reduce los reflejos y permite apreciar los signos de desgaste, lo que ayuda a los operarios a detectar a tiempo el desgaste de las herramientas.
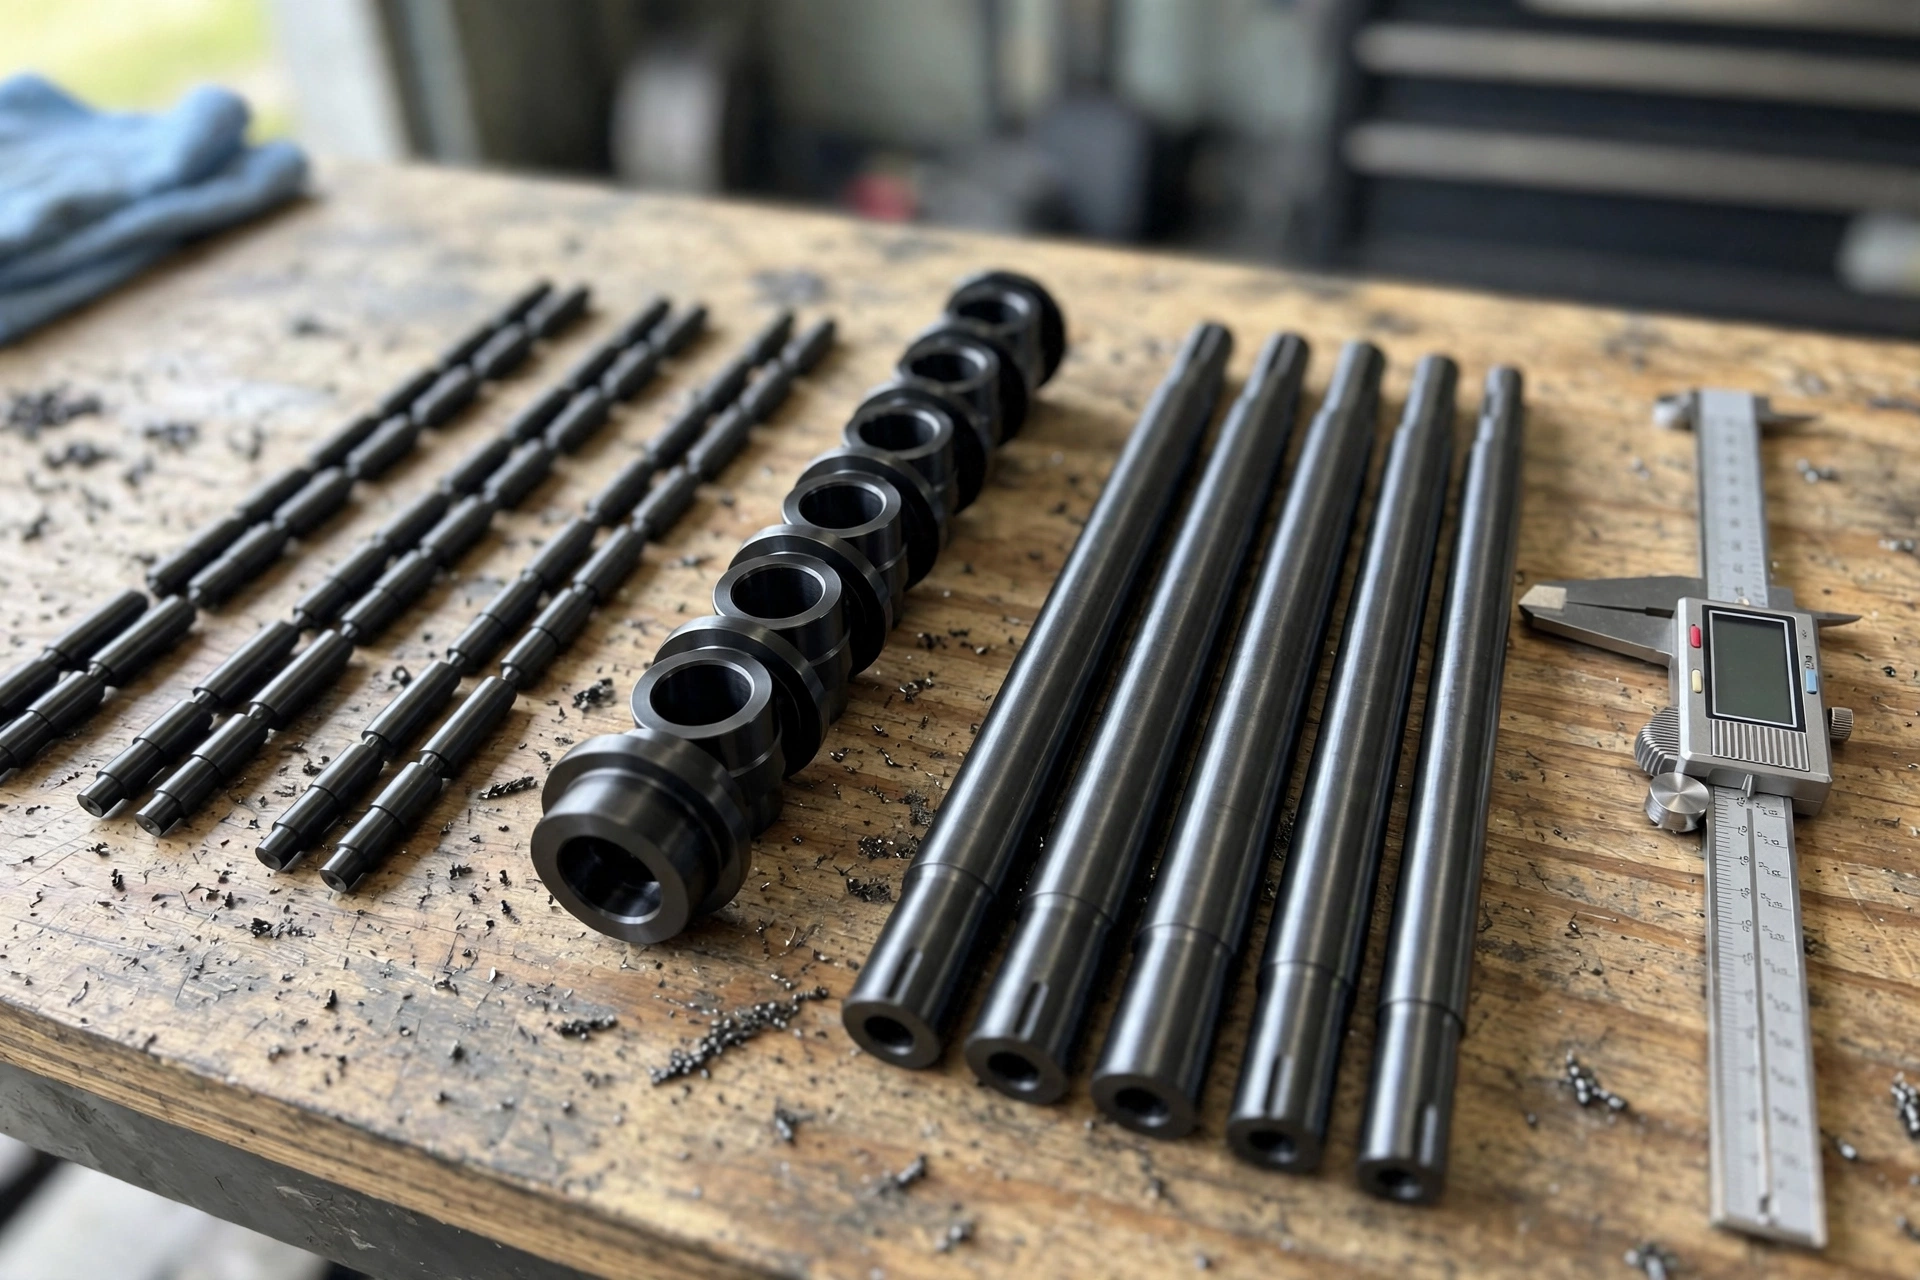
Cualquier pieza de acero que deba respetar una tolerancia de más o menos 0,001 pulgadas, o incluso más ajustada, se beneficia de un acabado que prácticamente no añade material. El óxido negro es el acabado más utilizado para pasadores, casquillos, ejes, espaciadores y elementos de posicionamiento en accesorios de acero.
El óxido negro resulta adecuado cuando la aplicación cumple los siguientes requisitos:
No tiene sentido cuando la pieza está expuesta a la intemperie o a productos químicos agresivos, o cuando se requiere una resistencia a la corrosión medida en cientos de horas de ensayo de niebla salina. En esos casos, el recubrimiento de zinc, niquelado químico, el recubrimiento en polvo o una combinación de acabados es la mejor opción.
For aluminum parts specifically, black oxide is not an option. Instead, look at black Type II anodizing or black powder coat, both of which Tuowei offers as standard finishes for CNC machined aluminum parts.
La principal desventaja es su limitada resistencia a la corrosión, especialmente cuando falta la protección adicional que aportan el aceite o la cera, o cuando esta se desgasta. Los resultados de las pruebas de corrosión varían en función del sustrato y del sellador, por lo que no se debe dar por sentada una vida útil universal en la prueba de niebla salina. Además, el óxido negro no aumenta de forma significativa la dureza del metal base ni su resistencia a la abrasión.
El óxido negro aplicado en caliente se une químicamente al metal, por lo que no se astillará, descascarillará ni se desprendirá en condiciones normales de uso. Con el tiempo, puede desgastarse en las superficies de contacto, sobre todo si no se lubrican. Para las piezas que se deslizan o rozan contra otras superficies, un acabado más duro, como el níquel químico o el cromo duro, resulta más duradero.
Un acabado de óxido negro aplicado en caliente y correctamente no se desprende al frotarlo. El óxido negro aplicado en frío, por el contrario, puede manchar o transferirse a un paño blanco, ya que se trata de un compuesto depositado y no de un verdadero recubrimiento de conversión. Si le preocupa que se desprenda al frotarlo, especifique el óxido negro aplicado en caliente y confirme que el proceso cumple con la norma MIL-DTL-13924.
El óxido negro estándar con un sellador a base de aceite no se considera apto para uso alimentario, ya que el aceite en sí no es de calidad alimentaria. Algunos fabricantes ofrecen selladores de calidad alimentaria o acabados de cera seca para las piezas con óxido negro que se utilizan en equipos de procesamiento de alimentos. Confirma el tipo de sellador con el encargado del acabado si la pieza va a entrar en contacto con alimentos.
El óxido negro recibe varios nombres dependiendo del sector y del metal base. Entre las denominaciones más comunes se encuentran «ennegrecimiento», «azulado», «ennegrecimiento en caliente», «ennegrecimiento alcalino» y «ennegrecimiento químico». En las piezas de cobre, a veces se denomina «óxido de cobre» o «recubrimiento de CuO». Técnicamente, el azulado de armas utiliza una composición química ligeramente diferente (dióxido de selenio o cloruro férrico) y produce un óxido distinto, pero ambos términos se utilizan indistintamente en el lenguaje común.





