
¿Necesitas soluciones de mecanizado especializadas? El equipo de Tuowei Precision está a tu disposición para ayudarte con todas tus necesidades de fabricación. ¡Ponte en contacto con nosotros hoy mismo para solicitar un presupuesto para tus proyectos actuales o futuros!
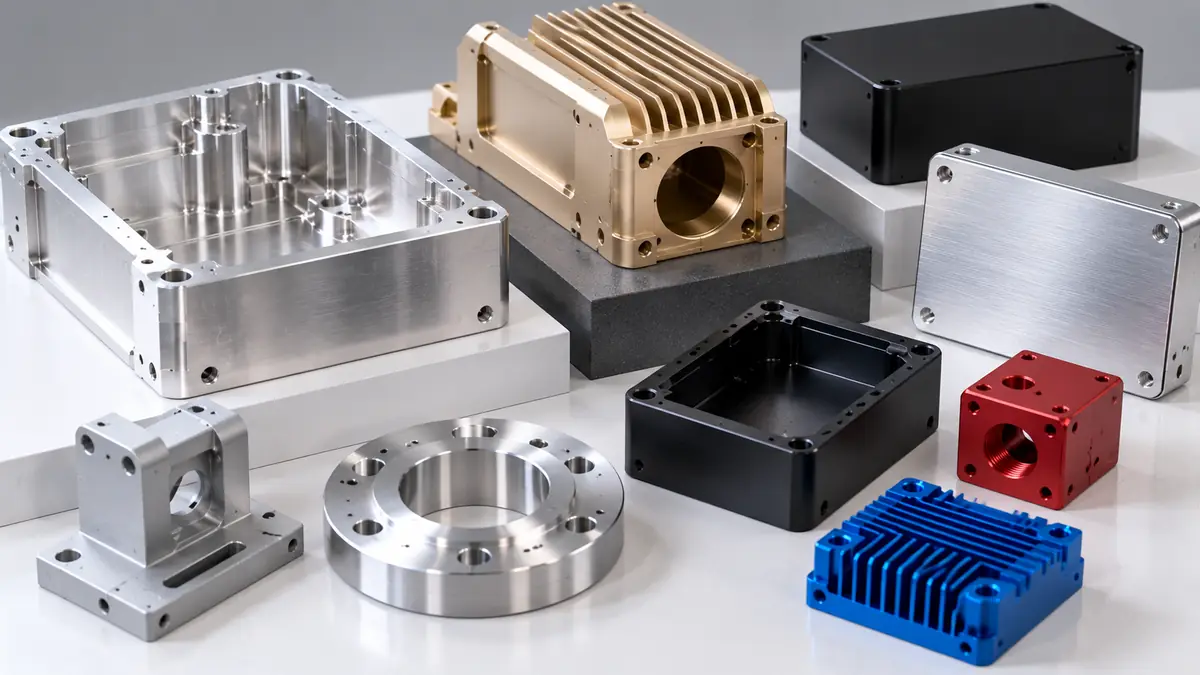
Los acabados superficiales más habituales para el aluminio mecanizado con CNC son: acabado tal cual, granallado, anodizado, recubrimiento de conversión con cromato (Chem Film), recubrimiento en polvo y niquelado químico. Cada uno de ellos cumple una función diferente. El anodizado protege y da color a la pieza; el chem film protege y mantiene la conductividad eléctrica; el granallado solo modifica el aspecto; y el recubrimiento en polvo y el niquelado añaden capas funcionales más gruesas.
Respuesta breve: Para la mayoría de las piezas de aluminio, el anodizado de tipo II es el mejor acabado en todos los aspectos: ofrece una buena protección contra la corrosión, una amplia gama de colores y solo un ligero cambio dimensional. Opta por el recubrimiento químico cuando la superficie deba seguir siendo conductora, por el recubrimiento duro de tipo III para resistir el desgaste, por el recubrimiento en polvo para obtener una protección de color de gran espesor y por el granallado antes del anodizado para conseguir un aspecto mate uniforme.
Esta guía compara cada acabado en cuanto a protección, aspecto, conductividad, variación dimensional y coste, y a continuación explica cómo elegir y especificar uno.
| Finalizar | Para qué sirve | Efecto dimensional | ¿Es conductor de la electricidad? | Mira | Coste relativo |
| Tal y como se ha mecanizado | Sin añadidos; se aprecian las marcas de las herramientas | Ninguno | Sí | Metálico con marcas de herramientas | Mínimo |
| Granallado | Textura uniforme y mate, que disimula las marcas de las herramientas | Muy pequeño; los bordes se difuminan | Sí | Acabado satinado mate uniforme | Bajo |
| Cepillado o pulido | Veta direccional o brillo | Muy pequeño | Sí | Acabado satinado o brillante | Bajo a medio |
| Anodizado de tipo II | Protección contra la corrosión, colores teñidos | Ligero crecimiento | No (aislante) | Transparente o de color | Medio |
| Recubrimiento duro de tipo III | Resistencia al desgaste y a la abrasión | Un mayor crecimiento | No (aislante) | De gris a bronce oscuro, tintes oscuros | Más alto |
| Recubrimiento químico (conversión con cromato) | Protección contra la corrosión, base de pintura | Insignificante | Sí (Clase 3) | Transparente, dorado o iridiscente | Bajo |
| Recubrimiento en polvo | Capa protectora gruesa y de color | El más grueso | No (aislante) | Cualquier color, desde mate hasta brillante | Medio |
| Níquel químico | Recubrimiento metálico duro y uniforme | Espesor uniforme y especificado | Sí | Níquel brillante a semibrillante | Más alto |
En los apartados siguientes se explican cada una de estas opciones de acabado del aluminio, incluidas las excepciones.
Hay dos términos que se confunden. Rugosidad superficial es la textura que deja el mecanizado, que suele medirse como Ra, la altura media de los picos y los valles. Acabado de superficies ¿Se le aplica algún tratamiento a la pieza tras el mecanizado: granallado, recubrimiento o galvanizado?.
Están relacionados con todos los acabados superficiales del aluminio. La mayoría de los recubrimientos siguen la textura subyacente, por lo que un acabado anodizado transparente sobre una superficie rugosa sigue teniendo un aspecto rugoso.
El acabado estándar «tal como se ha mecanizado» de Tuowei es de aproximadamente 125 µin Ra (3,2 µm), con marcas visibles de la herramienta. Esto es adecuado para la mayoría de las piezas funcionales. Se pueden conseguir acabados mecanizados más lisos con pasadas adicionales, pero estas requieren más tiempo, por lo que solo deben especificarse cuando la superficie sirva de junta, se deslice o quede a la vista.
Las opciones más sencillas de acabado del aluminio solo modifican la textura de la superficie.
Tal y como se ha mecanizado significa que la pieza se envía tal y como sale de la máquina, tras el desbarbado. Es la opción más económica y mantiene todas las dimensiones exactamente como se cortaron. La desventaja es que el aluminio sin tratar solo forma una fina capa de óxido natural, por lo que se rayará y perderá brillo con la manipulación, y se corroerá en entornos hostiles.
Granallado Pulveriza pequeñas perlas de vidrio sobre la superficie para crear una textura satinada y mate uniforme. Oculta las marcas de las herramientas y los pequeños arañazos causados por la manipulación, por lo que se suele aplicar antes del anodizado en piezas estéticas. Por sí solo, no aporta ninguna protección. El granallado puede suavizar los bordes afilados y modificar ligeramente los detalles muy finos, por lo que hay que enmascarar las superficies de sellado y los orificios de precisión.
Cepillado Presenta una veta recta y direccional, por lo que se utiliza a menudo en paneles a la vista. Pulido Produce una superficie brillante y reflectante, pero requiere mucho trabajo y se notan todos los arañazos posteriores. Gimnasia acrobática Por su parte, el acabado por vibración redondea los bordes y alisa muchas piezas pequeñas a la vez, aunque a costa de un menor control sobre las superficies individuales.
Nuestra opinión: para cualquier pieza de aluminio que requiera un acabado estético, se recomienda especificar el granallado antes del anodizado. Es un proceso económico y elimina la mayor parte de las variaciones que hacen que las piezas anodizadas presenten un aspecto irregular de un lote a otro.
El anodizado transforma la superficie del aluminio en una capa dura de óxido de aluminio, que se forma a partir del propio metal en lugar de aplicarse sobre él. Es el acabado más utilizado para el aluminio mecanizado.
La norma estadounidense aplicable es la MIL-PRF-8625, disponible a través del Departamento de Defensa (DoD). Base de datos ASSIST. Hay dos tipos que son importantes para la mayoría de las piezas mecanizadas:
El anodizado aísla la superficie, por lo que es necesario enmascarar los puntos de conexión a tierra. La aleación también influye en el color: la 6061 ofrece el resultado más uniforme, mientras que la 7075 y la 2024 pueden presentar un aspecto más oscuro o menos uniforme en tintes transparentes y claros.
El recubrimiento de conversión al cromato, también denominado «chem film» o conocido por su nombre comercial «Alodine», es una fina capa de conversión química que se aplica sumergiendo la pieza en una solución. Protege contra la corrosión, proporciona una base excelente para la pintura y la imprimación y, a diferencia del anodizado, mantiene la conductividad eléctrica de la superficie.
En EE. UU., esto se especifica en la norma MIL-DTL-5541, que clasifica los recubrimientos por tipo y clase:
El tipo de cromo tiene más importancia que antes. El cromo hexavalente es una de las sustancias sujetas a restricciones por parte de la UE Directiva RoHS, que establece un límite máximo de 0,11 TP3T en peso en materiales homogéneos para equipos eléctricos y electrónicos. Si su producto debe cumplir con la normativa RoHS, especifique la norma MIL-DTL-5541 Tipo II. Las normas y exenciones pueden cambiar, por lo que debe confirmar los requisitos vigentes para su mercado antes del lanzamiento.
Los recubrimientos de tipo I suelen tener un color dorado o iridiscente. Los recubrimientos de tipo II suelen ser transparentes o de color azul claro, lo que sorprende a los compradores que esperan el aspecto dorado tradicional. El recubrimiento es muy fino, por lo que su efecto sobre las dimensiones es insignificante, pero también es más blando y menos resistente al desgaste que el anodizado.
Tuowei ofrece revestimiento de conversión al cromato en piezas de aluminio.
El recubrimiento en polvo consiste en aplicar un polvo de polímero seco mediante un proceso electrostático y, a continuación, curarlo en un horno hasta obtener una capa continua y coloreada. Es resistente, está disponible en casi cualquier color y resulta ideal para piezas expuestas a la intemperie o al desgaste por el manejo.
Además, es el más grueso de los acabados habituales del aluminio, lo que lo convierte en una mala opción para elementos con tolerancias ajustadas. Normalmente se enmascaran las roscas, los orificios, las superficies de acoplamiento y los puntos de conexión a tierra. Los bordes afilados presentan un recubrimiento más fino, por lo que los radios de borde pequeños ayudan a que el recubrimiento dure más. En el aluminio, un recubrimiento de conversión u otro pretratamiento bajo el polvo mejora la adherencia y la resistencia a la corrosión.
La pintura fresca sigue unas normas similares. Para garantizar una coincidencia precisa del color entre las distintas piezas, especifica un estándar de color, como un número RAL, y aprueba una muestra antes de la producción.
El níquel químico consiste en el recubrimiento químico de una aleación de níquel y fósforo, sin corriente eléctrica, por lo que se consigue un espesor muy uniforme incluso en el interior de orificios y sobre formas complejas. Aporta dureza, resistencia al desgaste y soldabilidad, y mantiene la conductividad de la superficie.
ASTM B733 clasifica el níquel químico según su contenido en fósforo:
| Rango de fósforo | Características principales |
| Inferior (1 a 31 TP3T P) | Microcristalino; se utiliza en aplicaciones en las que la soldabilidad y la conductividad son importantes |
| Bajo (de 2 a 41 TP3T P) | Elevada dureza tras el recubrimiento (de 620 a 750 HK100) para una mayor resistencia al desgaste |
| Medio (de 5 a 91 TP3T P) | La opción más versátil para la resistencia al desgaste y a la corrosión |
| Alto (por encima de 10% P) | La mejor resistencia a la niebla salina y a los ácidos; no magnético por encima de 11,21 TP3T P |
El recubrimiento de aluminio requiere un pretratamiento especial, normalmente una etapa de zincado, para que el níquel se adhiera. Esto supone un riesgo y un coste adicionales para el proceso, por lo que el níquel químico se elige cuando se necesitan sus propiedades específicas, y no como acabado superficial general para el aluminio. Otros acabados electroquímicos, como el estaño o la plata para contactos eléctricos, son posibles en el aluminio, pero menos habituales.
Las listas de acabados de los proveedores suelen abarcar todos los metales que mecanizan, por lo que algunas opciones simplemente no son aplicables al aluminio:
La lista de acabados de Tuowei incluye el óxido negro y el electropulido para sus piezas de acero y acero inoxidable. En cuanto a las piezas de aluminio, puede elegir entre los acabados de aluminio mecanizado que figuran en la tabla comparativa anterior.
Aquí es donde el acabado de las piezas de aluminio influye en el mecanizado. La norma MIL-PRF-8625 establece que cada superficie anodizada aumenta su grosor en aproximadamente la mitad del espesor del recubrimiento. En el caso de un recubrimiento de tipo III con un espesor nominal de 0,002 pulgadas, esto supone aproximadamente 0,001 pulgadas por superficie, o unos 0,002 pulgadas en un diámetro: los orificios se encogen, los ejes aumentan de tamaño y las roscas se aprietan.
| Finalizar | Directrices de planificación |
| Tal y como se ha mecanizado | Sin cambios |
| Granallado | Insignificante, pero la máscara se ajusta con precisión a las caras y los orificios |
| Película de Chem | Insignificante para la mayoría de las tolerancias |
| Anodizado de tipo II | Pequeño; comprueba las roscas finas y los ajustes de precisión |
| Anodizado de tipo III | Aproximadamente la mitad del espesor del recubrimiento por superficie; hay que tenerlo en cuenta en el mecanizado |
| Níquel químico | Uniforme y conforme a las especificaciones; la máquina produce piezas de dimensiones inferiores a las previstas debido al espesor del recubrimiento |
| Recubrimiento en polvo | El más grueso; enmascara todos los ajustes, roscas y caras de referencia |
Una regla práctica para todos los acabados del aluminio mecanizado: incluye una nota en el plano indicando si las dimensiones se refieren a antes o después del acabado. Esa simple nota evita la mayoría de las discusiones sobre las piezas recubiertas.
La conductividad es uno de los requisitos que más se pasan por alto a la hora de elegir los acabados superficiales del aluminio. Muchas piezas de aluminio deben conducir la corriente: conexiones a tierra del chasis, cajas con blindaje contra interferencias electromagnéticas y soportes para conectores. Tanto el anodizado como el recubrimiento en polvo son aislantes, por lo que no pueden utilizarse en superficies de contacto sin enmascarar previamente.
Las soluciones habituales:
Para electrónica de consumo En las carcasas, lo habitual es el segundo método: un acabado anodizado que aporta estética y protección, con pequeñas almohadillas conductoras para la conexión a tierra.
Los acabados del aluminio suelen aplicarse en capas:
Cada paso adicional supone más trabajo y más tiempo de entrega, y cada uno de ellos requiere instrucciones claras de enmascarado en el plano.
| Si la pieza necesita | Elija | Notas |
| Protección general contra la corrosión y color | Anodizado de tipo II | El valor por defecto para la mayoría de los componentes |
| Un acabado uniforme y estético | Granallado más anodizado de tipo II | Oculta las marcas de las herramientas |
| Resistencia al desgaste en superficies de deslizamiento | Anodizado duro de tipo III | Plan para el crecimiento dimensional |
| Conductividad eléctrica | Recubrimiento químico de clase 3 o níquel químico | El anodizado aísla |
| Cumplimiento de la normativa RoHS con Chem Film | MIL-DTL-5541 Tipo II | El tipo I contiene cromo hexavalente |
| Un acabado de color resistente para exteriores | Recubrimiento en polvo tras el pretratamiento | Ajuste de la mascarilla y hilos |
| Dureza y soldabilidad | Níquel químico | Mayor coste y mayor riesgo en los procesos |
| El menor coste de las piezas internas | Tal y como se ha mecanizado | No se ha añadido ninguna protección |
Nuestra postura: cuando una pieza no presenta requisitos especiales, es preferible optar por el anodizado de tipo II en lugar del recubrimiento en polvo para el aluminio mecanizado. Aporta un espesor mucho menor, permite respetar tolerancias más estrictas y no se descascarilla como puede ocurrir con una capa gruesa de polímero.
Para componentes aeroespaciales, el acabado suele venir determinado por las especificaciones del cliente, por lo que es necesario confirmar el tipo, la clase y la revisión exactos antes de elaborar el presupuesto.
La mayoría de los acabados superficiales del aluminio se realizan mediante procesos por lotes. Las piezas se colocan en bastidores, se tratan y se inspeccionan por lotes, por lo que el acabado añade su propio tiempo de espera además del del mecanizado, y cada acabado adicional en una serie añade otro más. Los costes por lote hacen que el anodizado de unos pocos prototipos pueda costar casi tanto como el de un lote más grande.
El enmascaramiento suele ser la variable más importante. Tapar las roscas y cubrir las caras con cinta adhesiva es un trabajo manual que se cobra por pieza, por lo que el acabado de una pieza con muchas zonas enmascaradas puede resultar más caro que el de una pieza más sencilla con un recubrimiento más grueso. Agrupar en un mismo lote las piezas que comparten el mismo acabado y tratar juntas las piezas de aluminio del mismo color permite reducir tanto los costes como las variaciones de color.
Una descripción detallada de cualquiera de estas opciones de acabado del aluminio elimina las conjeturas:
Tuowei ofrece presupuestos conjuntos para el mecanizado y el acabado a través de su Servicios de mecanizado CNC, de modo que las holguras de enmascaramiento y dimensionales se puedan planificar antes del primer corte.
La mayoría de estos problemas se solucionan con un plano mejor, no con un proceso mejor. Nuestro Servicios de fresado CNC El equipo revisa las especificaciones finales junto con el mecanizado, de modo que los problemas salen a la luz ya en la fase de presupuesto.
La elección entre los distintos acabados superficiales para el aluminio mecanizado con CNC depende, en primer lugar, de la función de la pieza: protección, conductividad, resistencia al desgaste, aspecto o coste. El anodizado de tipo II cubre la mayoría de las necesidades; la película química, la conductividad; el recubrimiento duro, la resistencia al desgaste; y el granallado con perlas, la uniformidad de las piezas estéticas.
Envía tus requisitos de diseño y acabado a Precisión Tuowei, y nuestros ingenieros confirmarán el acabado, el enmascaramiento y las tolerancias dimensionales en su presupuesto. Para conocer el proceso completo de mecanizado, consulte nuestra Guía completa sobre el mecanizado CNC del aluminio.
P: ¿Cuál es el mejor acabado superficial para las piezas de aluminio mecanizadas con CNC?
R: En la mayoría de los casos, el anodizado de tipo II es la mejor opción en general: ofrece una buena protección contra la corrosión, una amplia gama de colores y un cambio dimensional mínimo. Utiliza el «chem film» cuando la superficie deba ser conductora, el recubrimiento duro de tipo III para resistir el desgaste y el granallado antes del anodizado cuando el aspecto sea importante.
P: ¿Cuál es la diferencia entre el anodizado y el recubrimiento químico?
R: El anodizado forma una capa de óxido más gruesa y dura que aísla la superficie y puede teñirse. La película química es un recubrimiento de conversión química mucho más fino que protege contra la corrosión, constituye una buena base para la pintura y mantiene la conductividad eléctrica, pero es más blanda y menos resistente al desgaste que el anodizado.
P: ¿En qué medida altera el anodizado las dimensiones de las piezas?
R: La norma MIL-PRF-8625 establece que cada superficie recubierta aumenta su tamaño en aproximadamente la mitad del espesor del recubrimiento. En el caso del recubrimiento duro de tipo III, con un espesor nominal de 0,002 pulgadas, esto supone aproximadamente 0,001 pulgadas por superficie. El tipo II provoca un menor cambio dimensional, pero las roscas finas y los ajustes de precisión siguen requiriendo una comprobación o un enmascaramiento.
P: ¿El granallado con perlas altera las dimensiones?
R: Solo ligeramente. Crea una textura mate y puede suavizar los bordes afilados, pero no añade ninguna capa protectora. Los orificios de precisión, las superficies de sellado y los detalles finos deben seguir enmascarándose, y el granallado debe indicarse en el plano cuando sea necesario antes del anodizado.
P: ¿Cumple Alodine con la normativa RoHS?
R: Depende del tipo. La película química MIL-DTL-5541 de tipo I contiene cromo hexavalente, cuyo contenido está limitado por la Directiva RoHS de la UE a 0,1% en peso en materiales homogéneos. La película química de tipo II no contiene cromo hexavalente y es la opción habitual para los productos que cumplen la normativa RoHS.

Escrito por Andy, ingeniero de fabricación en TUOWEI Precision. Andy está especializado en mecanizado CNC, fabricación de precisión e ingeniería de producción, y cuenta con experiencia práctica en el apoyo a proyectos que abarcan desde la creación rápida de prototipos hasta la producción a gran escala. Trabaja en estrecha colaboración con los equipos de ingeniería y fabricación para evaluar materiales, tolerancias, procesos de mecanizado y la facilidad de fabricación de los diseños. Sus artículos ofrecen información práctica y con base técnica para ayudar a ingenieros y compradores a tomar mejores decisiones de fabricación, optimizar la eficiencia de la producción y lograr una calidad constante de las piezas. Descubre las soluciones de mecanizado CNC y fabricación a medida de TUOWEI Precision para tu próximo proyecto.
Desde prototipos rápidos hasta la producción a gran escala, Tuowei Precision ofrece un mecanizado CNC fiable, con precisión y uniformidad en cada paso. Empieza tu proyecto hoy mismo.
Manténgase al día sobre el mecanizado CNC real, las tendencias del sector y las perspectivas de producción en Tuowei Precision, pero se instala para permitirle tomar mejores decisiones de producción.





