

作者:林欧文,图威精密工程师 · 2026年11月
压铸 这是一种金属铸造工艺,其原理是在高压作用下将熔融金属注入硬化钢制模具(称为“模”)中。金属在几分之一秒内填满型腔,在冷却的模具壁上凝固,最终形成近乎成品的零件。
大多数压铸件由铝、锌或镁合金制成。那么,压铸最适合用于什么呢?大批量生产。一旦模具制成,机器就能以极小的偏差重复生产同一复杂形状的零件数千次。
简短回答: 压铸工艺是将熔融的有色金属在高压下注入可重复使用的钢制模具中,在金属凝固过程中将其固定,然后将接近净成型的零件从模具中顶出。该工艺适用于中到大批量的复杂、薄壁铝、锌和镁制零件,因为模具成本可以分摊到数千件产品上。
本指南详细介绍了该工艺的逐步操作流程、主要机型的分类、可铸造的合金种类、预期公差范围,以及导致铸件问题的主要设计和采购失误。
每种铸造方法的基本原理都是一样的:将液态金属注入成型的型腔中,然后使其凝固。区别在于模具以及金属的注入方式。
这种压力正是关键所在。它能在金属凝固之前将其压制成薄壁和精细细节,并将金属压在抛光钢面上,这就是铸件表面之所以光滑的原因。
一个模具由两部分组成。盖板模具固定在注塑机的注塑侧,而顶出模具则移动以打开模具并将零件顶出。工程师将这种成品称为“近净形”零件,这意味着它只需很少甚至无需机加工即可达到最终形状。
如果你知道的话 注塑,其原理大家应该都很熟悉:一个由上下两部分组成的钢制模具,快速注塑,冷却阶段,然后顶出。区别在于温度。熔融铝的温度远高于熔融塑料,因此钢材承受的压力要大得多,模具也会更快磨损。
每次冲压都遵循相同的循环。在冷室铝材冲压机上,其运行过程通常如下:
循环时间主要取决于壁厚和合金种类。薄壁锌制零件的循环速度非常快。而厚重的铝制外壳则需要在模具中停留更长时间,以便其较厚的部分凝固。
温度平衡与注射速度同样重要。模具温度过低会导致表面出现冷焊和流痕;温度过高则会引起熔焊,即铝与钢发生熔合,导致在顶出时撕裂零件。大多数早期生产缺陷都可以追溯到这两种情况之一,而非合金本身。
模具本身的制作需要时间。一套新模具需要经过设计和流道模拟、硬质工具钢的数控加工和电火花加工、热处理,然后进行试模。首批样品几乎总是需要对浇口、排气口或顶出机构进行微调,因此请将这一流程纳入您的进度计划中。
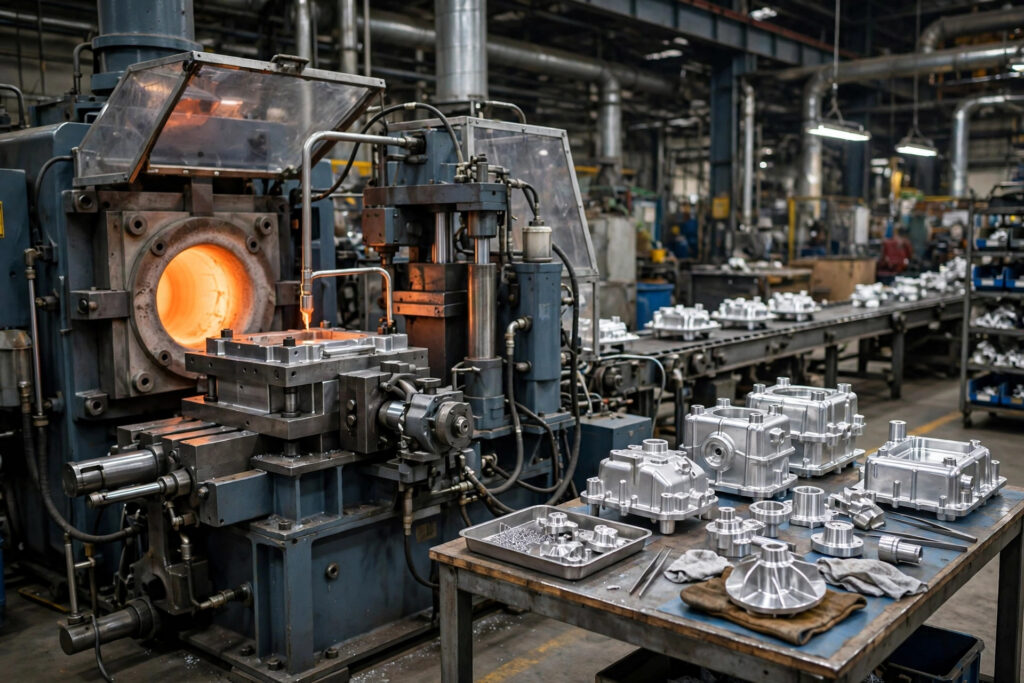
在热室式铸造机中,注射机构(称为“鹅颈”)位于作为设备组成部分的熔金属坩埚内。柱塞的每次冲程都会将金属直接从坩埚推入模具。由于无需舀料步骤,因此铸造周期较短。
问题在于,注塑件需要整天浸泡在熔融金属中。这种方法仅适用于熔点较低且不会腐蚀铁的合金。 锌(熔点约为419 °C(786 °F))是典型的热室金属,此外还有一些镁、铅和锡合金。铝则被排除在外,因为熔融铝会溶解铁制部件。
冷室式注塑机将炉体与注塑部分隔开。每次注塑时,都会将计量好的熔融金属舀入注料套筒中,然后由液压柱塞将其压入模具。虽然这一额外步骤会延长循环时间,但注塑件与高温金属的接触时间很短。
这是铝(熔点约为 660 °C(1,220 °F))以及镁和铜合金的工艺流程。ASTM B85 是美国关于 铝合金压铸件, 指出A360、A380、383、384和A413等合金只能在冷室式机床上生产。
| 特点 | 热室 | 冷室 |
|---|---|---|
| 金属熔炼之处 | 机器内部的一个锅里 | 在另一座熔炉中 |
| 典型合金 | 锌、少量镁、铅、锡 | 铝、镁、铜合金 |
| 循环速度 | 更快 | 较慢(每杯都用勺舀) |
| 典型零件尺寸 | 中小型 | 从小到大 |
| 注塑件的磨损 | 与熔体持续接触 | 每次拍摄的简短接触 |
高压压铸(HPDC)是上述两种机型的统称。 当工程师在未作特别说明的情况下提及“压铸”时,几乎总是指HPDC。其优势在于速度快、壁薄且细节精细。其缺点则源于这种快速、湍流的填充过程:空气和气体容易被困在铸件中,而这种气孔会限制热处理、焊接和气密性。
重力压铸,也称为永久模具铸造,是将金属浇入可重复使用的钢制或铸铁模具中,并利用重力使其充满模具。该工艺不施加注射压力。虽然铸造周期较长,且壁厚必须更厚,但平稳的浇注过程能减少气体的夹带,因此零件通常可以进行热处理以获得更高的强度。
我们的观点是:对于大多数重量在几公斤以下定制零件,采用传统的铝冷室高压气态铸造(HPDC)或锌热室铸造是合适的起点。只有当零件必须进行热处理、焊接或满足严格的泄漏测试要求时,才应转而采用真空铸造、挤压铸造或重力铸造。
该工艺主要针对有色金属合金。钢的熔点高于1,400 °C,而在该温度下,钢制模具本身会在短时间内发生侵蚀,因此铁质零件通常采用砂型或失蜡铸造工艺进行铸造。
| 合金系列 | 常见等级 | 优势 | 注意事项 |
|---|---|---|---|
| 铝质 | A380、ADC12、A360、A413 | 轻便、坚固、导热性好,应用最为广泛 | 气孔率;高硅等级的阳极氧化层呈灰色且斑驳 |
| 锌 | Zamak 3、Zamak 5、ZA-8 | 流动性最佳,壁厚极薄,模具寿命长,非常适合电镀 | 重量约为铝的2.6倍;在持续载荷和高温作用下会发生蠕变 |
| 镁 | AZ91D、AM60B | 最轻的结构用金属,具有良好的电磁干扰(EMI)屏蔽性能 | 需要防腐蚀保护,且熔融处理时需谨慎 |
铝合金压铸是一种冷室工艺,其产量占压铸件总量的绝大部分。A380是一种通用型材料,在强度、可铸性和成本之间取得了平衡。 ADC12 是其日本和中国市场的近似替代品。A360 具有更好的耐腐蚀性和气密性,但更难铸造;而 A413 则适用于薄壁、气密性要求高的零件。
有一项限制值得尽早了解。ASTM B85 标准适用于通用铸件,并明确指出该标准可能未涵盖高负荷或安全关键部件所需的性能及测试要求。如果您的部件属于此类,请在开始制模之前与铸造商商定测试方案。
锌合金适用于热室压铸机,能够填充最薄的壁厚,并能形成最适合电镀的表面,因此适用于小型五金件、连接器及装饰件。当重量是首要考虑因素时,例如笔记本电脑和相机的机身或汽车支架,镁合金是最佳选择。
在 拓维精密 我们生产铝、锌和镁合金铸件,而合金的选择通常取决于零件的重量、壁厚以及所需的表面处理。
铸件公差取决于零件尺寸、合金种类,以及该尺寸是否跨越分型线或移动滑块。位于单个模具半壳内的尺寸最为稳定。北美压铸协会在其出版物中发布了标准公差表和精密公差表, 产品规格标准,而且大多数施法者都是以此为基础进行施法的。
我们产品的典型铸件公差为 压铸服务:
| 压铸类型 | 典型公差 |
|---|---|
| 标准压铸 | ±0.010 英寸(±0.254 毫米) |
| 高精度压铸 | ±0.005 英寸(±0.127 毫米) |
| 复杂部件 | ±0.008 英寸(±0.203 毫米) |
| 大型零件 | ±0.020 英寸(±0.508 毫米) |
比这更精密的特征,例如轴承孔、密封面和螺纹,都是在铸造完成后进行机加工的。直径小于 3 毫米的小圆孔也是在铸造完成后钻孔的,因为薄壁型芯难以承受铝铸造过程中的高温。
我们的建议是:尽可能在所有部位采用铸件公差,仅在功能上确有必要时才标注机加工特征。每一项精度要求,要么需要额外的工具钢加工,要么需要额外的机加工工序。我们的 数控加工服务 按照相同的顺序处理铸件上的二次加工。
| 优势 | 缺点 |
|---|---|
| 生产周期极短,批量生产时单件成本低 | 高昂的初期模具成本和较长的模具交货周期 |
| 复杂形状、薄壁和整体浇铸构件 | 气孔率限制了热处理、焊接以及某些表面处理工艺 |
| 零件之间的重复性良好 | 模具制作完成后的设计变更既耗时又昂贵 |
| 光滑的铸件表面 | 主要限于有色金属合金 |
| 多个零件可以组合成一个铸件 | 工件尺寸受机床夹紧力限制 |
| 溢料和边角料被重新熔炼 | 对于原型或小批量生产而言,通常并不经济 |
其规律很简单。几乎所有的优点都源于钢制模具,而几乎所有的缺点也同样源于此。
这一决定取决于两个问题:你需要多少个零件,以及设计是否已经定型。模具需要一笔较高的前期投入,但后续每个零件的成本较低。并不存在通用的盈亏平衡产量,因为这取决于零件的尺寸、复杂程度、合金材质以及你所对比的替代方案。
一种常见且明智的做法是:先用坯料加工出首批原型件,待测试完成后再转为压铸工艺。 请牢记一个权衡因素:经机加工的6061原型件不会出现气孔或铸造变形,且其性能与铸造的A380不同。应制定计划对首批压铸样品进行妥善验证,而不是假设它们的行为会与原型件相同。
优秀的压铸设计主要在于促进金属的流动并确保零件顺利脱模。
压铸件的大多数问题早在模具加工之前就已经出现了。以下是我们最常遇到的问题:
凡是金属零件需要具有复杂三维几何形状的地方,都会用到压铸件:
铸造是将熔融金属浇注或注入模具的统称。压铸是一种使用可重复使用的淬火钢模并施加高压的铸造工艺。砂型铸造和失蜡铸造每次都会损毁模具,生产速度较慢,更适合制造较大或含铁的零件。
其主要缺点包括模具成本高、模具交货周期长,以及快速注塑过程中空气被困导致的气孔。气孔会限制热处理、焊接和气密性的实现。此外,该工艺主要适用于铝、锌和镁,对于小批量生产而言,通常难以实现经济效益。
是的。与砂型铸造或重力铸造相比,高压压铸能实现更严格的公差和更光滑的表面,并且每次浇铸都能保持一致。典型的铸件公差范围约为±0.005英寸至±0.020英寸,具体取决于尺寸,而关键孔和螺纹则在后续加工中完成。
虽然可以,但效果通常不尽如人意。常见的压铸合金(如A380)含硅量较高,这会导致阳极氧化膜呈灰色且不均匀。如果外观要求较高,对于铝压铸件而言,粉末喷涂、喷漆或电镀通常是更好的表面处理方式。
该名称源自模具——即用于成形零件的淬火钢制工具。模具由两部分组成:注塑侧的固定盖板和可移动的顶出板。每次注射都重复使用同一套模具,这正是它与砂型铸造的区别所在。
在拓威精密,我们拥有60多台压铸机,并在深圳将模具制造、压铸、数控加工、表面处理和检测等工序集中于同一厂区,因此由同一支团队负责从模具设计到成品批次的全过程。我们的质量管理体系已通过ISO 9001:2015认证。
如需获取有参考价值的报价,请提供STEP文件和图纸,并注明合金材质、预计年产量、外观表面要求以及真正关键的尺寸参数。我们的工程师会在制模前对每个设计进行可铸造性审查,并尽早指出脱模斜度、壁厚和气孔风险。您可以从我们的压铸服务页面开始了解。
关于作者:欧文·林是图威精密的一名工程师。他负责规划工装和生产工艺,并与质量团队通力合作,确保每批产品的质量稳定。





