

作者:林欧文,图威精密工程师 · 2026年11月
什么是嵌件成型?它是一种 注塑工艺 在该工艺中,会在注塑前将一个预制部件(称为嵌件)放入模具中。熔融塑料流经嵌件周围并将其固定到位,因此制成的零件为整体结构,嵌件永久地嵌入其中。
大多数嵌件都是金属制的:带螺纹的黄铜螺母、钢制衬套、销钉、电气触点和端子。 该工艺能在塑料零件的特定位置赋予其金属般的强度或导电性,且无需额外的装配步骤。本指南将详细说明该工艺的工作原理、所使用的嵌件类型、模具如何固定嵌件、防止嵌件松动或开裂的设计规则,以及在何种情况下,在成型后添加嵌件是更经济的方案。
简答:嵌件注塑是将预先成形的嵌件(通常为金属)放入注塑模具型腔中,并在一个循环内将其包覆在塑料中。 塑料将嵌件包裹并机械锁紧,从而制成一个内部带有金属螺纹、触点或增强材料的整体部件。该工艺常用于制造带螺纹的凸台、连接器、传感器、旋钮以及医疗器械部件。
嵌件是指在注塑前放置在模具中的任何部件,使其最终位于成品内部。塑料会将其与成品结合在一起,因此后续无需使用螺钉、胶水或压配合。
常见的插入内容包括:
该循环是一个标准 注塑 在循环开始时增加一个步骤。
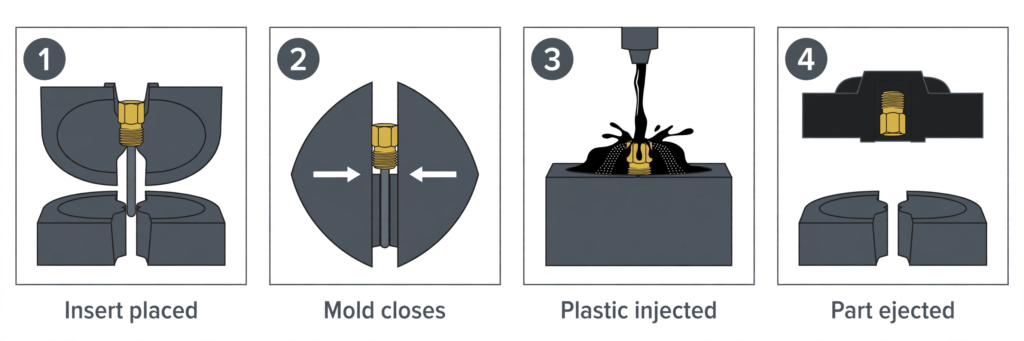
装料是该工艺与标准成型工艺差异最大的环节,它直接影响成本和质量。
在这里,细微之处至关重要。料斗式送料机、插件的朝向以及通过传感器进行的工件检测,往往决定了生产批次能否将废品率控制在可接受范围内。
当塑料在注塑压力下撞击嵌件时,嵌件绝不能发生位移。嵌件位移会导致废品,并常常造成模具损坏。
为了获得可靠的结果,嵌件在模具中必须定位精确且一致,因此嵌件本身的尺寸必须精确且一致。如果不同批次之间的嵌件尺寸偏差达到十分之一毫米,就会导致飞边或嵌件被挤压变形。
优秀的嵌件设计主要涉及三个方面:锁紧嵌件、防止其受到飞边的影响,以及确保其周围的塑料具有足够的强度。
我们的建议:应指定由信誉良好的供应商提供的、专为注塑成型设计的刀片,并在图纸上锁定其尺寸。我们发现的大多数问题都源于项目中途更换刀片供应商,而非注塑成型本身。
嵌入成型并非在塑料中嵌入金属螺纹的唯一方法。还可以通过加热(热铆接)、超声波振动或简单的压配合,在成型后将嵌件压入其中。
| 系数 | 插入成型 | 模具安装后 |
|---|---|---|
| 拔出力与扭矩强度 | 最高 | 适用于热处理或超声波方法 |
| 嵌件周围的密封 | 完全封装 | 可能存在的漏洞 |
| 工具 | 模具需要嵌件座和截流阀 | 标准模具加一个简单的夹具 |
| 周期时间 | 较长,因加载原因 | 注塑成型速度更快;嵌入是单独的一道工序 |
| 最佳音量 | 中至高 | 从原型到中型 |
| 灵活性 | 插入件的设计已在工具中固定 | 日后可轻松更换刀片类型 |
在低产量情况下,先成型一个素面凸台,随后再添加热固性嵌件,通常成本更低且更易于修改。当零件需要尽可能牢固的接合处、必须在接触点或插针周围进行密封,或者产量足以使省去二次工序所节省的成本抵消模具费用时,应选择嵌件注塑工艺。
大多数热塑性塑料在嵌件周围都能表现良好。常见的选择包括尼龙、PBT、POM(乙缩醛)、PC、ABS和PP,此外还有为提高强度而添加玻璃纤维的等级。环氧树脂和酚醛树脂等热固性塑料则用于某些电气部件。
就嵌件而言,黄铜是最常用的材料,因为它易于加工、耐腐蚀且导电性好。不锈钢、钢、铝和铜合金也被广泛使用。应根据零件的用途选择合适的塑料和嵌件:玻璃增强尼龙搭配黄铜嵌件适用于结构支架,而PBT搭配铜端子则适用于连接器。我们的 注塑成型 该页面列出了我们用于注塑的树脂。
带嵌件的零件其公差与……相似 标准模制件,再加上刀片本身的位置变化。 ISO 20457 规定了塑料模塑件的公差,而嵌件位置最好通过以下几何公差来控制: ASME Y14.5. 以下是我们遵循的公差标准:
| 工作类型 | 典型公差 |
|---|---|
| 带嵌件的标准模具 | ±0.005 英寸(±0.127 毫米) |
| 高精度加工 | ±0.002 英寸(±0.051 毫米) |
| 带金属嵌件的零件 | ±0.003 英寸(±0.076 毫米) |
| 大规模生产 | ±0.005 英寸(±0.127 毫米) |
带刀片零件的价格由四个因素决定。首先是模具:每个刀片都需要一个刀座、一个定位销或磁铁以及一个锁止装置,这会增加 加工和装配时间 到该工具上。第二步是装载,除非由机器人来完成,否则这一步会使每个循环多花几秒钟。
第三点是嵌件本身。标准的黄铜螺纹嵌件价格低廉,但定制加工的触点或冲压制成的引线框架,其成本可能比周围的塑料还要高。第四点是废料。当零件未能通过检验时,塑料和嵌件都会报废。
从中得到的实际经验是:要规范化。尽可能使用目录插页,尽量减少每个零件的插页数量,并在设计时确保插页只能以一种方式装入。
| 优势 | 缺点 |
|---|---|
| 塑料部件中的坚固金属线和触点 | 模具需要嵌件座、定位销和断料口 |
| 省去一个次级装配步骤 | 装载会减慢循环速度 |
| 该插件已密封,不易松动 | 某些树脂中嵌件周围出现裂纹的风险 |
| 比全金属零件更轻 | 必须控制插入件的公差 |
| 兼具金属的导电性与塑料的绝缘性 | 一个缺陷会导致刀片和塑料件都报废 |
| 通过自动化实现大容量生产下的可靠性 | 模具制作完成后再进行修改成本高昂 |
注塑嵌件是一种预制部件,通常由金属制成,在注入塑料之前被放置在注塑模具中。塑料流经其周围,将其固定到位。典型的例子包括带螺纹的黄铜螺母、衬套、销钉和电气触点。该术语也可指模具内部的一个可更换钢块。
嵌入式注塑工艺是在一次注塑过程中,将塑料包裹在预先制成的嵌件(通常为金属)周围,以增强强度或增加功能。 包覆成型 在注塑成型的塑料基材上覆以第二种材料(通常是软质弹性体),以增强抓握力或密封性。嵌入成型只需一个模具;包覆成型通常需要两次注塑。
虽然具体列表各不相同,但最常被提及的三种塑料成型工艺是注塑成型、吹塑成型和压塑成型。嵌件注塑和包覆成型是注塑成型的变体。旋转成型和热成型也得到广泛应用,因此答案取决于不同来源将哪些工艺归为一类。
与任何其他螺纹嵌件方法相比,模内嵌入式嵌件通常具有最高的抗拔出强度和抗扭矩能力,因为塑料会在滚花和凹槽周围收缩。实际强度取决于嵌件的设计、树脂以及周围的壁厚,因此对于关键接头,应指定进行抗拔出和抗扭矩测试。
是的。预成型塑料件可以放入模具中,并用第二种塑料包裹,不过这种工艺通常被称为包覆成型。嵌件必须能够承受熔体温度而不发生软化,且两种材料应具有相容性或通过机械锁合,以确保在使用过程中保持连接。
在 拓维精密, 我们生产铝制嵌件模具用于快速原型制作,以及淬火钢制模具用于批量生产。我们负责从嵌件规格到注塑件的整个流程,因此从一开始就确保嵌件尺寸与模具座位相互匹配。
如需获得准确的报价,请提供该零件和刀片的STEP文件、刀片零件号或图纸、您所选用的树脂、年产量以及任何拔出强度或扭矩要求。我们的工程师会在制作模具前,对刀片的锁紧方式、刀片周围的壁厚以及装载方式进行审查。请从我们的 嵌入式注塑服务 页面。.
林欧文是图威精密的一名工程师。他负责规划工装和生产工艺,并与质量团队合作,确保每批产品的质量一致。





