

作者:林欧文,图威精密工程师 · 2026年11月
所谓“线切割电火花加工”究竟是什么,其答案就藏在名称之中: 线切割放电加工 利用电火花而非切割工具来切割金属。一根细小的带电丝穿过工件,每秒产生数千个微小火花,使路径上的金属熔化并汽化。这根电丝始终不接触工件。
这一事实就解释了整个过程。在没有切削力的情况下,硬度就不再重要,细微部位也不会发生弯曲。该线材切割淬火工具钢时,与切割软钢一样轻松,能形成锋利的内角,并能保持使用立铣刀时很难达到的公差。
简答:线切割电火花加工(Wire EDM)是一种非接触式加工工艺,利用直径通常为0.1至0.3毫米的细黄铜线或涂层线对导电金属进行切割。 在去离子水的介质作用下,电火花在电线与工件之间受控地跳跃,沿数控编程的路径侵蚀出狭窄的槽口。该工艺适用于淬火钢、硬质合金和钛合金,以及冲头、模具和精密的二维轮廓加工。
本指南介绍了该工艺的工作原理、机床和电线的材质、可预期的公差和表面处理效果,以及在哪些情况下线切割比铣削或激光切割更合适。
EDM 是电火花加工(Electrical Discharge Machining)的缩写。这里的“线”指的是电极,在这种工艺中,电极采用的是连续送进的金属丝,而非成型的块状电极。该工艺还常被称为线切割、线蚀刻、电火花蚀刻,或简称为“线”。”
EDM这个大家庭主要有三位成员:
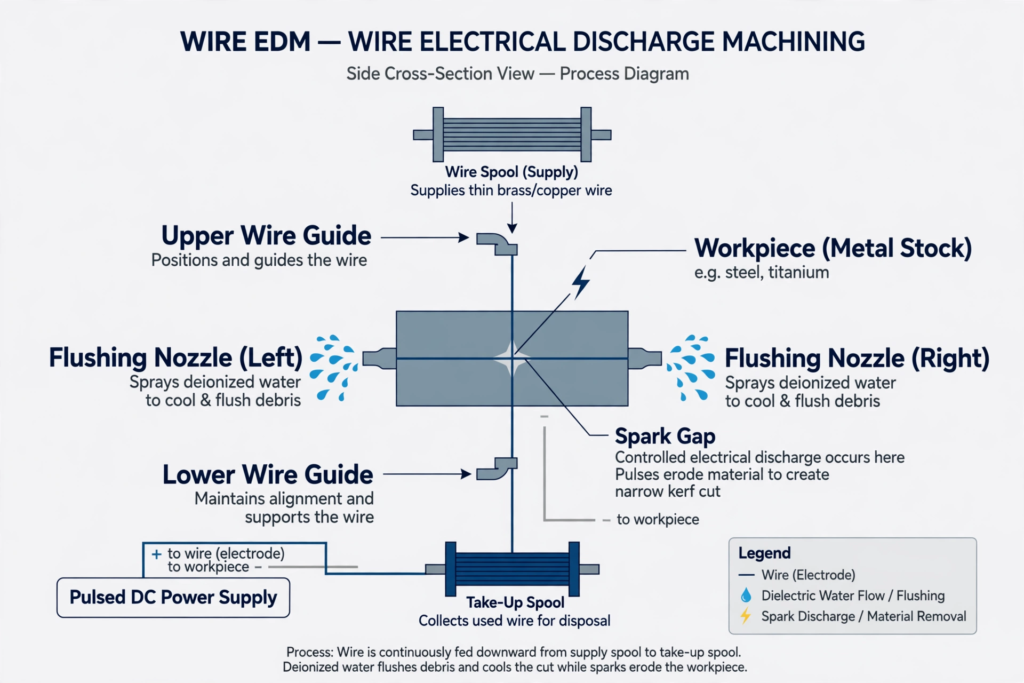
只要想象出这个间隙,其中的物理原理就很简单了。导线和工件都连接到电源上,但它们从未接触。两者之间有一个几百分之一毫米的间隙,间隙中填充着去离子水,它起到绝缘体(或介电体)的作用。
当该间隙两端的电压足够高时,水会发生电离,火花便会跨越间隙。 火花虽小,但温度极高,因此会在金属上熔出一个微小的凹坑。随后,周围的水将熔融颗粒冲走,并使表面冷却。在数控系统驱动电线沿预设路径移动的同时,发电机每秒重复这一过程数千次。
按步骤来看,一份典型的工作大致如下:
粗加工速度快,但会留下较粗糙的表面和较薄的熔化层。每次精加工都会以较低的能量去除更多材料,因此精度和表面光洁度会随着每次加工而提高。相应的代价是耗时较长。 一个仅需一次切削的工件可能一小时就能完成,而同样的轮廓若进行三次精切,则可能需要数倍的时间。请仅在需要精切的表面上进行精切。
线切割放电加工机主要由四个系统组成:
中国许多工厂还使用往复式“快线”机,这种机器让钼丝来回移动,并可重复使用多次。虽然其运行成本较低,但精度不如单程黄铜线切割机,且加工表面更粗糙。当供应商报价时,值得询问该零件将使用哪种类型的机器进行加工。
电线就是电极,因此其材质决定了切割速度、精度和成本。
| 线型 | 材料 | 典型用途 |
|---|---|---|
| 素面黄铜 | 铜锌合金 | 通用型;最常见的选择 |
| 镀层线 | 黄铜或铜芯,表面涂有富锌涂层 | 在加工厚壁工件时,切削速度更快,冲洗效果更好 |
| 钼 | Moly | 往复式“快线”机器;已多次重复使用 |
| 钨 | 钨 | 用于微结构的极细金属丝 |
常见的线径范围约为0.1毫米至0.3毫米,其中0.25毫米是日常使用的标准规格。线径越细,能加工出更小的倒角半径,但断裂更容易,且加工速度较慢。在单程加工机上,电极丝仅使用一次,随后作为废料回收,因为电火花加工会损坏其表面。
该工艺适用于任何导电材料。硬度几乎不会产生影响,这也是该工艺得以存在的主要原因。
它无法切割塑料、玻璃、大多数陶瓷或其他绝缘材料。虽然可以切割导电复合材料,但需要先进行测试。
线切割是普通机加工车间中精度最高的切割工艺之一。精度取决于工件尺寸、厚度、修边次数、温度控制以及机床本身。以下是我们在线切割服务中遵循的公差标准:
| 线切割加工 | 典型公差 |
|---|---|
| 标准线切割 | ±0.005 英寸(±0.127 毫米) |
| 高精度线切割 | ±0.002 英寸(±0.051 毫米) |
| 小零件 | ±0.003 英寸(±0.076 毫米) |
| 大型零件 | ±0.010 英寸(±0.254 毫米) |
| 复杂特征 | ±0.005 英寸(±0.127 毫米) |
通过多次精铣,表面粗糙度可达到约16 µin Ra(0.4 µm)。图纸上的公差应遵循公认的体系,例如以下标准中的通用公差等级: ISO 2768-1 或几何公差规定,详见 ASME Y14.5,这样供应商和买方就能以相同的方式解读图纸。
我们的建议:不要要求每条边缘都达到机床的最佳公差。仅在冲头与模具间隙、配合及基准面上保持最严格的公差值,其余部分则按标准公差加工。每次额外的精刮削都会增加机床加工时间。
| 优势 | 限制 |
|---|---|
| 可切割硬化金属,且不会造成工件表面磨损 | 仅适用于导电材料 |
| 无切削力,因此薄壁和精细特征能保持原样 | 与铣削或激光切割相比,速度较慢 |
| 锐利的内角,仅受导线半径的限制 | 仅限穿透加工;盲孔加工需要使用沉孔电火花加工 |
| 通过精铣加工实现极小的公差和精细的表面光洁度 | 在切口表面留下薄薄的一层重铸层 |
| 无毛刺边缘 | 内部形状需要先钻一个起始孔 |
| 热处理后的切割可避免变形 | 随着厚度增加和精加工道数的增加,单件成本会迅速上升 |
每一颗火花都会熔化金属,其中一部分金属会在表面重新凝固,而不是被冲走。结果形成了一层薄薄的再熔层,有时被称为“白层”,其下方是热影响区。该层比母材更硬、更脆,且可能含有微裂纹。
在大多数情况下,这并不重要。但对于疲劳性能至关重要的航空航天零部件、医疗植入物或承受高应力的冲头而言,情况则不同。轻切削可减少该层厚度,而抛光或轻度磨削则可将其去除。如果您的零部件会承受循环载荷,请在图纸上注明,以便供应商做好相应规划。
| 系数 | 线切割放电加工 | 数控铣削 | 激光切割 |
|---|---|---|---|
| 硬质材料(硬度超过约45 HRC) | 优秀 | 困难 | 有可能,但会产生热效应 |
| 锐利的内角 | 是的,精确到线径 | 不,受工具半径的限制 | 受切口宽度限制 |
| 厚壁部位 | 是的,慢慢来 | 是 | 有限公司 |
| 速度 | 慢 | 快 | 在纸上速度非常快 |
| 典型精度 | 非常高 | 高 | 中度 |
| 3D功能 | 仅限贯通切口和锥形切口 | 全3D | 2D剖面图 |
经验法则很简单:如果可以,就用铣床加工;如果是板材,就用激光切割;当硬度、尖锐的内角或严格的轮廓公差使得前两种方法行不通时,就交给线切割机处理。许多零件同时采用这两种方法: 数控加工 在热处理前对工件进行粗加工,热处理后用线切割机对淬火后的型材进行切割。对于板材零件,请参阅我们的指南: 激光切割的工作原理 介绍了速度更快的替代方案。
该工艺在整个车间中也发挥着默默无闻的作用。它用于切割铝挤压所用的模具以及注塑模具中的许多嵌件,因此是大量量产零件背后的关键支撑。它是 精密机械加工.
电火花加工(EDM)是一类火花腐蚀加工工艺的总称。线切割电火花加工(Wire EDM)是其中一种,它利用连续送进的细线作为电极来切割工件。另一种类型是沉电极电火花加工(Sinker EDM),它使用成型电极来烧蚀不穿透材料的盲孔,例如模具型腔。
通常不是。水刀切割速度更快,特别是在切割厚材或软材时,而且它还能切割非导电材料。线切割虽然速度较慢,但精度更高,不会产生毛刺,且表面光洁度更好,因此当精度比速度或单件成本更重要时,会选择线切割。
根据机床的机架和所用焊丝的不同,机床可切割厚度最大约为300毫米(12英寸)的工件。随着厚度增加,切割速度会显著降低;对于非常高的工件,通常需要放宽公差,因为此时切削液的冲刷和焊丝的偏转更难控制。
每一道电弧都会在一定程度上侵蚀电线和工件,导致工件表面出现凹坑,直径也不均匀。如果重复使用,会降低加工精度并导致电线断裂。往复式高速电火花机虽然会重复使用钼丝,但相应的,其加工精度会降低,表面光洁度也会变差。
它利用电火花代替切削刀具,在导电金属上切割出精确的二维和锥形轮廓。工厂常将其用于冲头、模具板、模具嵌件、齿轮和精细槽的加工,特别是在淬火钢或硬质合金上,因为在这些材料上,铣削工艺往往难以保持锐利的内角或满足严格的公差要求。
在 拓维精密, 线切割与数控铣削、车削和热处理工艺并行进行,因此一个订单即可完成淬火零件的粗加工、淬火和线切割。我们的生产设施已通过 ISO 9001:2015 和 ISO 14001:2015 认证。
如需获得准确的报价,请提供包含材料及硬度、零件厚度、数量、需要进行精铣的表面以及任何起始孔限制要求的DXF或STEP文件。我们的工程师会在报价前检查倒角半径、厚度和公差,并建议在哪些部位进行铣削可节省成本。请从我们的 线切割页面.
林欧文是图威精密的一名工程师。他负责规划工装和生产工艺,并与质量团队合作,确保每批产品的质量一致。





