

Por Owen Lin, ingeniero de Tuowei Precision · Noviembre de 2026
Fundición a presión Es un proceso de fundición en el que se inyecta metal fundido a alta presión en un molde de acero endurecido, denominado «matriz». El metal llena la cavidad en una fracción de segundo, se solidifica contra las paredes enfriadas de la matriz y sale como una pieza casi acabada.
La mayoría de las piezas de fundición a presión están fabricadas con aleaciones de aluminio, zinc o magnesio. Entonces, ¿para qué resulta más adecuado el proceso de fundición a presión? Para la producción en serie. Una vez que se dispone del molde, una máquina puede repetir la misma forma compleja miles de veces con muy poca variación.
Respuesta breve: En la fundición a presión, se inyecta metal no ferroso fundido a alta presión en un molde de acero reutilizable, se mantiene la presión mientras se solidifica y, a continuación, se expulsa una pieza con una forma casi definitiva. Es un proceso adecuado para piezas complejas de paredes delgadas de aluminio, zinc y magnesio en volúmenes medios o altos, en los que el coste del molde puede repartirse entre miles de piezas.
Esta guía explica paso a paso cómo funciona el proceso, los principales tipos de máquinas, qué aleaciones se pueden fundir, qué tolerancias cabe esperar y los errores de diseño y compra que están detrás de la mayoría de los problemas con las piezas fundidas.
Todos los métodos de fundición siguen el mismo principio básico: el metal líquido se vierte en una cavidad moldeada y se deja que se solidifique. Las diferencias radican en el molde y en la forma en que se introduce el metal.
Esa presión es precisamente la clave. Es la que hace que el metal adopte formas de paredes finas y detalles precisos antes de que se solidifique, y lo presiona contra el acero pulido, razón por la cual la superficie tal y como sale del molde es lisa.
Un troquel consta de dos mitades. El troquel de cierre se fija al lado de inyección de la máquina, y el troquel de expulsión se desplaza para abrir el molde y expulsar la pieza. Los ingenieros denominan a este resultado una pieza de forma casi definitiva, lo que significa que requiere poco o ningún mecanizado para alcanzar su forma final.
Si sabes moldeo por inyección, el proceso resultará familiar: un molde de acero de dos mitades, una inyección rápida, un periodo de enfriamiento y la expulsión. La diferencia está en la temperatura. El aluminio fundido es mucho más caliente que el plástico fundido, por lo que el acero sufre un desgaste mucho mayor y el molde se desgasta antes.
Cada ciclo de fundición sigue el mismo procedimiento. En una máquina de aluminio con cámara fría, suele desarrollarse de la siguiente manera:
El tiempo de ciclo depende principalmente del grosor de la pared y de la aleación. Las piezas finas de zinc se fabrican muy rápidamente. Una carcasa pesada de aluminio tiene que permanecer más tiempo en el molde mientras se solidifican sus secciones más gruesas.
El equilibrio térmico es tan importante como la velocidad de inyección. Un molde que funciona a una temperatura demasiado baja provoca cierres en frío y líneas de flujo en la superficie. Uno que funciona a una temperatura demasiado alta provoca soldaduras, en las que el aluminio se suelda al acero y rompe la pieza al expulsarla. La mayoría de los defectos de las primeras fases de producción se deben a una de estas dos condiciones, no a la aleación.
La propia herramienta lleva tiempo. Un nuevo troquel pasa por las fases de diseño y simulación de flujo, mecanizado CNC y electroerosión de acero para herramientas templado, tratamiento térmico y, por último, pruebas de inyección. Las primeras muestras casi siempre requieren pequeños ajustes en las entradas, los conductos de ventilación o el sistema de expulsión, así que ten en cuenta ese ciclo en tu calendario.
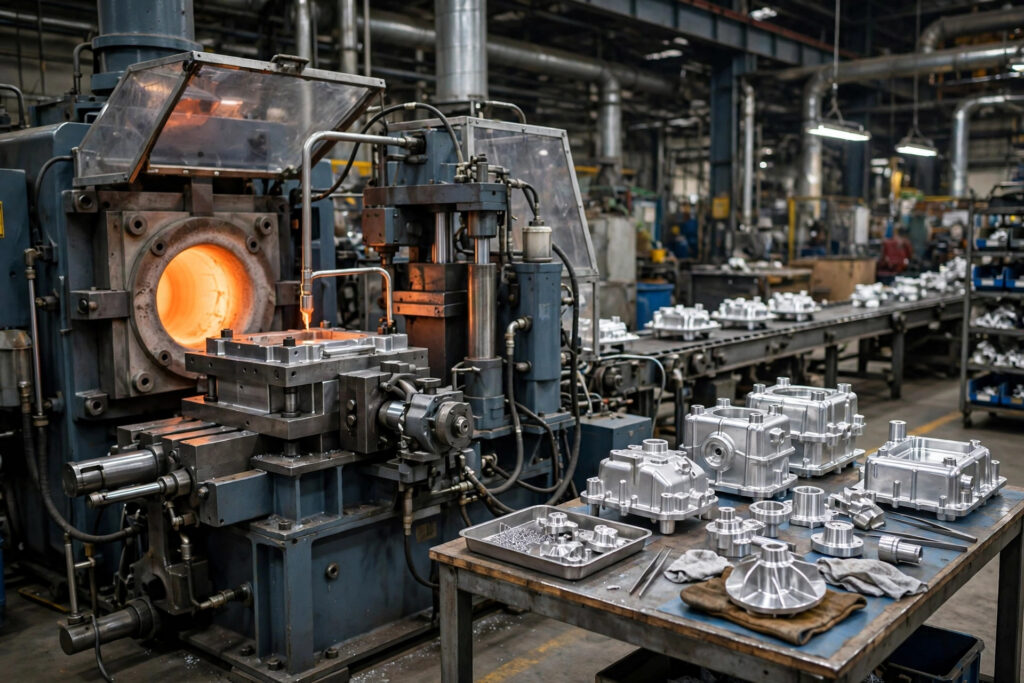
En una máquina de cámara caliente, el mecanismo de inyección, denominado «cuello de cisne», se encuentra dentro de un recipiente de metal fundido que forma parte de la máquina. Cada carrera del émbolo empuja el metal directamente desde el recipiente hacia el molde. No hay ninguna fase de trasvase, por lo que los ciclos son rápidos.
El problema es que las piezas de inyección permanecen todo el día sumergidas en metal fundido. Esto solo funciona con aleaciones de bajo punto de fusión que no corroan el hierro. El zinc, que se funde a unos 419 °C (786 °F), es el metal clásico de la cámara caliente, junto con algunas aleaciones de magnesio, plomo y estaño. El aluminio queda descartado porque el aluminio fundido disuelve los componentes de hierro.
Una máquina de cámara fría mantiene el horno separado. En cada ciclo, se vierte una cantidad medida de metal fundido en un manguito de inyección, y un émbolo hidráulico lo impulsa hacia el molde. Este paso adicional ralentiza el ciclo, pero las piezas inyectadas solo entran en contacto con el metal caliente durante un breve instante.
Este es el proceso que se sigue para el aluminio, que se funde a unos 660 °C (1.220 °F), y para las aleaciones de magnesio y cobre. La norma ASTM B85, la especificación estadounidense para piezas de fundición a presión de aleación de aluminio, señala que aleaciones como la A360, la A380, la 383, la 384 y la A413 solo pueden fabricarse en máquinas de cámara fría.
| Característica | Cámara caliente | Cámara fría |
|---|---|---|
| Donde se funde el metal | En una olla dentro de la máquina | En un horno independiente |
| Aleaciones típicas | Zinc, algo de magnesio, plomo, estaño | Aluminio, magnesio y aleaciones de cobre |
| Cycle speed | Más rápido | Slower (ladling each shot) |
| Typical part size | Small to medium | Small to large |
| Wear on injection parts | Constant contact with melt | Brief contact per shot |
High pressure die casting (HPDC) is the umbrella term for both machine types above. When engineers say “die casting” without a qualifier, they almost always mean HPDC. Its strengths are speed, thin walls and fine detail. Its weakness comes from the same fast, turbulent fill: air and gas get trapped, and that porosity limits heat treatment, welding and pressure tightness.
Gravity die casting, also called permanent mold casting, pours metal into a reusable steel or iron mold and lets gravity fill it. There is no injection pressure. Cycles are slower and walls must be thicker, but the calmer fill traps less gas, so parts can often be heat treated for higher strength.
Our view: for most custom parts under a few kilograms, conventional cold-chamber HPDC in aluminum or hot-chamber zinc is the right starting point. Move to vacuum, squeeze or gravity casting only when the part must be heat treated, welded or held to a strict leak test.
The process is built around non-ferrous alloys. Steel melts above 1,400 °C, and at that temperature the steel die itself would erode within a short run, so ferrous parts are cast in sand or investment molds instead.
| Alloy family | Calificaciones habituales | Puntos fuertes | Aspectos a tener en cuenta |
|---|---|---|---|
| Aluminio | A380, ADC12, A360, A413 | Light, strong, good thermal conductivity, most widely used | Porosity; high-silicon grades anodize gray and patchy |
| Zinc | Zamak 3, Zamak 5, ZA-8 | Best fluidity, very thin walls, long die life, excellent for plating | About 2.6 times heavier than aluminum; creeps under sustained load and heat |
| Magnesio | AZ91D, AM60B | Lightest structural metal, good EMI shielding | Needs corrosion protection and careful melt handling |
Aluminum die casting is the cold-chamber process applied to aluminum alloys, and it accounts for most die cast parts by volume. A380 is the general-purpose workhorse, with a balance of strength, castability and cost. ADC12 is its close Japanese and Chinese equivalent. A360 gives better corrosion resistance and pressure tightness but is harder to cast, and A413 is chosen for thin, pressure-tight parts.
One limit is worth knowing early. ASTM B85 covers general-purpose castings and states that it may not address the properties and testing needed for highly loaded or safety-critical parts. If your part falls in that category, agree the test plan with the caster before tooling starts.
Zinc alloys run on hot-chamber machines, fill the thinnest walls and give the best surface for plating, so they suit small hardware, connectors and decorative parts. Magnesium is the choice when weight is the priority, such as laptop and camera frames or automotive brackets.
En Precisión Tuowei we cast aluminum, zinc and magnesium alloys, and the alloy decision usually comes down to weight, wall thickness and the finish the part needs.
As-cast tolerance depends on part size, alloy and whether a dimension crosses the parting line or a moving slide. Dimensions held within one die half are the most stable. The North American Die Casting Association publishes standard and precision tolerance tables in its product specification standards, and most casters work from them.
Typical as-cast tolerances on our servicios de fundición a presión:
| Die casting type | Tolerancia típica |
|---|---|
| Standard die casting | ±0,010 pulgadas (±0,254 mm) |
| High-precision die casting | ±0,005 pulgadas (±0,127 mm) |
| Piezas complejas | ±0.008 in (±0.203 mm) |
| Large parts | ±0.020 in (±0.508 mm) |
Features tighter than this, such as bearing bores, sealing faces and threads, are machined after casting. Small round holes under 3 mm in diameter are also drilled afterwards, because thin cores do not survive the heat of aluminum casting well.
Our advice: accept as-cast tolerances everywhere you can, and call out machined features only where the function needs them. Every precision call-out either costs extra tool steel work or a machining operation. Our Servicios de mecanizado CNC handle that secondary work on cast parts in the same order.
| Ventajas | Desventajas |
|---|---|
| Very fast cycles and low cost per part at volume | High upfront tooling cost and long tool lead time |
| Complex shapes, thin walls and cast-in features | Porosity limits heat treatment, welding and some finishes |
| Good repeatability from part to part | Design changes after tooling are slow and expensive |
| Smooth as-cast surface | Mostly limited to non-ferrous alloys |
| Several parts can be combined into one casting | Part size limited by machine clamping force |
| Runners and scrap are remelted | Rarely economical for prototypes or small batches |
The pattern is simple. Almost every advantage comes from the steel die, and almost every disadvantage does too.
The decision comes down to two questions: how many parts you need, and how settled the design is. The die is a large upfront cost, while the cost per part afterwards is low. There is no universal break-even quantity, because it depends on part size, complexity, alloy and the alternative you are comparing against.
A common and sensible path is to machine the first prototypes from billet, then move to die casting once testing is done. Keep one trade-off in mind: a machined 6061 prototype will not show porosity or casting distortion, and its properties differ from cast A380. Plan to validate the first die cast samples properly rather than assuming they will behave like the prototype.
Good die cast design is mostly about helping metal flow in and helping the part come out.
Most problems with die cast parts start before the die is cut. These are the ones we see most often:
Die cast parts show up wherever a metal part needs complex geometry in volume:
La fundición es el término general que se utiliza para referirse al proceso de verter o inyectar metal fundido en un molde. La fundición a presión es un tipo de fundición en el que se utiliza un molde de acero endurecido reutilizable y una alta presión de inyección. La fundición en arena y la fundición a la cera perdida destruyen sus moldes cada vez que se utilizan, son más lentas y resultan adecuadas para piezas más grandes o ferrosas.
Las principales desventajas son el elevado coste de los moldes, los largos plazos de entrega de los mismos y la porosidad debida al aire atrapado durante la inyección rápida. La porosidad puede limitar el tratamiento térmico, la soldadura y la estanqueidad. Además, este proceso se utiliza principalmente con aluminio, zinc y magnesio, y rara vez resulta rentable para lotes pequeños.
Sí. La fundición a presión de alta presión ofrece tolerancias más ajustadas y superficies más lisas que la fundición en arena o por gravedad, y las reproduce en cada ciclo de fundición. Las tolerancias típicas del producto fundido oscilan entre ±0,005 pulgadas y ±0,020 pulgadas, dependiendo del tamaño, mientras que los orificios y roscas críticos se mecanizan posteriormente.
Es posible, pero el resultado rara vez es estético. Las aleaciones de fundición habituales, como la A380, contienen mucho silicio, lo que da lugar a una película anódica gris y irregular. Si el aspecto es importante, el recubrimiento en polvo, la pintura o el chapado suelen ser los mejores acabados para las piezas de aluminio fundido a presión.
El nombre proviene del troquel, la herramienta de acero endurecido que da forma a la pieza. Un troquel consta de dos mitades: una mitad fija, que actúa como tapa, situada en el lado de la inyección, y una mitad móvil, que actúa como expulsor. Se reutiliza el mismo troquel en cada ciclo de inyección, lo que lo diferencia de la fundición en arena.
At Tuowei Precision we run more than 60 die casting machines and keep tooling, casting, CNC machining, surface finishing and inspection under one roof in Shenzhen, so one team owns the part from die design to finished batch. Our quality system is certified to ISO 9001:2015.
To get a useful quote, send a STEP file and drawing with the alloy, expected annual volume, cosmetic surfaces and the dimensions that are truly critical. Our engineers review every design for castability before tooling and flag draft, wall and porosity risks early. You can start with our die casting services page.
Sobre el autor: Owen Lin es ingeniero en Tuowei Precision. Se encarga de planificar los procesos de fabricación y de utillaje, y colabora con el equipo de calidad para garantizar la uniformidad de cada lote.





