
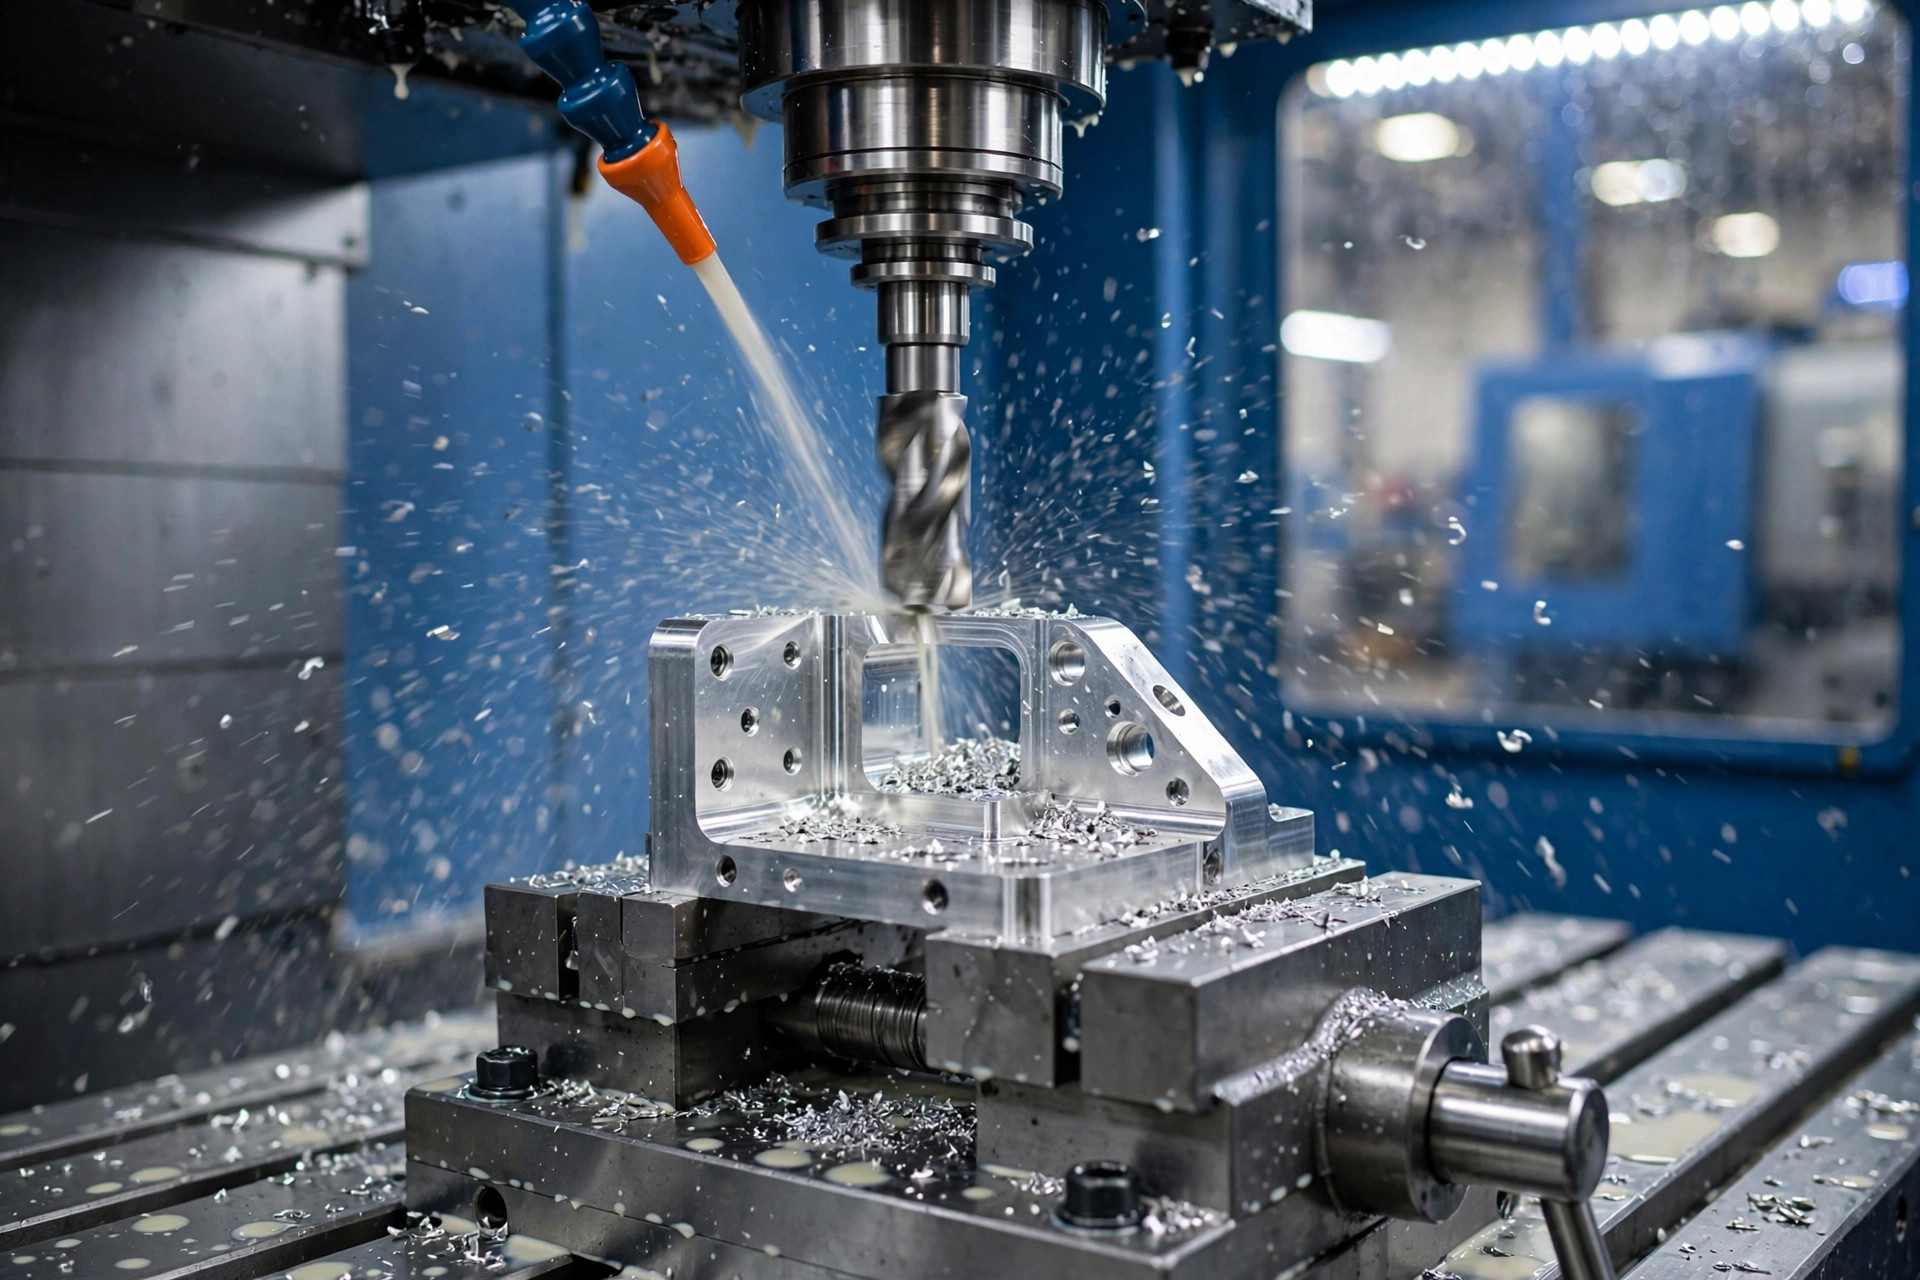
El mecanizado del aluminio 7075 es donde el aluminio deja de comportarse como un metal “blando y fácil de trabajar”. El 7075 es la más resistente de las aleaciones de aluminio habituales: en el estado T6, el aluminio 7075-T6 alcanza una resistencia a la tracción de 83 000 psi (572 MPa), cercana a la de algunos aceros, con aproximadamente un tercio de su peso. Esa resistencia es precisamente la razón por la que los fabricantes de aeronaves, los contratistas de defensa y las marcas de alto rendimiento lo especifican, y también es la razón por la que el mecanizado del aluminio 7075 exige más disciplina que el de una aleación más «tolerante»: herramientas más afiladas, parámetros de corte controlados y un plan para gestionar la tensión residual retenida en el interior del material.
Esta guía abarca todo el proceso de mecanizado del aluminio 7075 en máquinas de control numérico por ordenador (CNC): las herramientas adecuadas, las velocidades y avances realistas, cómo elegir entre los estados de temple T6 y T7351, y cómo evitar que las piezas de precisión se deformen tras salir de la máquina. Si aún estás decidiendo qué aleación necesita tu pieza, empieza por nuestra Guía detallada, paso a paso, sobre la mejor aleación de aluminio para el mecanizado CNC, y luego vuelve aquí para ver los detalles del mecanizado.
Aleación de aluminio 7075 Pertenece a la serie 7000, en la que el zinc es el principal elemento de aleación (5,1–6,11 TP3T), complementado por el magnesio (2,1–2,91 TP3T) y el cobre (1,2–2,01 TP3T). Desarrollada en la década de 1930 para estructuras de fuselajes, es una aleación tratable térmicamente que obtiene su resistencia del endurecimiento por precipitación: tratamiento térmico en solución seguido de envejecimiento artificial. El resultado es una aleación de aluminio con una relación resistencia-peso excepcional —una resistencia específica que pocos materiales ligeros pueden igualar—, además de una buena resistencia a la fatiga y una densidad de tan solo 0,102 lb/in³ (2,81 g/cm³). Se suministra en forma de placa, barra, chapa y perfil extruido, y casi todas las piezas de precisión se fabrican a partir de una de estas formas.
Hay tres propiedades de la aleación de aluminio 7075 que son las más importantes en la máquina:
La composición química completa registrada explica tanto la resistencia como el comportamiento durante el mecanizado, incluida la pequeña adición de cromo (0,18–0,281 TP3T) que controla la estructura del grano y contribuye a la resistencia al agrietamiento por corrosión bajo tensión:
| Elemento | Contenido |
|---|---|
| Zinc (Zn) | 5.1–6.1% |
| Magnesio (Mg) | 2.1–2.9% |
| Cobre (Cu) | 1.2–2.0% |
| Cromo (Cr) | 0.18–0.28% |
| Hierro (Fe) | 0,501 TP3T máx. |
| Silicio (Si) | 0,401 TP3T máx. |
| Manganeso (Mn) | 0,301 TP3T máx. |
| Titanio (Ti) | 0,201 TP3T máx. |
| Aluminio (Al) | Saldo |
Esta aleación se denomina UNS A97075 en Norteamérica, EN AW-7075 en Europa y AlZnMgCu1,5 (número de material 3.4365) en el sistema DIN.
El tipo de pieza que compres determina la mitad del proceso de mecanizado antes incluso de que el husillo empiece a girar:
| Temperamento | Estado | Resistencia a la tracción | Límite elástico | Alargamiento | Opción habitual para |
|---|---|---|---|---|---|
| 7075-T6 / T651 | En su punto óptimo de maduración; el T651 se somete a un proceso de alivio de tensiones mediante estiramiento | 83 000 psi (572 MPa) | 73 000 psi (503 MPa) | 11% | Resistencia máxima; chapa T651 para piezas de precisión |
| 7075-T73 / T7351 | Ha sido sometido a un tratamiento de envejecimiento para mejorar su resistencia a la corrosión bajo tensión; el T7351 ha sido sometido a un tratamiento de alivio de tensiones. | 73 000 psi (505 MPa) | 63 000 psi (435 MPa) | 13% | Piezas gruesas y de alta precisión expuestas a la intemperie o al aire marino |
| 7075-O | Recocido | 33 000 psi (228 MPa) | 15 000 psi (103 MPa) | 16% | Primero se moldea y, a continuación, se somete a un tratamiento térmico para obtener un grado de dureza mayor |
Otras propiedades mecánicas y valores de referencia del 7075-T6: módulo de Young ≈ 10 400 ksi (71,7 GPa), conductividad térmica ≈ 130 W/m·K, conductividad eléctrica de alrededor de 40% IACS y un intervalo de fusión de aproximadamente 890–1.180 °F (477–635 °C).
No, pero es menos tolerante que el 6061. La maquinabilidad del aluminio 7075 suele situarse en torno a los 70–80% del latón de fácil mecanizado (o del aluminio 2011-T3), lo que supone una buena maquinabilidad para una aleación de alta resistencia. Con herramientas afiladas, la formación de virutas es limpia y segmentada: produce virutas cortas y bien fragmentadas, en lugar de las virutas largas y fibrosas que generan las aleaciones más blandas; la formación de rebabas es mínima y permite obtener un excelente acabado superficial.
El error en el que caen los operarios es tratarlo exactamente igual que el 6061:
En resumen, el mecanizado del aluminio 7075 requiere una fijación rígida, una herramienta de carburo bien afilada y un flujo constante de virutas: si se cumplen estos tres requisitos, la aleación resulta realmente fácil de cortar.
La selección de herramientas es la primera decisión que hay que tomar en cualquier trabajo de mecanizado CNC de aluminio 7075. Las herramientas de corte para esta aleación deben cumplir unas cuantas reglas sencillas:
El desgaste de la herramienta es la variable silenciosa en todo trabajo con 7075. La dureza de la aleación redondea progresivamente los filos de corte, y una herramienta desgastada deja de cortar virutas y empieza a arar: el acabado superficial empeora, la temperatura aumenta y las dimensiones se desvían. Lleva un control de la vida útil de las herramientas por «piezas por filo» en los trabajos de producción; indexa o cambia las herramientas según un calendario en lugar de esperar a que fallen, y presta atención: un operario con experiencia puede percibir el cambio de tono que indica que una fresa se está desafilando antes de que el acabado lo revele.
El 7075 se mecaniza a altas velocidades de husillo, ligeramente por debajo de los valores más elevados que se utilizan para las aleaciones blandas, ya que la vida útil del filo y el acabado superficial son más importantes que la tasa de eliminación de material (MRR). La optimización de los parámetros de corte comienza por la velocidad superficial en SFM (pies superficiales por minuto) y la velocidad de avance por diente. Utilice las cifras que figuran a continuación como puntos de partida contrastados para herramientas de metal duro con refrigerante de inundación y, a continuación, ajústelas a su máquina, herramienta y geometría de la pieza.
| Funcionamiento | Velocidad de corte | Instrucciones de alimentación | Notas |
|---|---|---|---|
| Fresado (desbaste) | 820–1.150 pies/min (250–350 m/min) | Carga de viruta de 0,004 a 0,010 pulgadas por diente (0,10 a 0,25 mm) en fresas de 3/8 a 3/4 de pulgada | Avance radial de 30–50% del diámetro de la herramienta; se recomienda el fresado ascendente |
| Fresado (acabado) | 1.150–1.800 pies/min (350–550 m/min) | Carga de viruta: 0,002–0,005 pulgadas por diente (0,05–0,13 mm) | Profundidad de corte radial reducida (2–51 TP3T de diámetro) para obtener el mejor acabado superficial |
| Perforación | 490–820 pies/min (150–250 m/min) | 0,002–0,008 pulgadas/rev (0,05–0,20 mm/rev), según el calibre de la broca | Taladrado de agujeros profundos; brocas con refrigeración interna para series de producción |
| Giro | 980–1.650 pies/min (300–500 m/min) | 0,004–0,012 pulgadas/revolución (0,10–0,30 mm/revolución) | Insertos pulidos con ángulo de inclinación positivo; los cortes continuos evitan las marcas de contacto |
| Ranurado y acanalado | 700–1.180 pies/min (215–360 m/min) | 0,002–0,006 pulgadas/revolución (0,05–0,15 mm/revolución) | Las herramientas estrechas necesitan un soporte rígido; mantén el líquido refrigerante sobre el corte para eliminar las virutas de la ranura |
Hay tres parámetros que, si se tienen en cuenta, protegen tanto la vida útil de la herramienta como la precisión al mecanizar aluminio 7075:
La deformación es el principal riesgo de desperdicio en el mecanizado del aluminio 7075, y tiene poco que ver con el propio proceso de corte. Las chapas y las barras salen de la fábrica con tensiones residuales derivadas del temple. Si se retira material de forma desigual, el equilibrio de tensiones se altera y la pieza se comba, se retuerce o se arquea en cuanto se suelta la sujeción. Los casos más problemáticos son las paredes delgadas y las cavidades grandes mecanizadas a partir de chapas gruesas.
Una secuencia de mecanizado que evita las deformaciones tiene el siguiente aspecto:
Estos son los mismos principios que aplicamos a mecanizado de aluminio de pared delgada En general, con el 7075, las consecuencias de omitirlos son simplemente mayores, ya que tanto la tensión del material como los valores de las piezas son más elevados.
La elección entre el T6 y el T7351 supone sacrificar unos 12% de resistencia a cambio de dos características que las piezas de precisión suelen necesitar en mayor medida: estabilidad y resistencia a la corrosión bajo tensión.
Ambos estados de temple parten del mismo tratamiento térmico: un tratamiento de solubilización a unos 900 °F (480 °C), un enfriamiento rápido en agua y, a continuación, un envejecimiento artificial. El T6 detiene el envejecimiento cuando se alcanza la resistencia máxima; el T73 continúa hasta el sobreenvejecimiento, sacrificando parte de la resistencia para estabilizar la estructura de los límites de grano que resiste la corrosión bajo tensión. Por lo tanto, el código de temple que figura en el certificado de fábrica no es un mero trámite administrativo, sino que determina las condiciones de mecanizado y la vida útil del material.
Regla práctica: si en el plano solo figura “7075”, hay que presupuestar y mecanizar en T651 las piezas de chapa fresada. Si la pieza es un accesorio aeroespacial de gran espesor con cavidades profundas y destinada a un uso en exteriores, consulte con el cliente la posibilidad de utilizar T7351 antes de proceder al corte: resulta más económico cambiar el temple sobre el papel que desechar un lote de carcasas deformadas.
El 7075 ofrece un excelente acabado superficial cuando se mecaniza correctamente: con los parámetros de acabado indicados anteriormente, es factible obtener un Ra de 32 µin (0,8 µm) o mejor nada más salir de la herramienta. A partir de ahí, las rutas de acabado habituales son:
Dado que el aluminio 7075 sin tratar solo ofrece una resistencia a la corrosión moderada, es imprescindible aplicar un acabado protector a las piezas que vayan a estar expuestas a la humedad, al aire salino o al contacto con metales diferentes.
La respuesta más breve y sincera: el 6061 es la mejor opción por defecto, mientras que el 7075 es el más adecuado para aplicaciones especializadas. El 6061-T6 (45 000 psi / 310 MPa de resistencia a la tracción) es más barato, más fácil de conseguir, se suelda bien y se anodiza a la perfección. El 7075-T6 es aproximadamente un 80% más resistente, aguanta mejor las cargas de fatiga y se mecaniza con un acabado más nítido y virutas más cortas —a un precio del material más elevado, sin soldabilidad práctica y con mayor cuidado necesario frente a la corrosión y la deformación—.
Elige el 7075 cuando el diseño esté realmente limitado por la resistencia o la fatiga: accesorios sometidos a cargas elevadas, piezas estructurales para la industria aeroespacial, componentes de alto rendimiento en los que una sección más delgada y ligera deba soportar la carga. Opta por el 6061 para carcasas generales, soportes, fijaciones y cualquier pieza que vaya a soldarse. Nuestra guía detallada Comparación entre el aluminio 6061 y el 7075 desglosa la decisión inmueble por inmueble.
Las piezas mecanizadas de aluminio 7075 se utilizan allí donde la relación resistencia-peso es determinante para el diseño:
No. Su índice de maquinabilidad, de entre 70 y 80% (en comparación con el latón de fácil mecanizado), la convierte en una de las aleaciones de alta resistencia más fáciles de mecanizar. Es cierto que requiere herramientas de carburo más afiladas, una sujeción rígida y un mejor control de las virutas que las aleaciones más blandas, y que desgasta las herramientas más rápidamente; sin embargo, con los parámetros adecuados, produce virutas cortas y un acabado excelente.
La composición química del 7075, rica en zinc y cobre, hace que las soldaduras por fusión sufran grietas por calor al solidificarse, y el calor destruye el estado T6 en la zona de soldadura, lo que da lugar a una unión débil. En la práctica, las piezas de 7075 se unen mediante elementos de fijación, adhesivos o ajustes por contracción. Si un diseño requiere soldadura, los ingenieros suelen sustituir los elementos soldados por otros de aleación 6061.
El 7075, por un amplio margen. En el estado T6, el 7075 alcanza una resistencia a la tracción de 83.000 psi (572 MPa) y un límite elástico de 73.000 psi (503 MPa), frente a los 45.000 psi (310 MPa) y 40 000 psi (276 MPa) del 6061-T6, además de una mayor resistencia a la fatiga. Esa resistencia es la razón por la que se especifica el 7075 para piezas sometidas a grandes esfuerzos, a pesar de su precio más elevado.
Sí. Tanto el anodizado sulfúrico de tipo II como el anodizado duro de tipo III son aptos para el 7075, y el anodizado duro es la opción más habitual cuando la resistencia al desgaste y la protección contra la corrosión son fundamentales. No obstante, hay que tener en cuenta ciertas limitaciones en cuanto al aspecto estético de las piezas: el contenido en zinc de la aleación puede conferir al anodizado transparente un ligero tono amarillo-grisáceo, y mantener un color uniforme resulta más difícil que en el 6061.
Hay tres razones: su composición, a base de una aleación de zinc y cobre, resulta más cara que la del 6061, que contiene magnesio y silicio; se produce en volúmenes más reducidos, por lo que hay menos tamaños y estados de temple en stock; y los procesos de transformación y de alivio de tensiones más exigentes (T651, T7351) aumentan el coste de fábrica. Hay que contar con un sobreprecio notable por libra respecto al 6061, sin tener en cuenta aún el tiempo de mecanizado.
Solo con cuidado, y normalmente no en el estado T6: la chapa de 7075-T6 requiere un radio de curvatura de aproximadamente entre 6 y 10 veces el espesor del material, y aun así existe riesgo de que se agriete. Las piezas que requieren un conformado propiamente dicho se doblan en estado blando O (recocido) y, a continuación, se someten a un tratamiento térmico a T6, o bien se rediseñan como piezas mecanizadas —lo cual es una de las razones por las que tantos componentes de 7075 se fresan a partir de chapas en lugar de conformarse—.
El mecanizado satisfactorio del aluminio 7075 se reduce, en definitiva, a respetar las características de la aleación: un material de alta resistencia y tratado térmicamente que se corta limpiamente con herramientas de carburo afiladas y con velocidades y avances adecuados, pero que castiga el desgaste, el calor y la deformación en caso de herramientas desafiladas, configuraciones deficientes y una eliminación descuidada de material. Empieza con T651 sometida a un tratamiento de alivio de tensiones (o T7351 para entornos hostiles), realiza un desbaste uniforme, un acabado ligero y protege la superficie a continuación; así, el 7075 mantendrá unas tolerancias y unos acabados que pocos materiales ligeros pueden igualar.
Si estás planificando una pieza de producción, nuestro Guía completa sobre el mecanizado CNC del aluminio abarca el proceso en su conjunto, y el de Tuowei… Servicios de mecanizado de aluminio 7075 Máquinas de la gama Team 7075-T6 y T7351 para programas aeroespaciales, de defensa y de fabricación industrial: envíanos tu plano para recibir un presupuesto y un análisis gratuito de la viabilidad de fabricación.






