
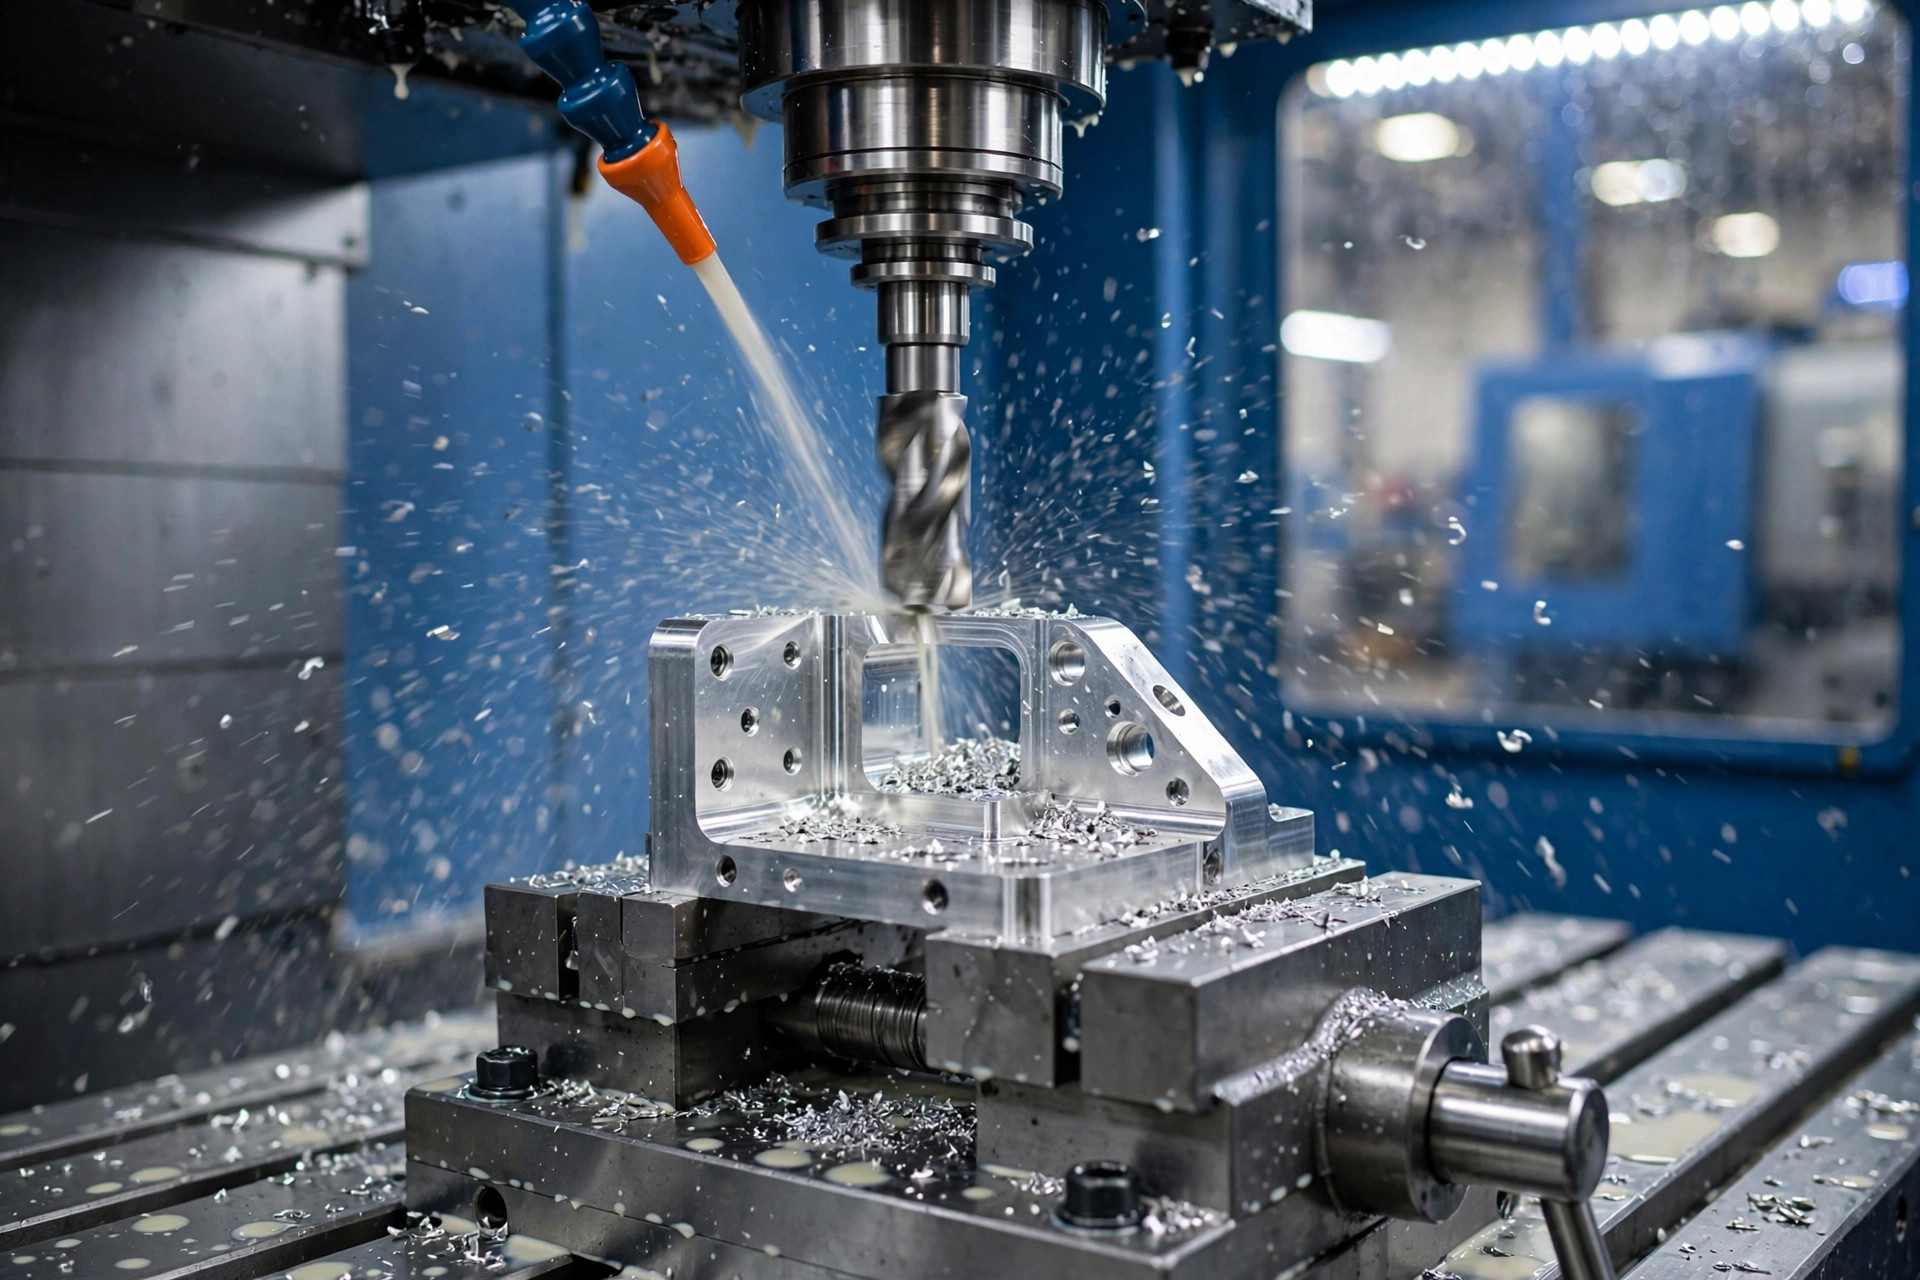
7075アルミニウムの機械加工において、アルミニウムはもはや「柔らかく、加工しやすい」金属としての性質を失います。 7075は一般的なアルミニウム合金の中で最も強度が高く、T6焼鈍状態では、7075-T6アルミニウムの引張強度は83,000 psi(572 MPa)に達し、一部の鋼材に匹敵する強度を持ちながら、その重量は約3分の1に過ぎません。 その強度こそが、航空機メーカー、防衛関連企業、そして高性能ブランドが7075アルミニウムを指定する理由であり、また、7075アルミニウムの機械加工が、加工の許容範囲が広い合金よりも高い精度を要求する理由でもあります。すなわち、より鋭利な切削工具、厳密に管理された切削パラメータ、そして材料内部に閉じ込められた残留応力への対策計画が必要となるのです。.
このガイドでは、CNC(コンピュータ数値制御)装置を用いた7075アルミニウムの加工プロセス全般について解説します。具体的には、効果的な工具の選定、現実的な切削速度と送り量、T6とT7351の焼戻し状態の選び方、そして加工後の精密部品が反らないようにする方法などです。 部品にどの合金を使用すべきかまだ検討中の方は、まず当社の CNC加工に最適なアルミニウム合金の学年別ガイド, 、その後、ここに戻って加工の詳細を確認してください。.
アルミニウム合金7075 7000系に属し、亜鉛が主合金元素(5.1~6.1%)であり、マグネシウム(2.1~2.9%)および銅(1.2~2.0%)がこれを補完しています。 1930年代に機体構造材として開発されたこの合金は、熱処理可能な合金であり、その強度は析出硬化(溶体化熱処理とそれに続く人工時効)によってもたらされる。 その結果、他の軽量材料では実現できない優れた強度対重量比(比強度)に加え、優れた耐疲労性とわずか 0.102 lb/in³ (2.81 g/cm³) の密度を兼ね備えたアルミニウム合金となっています。 この合金は、プレート、バー、シート、押出成形品として供給されており、ほぼすべての精密部品は、これらの形状のいずれかを素材として製造されています。.
7075アルミニウム合金のうち、機械加工において最も重要な3つの特性は以下の通りです:
登録されている化学成分の全構成は、この材料の強度と加工特性の両方を説明しています。これには、結晶粒構造を制御し、応力腐食割れに対する耐性を高める、微量のクロム添加(0.18~0.28%)も含まれます。
| 要素 | 目次 |
|---|---|
| 亜鉛(Zn) | 5.1–6.1% |
| マグネシウム(Mg) | 2.1–2.9% |
| 銅(Cu) | 1.2–2.0% |
| クロム(Cr) | 0.18–0.28% |
| 鉄(Fe) | 0.50%(最大) |
| ケイ素(Si) | 0.40%(最大) |
| マンガン(Mn) | 0.30%(最大) |
| チタン(Ti) | 0.20% 最大 |
| アルミニウム(Al) | バランス |
この合金は、北米ではUNS A97075、欧州ではEN AW-7075、DIN規格ではAlZnMgCu1.5(材料番号3.4365)と指定されています。.
購入するテンパーは、スピンドルが回転し始める前の加工工程の半分を左右します:
| 気性 | 状態 | 引張強度 | 降伏強度 | 伸び | 一般的な選択肢として |
|---|---|---|---|---|---|
| 7075-T6 / T651 | ピーク年齢;T651は延伸により応力除去される | 83,000 psi (572 MPa) | 73,000 psi (503 MPa) | 11% | 最高強度:精密部品用T651鋼板 |
| 7075-T73 / T7351 | 応力腐食耐性については過熱処理済み;T7351は応力除去処理済み | 73,000 psi (505 MPa) | 63,000 psi (435 MPa) | 13% | 厚みがあり、高度な機械加工が施された部品で、風雨や海風にさらされるもの |
| 7075-O | 焼きなまし | 33,000 psi (228 MPa) | 15,000 psi (103 MPa) | 16% | まず成形し、その後、より強度の高い焼き戻し処理を行う |
7075-T6のその他の機械的特性および参考値:ヤング率 ≈ 10,400 ksi (71.7 GPa)、 熱伝導率 ≈ 130 W/m·K、電気伝導率 約 40% IACS、融点範囲 およそ 890–1,180 °F (477–635 °C)。.
いいえ――しかし、6061ほど加工の許容範囲は広くありません。7075アルミニウムの被削性は、通常、快削真鍮(または2011-T3アルミニウム)の約70~80%と評価されており、高強度合金としては良好な被削性を備えています。 鋭利な工具を使用すれば、切りくずの形成はきれいで断片化されており、軟質合金で生じるような長く糸状の切りくずではなく、短くきれいに砕けた切りくずが生成されます。また、バリの発生は最小限に抑えられ、優れた表面仕上げを維持することができます。.
機械加工技術者がつまずきやすいのは、これを6061とまったく同じように扱ってしまう点です:
要するに、アルミニウム7075の加工においては、堅牢なセットアップ、鋭い超硬チップ、そして安定した切りくずの流れが重要となります。この3つを適切に整えれば、この合金は実に加工しやすいものです。.
7075アルミニウムのCNC加工において、工具の選定は最初の決定事項となります。この合金用の切削工具については、いくつかの簡単なルールがあります:
工具の摩耗は、7075材の加工において常に見過ごされがちな要因です。この合金の硬さにより切削刃は徐々に丸くなり、摩耗した工具は切りくずを切断できなくなり、削り跡を残すようになります。その結果、表面仕上げが悪化し、発熱が増加し、寸法公差が拡大します。 生産作業では「刃先1本あたりの加工本数」で工具寿命を追跡し、故障を待たずにスケジュールに従って工具のインデックス切り替えや交換を行いましょう。また、耳を澄ませてみてください。経験豊富な機械工なら、仕上げ面に変化が現れる前に、カッターの切れ味が鈍り始めたことを示す音程の変化を聞き分けることができます。.
7075は、切削速度が速いものの、軟質合金に使用される最大値よりわずかに低い水準で加工されます。これは、材料除去率(MRR)よりも、刃先寿命と表面仕上げがより重要視されるためです。 切削パラメータの最適化は、表面速度(SFM:1分あたりの表面フィート)と1歯あたりの送り速度から始めます。以下の数値を、フラッドクーラントを使用する超硬工具の有効な初期設定値として参照し、その後、お使いの機械、工具、およびワークの形状に合わせて調整してください。.
| 操作 | 切削速度 | 給餌の指針 | 備考 |
|---|---|---|---|
| フライス加工(荒加工) | 820~1,150 フィート/分(250~350 メートル/分) | 3/8~3/4インチのカッターにおけるチップ負荷:0.004~0.010インチ/歯(0.10~0.25 mm) | 工具径の30~50%倍のラジアルステップオーバー;登り切り削りが推奨される |
| フライス加工(仕上げ) | 1,150~1,800 フィート/分(350~550 メートル/分) | チップ負荷 0.002~0.005 in/歯(0.05~0.13 mm) | 最適な表面仕上げを得るための、浅い半径方向の切削深さ(直径の2~5%) |
| 掘削 | 490~820 ft/min(150~250 m/min) | ドリルのサイズに応じて、0.002~0.008 in/rev(0.05~0.20 mm/rev) | 深い穴の加工にはペック加工を;量産にはクーラント内通式ドリルを使用 |
| 旋回 | 980~1,650 フィート/分(300~500 メートル/分) | 0.004~0.012 インチ/回転(0.10~0.30 mm/回転) | 正のラケ角を持つ研磨済みインサート。連続切削により、切削痕の発生を防止 |
| 切り込みと溝加工 | 700~1,180 ft/min(215~360 m/min) | 0.002~0.006インチ/回転(0.05~0.15 mm/回転) | 細身の工具には堅固な支持が必要です。切り込み部に切削液を供給し続け、溝から切りくずを取り除いてください。 |
アルミニウム7075の加工において、以下の3つのパラメータ設定を適切に設定することで、工具寿命と精度の両方を確保できます:
7075アルミニウムの機械加工において、歪みは最も大きな不良リスクですが、これは切削そのものとはほとんど関係がありません。 板や棒材は、焼入れによる残留応力を帯びた状態で工場を出荷されます。材料を不均一に除去すると応力のバランスが崩れ、クランプを解除した瞬間に部品が反ったり、ねじれたり、跳ね返ったりします。厚板から加工される薄肉部や大きなポケット部は、特に問題が生じやすい箇所です。.
歪みの生じない加工順序は、次のようなものです:
これらは、私たちが以下にも適用しているのと同じ原則です。 薄肉アルミニウムの機械加工 一般的に、7075の場合、これらを省略した際のペナルティはより大きくなります。これは、素材の応力と部品の値がどちらも大きいためです。.
T6とT7351の選択においては、約12%の強度を犠牲にする代わりに、精密部品にしばしばより求められる2つの特性、すなわち安定性と応力腐食耐性を得ることができます。.
どちらのテンパーも、同じ熱処理から始まります。すなわち、900 °F (480 °C) 付近での溶体化処理、水焼入れ、そして人工時効です。 T6は最大強度に達した時点で時効処理を停止しますが、T73は過時効処理まで継続し、応力腐食割れに耐える粒界構造を安定させるために、ある程度の強度を犠牲にします。したがって、製鋼証明書に記載されている焼戻し記号は単なる書類上の記載ではなく、加工や耐用年数を決定する重要な要素なのです。.
実務上のルール:図面に単に「7075」と記載されている場合は、フライス加工された板金部品についてはT651で見積もりと加工を行うこと。 部品が、深いポケットを持ち、屋外での使用が想定される厚肉の航空宇宙用継手である場合は、切削前に顧客とT7351について協議してください。曲がってしまったハウジングのロットを廃棄するよりも、図面上の焼入れ状態を変更するほうがコストが安くなります。.
7075は、適切な加工を行うことで優れた表面仕上げが得られます。上記の仕上げパラメータを用いれば、加工直後からRa 32 µin(0.8 µm)以上の仕上げが現実的に可能です。そこから先、一般的な仕上げ工程は以下の通りです:
素地の7075は耐食性がそれほど高くないため、湿気や塩分を含む空気、あるいは異種金属との接触が予想される部品については、保護仕上げが必須となります。.
最も簡潔で正直な答えは、6061は汎用用途に適しており、7075は特殊用途に適しているということです。6061-T6(引張強度45,000 psi / 310 MPa)は安価で入手しやすく、溶接性も良く、陽極酸化処理の仕上がりも美しいです。 7075-T6は80%よりも約80%強度が高く、疲労荷重に対する耐性が優れており、切削加工時には切りくずが短く、よりシャープな仕上げが得られます。ただし、材料価格は高く、実用的な溶接性はなく、腐食や歪みに対するより細心の注意が必要です。.
設計上、真に強度や疲労強度が限界となる場合(高荷重がかかる継手、航空宇宙用構造部品、より薄く軽量な断面で荷重を支える必要がある高性能部品など)には、7075を選択してください。一般的な筐体、ブラケット、固定具、および溶接されるものについては、6061を使用してください。当社の詳細な 6061と7075のアルミニウムの比較 その決定を物件ごとに細かく分析しています。.
7075材の機械加工部品は、強度対重量比が設計の決め手となるあらゆる場面で採用されています:
いいえ。その被削性指数は約70~80%(快削真鍮を基準とした場合)であり、高強度合金の中でも比較的加工しやすい部類に入ります。 確かに、より軟らかい合金に比べて、より鋭利な超硬工具、堅牢な治具、そしてより優れた切りくず制御が必要であり、工具の摩耗も早くなりますが、適切な加工条件を設定すれば、短い切りくずが得られ、優れた表面仕上げが得られます。.
7075は亜鉛と銅を多く含む組成であるため、溶接部が凝固する際に熱割れが生じ、その熱によって溶接部のT6焼鈍状態が破壊され、接合部が脆弱になってしまう。そのため、実際には7075製の部品は、ファスナー、接着、または収縮嵌合によって接合される。 設計上、溶接が不可欠な場合は、通常、エンジニアは溶接部材を6061に変更します。.
7075が、圧倒的な差をつけてトップです。T6焼鈍状態において、7075の引張強度は83,000 psi(572 MPa)、降伏強度は73,000 psi(503 MPa)に達するのに対し、6061-T6は45,000 psi (310 MPa)および40,000 psi(276 MPa)である6061-T6を大幅に上回っており、さらに優れた耐疲労性も備えています。この強度の高さこそが、7075が価格が高いにもかかわらず、高負荷がかかる部品に指定される理由です。.
はい。7075には、タイプIIの硫酸陽極酸化処理とタイプIIIの硬質陽極酸化処理のどちらも適用可能です。耐摩耗性や耐食性が最も重視される場合、硬質陽極酸化処理が一般的に選ばれます。 ただし、外観が重視される部品については、あらかじめご承知おきください。この合金の亜鉛含有量により、クリアアルマイト処理にわずかに黄みがかった灰色がかることがあり、6061合金に比べて色調を均一に保つことが困難です。.
理由は3つあります。第一に、亜鉛と銅を合金化した組成のため、6061のマグネシウム・シリコン配合よりもコストが高いこと。第二に、生産量が少ないため、在庫されているサイズやテンパーの種類が少ないこと。第三に、より厳格な加工工程や応力除去工程(T651、T7351)により、製造コストが増加することです。 機械加工にかかる時間を考慮する前から、6061に比べて1ポンドあたり顕著な割高感が予想されます。.
ただし、曲げ加工は穏やかに行う必要があり、通常はT6状態では行われません。7075-T6シートの場合、曲げ半径は材料厚さの約6~10倍必要ですが、それでも割れが生じるリスクがあります。 本格的な成形が必要な部品は、軟らかいO(焼鈍)状態で曲げ加工を行い、その後T6に熱処理するか、あるいは機械加工部品として再設計されます。これが、7075製の部品の多くが成形ではなく、板材からフライス加工されている理由の一つです。.
7075アルミニウムの加工を成功させるには、この合金がどのような材料であるかを正しく理解することが肝要です。すなわち、高強度の熱処理済み材料であり、鋭利な超硬工具と適切な回転数・送り量を用いればきれいに切削できますが、切れ味の悪い工具、不十分なセットアップ、不注意な切削を行うと、摩耗、発熱、歪みといった悪影響が生じます。 まず、応力除去処理済みのT651(過酷な環境下ではT7351)を使用し、均一に荒加工を行い、仕上げ加工は軽く行い、その後表面を保護すれば、7075は他の軽量材料ではほとんど実現できないような公差と表面仕上げを維持することができます。.
量産部品の計画をお考えの場合は、当社の アルミニウムのCNC加工完全ガイド より広範なプロセスを取り上げており、Tuoweiの 7075アルミニウムの機械加工サービス 航空宇宙、防衛、および産業製造プログラム向けの「team machines」製7075-T6およびT7351部品 — 図面をお送りいただければ、お見積もりと無料の製造可能性レビューをご提供いたします。.






