
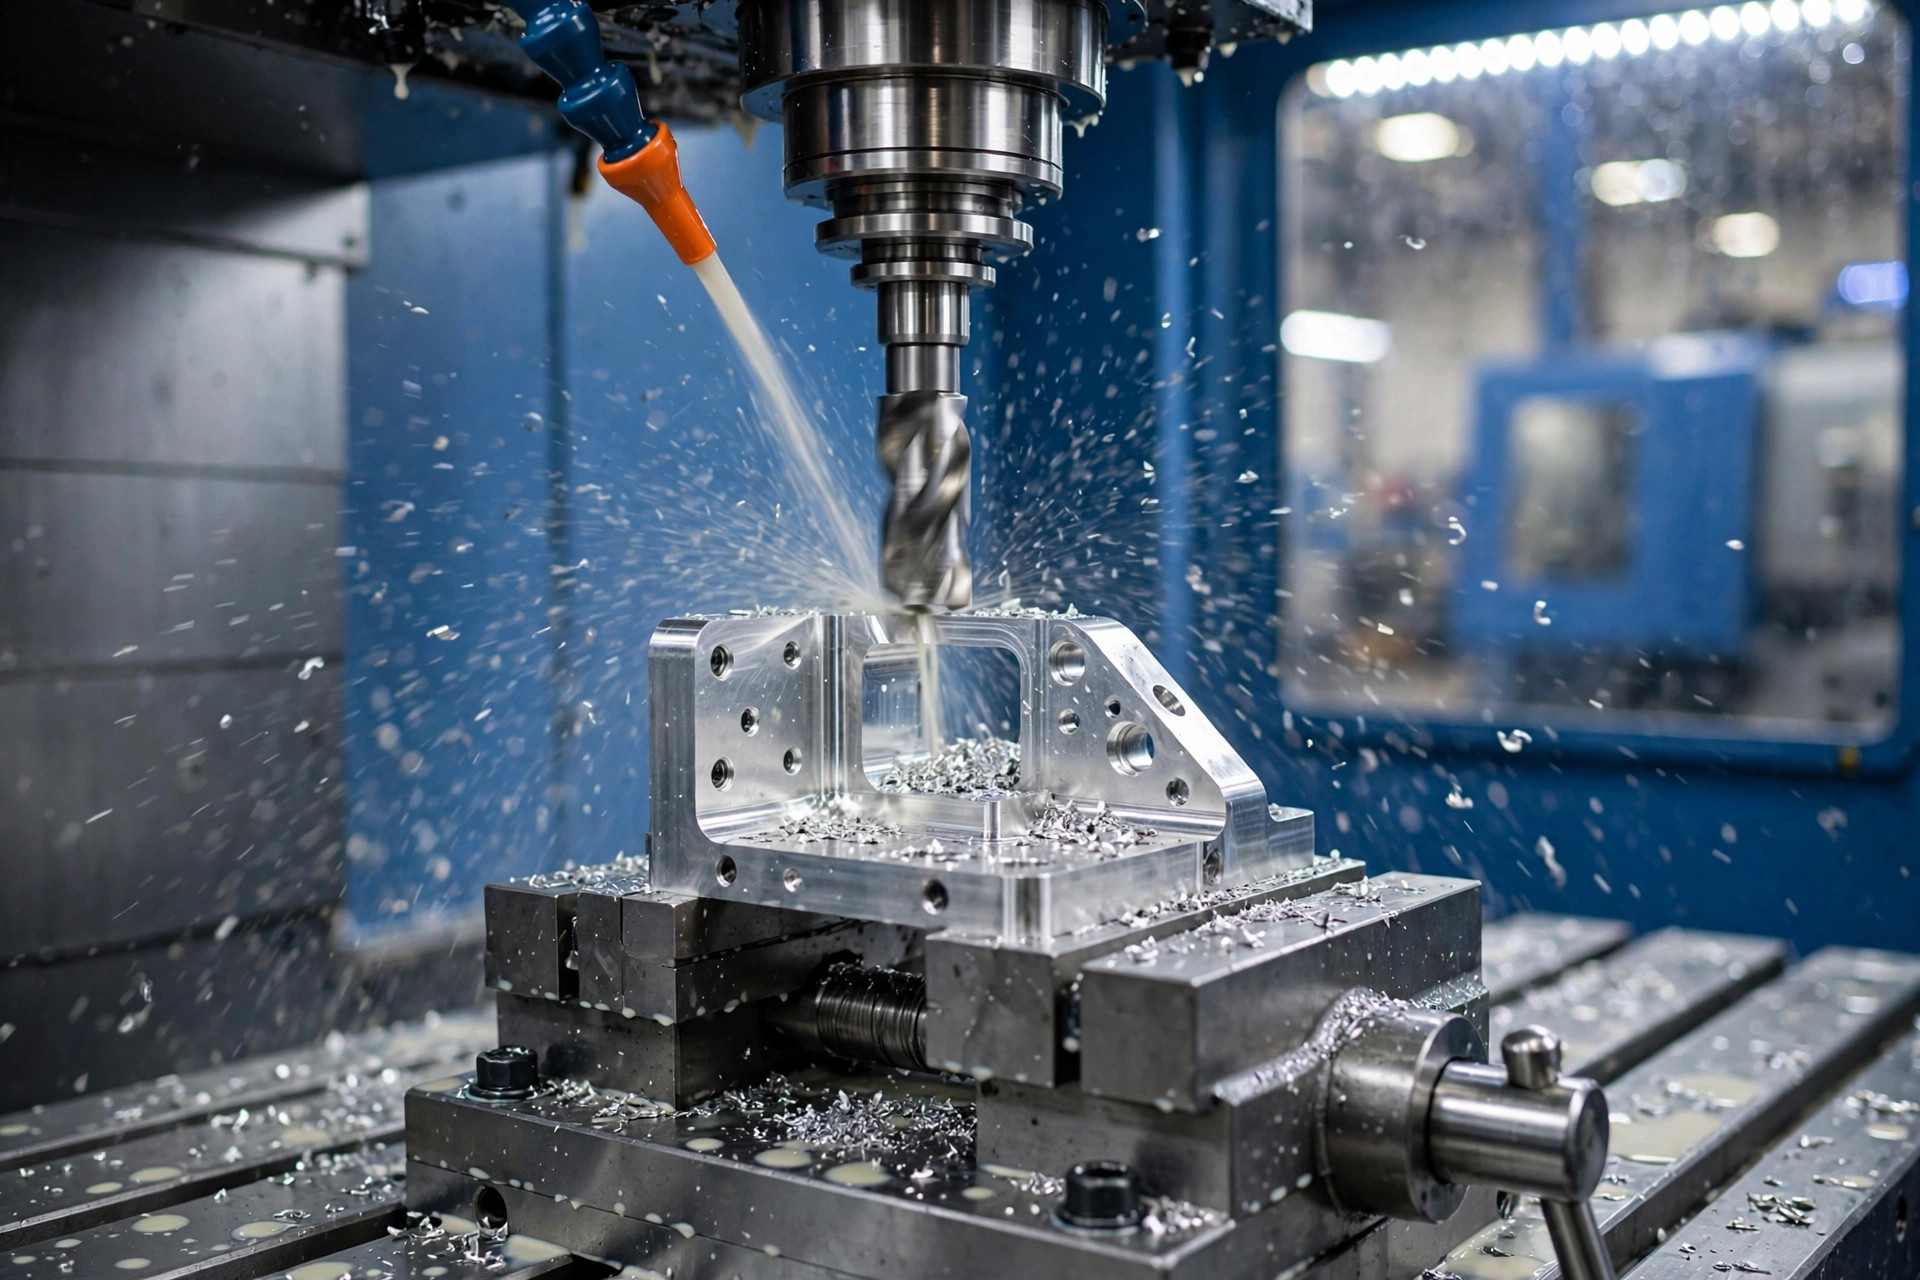
C'est lors de l'usinage de l'aluminium 7075 que ce matériau cesse de se comporter comme un métal “ tendre et facile à travailler ”. Le 7075 est le plus résistant des alliages d’aluminium courants : dans l’état T6, l’aluminium 7075-T6 atteint une résistance à la traction de 83 000 psi (572 MPa), proche de celle de certains aciers, pour un poids représentant environ un tiers de celui-ci. C'est précisément cette résistance qui explique pourquoi les constructeurs aéronautiques, les sous-traitants du secteur de la défense et les marques de haute performance le choisissent, et c'est également la raison pour laquelle l'usinage de l'aluminium 7075 exige davantage de rigueur que celui d'un alliage plus « indulgent » : des outils plus tranchants, des paramètres de coupe contrôlés et une stratégie pour gérer les contraintes résiduelles emprisonnées dans le matériau.
Ce guide couvre l'ensemble du processus d'usinage de l'aluminium 7075 sur des machines à commande numérique (CNC) : l'outillage adapté, les vitesses et avances réalistes, comment choisir entre les états de durcissement T6 et T7351, et comment éviter que les pièces de précision ne se déforment après leur sortie de la machine. Si vous hésitez encore sur l'alliage à utiliser pour votre pièce, commencez par consulter notre Guide détaillé, par nuance, des meilleurs alliages d'aluminium pour l'usinage CNC, puis revenez ici pour les détails concernant l'usinage.
Alliage d'aluminium 7075 Il appartient à la série 7000, dans laquelle le zinc est le principal élément d'alliage (5,1–6,11 TP3T), complété par le magnésium (2,1–2,91 TP3T) et le cuivre (1,2–2,01 TP3T). Développé dans les années 1930 pour les structures de cellules d’aéronefs, il s’agit d’un alliage traitable thermiquement qui tire sa résistance du durcissement par précipitation : un traitement thermique de mise en solution suivi d’un vieillissement artificiel. Il en résulte un alliage d’aluminium présentant un rapport résistance/poids exceptionnel — une résistance spécifique que peu de matériaux légers peuvent égaler —, ainsi qu’une bonne résistance à la fatigue et une densité de seulement 0,102 lb/in³ (2,81 g/cm³). Il est fourni sous forme de plaques, de barres, de tôles et de profilés extrudés, et la quasi-totalité des pièces de précision est fabriquée à partir de l’une de ces formes.
Trois propriétés de l'alliage d'aluminium 7075 revêtent une importance particulière lors de l'usinage :
La composition chimique complète et homologuée explique à la fois la résistance et le comportement à l'usinage — y compris la faible teneur en chrome (0,18–0,281 TP3T) qui contrôle la structure granulaire et contribue à la résistance à la fissuration par corrosion sous contrainte :
| Élément | Contenu |
|---|---|
| Zinc (Zn) | 5.1–6.1% |
| Magnésium (Mg) | 2.1–2.9% |
| Cuivre (Cu) | 1.2–2.0% |
| Chrome (Cr) | 0.18–0.28% |
| Fer (Fe) | 0,501 TP3T max |
| Silicium (Si) | 0,401 TP3T max |
| Manganèse (Mn) | 0,301 TP3T max |
| Titane (Ti) | 0,201 TP3T max |
| Aluminium (Al) | Solde |
Cet alliage porte la désignation UNS A97075 en Amérique du Nord, EN AW-7075 en Europe et AlZnMgCu1,5 (numéro de matériau 3.4365) dans le système DIN.
Le type de pièce que vous achetez détermine pour moitié le déroulement de l'usinage avant même que la broche ne démarre :
| Tempérament | État | Résistance à la traction | Limite d'élasticité | Allongement | Choix classique pour |
|---|---|---|---|---|---|
| 7075-T6 / T651 | Âge de pic ; le T651 est détendu par étirement | 83 000 psi (572 MPa) | 73 000 psi (503 MPa) | 11% | Résistance maximale ; tôle T651 pour pièces de précision |
| 7075-T73 / T7351 | A subi un vieillissement pour améliorer sa résistance à la corrosion sous contrainte ; le T7351 a subi un traitement de détente | 73 000 psi (505 MPa) | 63 000 psi (435 MPa) | 13% | Pièces épaisses, hautement usinées, exposées aux intempéries ou à l'air marin |
| 7075-O | Recuit | 33 000 psi (228 MPa) | 15 000 psi (103 MPa) | 16% | Formage d'abord, puis traitement thermique pour obtenir une dureté plus élevée |
Autres propriétés mécaniques et valeurs de référence pour le 7075-T6 : module d'Young ≈ 10 400 ksi (71,7 GPa), conductivité thermique ≈ 130 W/m·K, conductivité électrique d’environ 40% IACS, et un intervalle de fusion compris entre environ 890 et 1 180 °F (477–635 °C).
Non — mais il est moins facile à usiner que le 6061. L'usinabilité de l'aluminium 7075 est généralement estimée à environ 70–80% par rapport au laiton à usinage facile (ou à l'aluminium 2011-T3) — ce qui constitue une bonne usinabilité pour un alliage à haute résistance. Avec des outils bien affûtés, la formation des copeaux est nette et segmentée : elle produit des copeaux courts et bien cassés, contrairement aux longs copeaux filandreux générés par les alliages plus tendres ; la formation de bavures est minime et il permet d'obtenir un excellent état de surface.
L'erreur que commettent souvent les opérateurs de machines est de le traiter exactement comme le 6061 :
En résumé, l'usinage de l'aluminium 7075 nécessite un montage rigide, des outils en carbure bien affûtés et un écoulement régulier des copeaux : si ces trois conditions sont réunies, cet alliage est vraiment agréable à usiner.
Le choix des outils est la première décision à prendre pour tout usinage CNC de l'aluminium 7075. Les outils de coupe destinés à cet alliage doivent respecter quelques règles simples :
L'usure des outils est la variable insidieuse de tout usinage du 7075. La dureté de l'alliage arrondit progressivement les arêtes de coupe, et un outil usé cesse de cisailler les copeaux pour se mettre à labourer : l'état de surface se dégrade, la température augmente et les cotes dérivent. Suivez la durée de vie des outils en comptabilisant le nombre de pièces par arête lors de la production, indexez ou remplacez les outils selon un calendrier plutôt qu’en cas de défaillance, et tendez l’oreille : un opérateur expérimenté peut percevoir le changement de tonalité qui signale l’émoussement d’une fraise avant même que la finition ne le révèle.
L'alliage 7075 est usiné à des vitesses de broche élevées, légèrement inférieures aux valeurs les plus extrêmes utilisées pour les alliages tendres, car la durée de vie des arêtes de coupe et l'état de surface priment sur le taux d'enlèvement de matière (MRR). L’optimisation des paramètres de coupe commence par la vitesse superficielle en SFM (pieds par minute) et l’avance par dent. Utilisez les chiffres ci-dessous comme points de départ éprouvés pour l’usinage avec des outils en carbure et un arrosage par inondation, puis adaptez-les à votre machine, à votre outil et à la géométrie de la pièce.
| Fonctionnement | Vitesse de coupe | Conseils d'alimentation | Notes |
|---|---|---|---|
| Fraisage (ébauche) | 820 à 1 150 pieds/minute (250 à 350 mètres/minute) | Charge de copeaux de 0,004 à 0,010 pouce par dent (0,10 à 0,25 mm) sur des fraises de 3/8 à 3/4 pouce | Pas radial de 30–50% par rapport au diamètre de l'outil ; fraisage en montée recommandé |
| Fraisage (finition) | 1 150 à 1 800 pieds/minute (350 à 550 mètres/minute) | Charge de copeaux : 0,002 à 0,005 pouce par dent (0,05 à 0,13 mm) | Une profondeur de coupe radiale réduite (2 à 51 TP3T de diamètre) pour obtenir le meilleur état de surface |
| Forage | 490 à 820 pieds/minute (150 à 250 mètres/minute) | 0,002 à 0,008 pouces/tour (0,05 à 0,20 mm/tour) selon le diamètre du foret | Perçage de trous profonds ; forets à refroidissement intégré pour la production en série |
| Tournage | 980 à 1 650 pieds/minute (300 à 500 mètres/minute) | 0,004–0,012 pouces/tour (0,10–0,30 mm/tour) | Plaquettes polies à angle de coupe positif ; les coupes continues évitent les marques de contact |
| Rainurage et fendage | 700 à 1 180 pieds/minute (215 à 360 mètres/minute) | 0,002 à 0,006 pouces/tour (0,05 à 0,15 mm/tour) | Les outils étroits nécessitent un support rigide ; veillez à ce que le liquide de refroidissement reste en contact avec la zone de coupe afin d'évacuer les copeaux de la rainure. |
Trois paramètres permettent de préserver à la fois la durée de vie des outils et la précision lors de l'usinage de l'aluminium 7075 :
La déformation est le principal risque de rebut lors de l'usinage de l'aluminium 7075, et elle n'est guère liée à l'usinage lui-même. Les tôles et les barres sortent de l'usine avec des contraintes résiduelles dues à la trempe. Si l'enlèvement de matière est irrégulier, l'équilibre des contraintes est rompu : la pièce se courbe, se tord ou rebondit dès qu'elle est débloquée. Les parois minces et les grandes cavités usinées à partir de tôles épaisses constituent les cas les plus problématiques.
Voici à quoi ressemble une séquence d'usinage garantissant l'absence de déformation :
Ce sont les mêmes principes que nous appliquons à usinage de l'aluminium à parois minces En règle générale, avec l'alliage 7075, le coût lié à leur omission est tout simplement plus élevé, car les contraintes de base et les valeurs des pièces sont toutes deux plus importantes.
Le choix entre le T6 et le T7351 consiste à sacrifier environ 12% de résistance au profit de deux caractéristiques dont les pièces de précision ont souvent davantage besoin : la stabilité et la résistance à la corrosion sous contrainte.
Ces deux états de durcissement proviennent du même traitement thermique : un traitement de mise en solution à environ 900 °F (480 °C), suivi d’une trempe à l’eau, puis d’un vieillissement artificiel. Le T6 arrête le vieillissement au moment où la résistance atteint son maximum ; le T73 poursuit le vieillissement jusqu’au survieillissement, sacrifiant une partie de la résistance pour stabiliser la structure aux joints de grains qui résiste à la fissuration par corrosion sous contrainte. Le code de condition indiqué sur le certificat d’usine n’est donc pas une simple formalité administrative : il s’agit d’un choix déterminant pour l’usinage et la durée de vie du produit.
Règle pratique : si le plan indique simplement “ 7075 ”, proposez et usinez en T651 pour les pièces en tôle fraisée. Si la pièce est un raccord aérospatial épais comportant des poches profondes et destiné à une utilisation en extérieur, discutez de la norme T7351 avec le client avant l’usinage : il est moins coûteux de modifier la trempe sur le papier que de mettre au rebut un lot de boîtiers déformés.
L'alliage 7075 offre un excellent état de surface lorsqu'il est bien usiné : avec les paramètres de finition indiqués ci-dessus, il est tout à fait possible d'obtenir d'emblée un Ra de 32 µin (0,8 µm) ou mieux. À partir de là, les opérations de finition courantes sont les suivantes :
L'alliage 7075 nu ne présentant qu'une résistance moyenne à la corrosion, un revêtement protecteur est indispensable pour les pièces exposées à l'humidité, à l'air salin ou au contact avec des métaux différents.
La réponse honnête la plus concise : le 6061 est le meilleur choix par défaut, tandis que le 7075 est le meilleur choix pour des applications spécialisées. Le 6061-T6 (résistance à la traction de 45 000 psi / 310 MPa) est moins cher, plus facile à se procurer, se soude bien et s'anodise à la perfection. Le 7075-T6 est environ 80% plus résistant, résiste mieux aux contraintes de fatigue et permet d'obtenir une finition plus nette avec des copeaux plus courts — mais son prix est plus élevé, il n'est pratiquement pas soudable et nécessite davantage de précautions contre la corrosion et la déformation.
Optez pour l'alliage 7075 lorsque la conception est réellement limitée par la résistance mécanique ou la fatigue : raccords soumis à de fortes contraintes, pièces structurelles pour l'aérospatiale, composants de haute performance où une section plus fine et plus légère doit supporter la charge. Privilégiez l'alliage 6061 pour les boîtiers généraux, les supports, les fixations et tout élément destiné à être soudé. Notre guide détaillé Comparaison entre l'aluminium 6061 et l'aluminium 7075 présente la décision immeuble par immeuble.
Les pièces usinées en 7075 sont privilégiées partout où le rapport résistance/poids est déterminant pour la conception :
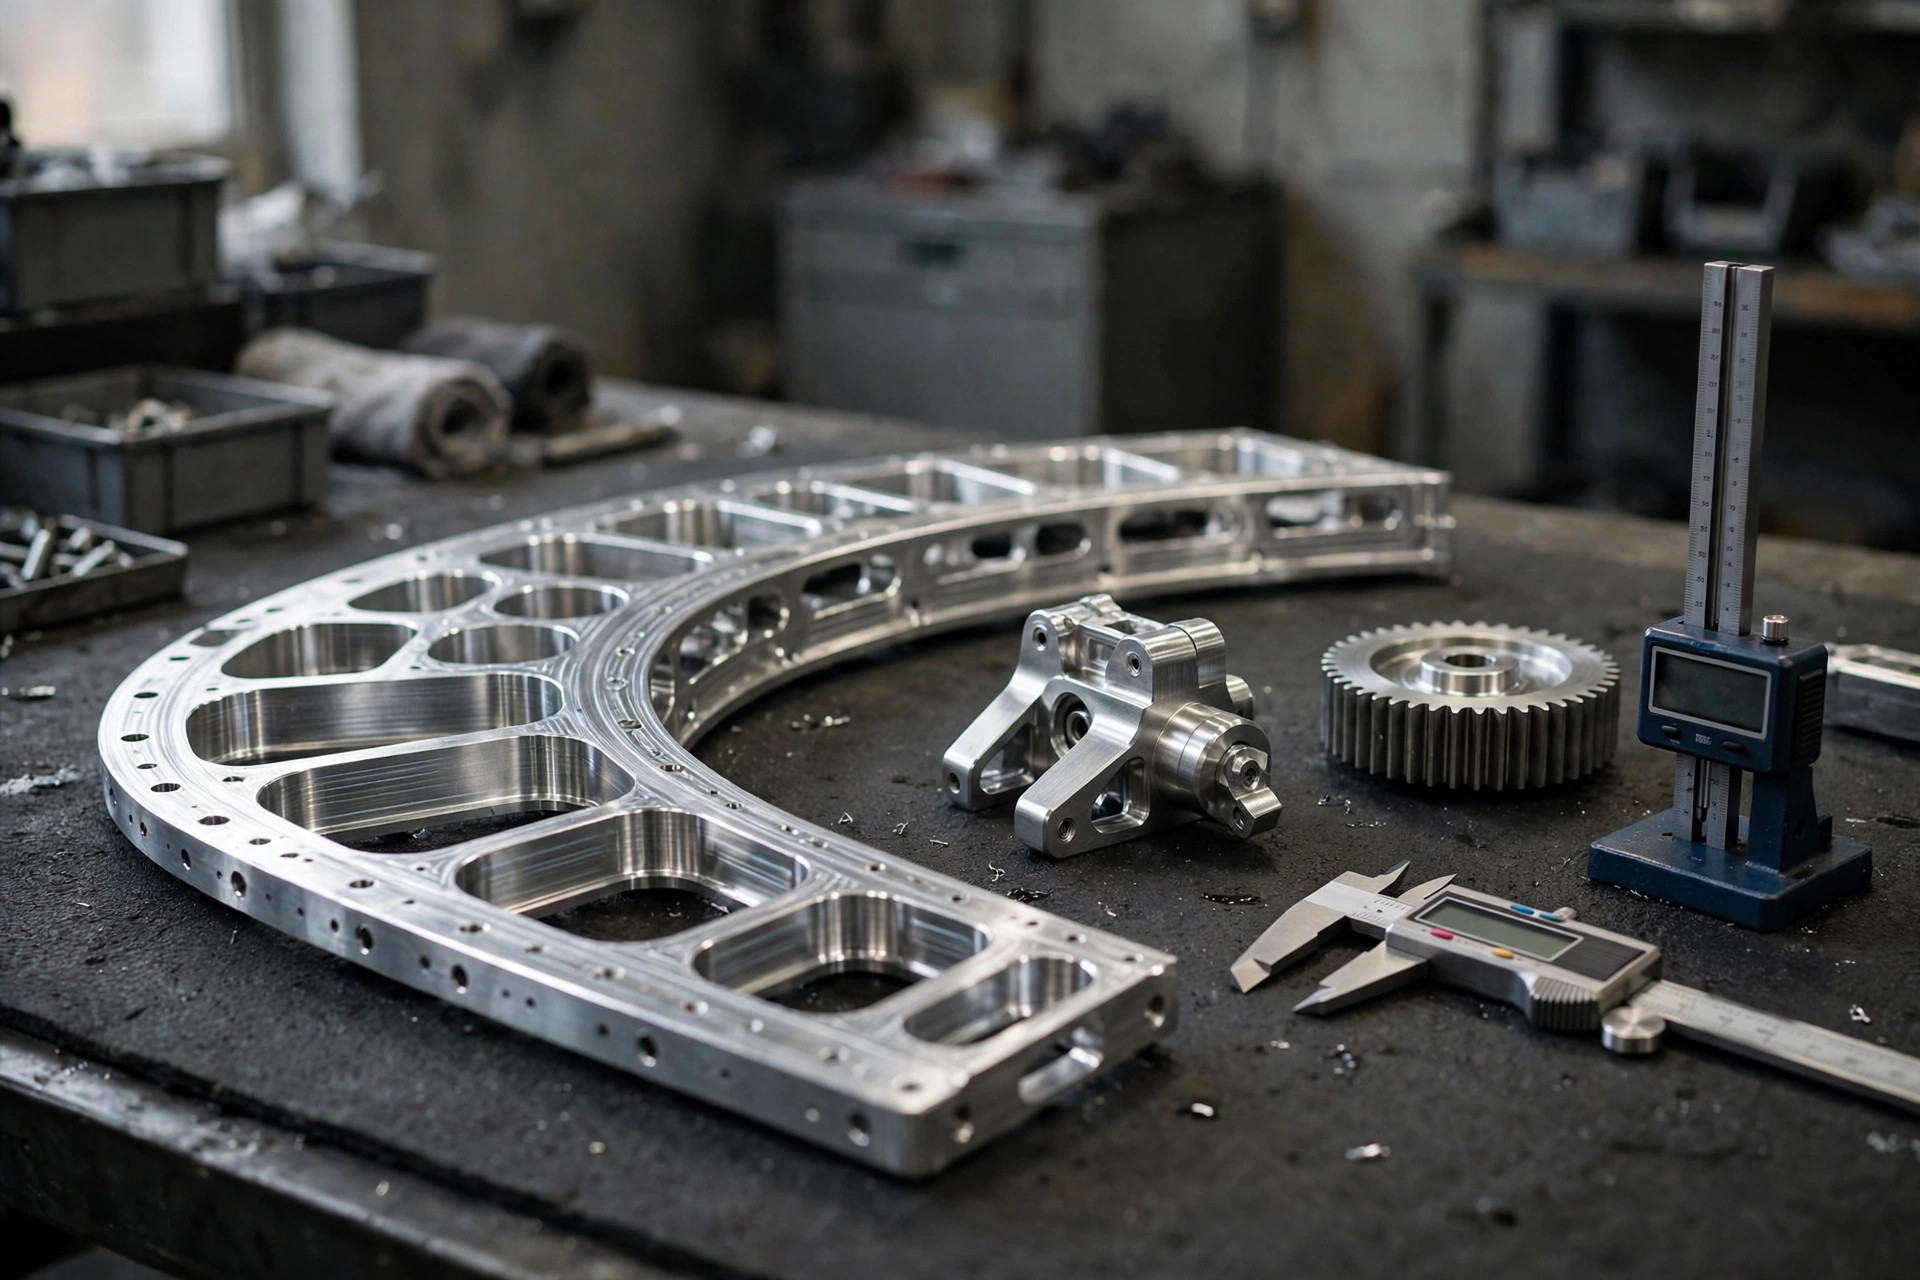
Non. Son indice d'usinabilité, compris entre 70 et 80% (par rapport au laiton à usinage facile), en fait l'un des alliages à haute résistance les plus faciles à usiner. Il nécessite toutefois des outils en carbure plus tranchants, un montage rigide et un meilleur contrôle des copeaux que les alliages plus tendres, et il use plus rapidement les outils — mais avec les bons paramètres, il produit des copeaux courts et une excellente finition.
La composition chimique de l'alliage 7075, riche en zinc et en cuivre, provoque l'apparition de fissures à chaud dans les soudures par fusion lors de leur solidification ; de plus, la chaleur détruit le traitement T6 dans la zone de soudure, ce qui donne un assemblage fragile. Dans la pratique, les pièces en 7075 sont donc assemblées à l'aide de fixations, de collage ou d'ajustements par contraction. Si une conception nécessite un soudage, les ingénieurs optent généralement pour l'alliage 6061 pour les éléments soudés.
Le 7075, et de loin. Dans l’état T6, le 7075 atteint une résistance à la traction de 83 000 psi (572 MPa) et une limite d’élasticité de 73 000 psi (503 MPa), contre 45 000 psi (310 MPa) et 40 000 psi (276 MPa) pour le 6061-T6 — sans compter une meilleure résistance à la fatigue. C’est cette résistance qui explique pourquoi le 7075 est prescrit pour les pièces soumises à de fortes contraintes, malgré son prix plus élevé.
Oui. L'anodisation au sulfate de type II et l'anodisation dure de type III conviennent toutes deux à l'alliage 7075, et l'anodisation dure est généralement privilégiée lorsque la résistance à l'usure et la protection contre la corrosion sont primordiales. Il faut toutefois avoir des attentes réalistes concernant l’aspect esthétique des pièces : la teneur en zinc de cet alliage peut conférer à l’anodisation transparente une légère teinte jaune-grisâtre, et il est plus difficile d’obtenir une couleur homogène qu’avec l’alliage 6061.
Trois raisons : sa composition en alliage de zinc et de cuivre coûte plus cher que la formule à base de magnésium et de silicium du 6061 ; il est produit en plus petites quantités, ce qui réduit le nombre de dimensions et de états de durcissement disponibles en stock ; et les étapes de traitement et de détente plus rigoureuses (T651, T7351) augmentent le coût de fabrication. Il faut s'attendre à une majoration sensible par livre par rapport au 6061, avant même de prendre en compte le temps d'usinage.
Seulement avec précaution, et généralement pas à l'état T6 : une tôle en 7075-T6 nécessite un rayon de courbure d'environ 6 à 10 fois l'épaisseur du matériau, et présente tout de même un risque de fissuration. Les pièces nécessitant un véritable formage sont pliées à l’état mou O (recuit), puis soumises à un traitement thermique T6, ou bien redessinées sous forme de pièces usinées — ce qui explique en partie pourquoi tant de composants en 7075 sont fraisés à partir de tôles plutôt que formés.
Pour réussir l'usinage de l'aluminium 7075, il faut avant tout tenir compte des caractéristiques de cet alliage : il s'agit d'un matériau à haute résistance, traité thermiquement, qui se coupe proprement avec des outils en carbure bien affûtés et des vitesses d'avance adaptées, mais qui punit les outils émoussés, les réglages inadéquats et l'enlèvement de matière imprudent par l'usure, la chaleur et la déformation. Commencez par du T651 détendu (ou du T7351 pour les environnements difficiles), effectuez un ébauche uniformément, une finition légère, puis protégez la surface : le 7075 offrira alors des tolérances et des finitions que peu de matériaux légers peuvent égaler.
Si vous envisagez de fabriquer une pièce de série, notre Guide complet de l'usinage CNC de l'aluminium couvre l'ensemble du processus, et celui de Tuowei Services d'usinage de l'aluminium 7075 Machines Team 7075-T6 et T7351 : pièces destinées aux secteurs de l'aérospatiale, de la défense et de la fabrication industrielle — envoyez-nous votre plan pour obtenir un devis et une analyse gratuite de la faisabilité de fabrication.






