
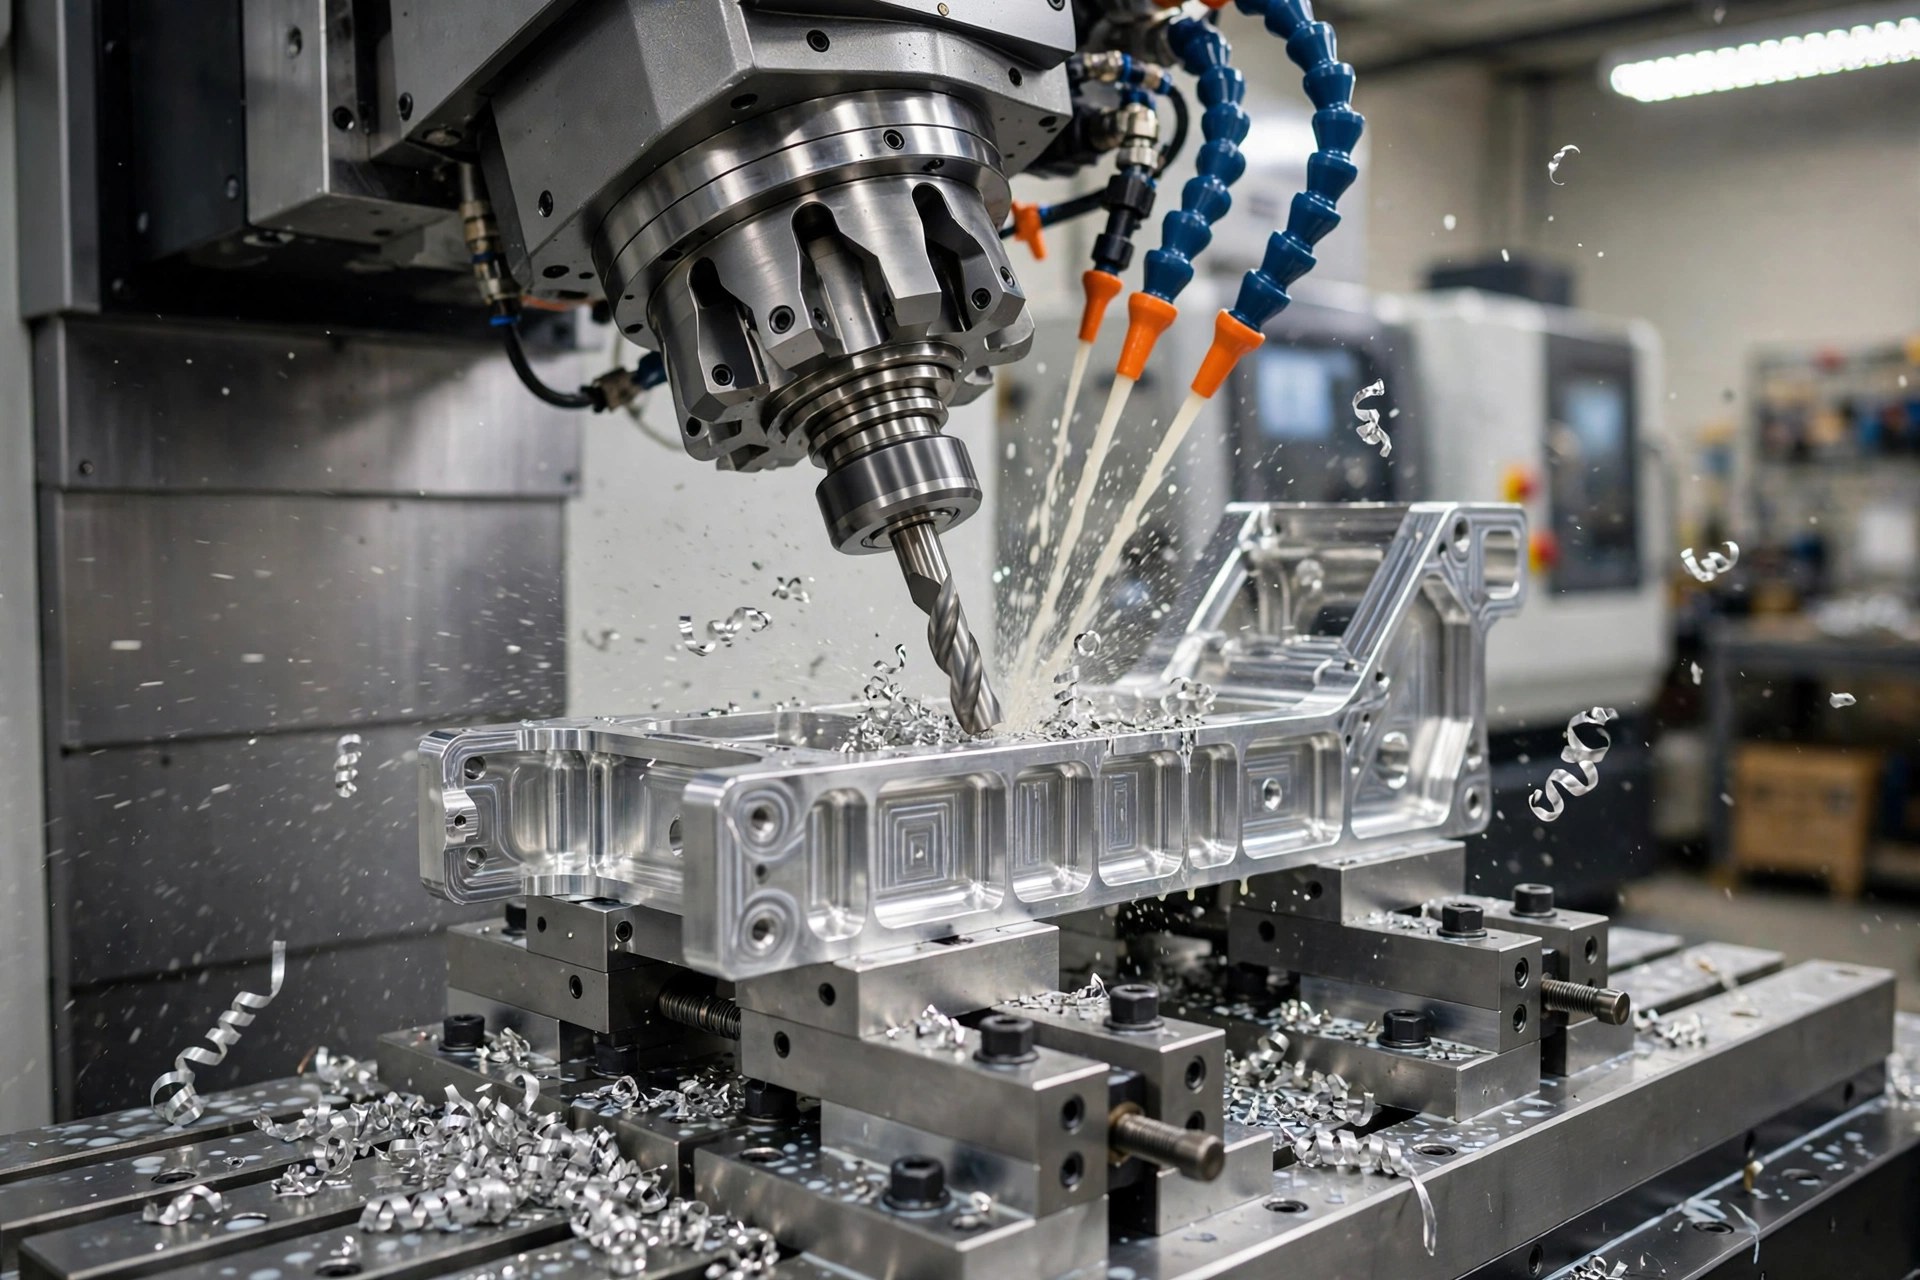
2024铝合金加工是指在计算机数控(CNC)设备上,将富含铜的2024铝合金(通常为2024-T3或T351材)切削成精密零件的过程。 该材料在热处理状态下易于加工,但易受腐蚀,若未妥善处理内部应力则会发生变形,且无法进行熔接。航空航天领域将其用于承受疲劳载荷的外皮、配件和支架。.
这个简短的回答掩盖了车间里大部分关键问题。2024号铝合金并非难以加工的材质,但它会对细微的规划失误予以严惩:例如选错毛坯形状、遗漏表面处理要求,或者在不同工序之间将零件裸露放置一周。 铝材加工成本的大部分就源于这些规划决策,而非切削过程本身。.
本指南介绍了2024铝合金中影响加工的性能特性、我们最常遇到的问题、其刀具和夹具的选择方法,以及该材料在飞机结构中的应用价值。.
2024号铝合金——在欧洲EN标准命名体系中称为2024号铝合金——是2xxx系列中的一种锻造铝合金,该系列以铜为主要合金元素。 作为一种可热处理铝合金,其强度源于其化学成分:首先是铜,其次是镁和锰。其他铝合金系列的构成则有所不同:铝硅合金用于铸造,铝镁合金用于船用板材。根据 铝业协会 命名体系大致如下:
| 元素 | 含量(按重量计 %) |
|---|---|
| 铜(Cu) | 3.8 至 4.9 |
| 镁(Mg) | 1.2 至 1.8 |
| 锰(Mn) | 0.3 至 0.9 |
| 硅(Si) | 0.5(最大值) |
| 铁(Fe) | 0.5(最大值) |
| 锌(Zn) | 0.25(最大值) |
| 铝质 | 平衡 |
正是铜的成分使得2024在热处理后具有高强度。这也是2024比6061腐蚀更快、且难以进行阳极氧化处理的原因。 通俗地说,这是一种必须加以保护的高强度铝合金。与铸铝合金不同,2024铝合金最初是以锭的形式存在的,随后经过轧制、拉拔或挤压加工,这正是其性能如此一致的原因。.
在国际图纸上,您会看到2024以其他名称出现。EN AW-2024是欧洲标准代号,AlCu4Mg1是化学符号,3.1355是德国材料编号(Werkstoff),A92024是UNS编号。 尽管不同标准中的状态名称和性能极限可能有所不同,但它们描述的都是相同的基体化学成分。无论图纸采用何种拼写方式,它们指的都是同一种铝合金。在欧洲产品目录中,常见的等效名称遵循相同的模式:6061铝合金、7075铝合金和6082铝合金。 铝是工程师可选用的最轻的结构金属之一,其密度约为钢的三分之一,这也正是其高强度重量比在机身设计中至关重要的原因。.
下文所列的2024号铝合金数据源自已发布的测试报告,而非供应商提供的数据表。这些数值会随状态、产品形态和厚度而变化,因此请将其作为参考,并按照适用规范中的最低要求进行设计。 数值以兆帕(MPa)和磅每平方英寸(psi)为单位,这是航空应力工程师常用的单位。这些力学性能共同体现了该牌号所具备的强度和抗疲劳性,在机械工程实践中,这些数值是决定疲劳载荷部件合金选型的关键依据。.
| 物业 | 2024-T3 值 | 来源 |
|---|---|---|
| 极限拉伸强度 | 73,000 psi (503 MPa) | NACA TN 2389,试验表 |
| 屈服强度 | 54,000 psi (372 MPa) | NACA TN 2389,试验表 |
| 伸长率 | 18.2% | |
| 杨氏模量(弹性模量) | 约 10,600 ksi(73 GPa) | 已发布的合金数据 |
| 密度 | 2.78 克/立方厘米 | 已发布的合金数据 |
| 疲劳裂纹扩展 | 与7075-T6相比,需要2到4倍的循环次数才能达到相同的裂纹长度 | NASA TN D-5390 |
| 可进行热处理 | 是 | 铝业协会 |
| 熔合连接 | 不建议 | 行业惯例 |
该表格中的两点决定了机床操作员如何处理2024。.
首先,说说18%的伸长率。2024-T3韧性好且具有一定的延展性,因此其切屑比7075-T6更长、更连续。切屑控制显得尤为重要。任何加工过铝合金的人都知道,切屑的形状能反映出切削过程的实际状况。.
其次,是裂纹扩展的结果。设计师选择2024合金,是因为裂纹在其内部扩展缓慢。但这只有在加工表面不会产生新的裂纹起始点的情况下才有效,这使得孔、圆角和边缘处的表面光洁度变得尤为重要。对于这种合金而言,表面光洁度是一项设计要求,而非单纯的装饰性要求。.
在T3、T351和T851热处理状态下,2024材种具有良好的加工性能。其硬度足以实现干净利落的剪切(而非产生撕裂),能保持尺寸精度,且使用锋利的刀具可获得光亮表面。 其可加工性接近7xxx系列,明显优于5052或6063等软铝牌号,其易加工性令那些预期高强度合金会与刀具“抗衡”的工程师们感到惊讶。 该材料对采用轻径向切削的高速加工策略反应良好,这也正是铝材专家们在选择疲劳部件材料时,始终将2024列为首选之一的原因。.
而退火后的O级状态则截然不同。这种状态下的材料质地柔软且粘腻,会在切削刃上堆积,并留下撕裂状的表面。如果必须使用O级或W级状态的零件进行成形加工,通常会在加工精密特征之前对其进行热处理。 车工们将此称为“良好加工”与“粘糊、撕裂状表面”之间的区别:同一种铝材,经处理后性能却截然不同。.
与6061铝合金相比,在大多数铝合金铣削加工中,2024铝合金的主轴转速和进给速度与之相当。由于其强度更高,该材料对刀具的磨损略快,且切屑更易成丝。与7xxx系列铝合金相比,它在刀具磨损方面稍显宽容。.
2024年零部件出现的大多数问题都源于规划环节,而非切割环节。这些问题在我们的检验报告中出现得最为频繁。.
轧制板材和拉制棒材内部存在残余应力。若从其中一侧切除大面积凹槽,工件会发生回弹。对于薄壁航空航天零件,工件脱离夹具后,其位移可能超出公差范围。无论何种牌号的薄壁铝制零件都会出现这种现象;2024牌号的容错余地仅是更小一些。 这种变形属于弹性变形,因此在零件脱离夹具之前不会显现出来。.
解决方法首先要从材料选择和坯料选型入手。2024-T351钢板已经过拉伸处理以消除内应力,因此其变形量远小于未经拉伸的T3或T4坯料。随后对工件进行粗加工,松开夹具,让其自然回火,最后进行精加工。.
该合金的韧性会导致切屑缠绕在刀具上并划伤加工后的内壁。使用高压切削液、带抛光槽的刀具以及适当的切屑负荷(而非以轻进给量进行摩擦切削),可使切屑保持短小。.
在低切削速度下,或者使用钝刀或易粘附铝材的涂层刀具时,材料会粘附在刀具刃口上。这会导致表面撕裂,且整批产品的尺寸会出现漂移。使用锋利的、未涂层或ZrN涂层的硬质合金刀具(具有较大的正前角)可减轻这一现象,而专为铝材设计的抛光切槽则能进一步减轻该现象。.
这一点常让买家措手不及。在潮湿的车间里,未经处理的2024铝材可能在几天内就出现污渍或点蚀,尤其是当水基切削液残留在铝金属表面时。等待进行二次加工或精加工的零件应进行清洗、干燥并采取防护措施。 其根本原因在于富含铜的微观组织:正是赋予2024强度的那种铜,也使其耐腐蚀性低于6061,因此绝不能将其耐腐蚀性视为理所当然,必须有计划地采取防护措施,而不能仅凭假设。.
这种延展性切屑会在钻孔和铣削边缘留下毛刺。钻孔产生的毛刺最为严重,因为钻头在钻穿工件后会直接接触空气。 对于承受疲劳载荷的零件而言,紧固件孔处的毛刺就是现成的裂纹起始点。对2024铝合金而言,去毛刺并非为了美观,而是疲劳设计的一部分。出于同样的原因,我们发出的每一件铝制零件都会对其边缘进行倒角处理。.
2024在尝试熔合连接时会产生裂纹并导致强度下降。就可焊性而言,它在铝合金系列中排名垫底。加工误差无法通过堆焊修复后再重新加工。这增加了废品成本,也使得首件检验比6061更为重要。.
以下是我们的工程师在现代数控机床上加工典型的2024-T351铣削零件时遵循的流程:
具有复合角度的复杂管件通常用于 5 轴数控加工, ,从而减少了装夹次数。装夹次数减少意味着重新夹紧的次数减少,且各工序之间因应力引起的位移可能性也随之降低。我们在铝制零件加工方面的能力涵盖从简单的扁平型材到五轴机箱,且每次装夹都能保持严格的公差。.
需要诚实地提醒一点:切削参数在很大程度上取决于数控设备、刀柄和工件,以及工件几何形状产生的切削力。 请以刀具制造商针对您所用具体刀具推荐的转速(以每分钟转数为单位)和进给量作为起点,而非参考通用图表。正是这种严谨的态度,才将精密金属加工与普通加工厂的工作区分开来。.
图纸上标注的热处理状态既影响成品的性能,也影响零件在加工过程中的表现。选择合适的铝合金首先要从热处理状态入手,因为热处理和时效处理决定了最终的强度和可加工性。正是热处理和时效处理,将柔软、易于成型的坯料转化为结构件。下表总结了我们最常加工的热处理状态。.
| 性情 | 其含义 | 加工注意事项 |
|---|---|---|
| 2024-O | 退火 | 质地柔软且有弹性;不适用于精加工的精密零件 |
| 2024-T3 | 经固溶处理、冷加工、自然时效处理 | 常见于铝板;易于加工;可在大铣槽区域进行加工 |
| 2024-T351 | T3 结合拉伸缓解压力 | 机加工板材零件的最佳选择;变形极小 |
| 2024-T4 | 经溶液处理,自然陈化 | 与T3类似的加工方式;适用于以成形为首要目标的情况 |
| 2024-T851 | 经溶液处理、拉伸、人工老化 | 屈服强度高,韧性低;在切削加工过程中非常稳定 |
我们的立场是:对于由板材切削加工而成的机械零件,除非设计有其他要求,否则应指定使用2024-T351。这种热处理状态最能满足车工和设计师的共同需求,既能保证材料性能的稳定性,又能体现2024材料所具备的疲劳性能——这也是选择该材料的原因。 向任何一家每天加工铝板的车间询问,你都会得到同样的答案。.
当尺寸稳定性比韧性更重要时,T851值得考虑。其强度性能有所提升,但确实牺牲了部分损伤容限——而这正是2024材料最初备受青睐的原因,因此这一权衡取舍应由设计工程师来决定。.
2024铝合金在飞机结构中被广泛应用,且已有数十年之久,这得益于其一项特性:与大多数其他高强度铝合金相比,它更能抵抗疲劳裂纹扩展。 那些在一次又一次的飞行中承受反复拉伸的部件受益最大,设计师们将这一特性描述为“在反复拉伸载荷下具有良好的抗疲劳性”。其比强度——即设计师实际用于确定尺寸的强度与重量之比——是设计师们愿意为这种合金投入额外防护工作的另一个原因。.
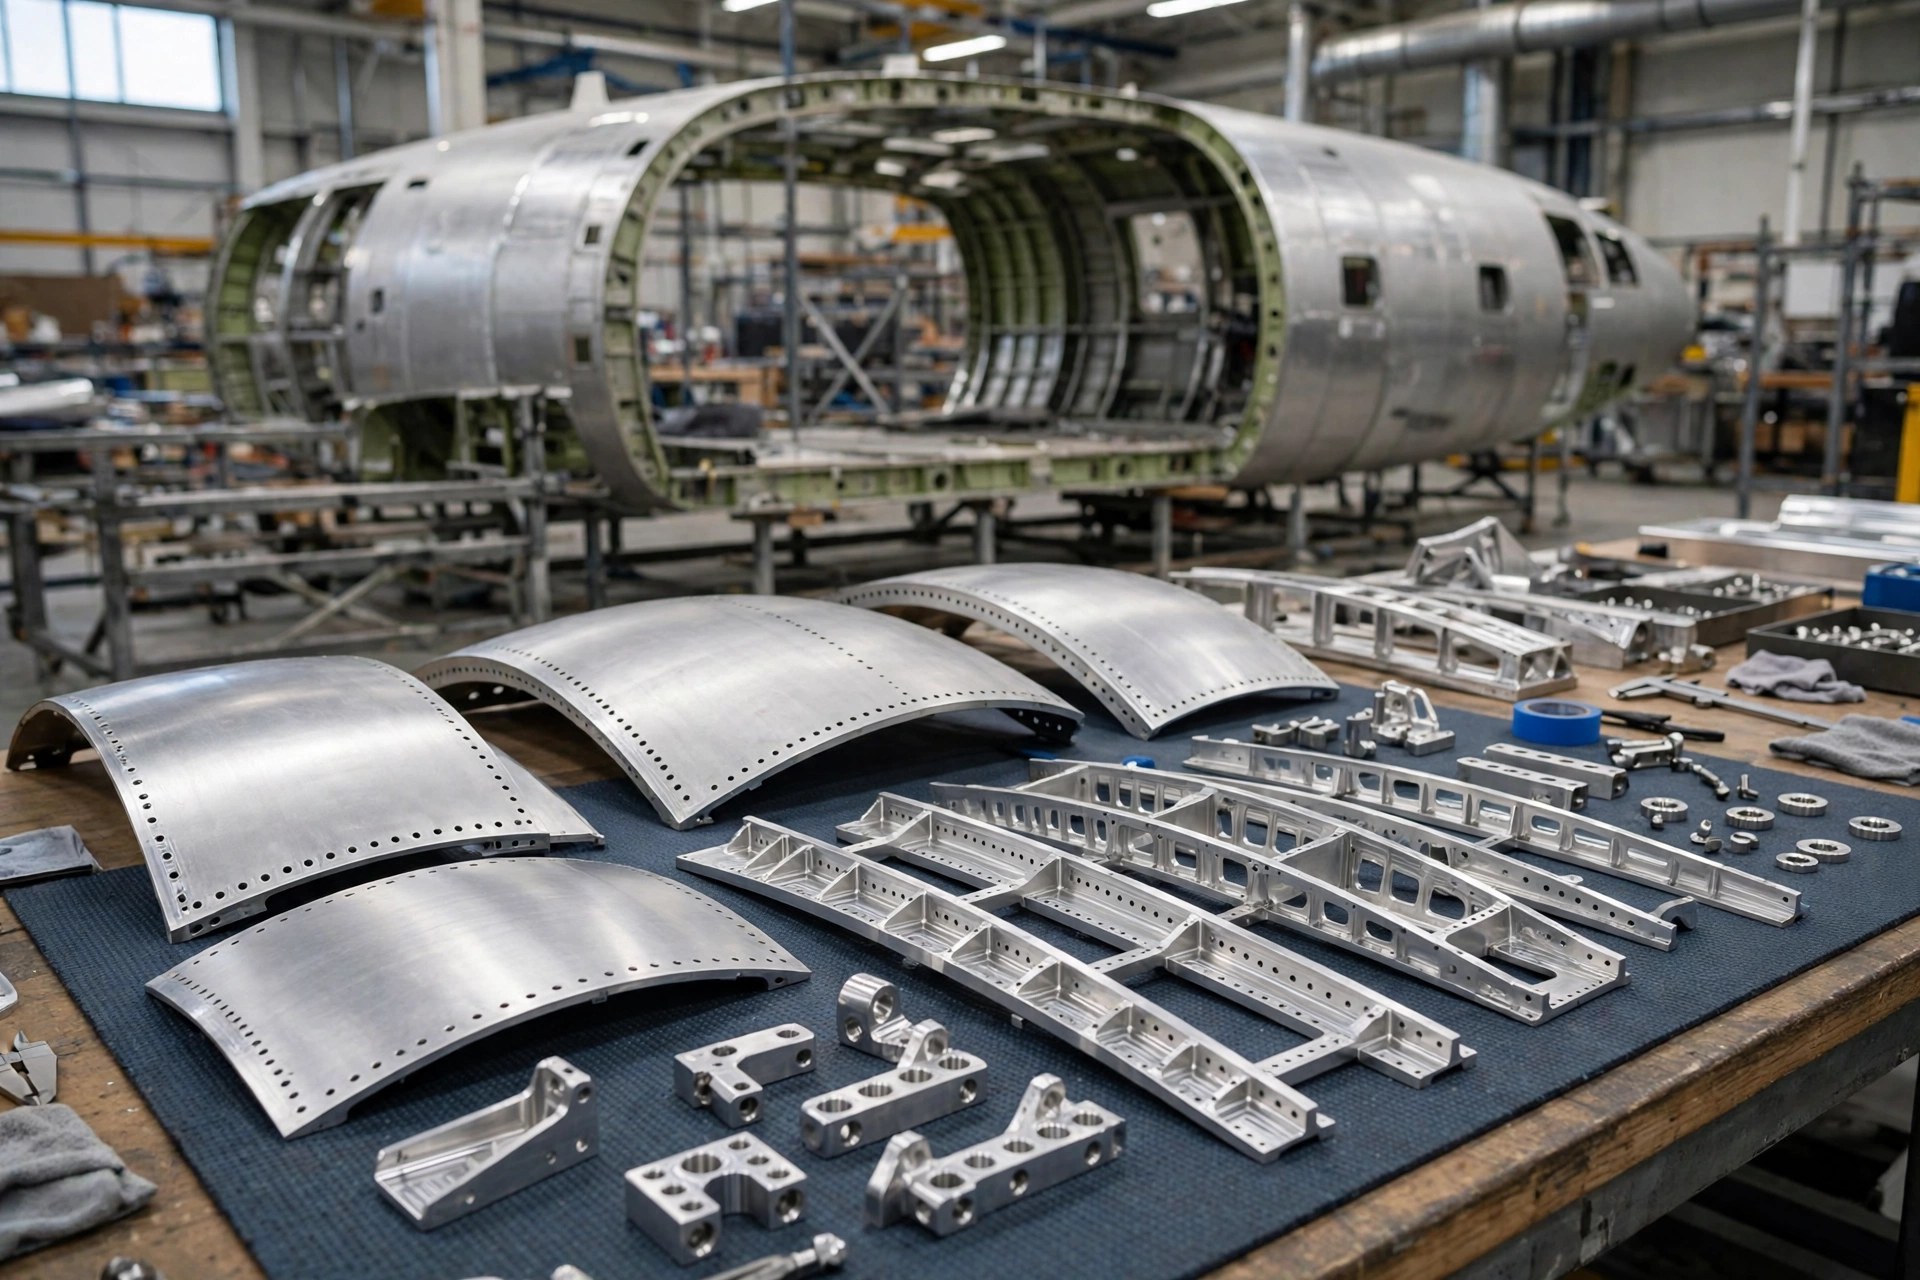
2024号铝合金部件在航空航天领域的典型应用包括:
上翼面蒙皮和承受压缩载荷的构件通常采用7xxx系列合金(如7075),其尺寸设计主要取决于静态强度和抗压强度。如果您正在为某个特定零件权衡7075和2024这两种材料的选用,我们的 2024与7075铝合金对比 详细介绍了各种荷载工况。.
除了航空领域外,这种铝金属还广泛应用于汽车零部件(如赛车和卡车轮毂)、国防部件以及高强度紧固件中。我们的 航空航天制造 该页面列出了我们为该行业生产的零部件类型。.
每家采购飞行硬件的航空航天制造商都会要求提供材料可追溯性、钢材证书和首件检验报告。请在报价前与您的质量团队确认这些要求,因为它们会影响价格和交货周期。.
Bare 2024 不应投入使用。该板材通常以 Alclad 铝材形式供应,两面各有一层薄薄的纯铝层,但由铝板或铝棒加工而成的零件,其加工表面已无包覆层。.
常见的防护措施包括:
| 完成 | 迎接2024年 | 说明 |
|---|---|---|
| 铬酸盐转化涂层 | 良好 | 质地稀薄、导电性好、适合作为涂料基底;尺寸变化小 |
| II型阳极氧化 | 可以接受 | 由于铜含量不同,颜色可能会不均匀 |
| III型硬质涂层 | 在一定限制下可行 | MIL-PRF-8625 允许铜含量为 2% 或更高的合金采用更宽松的磨损限值 |
| 底漆和涂料 | 良好 | 飞机结构的标准,通常施加在转化涂层之上 |
A 铬酸盐转化涂层 对于需要导电性或作为涂装底层的2024材料加工件而言,这通常是最实用的选择。.
有几点权衡关系值得了解。阳极氧化涂层会降低疲劳强度,涂层越厚,降幅越大。 对于对疲劳强度要求极高的零件,应结合疲劳分析来选择表面处理方式,而不是在最后阶段才考虑。在铝材上,这一效应已有充分的文献记载,因此表面处理应纳入设计评审环节。此外,请记住阳极氧化层会向零件内部生长,因此在公差要求严格的部位,应进行遮蔽处理或调整内孔尺寸及配合公差。.
2024铝合金常被指定使用,因为“飞机上都用它”,即使在那些无法从其疲劳性能中获益的部件上也是如此。在这些情况下,与其他替代材料相比,它的成本更高,且需要更多的保护措施。作为一种铝合金牌号,2024属于专用材料,而非通用选择。.
一条实用准则:当零件需要承受反复拉伸且耐损伤性至关重要时,应选择2024材料。否则,建议从6061材料开始。我们的 铝材数控加工 该页面对比了我们库存的十种合金,并说明了2024合金在与每种合金的对比中各有哪些优劣势。对于大多数通用工程应用而言,这十种合金中的一种将是数控加工的理想选择。.
2024年零件报价延迟的大部分原因在于信息不全。一份完整的询价应包括:
在受力半径上未标注表面处理要求的疲劳关键图纸,是我们最常遇到的问题之一。如果没有这一标注,车工会将这些表面视为普通表面处理,而零件的疲劳寿命则取决于当时恰好用于切削的刀具。对于铝材而言,普通表面处理对于疲劳零件来说通常远远不够。.
要妥善加工2024铝合金,关键在于在开始切削之前做出三项决定:选用经应力消除处理的铝坯料、制定符合该合金耐腐蚀极限的表面处理方案,以及确定承受循环载荷部位的表面质量要求。 只要这三点处理得当,2024铝合金在加工过程中便会表现得可预测且易于控制。这也正是为什么数控铝加工专家将2024视为机身材料的首选,而非普通板材。.
在 拓维精密, 作为免费DFM反馈的一部分,我们的精密数控工程师会审查合金、回火状态和表面处理,并且每个关键尺寸都可在发货前通过三坐标测量机(CMM)进行检测。请通过我们的 数控加工服务 页面,我们将在报价前确认加工方案。有关完整的加工流程,请参阅我们的 铝材数控加工完全指南.
问:2024号铝合金容易加工吗?
答:是的,在经过热处理的状态下,例如T3、T351和T851。使用锋利的硬质合金刀具,在任何现代数控机床上加工时,它都能实现干净的剪切、保持公差并获得良好的表面光洁度。而退火后的O状态则质地粘稠,加工困难。 主要挑战在于切屑细长、易产生毛刺和变形,而非切削难度。作为一种硬质铝合金,它的加工性能相当出色。.
问:为什么飞机上要使用2024号铝合金?
答:2024铝合金的疲劳裂纹发展缓慢。美国宇航局(NASA)的测试发现,2024-T3材料需要比7075-T6多两到四倍的载荷循环次数,裂纹长度才会达到相同程度。 这种损伤容限非常适合机身蒙皮、下翼蒙皮以及在服役期间接受检查的受拉载荷的连接件。这也正是20世纪40年代制造的铝制机身至今仍能飞行的原因。.
问:2024号铝合金可以焊接吗?
答:不能采用传统的熔合连接方法。2024合金容易开裂,且接头处的强度会大幅降低,因此该合金制成的飞机结构件通常采用铆钉和螺栓连接。摩擦搅拌焊接虽然可行,但需要通过资格认证。对于需要连接的部件,6061合金通常是更好的选择。.
问:这种合金需要涂覆保护层吗?
答:是的。由于其含铜量较高,2024号裸铝的腐蚀速度比大多数其他铝合金更快。机加工件的切削面上没有Alclad层,因此需要进行铬酸盐转化涂层、阳极氧化处理或底漆处理。应尽早确定表面处理方式,因为某些涂层会降低疲劳强度。.
问:2024-T3 和 2024-T351 之间有什么区别?
答:两者均经过固溶热处理和自然时效处理。此外,T351还经过拉伸处理以消除内部应力,因此当从单侧去除材料时,T351的板材和棒材变形量要小得多。对于带有凹槽或薄壁的铝制机加工零件,T351是更好的起始坯料。.






