
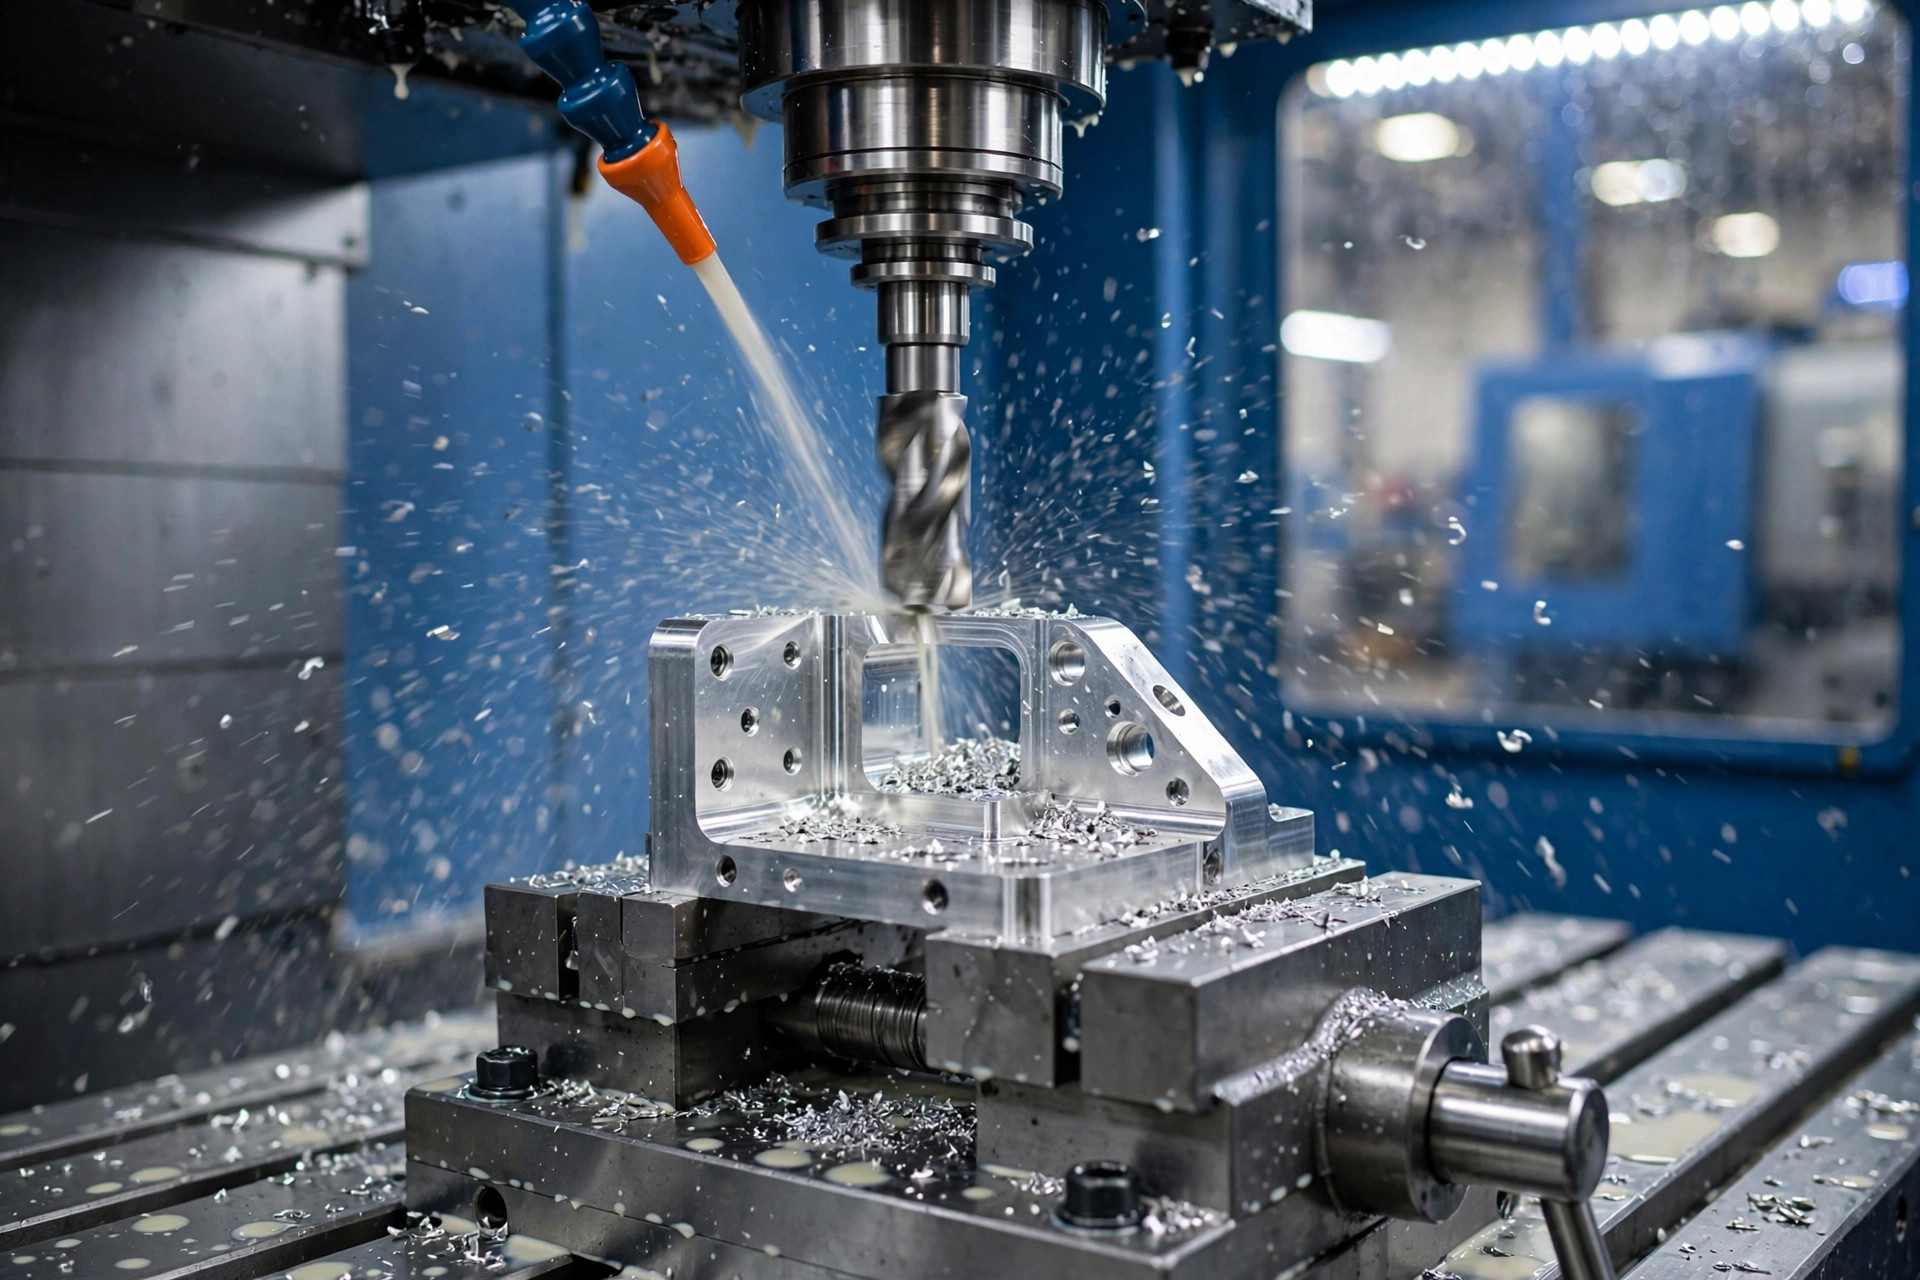
عند تصنيع الألومنيوم 7075، يتوقف الألومنيوم عن التصرف كمعدن “ناعم وسهل”. يُعد 7075 أقوى سبائك الألومنيوم الشائعة — في حالة التصلب T6، يصل الألومنيوم 7075-T6 إلى قوة شد تبلغ 83,000 psi (572 ميجا باسكال)، وهي قوة قريبة من بعض أنواع الفولاذ مع وزن يبلغ حوالي ثلث وزنها. وهذه القوة هي بالضبط السبب الذي يجعل شركات تصنيع الطائرات ومقاولي الدفاع والعلامات التجارية عالية الأداء يختارونها، وهي أيضًا السبب في أن تصنيع الألومنيوم 7075 يتطلب انضباطًا أكبر مقارنةً بتصنيع السبائك الأقل صعوبة: أدوات أكثر حدة، ومعلمات قطع خاضعة للرقابة، وخطة للتعامل مع الإجهاد المتبقي المحبوس داخل المادة.
يغطي هذا الدليل عملية التصنيع الكاملة للألمنيوم 7075 باستخدام معدات التحكم الرقمي الحاسوبي (CNC) — الأدوات الفعالة، والسرعات ومعدلات التغذية الواقعية، وكيفية الاختيار بين درجات الصلابة T6 وT7351، وكيفية منع الأجزاء الدقيقة من الانحراف بعد خروجها من الآلة. إذا كنت لا تزال مترددًا في تحديد السبيكة التي تحتاجها قطعتك، فابدأ بـ دليل تفصيلي حسب الدرجة لأفضل سبائك الألومنيوم للتصنيع باستخدام الحاسب الآلي (CNC), ، ثم عد إلى هنا للاطلاع على تفاصيل عملية التصنيع.
سبائك الألومنيوم 7075 تنتمي إلى السلسلة 7000، حيث يُعد الزنك العنصر الرئيسي في السبائك (5.1–6.1%)، مدعومًا بالمغنيسيوم (2.1–2.9%) والنحاس (1.2–2.0%). تم تطويرها في ثلاثينيات القرن العشرين لاستخدامها في هياكل الطائرات، وهي سبيكة قابلة للمعالجة الحرارية تستمد قوتها من التصلب بالترسيب: معالجة حرارية بالمحلول تليها عملية الشيخوخة الاصطناعية. والنتيجة هي سبيكة ألومنيوم تتمتع بنسبة قوة إلى وزن متميزة — وهي قوة نوعية لا يمكن أن تضاهيها سوى القليل من المواد خفيفة الوزن — بالإضافة إلى مقاومة جيدة للتعب وكثافة تبلغ 0.102 رطل/بوصة مكعبة (2.81 جم/سم مكعب) فقط. يتم توفيرها على شكل ألواح وقضبان وألواح رقيقة ومنتجات مبثوقة، وتبدأ صناعة كل قطعة دقيقة تقريبًا من أحد هذه الأشكال.
هناك ثلاث خصائص لسبائك الألومنيوم 7075 تُعد الأكثر أهمية في عملية التصنيع الآلي:
يُفسر التركيب الكيميائي الكامل المسجل كلاً من المتانة وسلوك المعالجة الميكانيكية — بما في ذلك الإضافة الضئيلة من الكروم (0.18–0.28%) التي تتحكم في بنية الحبيبات وتساعد على مقاومة التصدع الناتج عن التآكل تحت الإجهاد:
| العنصر | المحتوى |
|---|---|
| الزنك (Zn) | 5.1–6.1% |
| المغنيسيوم (Mg) | 2.1–2.9% |
| النحاس (Cu) | 1.2–2.0% |
| الكروم (Cr) | 0.18–0.28% |
| الحديد (Fe) | 0.50% كحد أقصى |
| السيليكون (Si) | 0.40% كحد أقصى |
| المنغنيز (Mn) | 0.30% كحد أقصى |
| التيتانيوم (Ti) | 0.20% كحد أقصى |
| الألومنيوم (Al) | الرصيد |
يُعرف هذا السبائك بالرمز UNS A97075 في أمريكا الشمالية، وEN AW-7075 في أوروبا، وAlZnMgCu1.5 (رقم المادة 3.4365) في نظام DIN.
إن نوع القالب الذي تشتريه يحدد نصف عملية التصنيع قبل أن يبدأ المغزل في العمل:
| المزاج | الحالة | قوة الشد | قوة الخضوع | الاستطالة | الخيار المعتاد لـ |
|---|---|---|---|---|---|
| 7075-T6 / T651 | بلغت ذروة العمر؛ تم إزالة التوتر من T651 عن طريق التمدد | 83,000 رطل لكل بوصة مربعة (572 ميجا باسكال) | 73,000 رطل لكل بوصة مربعة (503 ميجا باسكال) | 11% | أقصى درجة من المتانة؛ صفائح T651 للأجزاء الدقيقة |
| 7075-T73 / T7351 | تم إخضاعه لعملية تقادم زائد من أجل مقاومة التآكل الناتج عن الإجهاد؛ أما T7351 فقد تم إزالة الإجهاد منه | 73,000 رطل لكل بوصة مربعة (505 ميجا باسكال) | 63,000 رطل لكل بوصة مربعة (435 ميجا باسكال) | 13% | الأجزاء السميكة التي خضعت لعمليات تصنيع مكثفة والمعرضة للعوامل الجوية أو للهواء البحري |
| 7075-O | مُصلب | 33,000 رطل لكل بوصة مربعة (228 ميجا باسكال) | 15,000 رطل لكل بوصة مربعة (103 ميجا باسكال) | 16% | التشكيل أولاً، ثم المعالجة الحرارية للحصول على درجة صلابة أعلى |
الخصائص الميكانيكية الأخرى والقيم المرجعية لـ 7075-T6: معامل يونغ ≈ 10,400 كيلو سيستين (71.7 جيجا باسكال)، الموصلية الحرارية ≈ 130 واط/م·كلفن، الموصلية الكهربائية حوالي 40% IACS، ونطاق انصهار يتراوح تقريبًا بين 890 و1,180 درجة فهرنهايت (477–635 درجة مئوية).
لا — لكنه أقل تسامحًا من سبيكة 6061. عادةً ما تُصنف قابلية معالجة الألومنيوم 7075 عند حوالي 70–80% من النحاس سهل المعالجة (أو من الألومنيوم 2011-T3) — وهي قابلية معالجة جيدة بالنسبة لسبيكة عالية القوة. باستخدام أدوات حادة، يكون تشكيل البرادة نظيفًا ومجزأًّ: فهو ينتج برادة قصيرة ومتفتتة جيدًا بدلاً من البرادة الطويلة الخيطية التي تنتجها السبائك الأكثر ليونة، كما أن تكوّن النتوءات ضئيل للغاية، ويمكنه الحفاظ على تشطيب سطحي ممتاز.
المشكلة التي يقع فيها عمال الآلات هي أنهم يعاملونه تمامًا مثل 6061:
باختصار، تتطلب معالجة الألومنيوم 7075 إعدادًا صلبًا، وأداة قطع حادة من الكربيد، وتدفقًا منتظمًا للرقائق — فإذا تم الاهتمام بهذه العوامل الثلاثة بشكل صحيح، يصبح قطع هذه السبيكة أمرًا ممتعًا حقًّا.
يُعد اختيار الأدوات أول قرار يجب اتخاذه في أي عملية تصنيع باستخدام الحاسب الآلي (CNC) لسبائك الألومنيوم 7075. وتخضع أدوات القطع المستخدمة مع هذه السبيكة لعدد من القواعد البسيطة:
يُعد تآكل الأدوات المتغير الخفي في كل عملية تصنيع لسبائك 7075. فصلابة السبائك تؤدي إلى تآكل حواف القطع بشكل مطرد، وعندما تتآكل الأداة تتوقف عن قص البرادة وتبدأ في الحفر — مما يؤدي إلى انخفاض جودة تشطيب السطح، وارتفاع درجة الحرارة، وانحراف الأبعاد. تتبع عمر الأداة من خلال عدد القطع لكل حافة في أعمال الإنتاج، وقم بتبديل الأدوات وفقًا لجدول زمني محدد بدلاً من الانتظار حتى تتعطل، واستمع جيدًا: يمكن للميكانيكي المتمرس سماع تغير النغمة الذي يشير إلى تبلد القاطع قبل أن يظهر ذلك على جودة السطح النهائي.
يعمل المعدن 7075 بسرعات عالية للمغزل، تقل قليلاً عن أعلى القيم المستخدمة في السبائك اللينة، لأن عمر الحافة ونوعية تشطيب السطح أكثر أهمية من معدل إزالة المادة الخام (MRR). يبدأ تحسين معلمات القطع بالسرعة السطحية المقاسة بوحدة SFM (قدم سطحي في الدقيقة) ومعدل التغذية لكل سن. استخدم الأرقام الواردة أدناه كنقاط انطلاق مجربة للأدوات المصنوعة من الكربيد مع سائل التبريد الغزير، ثم قم بضبطها وفقًا لآلتك وأداتك وهندسة القطعة.
| التشغيل | سرعة القطع | إرشادات التغذية | الملاحظات |
|---|---|---|---|
| الطحن (الخشن) | 820–1,150 قدمًا في الدقيقة (250–350 مترًا في الدقيقة) | حمولة الرقاقة 0.004–0.010 بوصة/سن (0.10–0.25 مم) على قواطع مقاس 3/8–3/4 بوصة | تخطي شعاعي يبلغ 30–50% من قطر الأداة؛ يُفضل استخدام طريقة التفريز الصاعد |
| الطحن (التشطيب) | 1,150–1,800 قدم/دقيقة (350–550 متر/دقيقة) | حمل الرقاقة 0.002–0.005 بوصة/سن (0.05–0.13 مم) | عمق قطع شعاعي خفيف (2–5% من القطر) للحصول على أفضل تشطيب للسطح |
| الحفر | 490–820 قدمًا في الدقيقة (150–250 مترًا في الدقيقة) | 0.002–0.008 بوصة/دورة (0.05–0.20 ملم/دورة) حسب حجم المثقاب | مثقاب «بيك» للثقوب العميقة؛ مثاقب مزودة بنظام تبريد داخلي لعمليات الإنتاج |
| الدوران | 980–1,650 قدمًا في الدقيقة (300–500 مترًا في الدقيقة) | 0.004–0.012 بوصة/دورة (0.10–0.30 ملم/دورة) | إدخالات مصقولة ذات زاوية ميل موجبة؛ تساعد عمليات القطع المستمرة على تجنب ظهور علامات التوقف |
| القطع والحفر | 700–1,180 قدم/دقيقة (215–360 متر/دقيقة) | 0.002–0.006 بوصة/دورة (0.05–0.15 ملم/دورة) | تحتاج الأدوات الضيقة إلى دعامة صلبة؛ وحافظ على تدفق سائل التبريد على منطقة القطع لإزالة البرادة من الأخدود |
هناك ثلاثة عوامل أساسية تحافظ على عمر الأداة ودقتها عند تصنيع الألومنيوم 7075:
يُعد التشوه الخطر الأول الذي يؤدي إلى إهدار المواد في عمليات تصنيع الألومنيوم من نوع 7075، ولا علاقة له تقريبًا بعملية القطع نفسها. تخرج الألواح والقضبان من المصنع وهي تحمل إجهادًا متبقيًّا ناتجًا عن عملية التبريد السريع. وإذا تمت إزالة المادة بشكل غير متساوٍ، يتغير توازن الإجهاد — فينحني الجزء أو يلتوي أو ينثني فور فك التثبيت. وتُعد الجدران الرقيقة والتجاويف الكبيرة التي يتم تصنيعها من الألواح السميكة أسوأ الحالات.
وتبدو سلسلة العمليات التصنيعية المقاومة للتشوه كما يلي:
هذه هي نفس المبادئ التي نطبقها على تصنيع قطع الألومنيوم ذات الجدران الرقيقة بشكل عام — في حالة استخدام معيار 7075، تكون عواقب تجاهلها أكبر ببساطة، لأن الإجهاد القياسي وقيم الأجزاء أكبر في هذه الحالة.
يستبدل الخيار بين T6 وT7351 حوالي 12% من القوة بخاصيتين غالبًا ما تحتاج إليهما الأجزاء الدقيقة بدرجة أكبر، وهما: الاستقرار ومقاومة التآكل الناتج عن الإجهاد.
يبدأ كلا النوعين من المعالجة الحرارية نفسها — معالجة الذوبان عند حوالي 900 درجة فهرنهايت (480 درجة مئوية)، ثم التبريد بالماء، ثم الشيخوخة الاصطناعية. يتم إيقاف عملية الشيخوخة في حالة T6 عند بلوغ القوة القصوى؛ بينما تستمر في حالة T73 إلى مرحلة الشيخوخة الزائدة، مما يؤدي إلى فقدان بعض القوة من أجل تثبيت بنية حدود الحبيبات التي تقاوم التصدع الناتج عن التآكل تحت الإجهاد. ولذلك، فإن رمز حالة الصلب المذكور في شهادة المصنع ليس مجرد إجراء شكلي — بل هو قرار يتعلق بالتشغيل الآلي وعمر الخدمة.
قاعدة عملية: إذا كان الرسم يذكر ببساطة “7075”، فاحرص على تحديد المواصفات وتصنيع الأجزاء المصنوعة من الألواح المطحونة وفقًا لمعيار T651. وإذا كان الجزء عبارة عن وصلة سميكة تستخدم في صناعة الطيران وتحتوي على تجاويف عميقة ومصممة للاستخدام في الهواء الطلق، فاقترح على العميل استخدام T7351 قبل القطع — فمن الأرخص تغيير درجة الصلابة على الورق بدلاً من التخلص من دفعة من الأغلفة المنحنية.
يمنح معدن 7075 نتائج ممتازة في التشطيب السطحي عند معالجته بشكل جيد — فمن الواقعي الحصول على قيمة Ra تبلغ 32 ميكرون (0.8 ميكرومتر) أو أفضل مباشرة بعد الخروج من المخرطة باستخدام معلمات التشطيب المذكورة أعلاه. ومن هناك، تتمثل طرق التشطيب الشائعة في:
ونظرًا لأن معدن 7075 العاري يتمتع بمقاومة متوسطة للتآكل، فإن الطلاء الواقي ليس اختياريًّا للأجزاء التي ستتعرض للرطوبة أو الهواء المالح أو التلامس مع معادن مختلفة.
الإجابة الصريحة والأقصر: 6061 هو الخيار الأفضل للاستخدامات العامة، بينما 7075 هو الخيار الأفضل للاستخدامات المتخصصة. 6061-T6 (قوة شد تبلغ 45,000 psi / 310 MPa) أرخص ثمناً، وأسهل في الحصول عليه، ويتم لحامه بسهولة، ويخضع لعملية أنودة بشكل رائع. أما 7075-T6 فهو أقوى بنحو 80%، ويصمد بشكل أفضل تحت أحمال الإجهاد، ويتم تشكيله آليًا للحصول على تشطيب أكثر دقة مع نشارة أقصر — ولكن بسعر أعلى للمادة، مع عدم قابلية عملية للحام، والحاجة إلى مزيد من العناية للحماية من التآكل والتشوه.
اختر 7075 عندما يكون التصميم مقيدًا فعليًّا بالمتانة أو مقاومة الإجهاد: مثل الوصلات المعرضة لأحمال عالية، والأجزاء الهيكلية المستخدمة في صناعة الطيران، والمكونات عالية الأداء التي يتعين فيها على مقطع أرق وأخف وزنًا أن يتحمل الحمل. استمر في استخدام 6061 للأغلفة العامة، والدعامات، والتركيبات، وأي شيء سيتم لحامه. تفاصيلنا مقارنة بين الألومنيوم 6061 و7075 يُفصّل القرار عقارًا عقارًا.
تُستخدم قطع 7075 المُشكَّلة آليًّا في جميع الأماكن التي تُحدد فيها نسبة القوة إلى الوزن التصميم:
لا. فمعدل قابليتها للتشغيل الآلي الذي يتراوح بين 70 و80% (مقارنةً بالنحاس السهل التشغيل) يجعلها واحدة من السبائك عالية القوة الأكثر سهولة في التشغيل. وهي تتطلب أدوات كربيدية أكثر حدة، وإعدادات أكثر صلابة، وتحكمًا أفضل في البرادة مقارنةً بالسبائك الأكثر ليونة، كما أنها تؤدي إلى تآكل الأدوات بشكل أسرع — ولكن باستخدام المعلمات الصحيحة، فإنها تنتج برادة قصيرة وتشطيبًا ممتازًا.
تؤدي التركيبة الكيميائية لسبائك 7075 الغنية بالزنك والنحاس إلى حدوث تشققات حرارية في اللحامات الانصهارية أثناء تصلبها، كما أن الحرارة تدمر حالة التصلب T6 في منطقة اللحام، مما يؤدي إلى ضعف الوصلة. وفي الممارسة العملية، يتم ربط الأجزاء المصنوعة من سبائك 7075 باستخدام أدوات التثبيت أو اللصق أو التثبيت بالانكماش بدلاً من ذلك. وإذا كان التصميم يتطلب اللحام، فعادةً ما يغير المهندسون العناصر الملحومة إلى مادة 6061.
7075، بفارق كبير. في حالة التصلب T6، تصل قوة الشد لـ 7075 إلى 83,000 psi (572 ميجا باسكال) وقوة الخضوع إلى 73,000 psi (503 ميجا باسكال)، مقابل 45,000 psi (310 ميجا باسكال) و40,000 رطل لكل بوصة مربعة (276 ميجا باسكال) لـ 6061-T6 — بالإضافة إلى مقاومة أفضل للتعب. وهذه القوة هي السبب في أن 7075 يُحدد للأجزاء المعرضة لضغوط عالية على الرغم من سعره الأعلى.
نعم. يعمل كل من الطلاء الأنودي الكبريتي من النوع الثاني والطلاء الأنودي الصلب من النوع الثالث على سبيكة 7075، ويُعد الطلاء الأنودي الصلب الخيار الشائع في الحالات التي تكون فيها مقاومة التآكل والحماية من التآكل ذات أهمية قصوى. لكن يجب توقع بعض التغيرات في المظهر الخارجي للأجزاء التجميلية: فقد يؤدي محتوى الزنك في السبيكة إلى إضفاء لون أصفر-رمادي خفيف على الطلاء الأنودي الشفاف، كما أن الحفاظ على لون متسق أصعب مقارنةً بسبائك 6061.
ثلاثة أسباب: أولاً، تكلفة محتوى سبائك الزنك والنحاس فيه أعلى من تكلفة تركيبة المغنيسيوم والسيليكون في السلالة 6061؛ ثانياً، يتم إنتاجه بكميات أقل، لذا يتم تخزين عدد أقل من الأحجام والدرجات الصلابة؛ ثالثاً، تؤدي خطوات المعالجة وتخفيف الإجهاد الأكثر صرامة (T651، T7351) إلى زيادة تكلفة المصنع. توقع علاوة ملحوظة لكل رطل مقارنةً بـ 6061، قبل احتساب وقت التشغيل الآلي.
ولكن يجب أن يتم ذلك برفق، وعادةً ما لا يكون ذلك في حالة الصلابة T6 — حيث تحتاج صفائح 7075-T6 إلى نصف قطر انحناء يبلغ تقريبًا 6–10 أضعاف سماكة المادة، ومع ذلك تظل معرضة لخطر التشقق. أما الأجزاء التي تتطلب تشكيلًا حقيقيًّا، فيتم ثنيها وهي في الحالة اللينة O (المصهورة)، ثم تُعالج حراريًّا إلى درجة T6، أو يُعاد تصميمها لتصبح أجزاءً مُشكَّلة آليًّا — وهذا أحد الأسباب التي تجعل العديد من مكونات 7075 تُطحن من الألواح بدلاً من تشكيلها.
يعتمد النجاح في تصنيع الألومنيوم 7075 بشكل أساسي على مراعاة خصائص هذه السبيكة: فهي مادة عالية القوة وخاضعة للمعالجة الحرارية، يمكن قطعها بشكل نظيف باستخدام أدوات كربيد حادة مع السرعات والتغذية الصحيحة، لكنها تعاقب الأدوات غير الحادة والإعدادات الضعيفة وإزالة المواد بشكل غير دقيق بالتآكل والحرارة والتشوه. ابدأ باستخدام سبيكة T651 المُخففة من الإجهاد (أو T7351 للبيئات القاسية)، وقم بالتشطيب الخشن بشكل متساوٍ، ثم التشطيب النهائي الخفيف، وحماية السطح بعد ذلك — وستحافظ سبيكة 7075 على التفاوتات المسموح بها والتشطيبات النهائية التي لا تضاهيها سوى القليل من المواد خفيفة الوزن.
إذا كنت تخطط لتصنيع قطعة إنتاجية، فإن خدماتنا دليل شامل لتصنيع الألومنيوم باستخدام الحاسب الآلي (CNC) يغطي العملية بشكل عام، وكتاب «تووي» خدمات تصنيع الألومنيوم من نوع 7075 تقوم شركة Team Machines بتصنيع قطع غيار من طرازي 7075-T6 وT7351 لبرامج صناعة الطيران والدفاع والتصنيع الصناعي — أرسل إلينا مخططك للحصول على عرض أسعار ومراجعة مجانية لقابلية التصنيع.






