

黑氧化物是一种 化学转化涂层 该工艺可使钢、不锈钢或铜制零件的表面呈现均匀的黑色。与涂漆或电镀不同,它不会在金属表面沉积一层独立的覆盖层。相反,零件与碱性溶液之间的化学反应会将表面转化为磁铁矿(Fe₃O₄),这是一种稳定的氧化铁,是金属本身的一部分。
简答:黑氧化涂层是一种薄层、低成本的表面处理工艺,可使钢制零件呈现黑色外观,提供轻微的防腐蚀保护,降低光反射,且尺寸变化极小。与沉积涂层相比,其对尺寸的影响通常较小,因此对于需要严密配合的数控加工钢制零件而言,这是一种实用的选择。 本指南介绍了黑氧化处理工艺、类型、耐腐蚀性能、适用材料,以及它与其他机加工零件表面处理工艺的对比情况。
黑氧化处理是通过零件表面上的铁与氧化性盐溶液之间发生受控的化学反应来实现的。该反应会形成一层薄薄的磁铁矿(Fe₃O₄)层,该层与母材之间形成了化学键合。
黑氧化层与粉末涂层或电镀等涂层之间的关键区别在于,氧化层是从金属本身生长出来的,而不是附着在金属表面。
钢材上典型的热黑氧化层厚度仅为0.5至1.5微米(0.00002至0.00006英寸)。这一厚度足以将零件尺寸的公差控制在千分之一的几分之一之内,这也是黑氧化处理成为首选表面处理工艺的原因。 精密加工钢制零件 在这里,千分之一都至关重要。
黑色源自磁铁矿本身。它能有效吸收光线,从而减少眩光。正是这一特性,使得黑氧化处理成为枪支、光学设备、测量工具以及任何存在反射光问题的部件的标准表面处理工艺。
磁铁矿层本身具有多孔性。为了获得有效的防腐保护,工件在发黑处理后必须立即进行密封处理,通常是浸入油、蜡或清漆中。密封剂会填充孔隙,从而形成真正的防腐屏障。
黑色氧化处理主要有三种工艺。每种工艺的操作温度和化学成分各不相同,在表面光洁度、耐腐蚀性能和成本方面也各有取舍。
热黑氧化处理是传统且应用最广泛的工艺。该工艺在由氢氧化钠、硝酸盐和亚硝酸盐组成的溶液中进行,操作温度约为141摄氏度(285华氏度)。
高温促使发生了真正的化学转化。由此形成的磁铁矿层致密、均匀,并与基材结合牢固。
可指定适用于以下类别的热黑氧化处理: MIL-DTL-13924,即美国军用标准中关于铁质金属黑氧化处理的规定。是否符合该标准取决于基材、工艺控制、检验以及图纸上注明的具体等级。
其缺点在于能源成本、高温苛性溶液的处理以及废水处理。电镀液中的化学物质呈碱性,需要妥善处置。
中温工艺的运行温度约为100至120摄氏度(220至250华氏度)。该工艺采用专有化学混合物,可形成与高温工艺类似的磁铁矿层,但运行温度较低。
中温黑氧化处理可降低能耗,且在小型车间中操作起来相对更为便捷。其表面处理效果可接近高温黑氧化处理的质量,尽管许多技术规范仍明确要求采用高温工艺。
冷黑氧化是一种室温工艺,其原理是在表面沉积一种铜硒化合物,而非将铁转化为磁铁矿。严格来说,这并非真正的氧化转化涂层。
冷黑氧化处理成本低廉且易于操作,因此在小批量生产和非关键零件中广受欢迎。然而,它不符合 MIL-DTL-13924 标准,且其附着力和耐腐蚀性均低于热处理工艺。此外,在搬运或接触过程中,该涂层也更容易被磨掉。
| 特点 | 热黑氧化物 | 中温 | 冷黑氧化处理 |
|---|---|---|---|
| 洗澡水温 | 约140–150°C(284–302°F) | 约100–120°C(212–248°F) | 室温 |
| 化学 | 高温碱性氧化盐 | 低温专用盐 | 典型的铜-硒化合物 |
| 真正的转化涂层 | 是的;铁磁性金属上的磁铁矿 | 是的;铁磁性金属上的磁铁矿 | 通常不会;沉积的发黑层 |
| MIL-DTL-13924 | 如果指定的工艺和测试符合要求,则可行 | 核实流程合规性及供应商认证 | 通常不符合要求 |
| 粘附 | 如果加工得当,通常强度很高 | 如果加工得当,通常强度很高 | 变化较大;可能会褪色 |
| 耐腐蚀性 | 若无油或密封剂,则功能受限 | 若无油或密封剂,则功能受限 | 通常较低;取决于密封剂 |
| 维度影响 | 非常小;请核对公差 | 非常小;请核对公差 | 非常小;请核对公差 |
| 相对成本 | 中度 | 中度 | 通常较低 |
对于需要符合图纸标注或军用规范的数控加工件,热黑氧化处理是标准选择。冷黑氧化处理适用于原型件、内部工装或外观要求高于性能要求的零件。
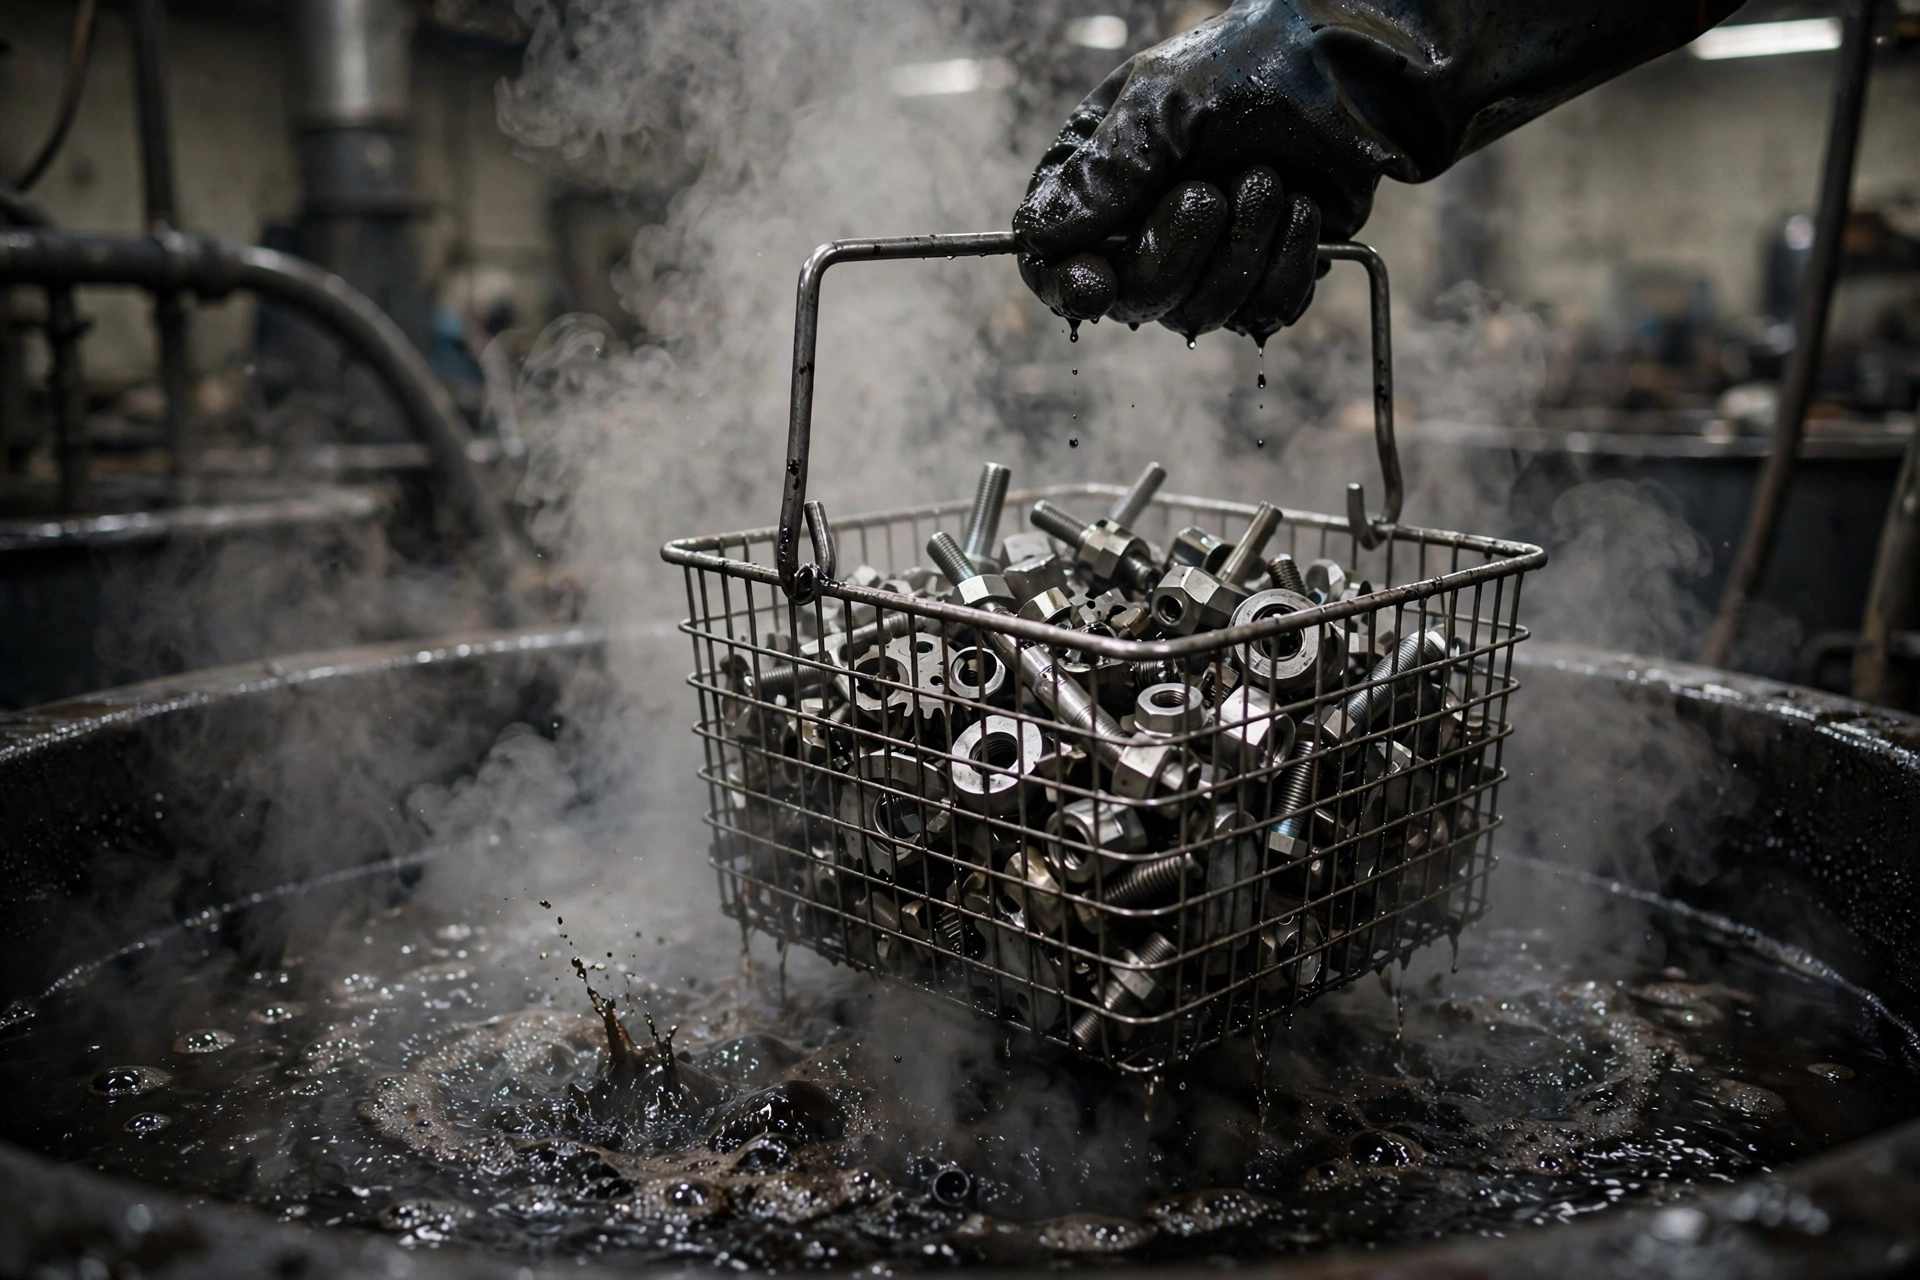
钢材的热黑氧化工艺遵循一套固定的流程。每个步骤都至关重要,因为污染物或冲洗不当会导致表面斑驳、附着力差或过早生锈。
图威的黑氧化处理服务 按照这一流程进行,并在每个步骤中进行生产过程中的质量检查。
是的,如果密封剂缺失、磨损或涂覆不当,黑氧化层确实会生锈。这是关于这种表面处理最常见的误解。
磁铁矿层本身很稳定,不会出现剥落或起皮现象,但其结构多孔。如果没有密封剂,水分会通过这些孔隙渗入基底钢材,从而导致其下方开始腐蚀。 与重型防护涂层相比,黑氧化膜通常具有有限的耐盐雾性能。ASTM B117测试结果仅适用于受试基材、预处理、密封剂、涂层规格及失效标准;该标准定义的是测试方法,而非保证的防护时长。
镀锌和符合规范要求的粉末涂层系统可提供显著更强的防腐蚀保护,但具体的盐雾试验时长取决于涂层厚度、预处理、面漆或钝化处理,以及规定的试验终点。 黑氧化层并非强效的防腐屏障。它是一种轻度的保护性及装饰性涂层,最适合用于在受控环境中运行或定期进行润滑的零部件。
需要储存或运输的零件需要使用更浓稠的防锈油或VCI(挥发性腐蚀抑制剂)包装。黑氧化处理厂通常都提供这两种选择。
当零件满足以下条件时,黑氧化层的耐腐蚀性是足够的:
如果该部件长期暴露在户外天气、盐雾、高湿度或腐蚀性化学物质中,则无法满足要求。
下表将黑氧化处理与其他常见的数控加工钢制和铝制零件表面处理工艺进行了对比。
| 完成 | 典型基材 | 耐腐蚀性能 | 维度影响 | 相对成本 |
|---|---|---|---|---|
| 黑氧化处理(上油) | 适用钢种 | 这取决于密封剂和测试情况 | 非常小;请核对公差 | 低 |
| 磷酸盐涂层(上油) | 钢 | 取决于磷酸盐和石油 | 因涂层等级而异 | 低 |
| 镀锌 | 钢 | 取决于厚度和钝化处理 | 规定的沉积层厚度 | 中型 |
| 无电解镍 | 钢、铝、铜 | 视押金和测试情况而定 | 规定的沉积层厚度 | 更高 |
| 粉末涂装 | 钢、铝 | 这取决于预处理和系统 | 规定的干膜厚度 | 中型 |
| II型阳极氧化 | 铝质 | 这取决于合金和密封情况 | 规定的氧化层厚度 | 中型 |
| 铬酸盐转化 | 铝质 | 取决于流程和类别 | 薄转换层 | 低 |
通常选择黑氧化处理,是因为其尺寸变化极小且外观呈均匀的深色,但其耐腐蚀性能在很大程度上取决于后续处理。应根据图纸公差、使用环境和测试要求来选择表面处理方式,而不是仅依赖单一的通用评级。
是的,不锈钢可以进行黑氧化处理,但这需要与碳钢不同的化学工艺。适用于碳钢的标准热碱法无法用于不锈钢,因为不锈钢表面的氧化铬层会阻碍该反应的进行。
不锈钢黑氧化处理采用一种专有的酸基工艺,可形成深色且均匀的表面。虽然它不如碳钢黑氧化处理常见,且提供该服务的表面处理厂较少,但在需要对不锈钢零件进行黑色表面处理且不希望添加沉积涂层的情况下,这仍是一个可行的选择。
MIL-DTL-13924 规定了适用于相关铁基金属的四类黑氧化处理工艺。这些类别描述的是工艺化学性质和材料的适用性,而非钢、铜和锌的四个独立类别:
| 班级 | 贱金属 |
|---|---|
| 第1类 | 用于锻铁、铸铁、可锻铸铁以及普通碳钢或低合金钢的碱性氧化工艺 |
| 第2类 | 某些耐腐蚀钢的碱性氧化工艺 |
| 3班 | 耐腐蚀钢的熔盐氧化法 |
| 第4类 | 耐腐蚀钢(包括指定的300系列牌号)的碱性氧化工艺 |
对于数控加工的不锈钢,应根据具体钢种和经批准的工艺选择相应的MIL-DTL-13924等级,并在最终确定图纸之前与精加工商确认当前的技术规范和加工能力。切勿假设2级适用于所有不锈钢合金。
铜和黄铜可以进行专门的发黑处理,但这并非 MIL-DTL-13924 3 级铁金属处理。传统的钢用黑氧化处理工艺不适用于铝;常见的替代方案包括黑色阳极氧化或黑色粉末涂层。
黑氧化处理广泛应用于需要黑色表面、降低反射、提供轻度防腐或保持尺寸稳定的各行各业。
大多数枪械部件均经过热黑氧化处理,以减少反光并防止轻微接触性腐蚀。碳钢机匣、枪管和扳机的表面处理符合 MIL-DTL-13924 1 级标准。
黑色氧化层常用于紧固件、齿轮、轴和发动机内部部件。它能减少啮合钢表面之间的咬合,并为油膜的附着提供基础,从而有助于移动组件的润滑。
对于非关键的钢制五金件和工装,黑氧化处理是一种低成本的表面处理工艺,既能满足军用标准,又不会增加可测量的厚度。图威机械 航空航天零部件 在公差要求严格的场合,黑氧化处理可保持加工后的尺寸。
钻头、丝锥、扳手、游标卡尺和量块通常经过黑氧化处理。深色的表面既能减少眩光,又能显现磨损痕迹,这有助于操作人员及早发现工具的磨损情况。
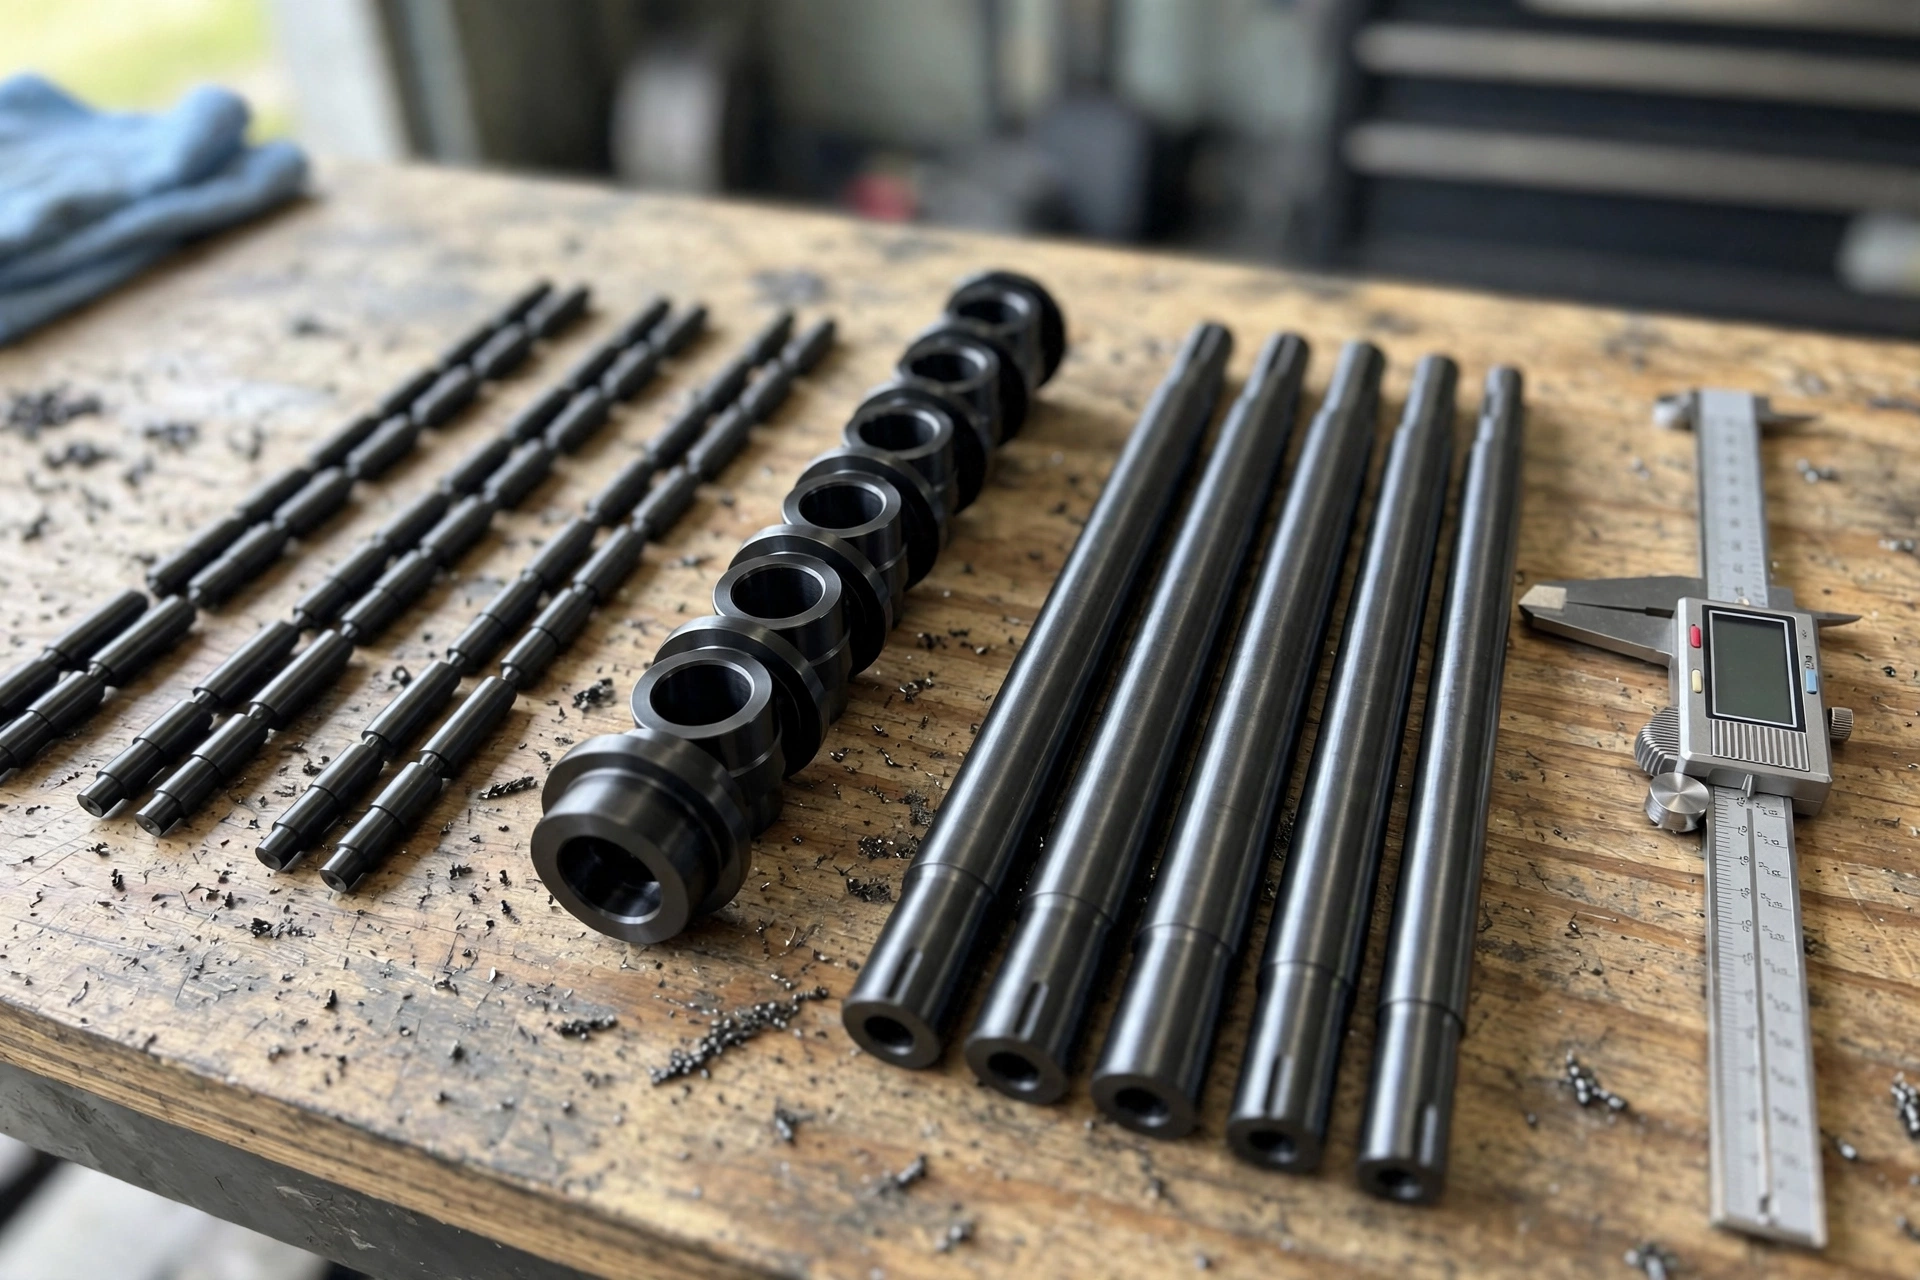
任何必须满足正负0.001英寸或更严格公差要求的钢制零件,采用几乎不增加材料厚度的表面处理工艺都能获得显著改善。黑氧化处理是定位销、衬套、轴、垫片以及钢制夹具定位特征的首选表面处理工艺。
当应用场景符合以下条件时,采用黑氧化处理是合理的:
当零件需要暴露在户外环境中、接触腐蚀性强的化学物质,或者需要达到数百小时盐雾试验的耐腐蚀性要求时,这种做法就不合适了。在这些情况下,应采用镀锌, 无电解镀镍,粉末喷涂或多种表面处理工艺的组合是更好的选择。
就铝制零件而言,黑色氧化处理并非可行方案。相反,应考虑 黑色 II 型阳极氧化处理 或黑色粉末涂层,这两者都是图威为该产品提供的标准表面处理 数控加工铝制零件.
其主要缺点是耐腐蚀性有限,尤其是在缺少补充油或蜡保护,或这些保护层磨损时。腐蚀测试结果因基材和密封剂的不同而有所差异,因此不要假设其具有通用的盐雾寿命。此外,黑氧化处理也不会显著提高母材的硬度或耐磨性。
热黑氧化层与金属之间形成化学键合,因此在正常使用条件下不会出现剥落、起皮或脱落的情况。但在接触面上,随着时间的推移,该涂层可能会因磨损而耗尽,尤其是在没有润滑的情况下。对于与其他表面发生滑动或摩擦的零件,采用更硬的表面处理(如无电镀镍或硬铬)会更耐用。
正确施加的热黑氧化处理不会因摩擦而脱落。相反,冷黑氧化处理可能会留下污痕或转移到白布上,因为它是一种沉积化合物,而非真正的转化涂层。如果担心脱落问题,请指定采用热黑氧化处理,并确认该工艺符合 MIL-DTL-13924 标准。
带油性密封剂的标准黑氧化处理不被视为食品级,因为该油本身并非食品级。部分制造商为用于食品加工设备的黑氧化零件提供食品级密封剂或干蜡涂层。如果零件会与食品接触,请向表面处理商确认密封剂的类型。
根据行业和基材的不同,氧化黑处理有多种称呼。常见的替代名称包括发黑、枪蓝、热发黑、碱性发黑和化学发黑。在铜制零件上,该工艺有时也被称为氧化铜或CuO涂层。 从技术角度而言,枪蓝处理采用的化学成分略有不同(二氧化硒或氯化铁),且产生的氧化物也不同,但在日常使用中,这两个术语常被混用。





