射出成形とは、溶融した材料を金型に圧入して部品を製造する製造プロセスです。 精密加工された金型, 、冷却し、完成した部品を取り出します。1つの金型でこのサイクルを数千回から数百万回も繰り返すことができるため、スマホケースからボトルキャップに至るまで、私たちが日常的に扱う製品のほとんどは、この方法で製造されています。英国やヨーロッパでは、この工程を「injection moulding」と表記します。.
簡単な答え: 射出成形では、加熱されたバレル内でポリマーペレットを溶融させ、その溶融物を高圧下で密閉された鋼製またはアルミニウム製の金型に射出し、冷却されるまで保持した後、金型を開いて成形品を取り出します。金型の製造には多額の費用がかかり、製作にも数週間を要しますが、それ以降の各成形品の製造コストはごくわずかで、前とほぼ同じ形状の製品が得られます。.
では、実際に射出成形とはどのようなもので、どのような部品に適用するのが適切なのでしょうか?このガイドでは、射出成形のプロセスが段階的にどのように進行するか、成形機や金型がどのような役割を果たすか、どのような材料が使用できるか、そして実際のコストやリスクがどこにあるかを解説します。本ガイドは、部品の製造方法を決定するエンジニアや購買担当者向けに執筆されています。 成形、機械加工、または印刷.
「プラスチック射出成形とは何か」と尋ねられる場合、通常は熱可塑性樹脂の成形を指しており、成形プラスチック部品の大部分はこれに該当します。ABS、ポリプロピレン、ナイロンなどの熱可塑性樹脂は、加熱すると軟化し、冷却すると硬化する性質があるため、化学的性質を変えることなく、溶融・成形・再固化を繰り返すことができます。.
すべての成形部品には、次の3つの要素が相互に作用しています:
金型は、コストが高く、製作に時間がかかる部品です。一度金型が完成すれば、プレス機は部品のサイズや肉厚に応じて、数秒から数分ごとに新しい部品を製造することができます。このトレードオフ、すなわち初期の金型コストの高さと、部品あたりの非常にコスト効率の良い価格という点が、このプロセスに関するほぼすべての意思決定を左右しています。.
この方法は熱可塑性樹脂に限定されるものではありません。金属射出成形では、結合剤を混ぜた金属粉末が使用され、エポキシ樹脂などの熱硬化性樹脂は溶融するのではなく熱によって硬化し、液体シリコーンゴム(LSR)も同様の方法で成形されます。本ガイドでは、多くの購入者がまず熱可塑性樹脂から始めるため、熱可塑性樹脂に焦点を当てています。.
射出成形の仕組みを理解したい場合は、金型が閉じた状態から完成品ができるまでの1つの成形サイクルを追ってみてください。各サイクルでは、同じ5つの工程が繰り返されます。.
金型の2つの半身が閉じられ、クランプ装置によって固定されます。クランプ力はトン単位で測定されますが、溶融プラスチックが金型に押し付けられても金型が開かないように、十分な大きさでなければなりません。 力が弱すぎると、材料がパーティングラインから薄いバリとして漏れ出し、これはよくある欠陥となります。適切なプレス機のサイズ選びは、部品の投影面積と材料に必要な圧力に基づいて、別途計算を行う必要があります。.
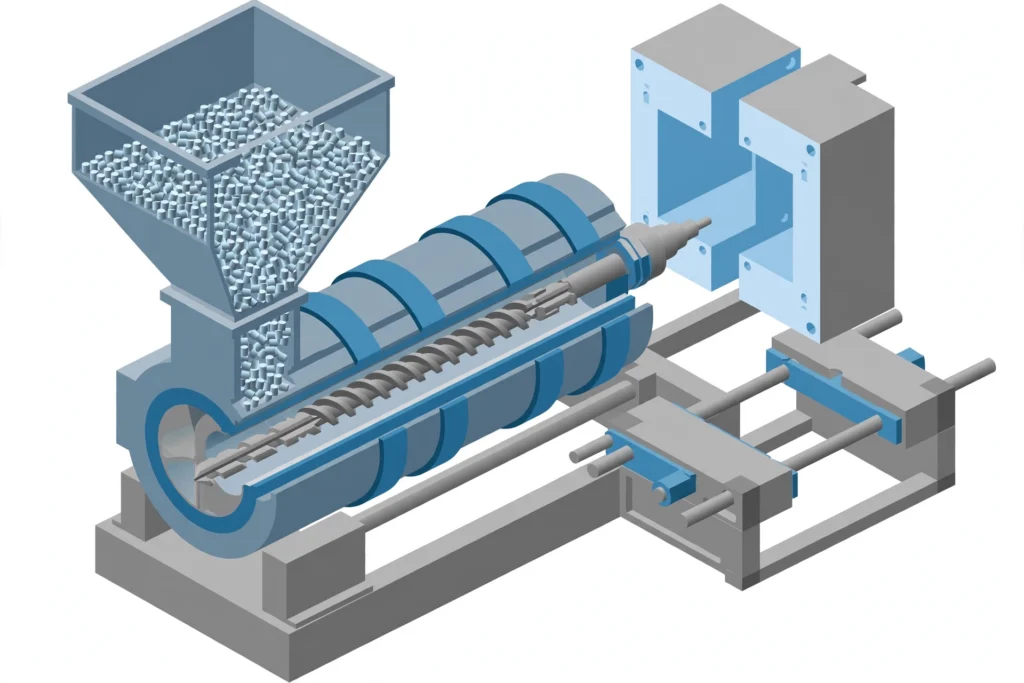
加熱されたバレル内の回転スクリューがペレットを溶かし、所定の量の溶融樹脂(ショットと呼ばれる)を蓄積させます。その後、スクリューはプランジャーのように前方に移動し、ノズルとスプルーを経て、ランナーに沿ってゲートを通り、キャビティ内に溶融樹脂を射出します。樹脂の流動性は、薄い肉厚や長い流動経路をどれだけ容易に充填できるかを決定します。.
プラスチックは冷却されるにつれて収縮します。これを補うため、成形機はキャビティが充填された後も溶融材に圧力をかけ続け、さらに少量の材料を押し込みます。このパッキング工程により、肉厚部分での沈み込みや空洞の発生を防ぎます。この工程は、ゲートが固まり、それ以上材料が入らなくなった時点で終了します。.
通常、冷却は成形サイクルの中で最も時間がかかる工程です。水は金型内部の流路を流れ、部品が取り出し可能なほど十分に硬化するまで熱を奪っていきます。冷却時間は何よりも肉厚によって左右されるため、設計者は肉厚を薄く、かつ均一に保つようにしています。その間、スクリューはすでに次の射出のために材料を溶かしています。.
金型が開き、通常は複数本あるエジェクタピンが、成形品をコアから押し出します。その後、金型が再び閉じ、次のサイクルが始まります。ランナーに残った材料は、再粉砕されて再利用されるか、あるいはホットランナー金型の場合は、そもそも固まることはありません。.
現場での射出成形は、このように行われます。温度、圧力、速度、時間を厳密に管理しながら、同じ5つの工程を繰り返すのです。 これらいずれかにわずかな変化が生じても成形品は変わってしまうため、最初のサンプルが検査に合格したら、プロセス設定を記録し、固定します。一部のエンジニアはサイクルを「充填」と「冷却」の2段階に分類することもありますが、上記の5つのステップの方が、問題がどこで発生し始めるのかをより明確に把握できます。.
ほとんどの印刷機には、以下の3つの主要な部分があります:
| セクション | 主要部品 | 機能の説明 |
|---|---|---|
| 注入ユニット | ホッパー、バレル、往復スクリュー、ヒーターバンド、ノズル | ペレットを溶かし、成形品を射出する |
| クランプユニット | プラテン、タイバー、油圧式または電動式クランプ | 金型を開閉し、閉じた状態を維持する |
| 金型 | キャビティ、コア、ランナー、ゲート、冷却路、エジェクタピン | 部品に形状を与え、冷却する |
金型レベルでの射出成形の仕組みを理解すれば、品質問題のほとんどを説明できます。 金型は、通常考えられている以上に注目に値するものです。なぜなら、寸法や表面仕上げに関する問題のほぼすべてが、金型の設計に起因しているからです。ゲートの位置によって、材料の流れやウェルドラインの形成位置が決まります。冷却路のレイアウトによって、部品がどれだけ均一に冷却されるか、また反りが生じるかどうかが決まります。抜き勾配によって、部品がきれいに離型できるかどうかが決まります。.
金型は通常、アルミニウムまたは焼入れ加工された工具鋼で作られます:
金型の寿命は、SPI金型クラスで表現されることがよくあります。クラス101の金型は100万サイクル以上を想定して作られていますが、クラス105のプロトタイプ金型は、わずか数百サイクルしか持たない場合もあります。金型製作費がどこに使われているのかを知りたい方は、当社の 射出成形のコスト内訳 各コスト要因について順を追って説明します。.
材料の選定は、強度、剛性、耐熱性、耐薬品性、外観、収縮率、および価格に影響を与えます。プラスチック部品の製造に最もよく使用される材料は以下の通りです。
| 素材 | 主な特性 | 代表的な部品 |
|---|---|---|
| ABS | 丈夫で、成形しやすく、部品の表面仕上げが良好 | ハウジング、筐体、民生用製品 |
| ポリプロピレン(PP) | 低コスト、耐薬品性、柔軟性 | キャップ、栓、リビングヒンジ、容器 |
| ポリカーボネート(PC) | 透明で、耐衝撃性が非常に高い | レンズ、カバー、安全部品 |
| ナイロン(PA) | 強度が高く、耐摩耗性に優れ、多くの場合ガラス繊維が充填されている | 歯車、ブッシュ、構造用クリップ |
| POM(アセタール) | 剛性が高く、摩擦が小さく、寸法が安定している | 精密歯車、スナップフィット |
| ポリエチレン(HDPE、LDPE) | 低コスト、頑丈、耐湿性 | コンテナ、タンク、包装 |
| TPEおよびTPU | ゴムのような、高い伸び率 | グリップ、シール、オーバーモールド加工されたハンドル |
充填剤を含まないグレードは流動性が高く、より滑らかな表面が得られます。ガラス繊維を充填したグレードは、剛性と耐熱性を高めますが、金型の摩耗が早くなり、繊維の配向が不均一になると反りが生じる可能性があります。.
当社の見解: まず、部品の使用条件や求められる機械的特性に基づいて材料を選定し、その後、成形性を確認します。データシート上では完璧に見える樹脂であっても、部品の設計がその樹脂に適していなければ、反りやサイクルタイムの長期化を引き起こす可能性があります。.
標準的なプロセスにはいくつかのバリエーションがあり、それぞれが特定の設計上の課題を解決するものです:
では、実際の製品において、プラスチック射出成形はどのような用途に用いられているのでしょうか?大量生産が必要な部品のほとんどが対象となり、このプロセスには非常に幅広い用途があります:
共通点は再現性です。同じ寸法と表面仕上げを持つ同一の部品を何千個も生産する必要がある場合、このプロセスに勝るものはありません。複数のキャビティを備えた金型1つで、1サイクルあたり複数の部品を製造することも可能であり、これにより生産コストをさらに削減できます。.
どのようなプロセスにもトレードオフはつきものです。決定を下す際に最も重要なのは、以下の点です:
| メリット | デメリット |
|---|---|
| 大量生産時には、1個あたりのコストが非常に低くなります | 初期の金型製作費が高額 |
| サイクルタイムが短く、多くの場合、1個あたり数秒 | 型作りに数週間かかります |
| 部品間の再現性が極めて高い | 金型製作後の設計変更には多額の費用がかかる |
| リブ、ボス、またはスナップフィットを備えた複雑な形状 | 設計ルールでは、肉厚および各アンダーカットに制限が設けられています |
| 幅広い素材とカラーバリエーション | ごく少量の注文では採算が合わない |
| 材料の無駄が少なく、後処理もほとんど不要 | 部品のサイズは、プレス機のサイズによって制限されます |
最大の欠点は、購入者が過小評価しがちな点にあります。それは、金型が製作された後に設計変更を行うと、焼入れ済みの鋼材を加工し直さなければならないということです。部品に肉盛りを加える場合は、多くの場合、金型をさらに削り取るだけで済みます。しかし、材料を取り除く場合は、溶接や金型の再切削が必要になることがあります。だからこそ、金型製作前の設計レビューを行うことで、大幅なコスト削減につながるのです。.
射出成形が唯一の選択肢となることはめったにありません。CNC加工や積層造形といった他の製造プロセスも、同じ部品の製造において競合することが多く、適切な選択は主に、部品点数、材料、そして設計の確定度によって決まります。.
| ファクター | 射出成形 | 機械加工 | 3Dプリンティング |
|---|---|---|---|
| 最適な数量 | 数百から数百万 | 1から数千 | 1から数百 |
| 初期費用 | 高(カビ) | 低い | 極めて低い |
| 部品単価 | 大口取引では非常に低い | 中~高 | 中~高 |
| 初回部品までのリードタイム | 週 | 日 | 日 |
| 設計変更 | 高い | 簡単 | 簡単 |
実用的なルール:設計の変更がなくなるまで、機械加工や3Dプリントで試作を重ね、その後、金型製作に移りましょう。より詳細な比較については、当社のガイドをご覧ください。 CNC加工と射出成形の比較.
成形上の問題のほとんどは、最初の成形を行うずっと前に設計段階で生じています。以下のガイドラインは、Tuoweiのエンジニアが製造適性設計(DFM)のレビューにおいて確認する事項をまとめたものです:
部品に不具合が生じた場合、その原因としてよく挙げられるのは、沈み跡、反り、充填不足、バリ、および溶着線です。当サイトの記事では、 一般的な射出成形の欠陥 それぞれの原因と対処法を解説しています。.
総コストは、金型と部品という2つの部分で構成されています。.
損益分岐点は、多くの人が予想するよりも早く訪れます。同一の部品を数百個から数千個必要とする場合、1つずつ機械加工や3Dプリントで製造するのと比べれば、金型代はたいてい元が取れます。.
で 卓偉精密, 、金型プロジェクトでは、鋼材の切断に入る前に、無料のDFMレビューと金型流動解析から着手します。当社の プラスチック射出成形サービス 90トンから830トンのプレス機を用いて、試作から量産まで一貫して対応しています。当社は自社工場で、アルミニウムおよび鋼製の金型を製作しており、 射出成形金型 チーム。一般的なスケジュールとしては、最初のサンプルが約2週間後、量産が約4週間後となります。.
品質チェックは、生産前の金型試作、温度・圧力・速度の工程内モニタリング、そしてCMMや測色計を用いた最終検査という3つの段階で実施されます。ご依頼の部品を成形すべきかどうかお悩みの方は、CADファイルをお送りください。当社のエンジニアが、機械加工や3Dプリントの方が最初の工程として適しているかどうかを率直にご提案いたします。.
射出成形とは、溶けたプラスチックを精密な金属の型に流し込むようなものです。プラスチックは圧力で押し込まれ、冷却されて固まると、完成品として型から取り出されます。その後、同じ金型を使って、次も同じ部品が製造されます。.
主なデメリットは、金型の初期費用とリードタイムです。生産用金型の製作には数週間かかることがあり、それ以降の設計変更には多額の費用がかかります。ごく少量の生産の場合、機械加工や3Dプリントの方が通常は安上がりです。.
金型の寿命は、材質や製造品質によって異なります。SPIの分類によれば、クラス101の鋼製金型は100万サイクル以上使用できるように設計されていますが、アルミニウム製の試作金型は数百から数千ショット程度しか持たない場合があります。.
最も一般的なプラスチックには、ポリプロピレン、ABS、ポリエチレン、ポリカーボネート、ナイロン、アセタールなどがあります。それぞれ、コスト、強度、耐熱性、外観のバランスが異なるため、適切な選択は、完成した部品がどのように、どこで使用されるかによって決まります。.
決まった数字はありませんが、通常、金型による成形は数百個から数千個程度の生産数から採算が合うようになります。それ以下の数量の場合、1個あたりの金型コストが高くなるため、全体的には機械加工や3Dプリントの方が安上がりになることがよくあります。.